






Las piezas de paredes delgadas de aleación de aluminio se deforman fácilmente durante el procesamiento CNC debido al calor de corte, la tensión de sujeción y la recuperación elástica del material, lo que resulta en desviaciones dimensionales o fallas de planitud. Controlar con precisión la deformación de piezas de paredes delgadas de aleación de aluminio requiere una optimización colaborativa desde cuatro dimensiones: planificación del proceso, selección de herramientas, parámetros de corte y métodos de sujeción. Para piezas de precisión con un espesor de pared inferior a 2 mm, se recomienda adoptar la estrategia de "corte segmentado + retracción rápida" y controlar la fuerza de corte dentro de la fuerza radial máxima de una sola herramienta de 30 N para minimizar el riesgo de deformación causada por la liberación de tensión residual. Si su proyecto involucra carcasas de paredes delgadas o estructuras de marcos grandes, puede consultar el informe de análisis DFM proporcionado por nuestro equipo de ingeniería de procesos para garantizar la consistencia de la producción en masa.
El mecanismo central y el modo de falla de la deformación de piezas de paredes delgadas de aleación de aluminio.
Las aleaciones de aluminio (como 6061-T6, 7075-T6) tienen una resistencia específica y un módulo elástico altos, pero en estructuras de paredes delgadas (el espesor de la pared generalmente se define como menos de 2 mm), su rigidez es extremadamente sensible a pequeños desplazamientos. La deformación resulta principalmente de tres mecanismos:
- Efecto de calor de corte:Aunque la conductividad térmica de la aleación de aluminio es alta (alrededor de 200-230 W/m·K), el aumento de temperatura local causado por el fresado a alta velocidad seguirá provocando gradientes microscópicos de tensión térmica, lo que provocará flexión en la dirección de la herramienta de corte después del enfriamiento.
- Alivio del estrés residual:Hay tensiones residuales iniciales dentro de la fundición o extrusión y, a medida que se retira el material, el campo de tensión se redistribuye, provocando una deformación macroscópica.
- Deformación de sujeción:Las piezas de paredes delgadas tienen baja rigidez a la flexión y la sujeción rígida provocará deformación elástica y rebote después de aflojarse, lo que dará como resultado un margen de mecanizado desigual.
Las características de falla a menudo se manifiestan como una planitud excesiva después del procesamiento (>0,05 mm/100 mm) o una desviación del tamaño de las superficies de contacto de las chavetas. En escenarios de aviación y portadores de semiconductores, esta deformación conduce directamente a interferencias en el ensamblaje o fallas de estanqueidad.
Planificación de la ruta del proceso: corte en capas y control de márgenes
La estrategia tradicional de "talla única" conducirá inevitablemente a la deformación de piezas de paredes delgadas. Un proceso eficaz debe seguir el principio de "de lo grueso a lo fino, de pasos pequeños a pasos rápidos".
Estrategia de reserva de margen de mecanizado en desbaste
Para piezas de aluminio 6061 con un espesor de pared de 1,5 mm, se recomienda dejar un margen uniforme de 0,3-0,5 mm después del mecanizado en desbaste. Si el margen es demasiado grande, se producirá una gran profundidad de corte y una tensión desigual durante el acabado; si el margen es demasiado pequeño, no podrá compensar la deformación del proceso anterior. Las comprobaciones de interferencias se realizan a través del software CAM para garantizar una distribución simétrica del margen.
Semiacabado y equilibrio térmico.
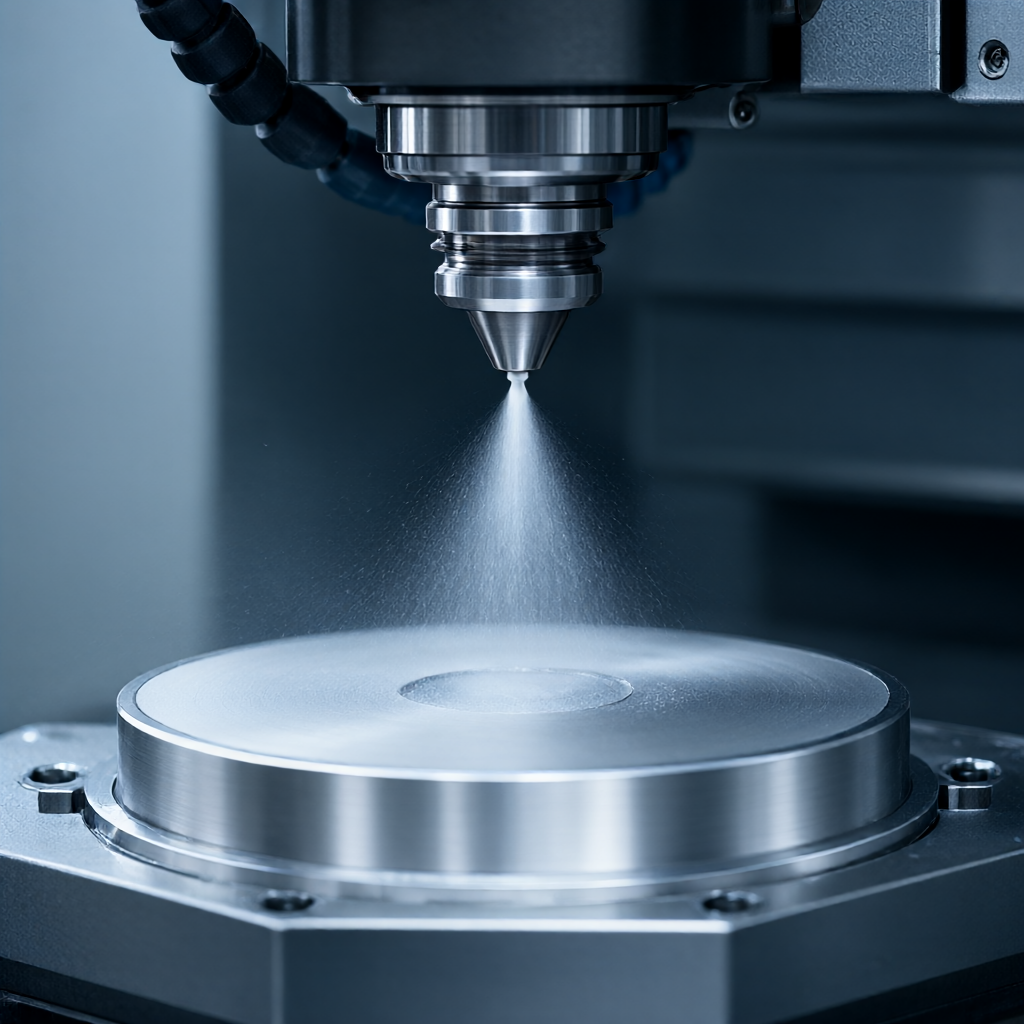
En la etapa de semiacabado, se adoptan estrategias de alta velocidad (8000-12000 rpm) y avance pequeño (0,05-0,1 mm/rev) para reducir la fuerza de corte unitaria. En este momento, se debe habilitar la lubricación de cantidad mínima (MQL) o el enfriamiento por agua a alta presión para controlar el aumento de temperatura de la pieza de trabajo dentro de 10 °C para reducir la deformación térmica.
Finalizar el camino de retirada
El fresado trepante se utiliza para el acabado y el espacio entre las trayectorias de las herramientas se controla entre 0,5 y 1 mm para garantizar la tasa de superposición. La característica clave es reducir la velocidad de corte en un 20% en el último 10% y utilizar el modo de retracción rápida (comando G0 o G38) para evitar que la herramienta se quede en el fondo de la ranura para calentarse.
Selección de herramientas y coincidencia de parámetros: reducción del impacto de corte
La geometría de la herramienta determina directamente la suavidad del corte. Se prohíben las herramientas grandes de punta redonda R o de ángulo agudo para procesar piezas de paredes delgadas, y se prefieren las fresas de extremo de ángulo helicoidal grande.
| Elemento de parámetro | Valores/características recomendados | Justificación de ingeniería |
|---|---|---|
| Ángulo de hélice de la herramienta | 40°-55° (4 cuchillas y más) | El gran ángulo de hélice proporciona un efecto de "corte", lo que reduce las fuerzas axiales y reduce el riesgo de vibración. |
| material de revestimiento | TiAlN o acero rápido sin recubrimiento (HSS) | El aluminio es fácil de adherir al cuchillo, por lo que el coeficiente de fricción del revestimiento duro debe ser bajo; HSS tiene buena tenacidad y es resistente al astillado. |
| Avance por hoja (fz) | 0,08-0,12 mm/vuelta | Si es demasiado pequeño, fácilmente producirá filo acumulado; si es demasiado grande, la profundidad de corte aumentará y provocará deformación. |
| Velocidad (s) | 10.000-15.000 rpm | La alta velocidad de rotación compensa la pequeña profundidad de corte y mantiene una alta calidad de la superficie (Ra<0.8μm) |
Nota: Cuando utilice herramientas de carburo, debe garantizar el filo del filo. Las herramientas desafiladas aumentarán el área de extrusión y agravarán en gran medida la deformación de piezas de paredes delgadas. Controle periódicamente el desgaste de la herramienta y sustitúyala si el valor de VB supera los 0,1 mm.
Tecnología de sujeción y soporte: minimizando la deformación por restricción
La configuración es la variable externa más grande en la deformación. Demasiada rigidez es un tabú, la clave es una flexibilidad moderada.
Adsorción al vacío y abrazaderas flexibles.
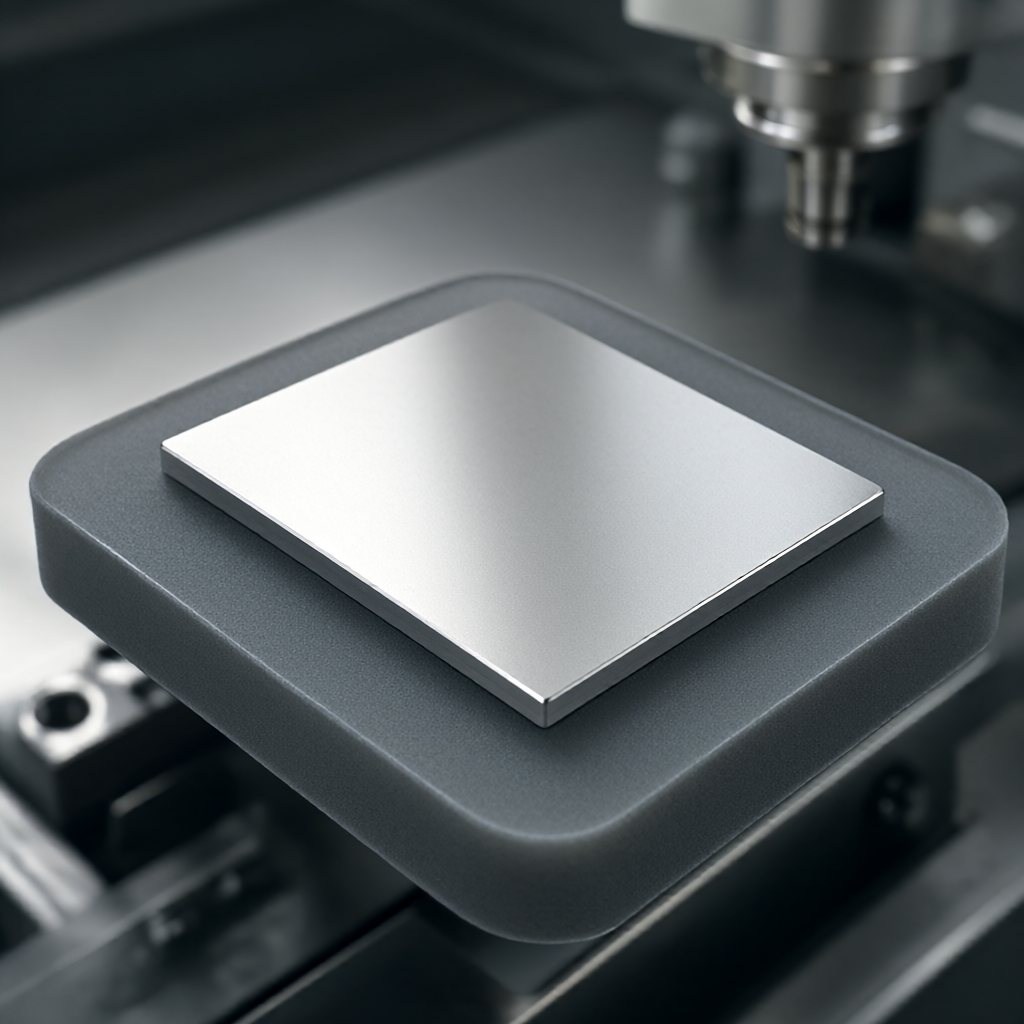
Para láminas planas, se recomienda una plataforma de adsorción al vacío. Se utiliza con una esponja o un diafragma de poliuretano para brindar un soporte uniforme y evitar hendiduras en los puntos de contacto. Para piezas con formas especiales, se diseña un revestimiento blando de poliuretano (dureza Shore A 40-60) con un espesor de 2-3 mm para absorber la fuerza de sujeción.
Orificios de proceso y soportes auxiliares.
En estructuras de paredes delgadas con lados largos (como marcos de radiadores), los orificios del proceso de posicionamiento están reservados. Antes del procesamiento, se levanta a través de la columna roscada y se aplica una pequeña fuerza de precarga (<10N),加工中保持支撑点连续。避免将支撑点放在薄壁悬臂端,支撑点应靠近刚性基体。
Estrategia de procesamiento dividido
Para carcasas complejas, se recomienda dividir la pieza en dos medias paredes, procesarlas por separado y finalmente ensamblarlas pegándolas o remachándolas. Este método evita por completo el enorme riesgo de deformación en el procesamiento general, pero aumenta el proceso de ensamblaje y debe sopesarse con la eficiencia.
Inspección de calidad y corrección de deformación en circuito cerrado.
El control de la deformación no es una acción única, sino un proceso iterativo. Es necesario establecer un circuito cerrado de "procesamiento-medición-compensación".
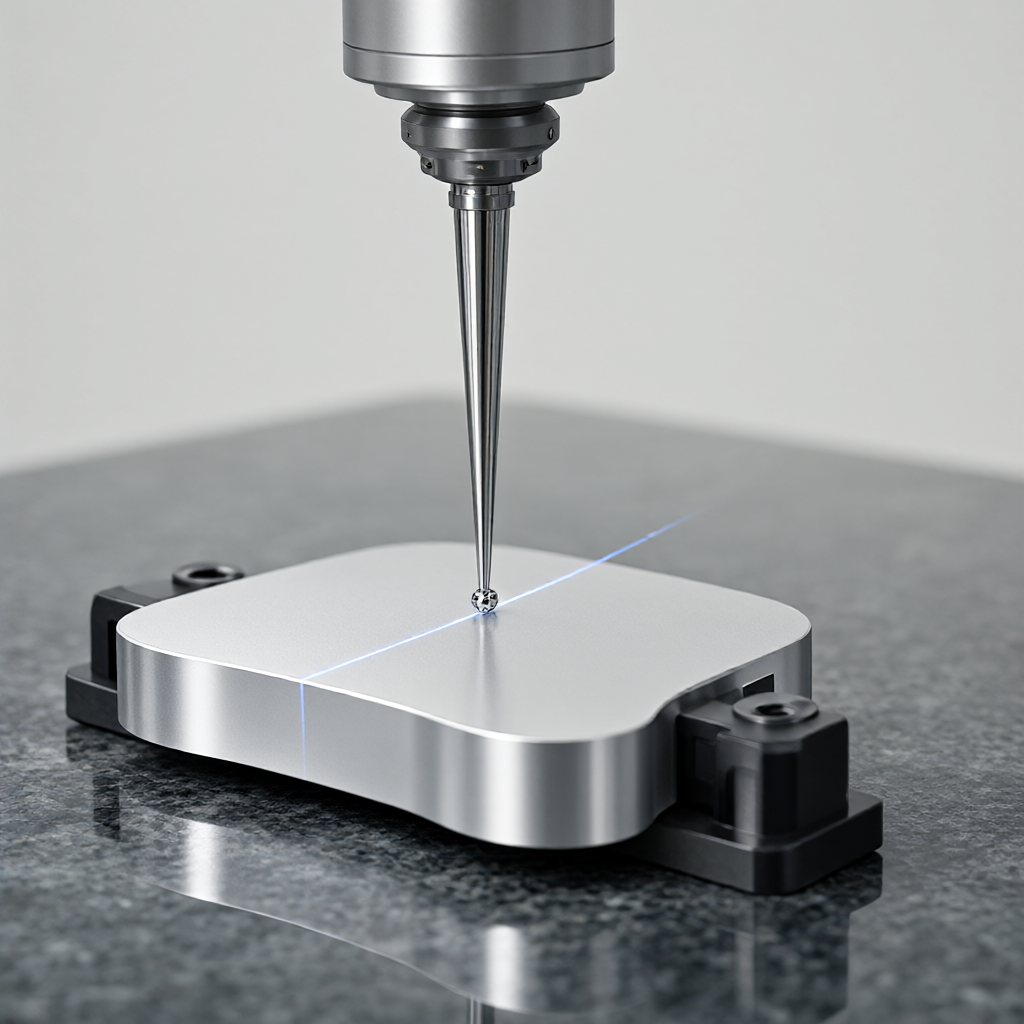
- Medición de coordenadas (CMM):Se inspecciona una pieza al azar por turno, enfocándose en monitorear la planitud y la posición del ojo de cerradura. Los datos se devuelven al programa CAM para modificar el valor de compensación de la trayectoria de la herramienta de la siguiente pieza.
- Autocolimador óptico:Se utiliza para monitorear la verticalidad del husillo y la deriva térmica de la pieza de trabajo con una precisión de hasta 0,5 μm.
- Pasador de aleación con memoria de forma:En aplicaciones avanzadas, los pines inteligentes se utilizan para monitorear el estrés y activar alarmas de máquinas herramienta en tiempo real.
Si se detecta una curvatura sistemática de 0,02 mm en la dirección del cortador, se debe agregar una compensación de profundidad de corte de 0,02 mm a esta área en el CAM. Este método de corrección de "predeformación" puede reducir significativamente la tasa de desechos en la producción en masa.
Solución de problemas comunes en el procesamiento de piezas de paredes delgadas de aleación de aluminio
¿Por qué las piezas de paredes delgadas de aleación de aluminio se deforman después del procesamiento?
Las razones principales son la liberación desigual de tensiones residuales y la acumulación de calor de corte. Compruebe si se utiliza corte en capas y si el enfriamiento es suficiente. Si la dirección de deformación es fija, se debe agregar un margen de compensación inversa al recorrido de acabado.
¿Qué debo hacer si las piezas de paredes delgadas se deforman fácilmente al sujetarlas?
En su lugar, utilice abrazaderas blandas de poliuretano de baja dureza o succión al vacío. Evite la sujeción directa con un tornillo de banco rígido. Los casquillos flexibles deben estar acolchados y las superficies de contacto dispersadas para reducir la presión de la unidad por debajo del límite elástico del aluminio.
¿Cómo elegir el fluido de corte adecuado para procesar paredes delgadas de aluminio?
Se recomienda utilizar un fluido de corte totalmente sintético soluble en agua con una concentración del 8-12% para procesar piezas de paredes delgadas de aleación de aluminio. El líquido sintético tiene buena lubricidad y no reacciona fácilmente con el aluminio para formar lodos de cobre que bloquean los microcanales. Evite el uso de aceites con altas concentraciones de sulfuros para prevenir la corrosión de las superficies de aluminio.
¿Qué tolerancia se puede alcanzar para piezas de aluminio con un espesor de pared de 1 mm?
Bajo un estricto control del proceso (compensación de predeformación + sujeción flexible + fresado de alta velocidad), la tolerancia dimensional se puede estabilizar en ±0,02 mm y la planitud es de 0,05 mm/100 mm. Si no se realiza ninguna corrección previa a la deformación, normalmente sólo se puede garantizar ±0,05 mm.
¿Cómo garantizar la consistencia de piezas de paredes delgadas en la producción en masa?
La clave está en la estandarización de procesos y el seguimiento online. La estrategia de compensación de la herramienta es fija, la inspección de tamaño completo de la CMM se realiza cada 50 piezas y se registra la línea de tendencia de deformación. Una vez que la tendencia se desvía, la producción se suspende inmediatamente y se recalibra el punto de referencia de fijación.
Conclusiones y sugerencias de cooperación.
Controlar la deformación de piezas de paredes delgadas de aleación de aluminio es una ingeniería sistemática de materiales y procesos, cuyo núcleo es "la reducción de tensiones, el control del calor y las restricciones suaves". A través de una planificación razonable de la ruta CAM, la combinación de herramientas de alto rendimiento y un diseño de sujeción flexible, la deformación del mecanizado se puede controlar dentro del rango permitido del proyecto. ShowyMetal cuenta con 72 equipos CNC de precisión y un sistema de inspección completo, y puede proporcionar soluciones integrales desde análisis DFM hasta entrega por lotes para diversas estructuras complejas de paredes delgadas. Si se enfrenta al problema de la deformación de piezas de paredes delgadas, proporcione dibujos y especificaciones técnicas y desarrollaremos un plan de optimización de procesos exclusivo para usted.


