






El núcleo de la prevención de picaduras en el mecanizado CNC de aleaciones de aluminio es evitar estructuras que puedan provocar la rotura de la herramienta de corte, la deformación de la pieza de trabajo o la inestabilidad de la tolerancia durante la etapa de diseño. Para los ingenieros y de adquisiciones técnicas, comprender el "Diseño para la fabricabilidad (DFM)" puede ahorrar semanas de retrabajo en lugar de centrarse simplemente en las calidades de los materiales. Los materiales de aluminio comunes como 6061-T6, 7075-T6 o 5052 tienen un excelente rendimiento de corte. Sin embargo, si hay ranuras profundas, paredes delgadas o esquinas internas complejas en la estructura, es fácil causar marcas de vibración, deformaciones por liberación de tensión e incluso rotura de herramientas durante la producción en masa. Este artículo proporcionará un análisis en profundidad de cinco tipos de estructuras de alto riesgo, brindará restricciones de tamaño específicas, alternativas y criterios de aceptación para ayudarlo a identificar los riesgos antes de emitir planos y garantizar que se pueda lograr de manera estable el requisito de tolerancia de ±0,01 mm.
Estructura de cavidad profunda y ranura profunda: la trampa invisible del diámetro de la herramienta y la relación de aspecto
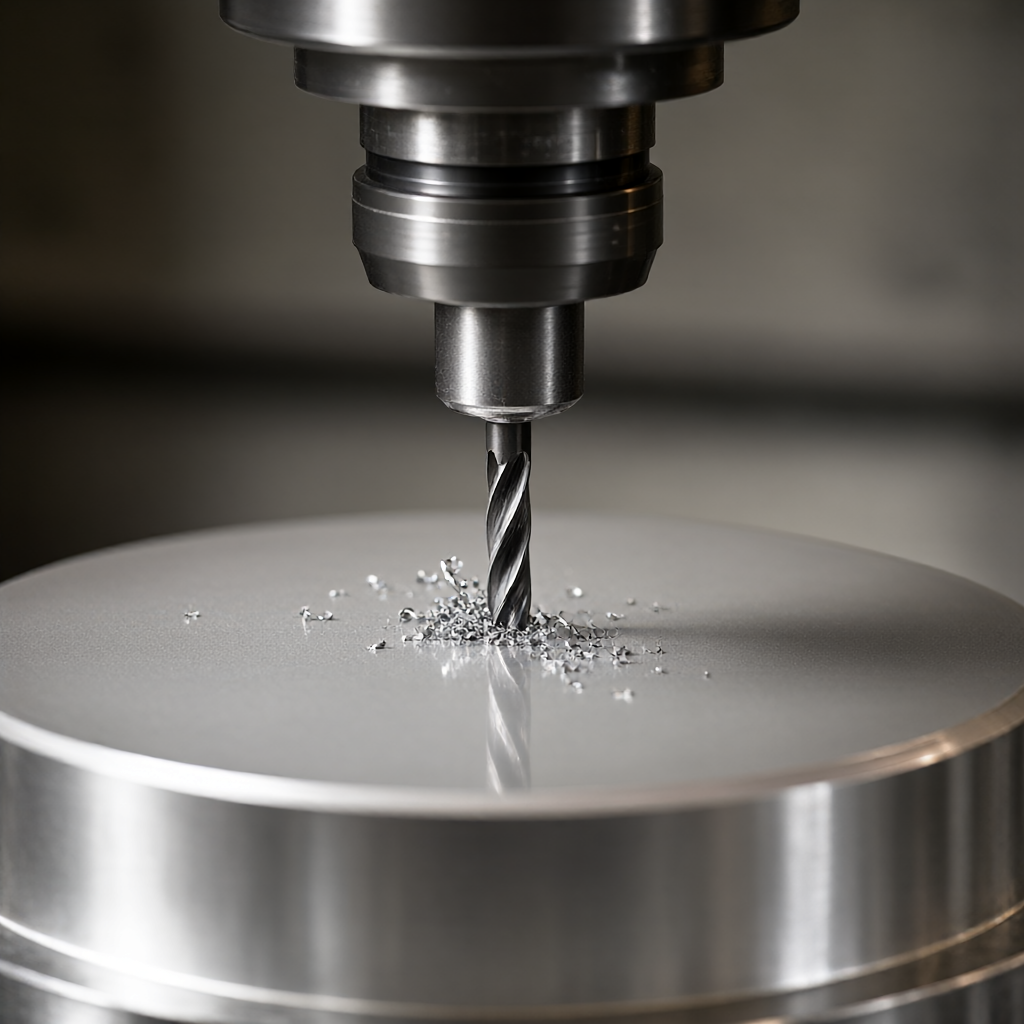
En el fresado de aleaciones de aluminio, las cavidades y ranuras profundas son áreas de alta incidencia que provocan vibración en la herramienta. La longitud del saliente de la herramienta está limitada por la rigidez. Cuando la relación entre la profundidad de la ranura y el diámetro de la herramienta (L/D) excede un cierto umbral, la deflexión de la herramienta en la dirección de profundidad de corte aumentará bruscamente, provocando que la rugosidad de la superficie se deteriore a más de Ra 3,2 μm e incluso el colapso de la herramienta. Generalmente se recomienda que L/D se controle dentro de 3:1. Si L/D supera 5:1, se deben ajustar los parámetros de corte o se debe cambiar la ruta del proceso.
Limitaciones y alternativas de los parámetros estructurales
- Limitación de la relación de aspecto: Para fresas estándar para procesar ranuras profundas, se recomienda que L/D sea ≤3. Si necesita ser más profundo, se debe utilizar un mecanizado de desbaste para dejar un margen (0,5-1,0 mm) y se debe utilizar una herramienta corta para el acabado.
- Límite de ancho de ranura: El ancho de la ranura no debe ser inferior a 1,2 veces el diámetro de la herramienta; de lo contrario, la herramienta no podrá centrarse de forma estable y será propensa a desviarse lateralmente.
- alternativa: Para agujeros ciegos o cavidades que son demasiado profundas, puede considerar el torneado (si tiene simetría rotacional) o el mecanizado por electroerosión (EDM) de la pared lateral, y luego el acabado CNC de la superficie inferior.
| relación L/D | Principales riesgos | Contramedidas sugeridas |
|---|---|---|
| ≤ 3 | Corte regular, bajo riesgo. | Fresado estándar de alta velocidad, utilizando fresas de extremo de 4 o 5 flautas con velocidades de avance moderadas |
| 3 - 5 | Aparecen marcas de vibración y la suavidad disminuye. | Separe el desbaste y el acabado, deje un margen de 0,1-0,2 mm para el acabado y reduzca la velocidad. |
| > 5 | El riesgo de rotura de la herramienta es extremadamente alto y la ovalidad de la pared del agujero es extremadamente pobre. | Cambie a taladrado y roscado o conformado por electroerosión y el CNC solo recortará el contorno. |
Estructuras de paredes delgadas: alivio de tensiones y control del “efecto oreja”
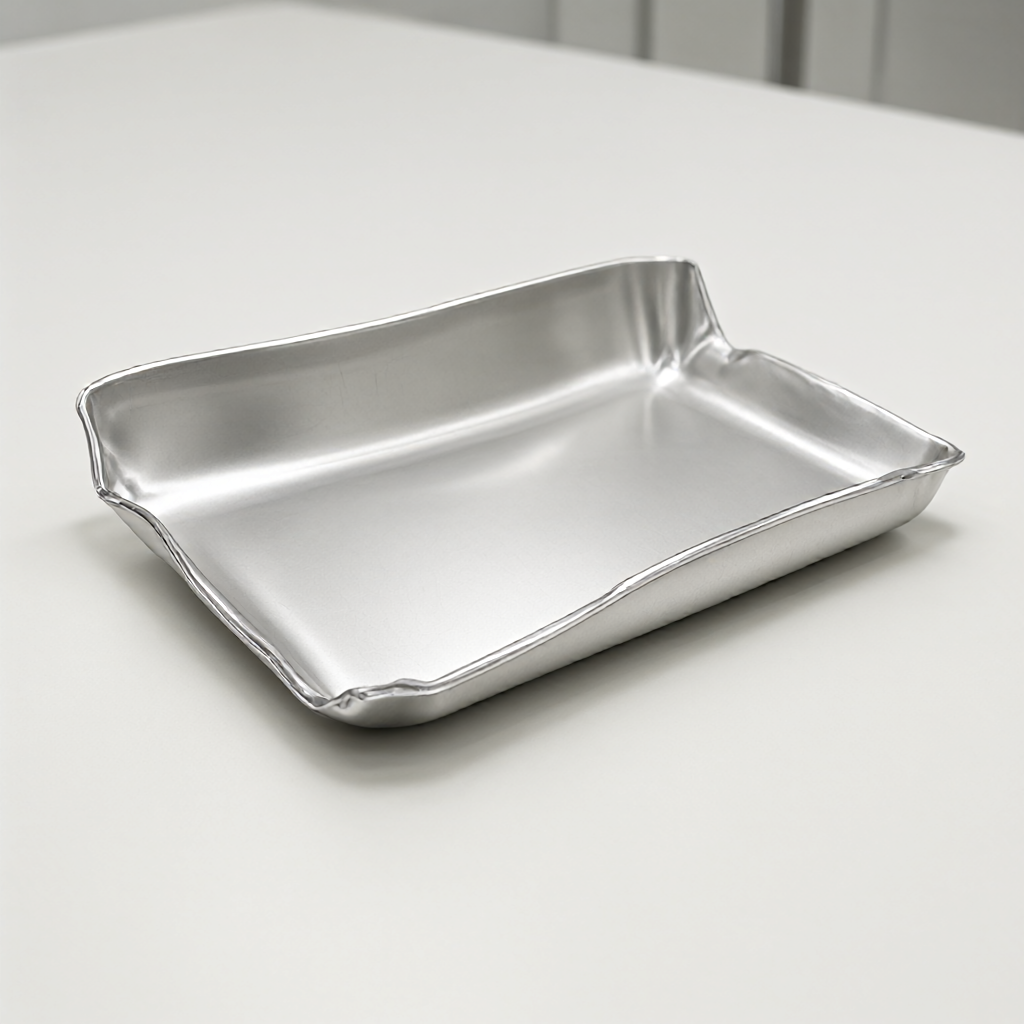
Hay tensiones residuales dentro de la aleación de aluminio. Cuando el espesor de la pared es demasiado delgado (generalmente menos de 2 mm), la fuerza de descarga del material durante el proceso de corte CNC provocará una deformación elástica de la pieza de trabajo, lo que provocará el llamado "efecto oreja" (Earping). Este fenómeno es particularmente obvio en piezas tensadas de placas delgadas o en carcasas de paredes delgadas, y se manifiesta como deformación de los bordes y mala planitud. Para la producción en masa, si no se considera la deformación de sujeción durante el diseño, el proceso de corrección posterior aumentará significativamente el costo.
Tolerancias de espesor y estrategias de sujeción.
- Espesor mínimo de pared: El espesor de pared mínimo recomendado para el fresado de 3 ejes es ≥2 mm; Si el espesor de la pared está entre 1 y 2 mm, se debe utilizar sujeción por adsorción al vacío o almohadillas flexibles personalizadas para evitar la deformación del punto de contacto.
- Deformación reservada: Los dibujos de diseño deben reservar un margen de deformación de 0,05-0,10 mm en el área de pared delgada, o habilitar la estrategia de "corte de compensación de pared delgada" en la programación CAM (reducir la cantidad de corte lateral a 0,05 mm).
- Selección de materiales: 6061-T6 tiene mejor resistencia a la fluencia que A380 y es adecuado para estructuras de paredes delgadas con altos requisitos de planitud.
Ángulos agudos y valores R internos: restricciones físicas en los límites de la geometría de la herramienta
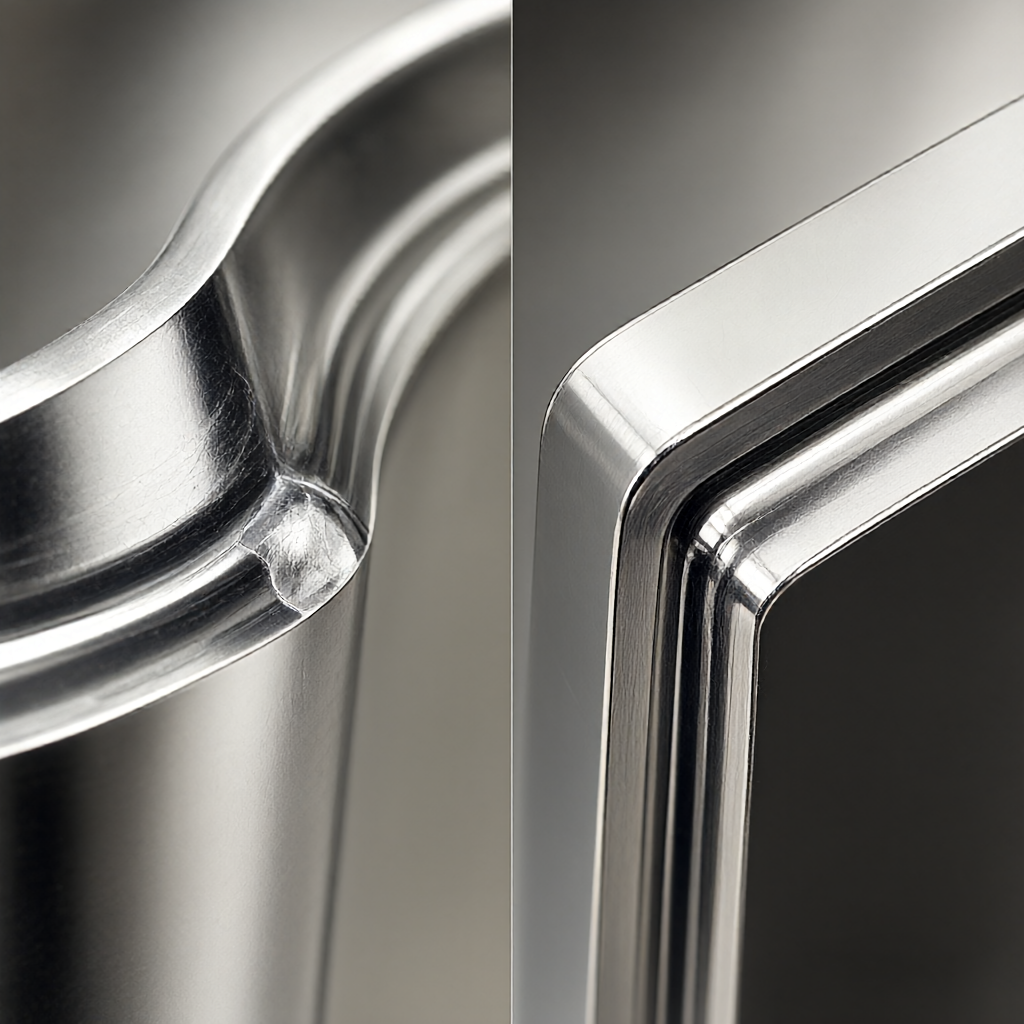
"Sin R interna" es un importante malentendido de diseño en el procesamiento CNC de aleaciones de aluminio. El radio de la punta de una fresa determina físicamente el tamaño mínimo del filete interno. Si el dibujo de diseño contiene un ángulo interno recto (R0), debe haber un filete del radio de la punta de la herramienta después del procesamiento (por ejemplo, si se utiliza una herramienta de 6 mm, el R interno real ≈3 mm, se debe deducir el desplazamiento del radio de la herramienta). La eliminación forzada del exceso de material mediante múltiples alimentaciones no sólo es extremadamente ineficiente, sino que también puede conducir fácilmente a la concentración de tensiones y convertirse en una fuente de fractura por fatiga.
Especificaciones de configuración del valor R interno
- R interior mínimo: Se recomienda que R interior ≥ 1,5 veces el radio de la herramienta. Si se utiliza una cuchilla de fondo plano de 1 mm, la R interior debe diseñarse para que sea de al menos 0,5 mm, pero se debe considerar el espacio de expansión después del desgaste de la herramienta.
- Valor R externo: Se recomienda que la R exterior sea ≥2 mm. Una R exterior demasiado pequeña hará que la carga de la herramienta cambie repentinamente en la esquina y acelere el desgaste de la herramienta.
- proceso alternativo: Si la estructura debe requerir un valor R mínimo (como 5)
Bajo (necesidad de cambiar herramientas con frecuencia) Medio (puede inclinar la alimentación) Rotura de herramienta y marcas de vibración. Dividir en procesamiento multicapa o utilizar EDM en su lugar pared delgada ( « Previous Técnicas de control de deformación para piezas de paredes delgadas en el procesamiento de aleaciones de aluminio. Next » Guía de selección de mecanizado CNC de aleación de aluminio: desde el grado del material hasta los estándares de toleranciaLectura recomendadaContenido relacionado
Explore más artículos que puedan interesarle.
Presupuesto en 2 horasEnvíe su plano, presupuesto en 2 horas.
Envíe su plano STEP / DWG / PDF y nuestros ingenieros responderán en 2 horas con un presupuesto detallado que incluye análisis DFM gratuito y recomendaciones de proceso, sin compromiso.
Envíenos su plano — nos encargamos del resto
Envíe su plano STEP / DWG / PDF y obtenga en 2 horas un presupuesto detallado con análisis DFM gratuito y recomendaciones de proceso. Sin cantidad mínima — desde 1 pieza.
Consultas en vivo


