





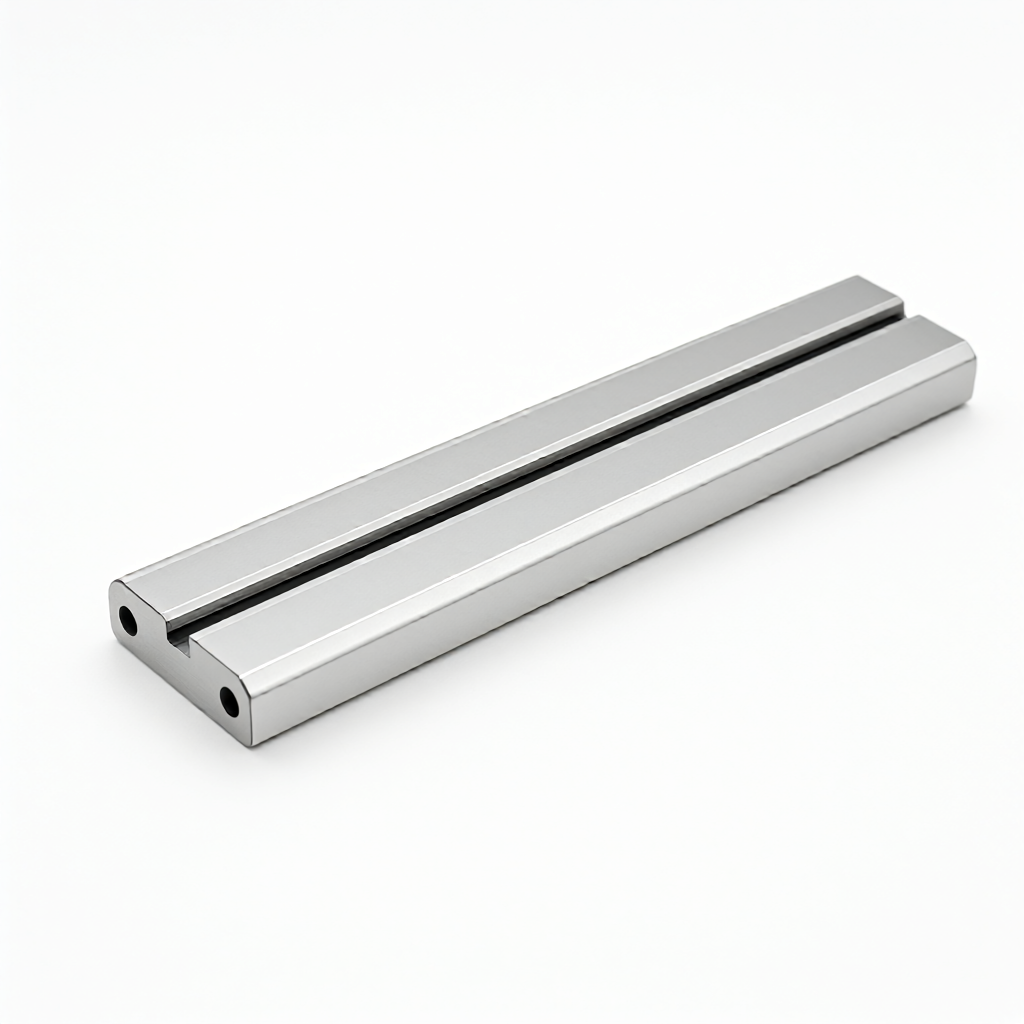
Puntos clave para controlar la rectitud y el paralelismo de los rieles guía de mecanizado CNC
En el mecanizado CNC de precisión de rieles guía, la rectitud y el paralelismo son los indicadores principales que determinan la precisión y la vida útil del movimiento mecánico. Para equipos de automatización, mecanismos de transferencia de obleas semiconductoras o correderas para máquinas herramienta de alta gama, la tolerancia geométrica del conjunto del riel guía está directamente relacionada con la precisión de posicionamiento repetido del equipo. Este artículo proporcionará un análisis en profundidad sobre cómo controlar la rectitud dentro de 0,01 mm/1000 mm mediante procesos de fresado CNC de múltiples ejes, selección de materiales e inspección, y garantizará que el paralelismo de la superficie de montaje del deslizador cumpla con los estrictos requisitos de ensamblaje.
Importancia de ingeniería y modos de falla de las tolerancias geométricas del riel guía.
El impacto de la desviación de la rectitud en la precisión del movimiento
El error de rectitud del riel guía se convertirá directamente en el desplazamiento de la trayectoria de movimiento del control deslizante. Cuando la rectitud excede el valor permitido, la carga se distribuye de manera desigual a lo largo de todo el riel guía, lo que resulta en una concentración de tensión local y un desgaste acelerado de la pista de rodadura o superficie de deslizamiento. En escenarios de aplicaciones de alta velocidad, una rectitud excesiva también puede provocar vibraciones y reducir la velocidad de respuesta del equipo. Generalmente, los rieles guía de precisión requieren que el error de rectitud dentro de cada 1000 mm de longitud no exceda de 0,01 mm a 0,02 mm. El valor específico debe determinarse según el grado del equipo.
Interferencia de ensamblaje causada por un paralelismo deficiente
El error de paralelismo ocurre principalmente en la estructura de doble riel guía o en la superficie de montaje del deslizador. Si los planos de referencia de los dos rieles guía no son paralelos, o hay un error de cuña entre la superficie inferior del deslizador y el plano de referencia, se producirá una tensión de interferencia de precarga excesiva durante el montaje. Esto no sólo aumenta el par motor sino que también puede provocar un fallo prematuro del carril guía. En la producción real, los modos de falla comunes incluyen flexión debido a deformación térmica, planitud fuera de tolerancia causada por desviación de datos de procesamiento y deformación residual después de que se libera la tensión interna en el material.
Efecto de la selección de materiales y la tensión interna sobre la precisión.
La selección del material de las piezas del carril guía no sólo implica propiedades mecánicas, sino también la estabilidad dimensional. Los materiales de riel guía comúnmente utilizados incluyen acero No. 45, acero para cojinetes GCr15 y aleación de aluminio de alta resistencia. Después del procesamiento de la deformación plástica del metal, la tensión microestructural permanecerá dentro del material. Si no se realiza un tratamiento de alivio de tensión suficiente después del procesamiento, estas tensiones internas se liberarán lentamente en procesos posteriores o en el uso a largo plazo, lo que provocará que la pieza de trabajo se doble o tuerza, destruyendo directamente la rectitud.
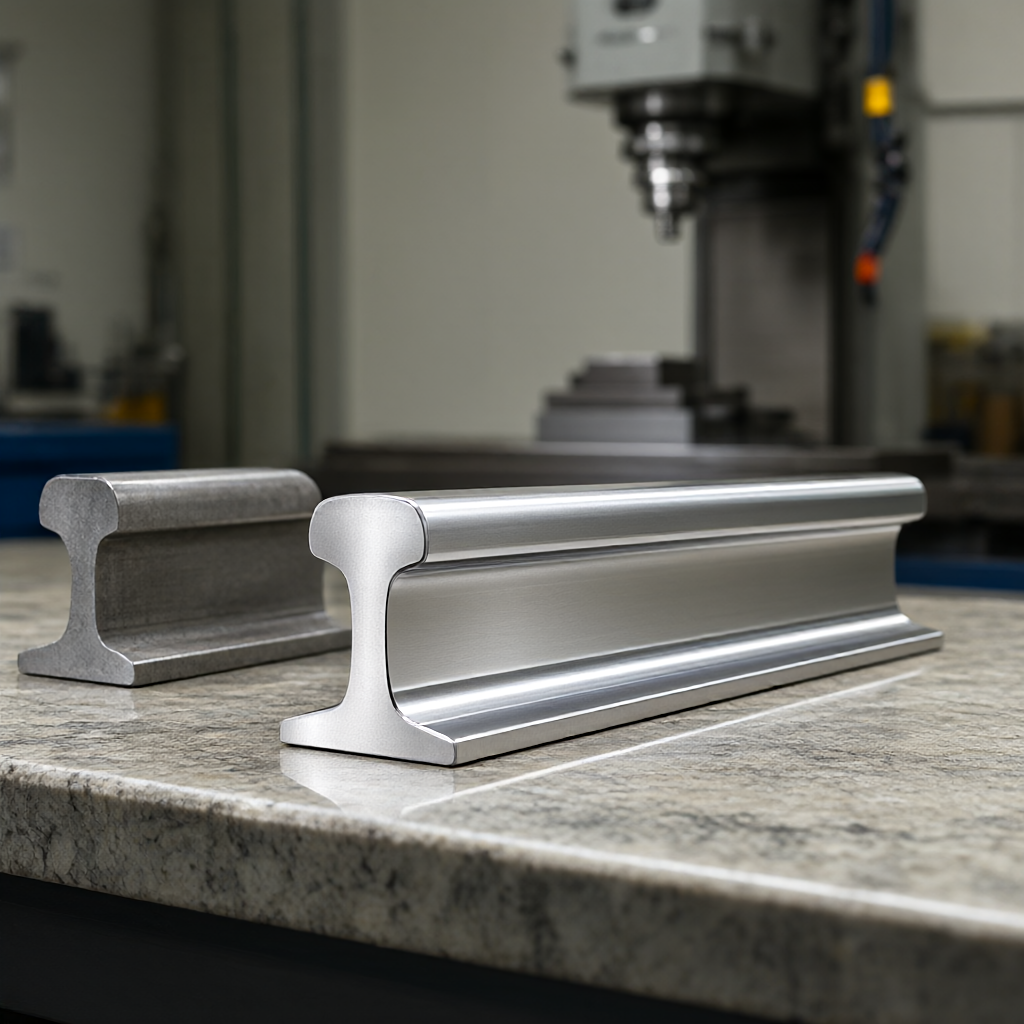
Tomando como ejemplo los rieles guía de aleación de aluminio, aunque son livianos y tienen buena conductividad térmica, su coeficiente de expansión térmica es grande. Después del fresado, si la temperatura ambiente fluctúa drásticamente, la superficie mecanizada puede sufrir una ligera deformación debido a la mala uniformidad de la temperatura. Por lo tanto, para los rieles guía de aluminio de alta precisión, generalmente se recomienda realizar un tratamiento de envejecimiento a baja temperatura después del mecanizado de desbaste y realizar el acabado y la inspección final en una sala con temperatura constante (la fluctuación de temperatura se controla dentro de ±1°C) para compensar los errores causados por la deformación térmica.
Estrategia de mecanizado CNC multieje y optimización de parámetros de corte
Para garantizar la rectitud de la superficie del riel guía, la programación y la configuración de los parámetros de corte son cruciales. En un centro de mecanizado de 3 o 5 ejes, es una práctica común adoptar una estrategia de corte de tres capas de "desbaste-semi-acabado-fino". El desbaste conserva un margen de 0,2 a 0,5 mm y elimina principalmente la mayor parte del material; el semiacabado elimina la mayor parte del margen en preparación para el acabado; El acabado utiliza una profundidad de corte menor (0,1-0,2 mm) y una velocidad de avance moderada para obtener un buen acabado superficial y estabilidad dimensional.
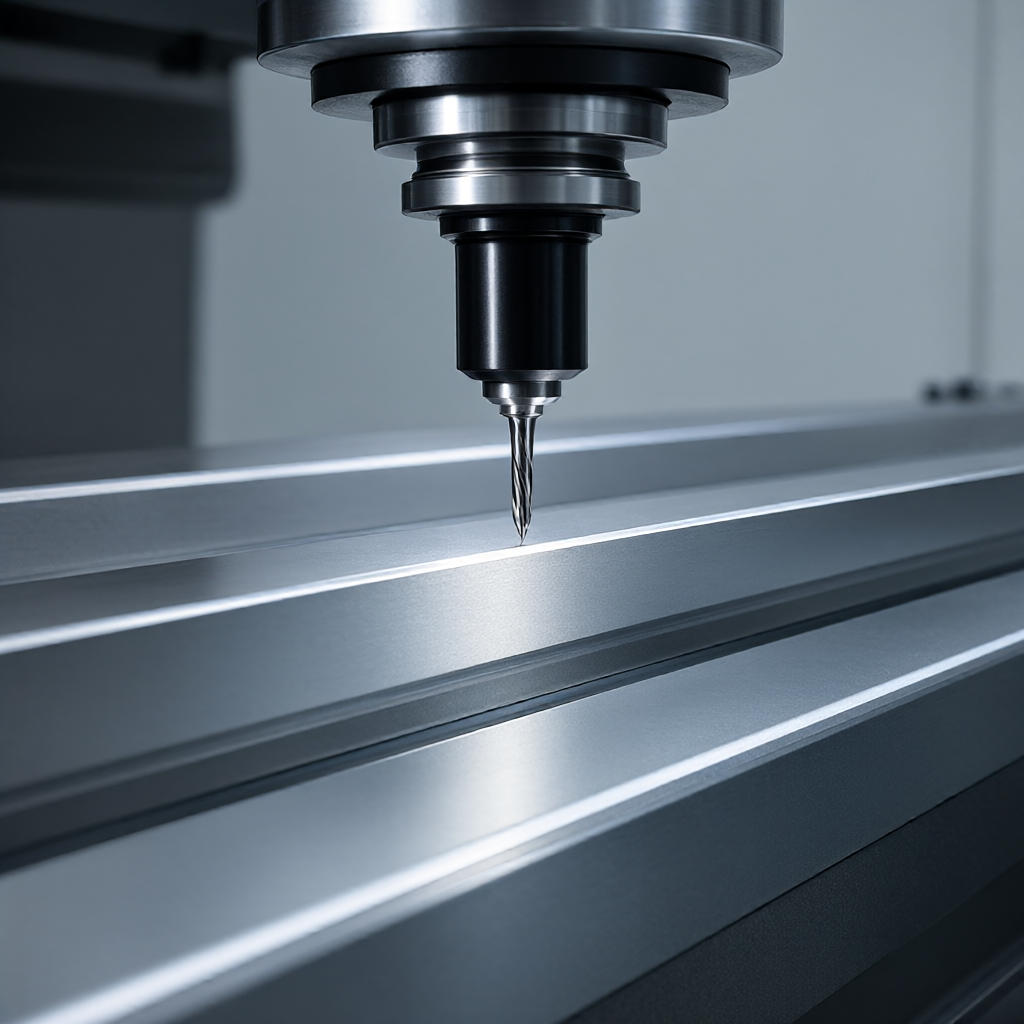
- Selección de herramientas:En la etapa de acabado, se recomienda utilizar fresas de carburo sólido, generalmente de 6 mm a 10 mm de diámetro y 4-6 dientes para obtener un corte suave.
- Control de profundidad de corte:La profundidad de corte de acabado debe ser inferior al 50% del radio de la herramienta para evitar fluctuaciones de linealidad causadas por la deflexión de la herramienta.
- Fluido de corte:Una refrigeración adecuada del fluido de corte ayuda a reducir la deformación térmica, pero se debe tener cuidado para evitar cambios rápidos de temperatura en el mecanizado de precisión.
Para piezas de riel guía largas, se recomienda utilizar soporte multipunto o posicionamiento en forma de V al diseñar la abrazadera para reducir la deformación de la sujeción. En máquinas herramienta de 5 ejes, la rigidez se puede optimizar inclinando el ángulo del husillo y mejorando la consistencia de la superficie mecanizada.
Análisis comparativo de dos soluciones de procesamiento convencionales.
Para diferentes requisitos de lotes y precisión, el fresado CNC y el rectificado de precisión son las dos soluciones principales para el conformado de rieles guía. La siguiente tabla compara las diferencias entre los dos procesos en términos de capacidades de tolerancia, calidad de la superficie, costo y tiempo de entrega, como referencia para adquisiciones e ingenieros al tomar decisiones.
| Dimensiones de contraste | Fresado CNC de cinco ejes | Rectificado de precisión |
|---|---|---|
| Capacidad de tolerancia dimensional | ±0,01 mm a ±0,02 mm | ±0,005 mm a ±0,01 mm |
| rugosidad de la superficie | Ra 0,4 μm - 0,8 μm | Ra 0,1 μm - 0,2 μm |
| Idoneidad del material | Aluminio, acero, acero inoxidable, plásticos de ingeniería. | Acero, acero inoxidable, carburo. |
| Flexibilidad de lotes | Alto, adecuado para lotes pequeños de múltiples variedades | Bajo, adecuado para grandes cantidades de una sola variedad. |
| propensión integral al costo | Los lotes pequeños y medianos tienen más ventajas | Menor costo después de la amortización en grandes cantidades. |
Para la mayoría de las piezas estructurales de equipos de automatización, el fresado CNC combinado con procesos posteriores de rectificado o acabado puede cumplir con los requisitos y proporcionar una mayor flexibilidad de producción. Si el equipo tiene requisitos de rectitud extremadamente estrictos (como plataformas de desplazamiento a nanoescala), se debe utilizar un equipo de molienda especial.
Métodos de prueba y criterios de aceptación.
La inspección es un paso clave para confirmar la calidad de los rieles guía. Para comprobar la rectitud, los carriles guía de alta precisión se suelen medir utilizando un interferómetro láser o un nivel de entrehierro junto con una plataforma de mármol. Al medir, las lecturas deben tomarse en puntos a lo largo de toda la longitud del riel guía y se debe trazar una curva de error. La detección de paralelismo puede medir el cambio de distancia entre los dos planos de referencia a través de un medidor de altura o un generador de imágenes.
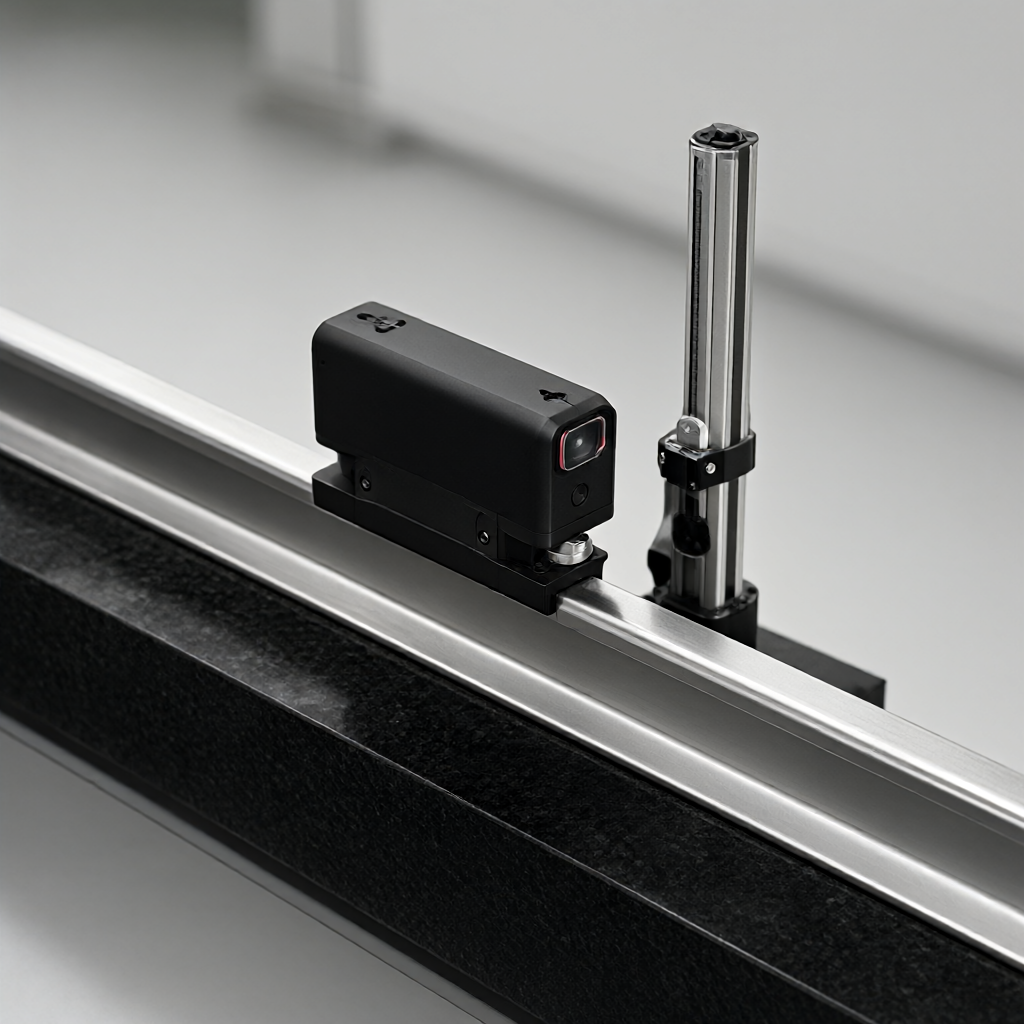
Además, la inspección del primer artículo debe incluir un informe a escala completa, centrándose en la rectitud, la planitud y las ubicaciones críticas de los orificios pasantes. Se recomienda realizar una inspección completa antes del envío, especialmente la inspección de apariencia para confirmar que no haya rayones, rebabas ni manchas de aceite. Para pedidos al por mayor, los proveedores deben tener un sistema de prueba estable para garantizar que los datos de cada lote de productos sean rastreables.
Preguntas frecuentes (FAQ)
¿Cómo resolver el problema de la gran desviación de rectitud de los rieles guía de aluminio mecanizados por CNC?
Principalmente debido a tensiones internas y deformación térmica del material. Se recomienda aumentar el tiempo de tratamiento de envejecimiento antes del acabado y procesar en un ambiente de temperatura constante. Al mismo tiempo, se optimiza el margen de acabado para evitar la deformación de sujeción.
¿Cuál es el tamaño de lote mínimo para el procesamiento de rieles guía de alta precisión?
Esto depende del tamaño y proceso específicos. Por lo general, el mecanizado CNC admite un pedido mínimo de 1 pieza, pero para distribuir los costos de programación y fijación, se recomienda que el tamaño del lote sea superior a 50 piezas para optimizar el tiempo de entrega y el precio unitario.
¿Qué efecto tiene la rugosidad de la superficie del riel guía Ra 0,4μm en la vida útil?
Una menor rugosidad puede reducir el coeficiente de fricción y reducir la tasa de desgaste. Ra 0,4μm es un nivel de pulido fino que puede mejorar significativamente la suavidad y la vida útil de las guías deslizantes o de rodillos.
¿Cómo marcar tolerancias de rectitud en dibujos?
Es necesario definir claramente el plano de referencia y la longitud de medición. Por ejemplo, marque "0,01/1000 mm" e indique a qué eje o plano se refiere la rectitud. Evite etiquetar solo valores numéricos sin especificar un dato.
¿Puede el fresado CNC procesar rieles guía con secciones transversales de formas especiales?
Poder. A través de un varillaje de 4 o 5 ejes, se pueden procesar rieles guía con formas transversales complejas sin la necesidad de múltiples juegos de moldes, lo cual es adecuado para necesidades de personalización personalizadas.
Conclusiones y recomendaciones de acción.
Controlar la rectitud y el paralelismo de los rieles guía de mecanizado CNC requiere partir de tres dimensiones: estabilidad del material, optimización de los parámetros de corte y pruebas estrictas. Elegir un proveedor con un sistema de prueba completo y una rica experiencia en procesamiento de precisión es la clave para garantizar el éxito del proyecto. Si está buscando un socio de procesamiento CNC con capacidades de control de precisión de ±0,01 mm, soporte para la personalización de múltiples materiales y entrega estable, proporcione sus dibujos o muestras y le proporcionaremos un análisis DFM detallado y un plan de cotización técnica.



