





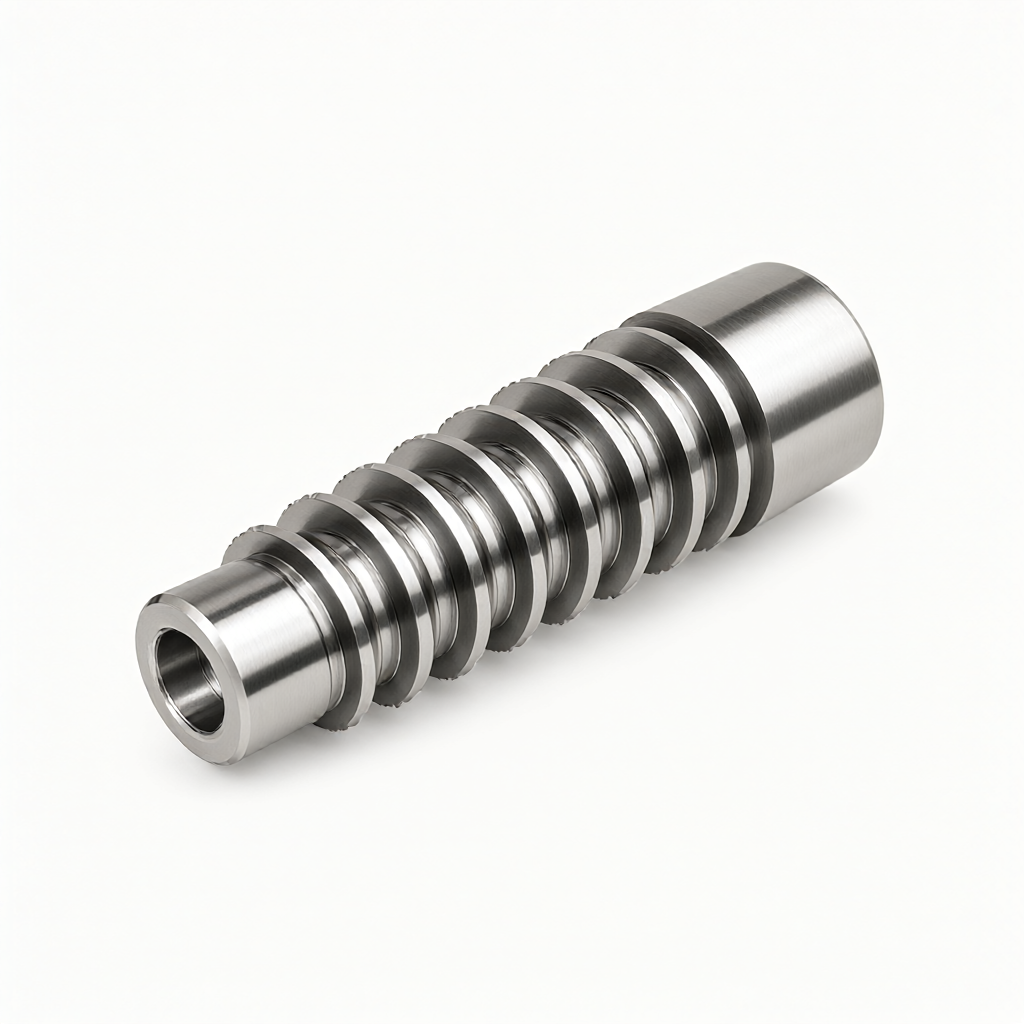
- Máquina de torneado/centrado CNC: Para ejes cortos, sólidos o ranurados huecos, la máquina centradora puede completar el torneado, ranurado, taladrado y roscado cilíndrico al mismo tiempo. Es adecuado para escenas con lotes grandes y altos requisitos de concentricidad, y es más eficiente que el procesamiento con fresas estriadas especiales.
- Rectificado y pulido: Como proceso de acabado secundario, se utiliza para eliminar las microdeformaciones del tratamiento térmico y mejorar el acabado de la superficie del diente. Para piezas de acero de alta resistencia, generalmente se requiere un tratamiento de alivio de tensiones después del rectificado.
Efecto de la selección de materiales y el tratamiento térmico sobre la precisión.
Los modos de falla de las piezas estriadas son principalmente fractura de la raíz del diente o corrosión por picadura de la superficie del diente, por lo que la selección del material debe tener en cuenta tanto la resistencia como la tenacidad. Los grados comúnmente utilizados incluyen acero 4140 y 4340 (dureza HRC30-40 después de templado y revenido), acero inoxidable 17-7PH (grado para herramientas de precisión) y aleación de aluminio 7075-T6 (requisitos de peso ligero).
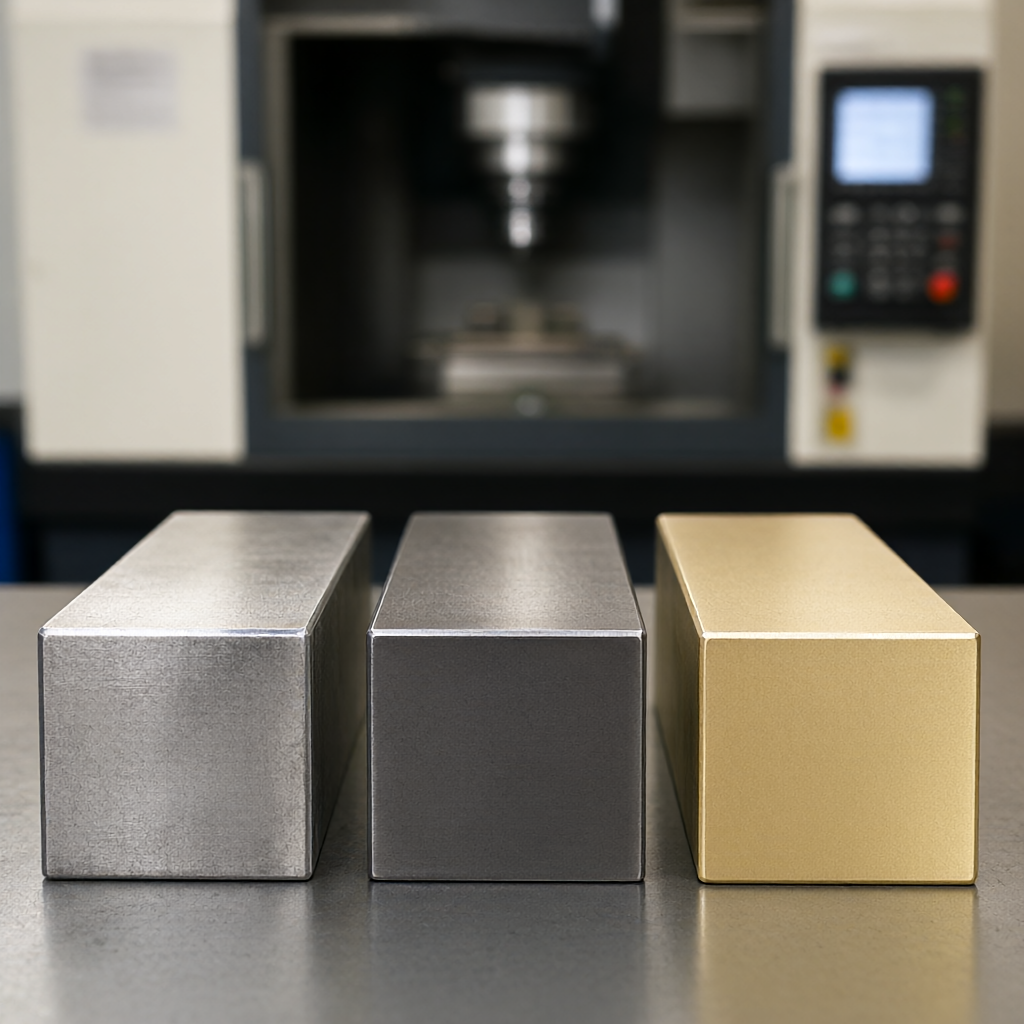
Estrategias para evitar la deformación por tratamiento térmico:Antes del mecanizado CNC, se debe reservar un margen de rectificado de 0,05-0,1 mm. Si la dureza del tratamiento térmico final de la pieza excede HRC50, se recomienda fresarla o desbastarla primero y luego realizar un pulido fino después del tratamiento térmico. Para las estrías de aleación de aluminio, no hay necesidad de tratamiento térmico y se pueden terminar directamente hasta alcanzar el tamaño final. Sin embargo, cabe señalar que el espesor de la película después de la anodización (generalmente 10-20 μm) ocupará el margen de tamaño interno y debe compensarse durante el diseño de tolerancia.
Indicadores técnicos de precisión del perfil dental y calidad de la superficie.
El juego de montaje y el nivel de ruido de los engranajes sincronizados dependen directamente del error del perfil del diente. Según los estándares convencionales de la industria, el error acumulativo de paso de dientes de las estrías de precisión de nivel 6 debe estar dentro del rango de 0,03 a 0,05 mm. El valor Ra de rugosidad de la superficie afecta directamente la resistencia al desgaste. Se recomienda que la superficie del diente Ra ≤ 0,8 μm. Si se utiliza para sincronizador de alta velocidad o transmisión óptica, debe alcanzar Ra0,4μm o incluso un efecto de nivel de espejo.
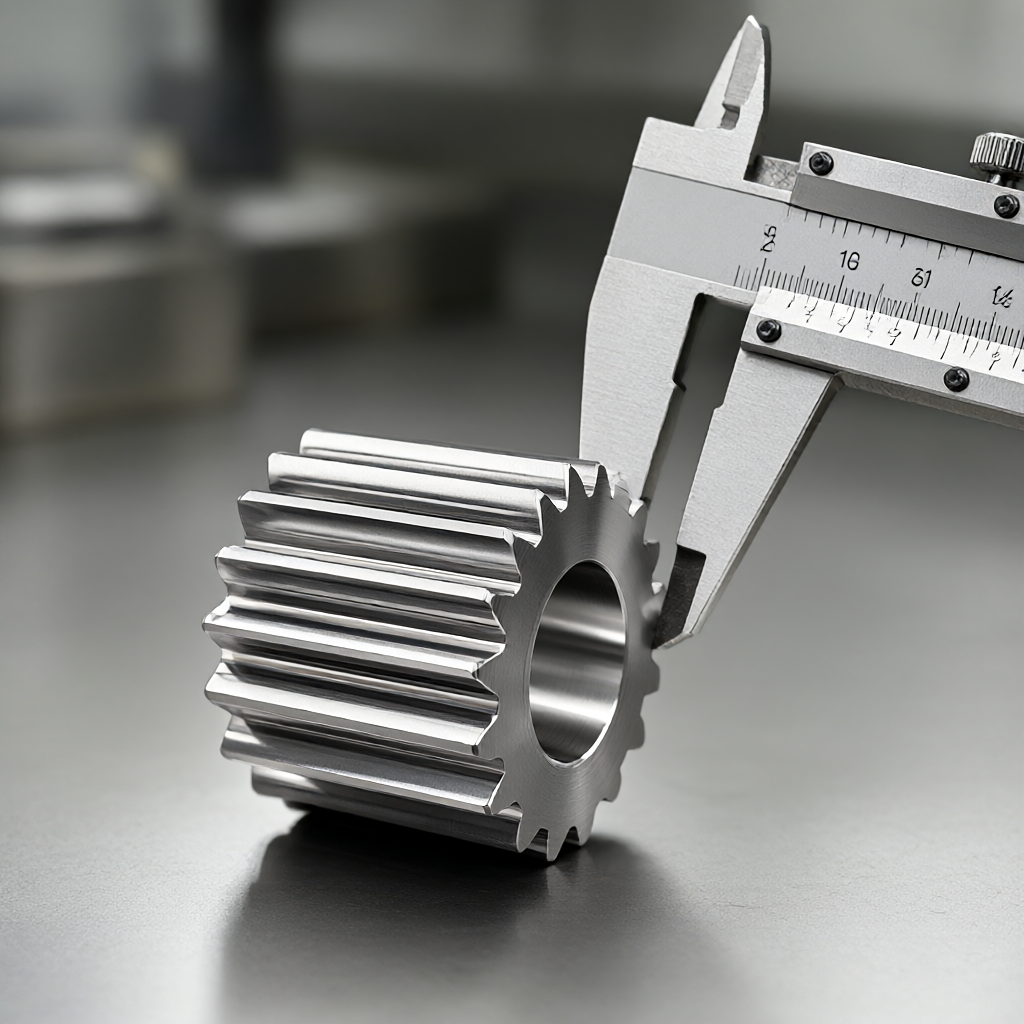
En términos de métodos de detección, la máquina de medición de coordenadas tridimensionales (CMM) es el método más autorizado para verificar la forma del perfil del diente, pero su eficiencia es baja. Para la producción en masa, se recomienda utilizar un calibre de inspección de estrías especial (anillo/calibrador) para la inspección del calibre de paso y parada, combinado con una inspección aleatoria con un medidor de rugosidad. ShowyMetal realiza una inspección a gran escala antes del envío y conserva los informes de CMM para garantizar la trazabilidad de los datos.
| Escenarios aplicables | Retención de precisión | Características de costo y entrega. | Principales limitaciones | |
|---|---|---|---|---|
| Fresado simultáneo de 5 ejes | Estrías helicoidales, dientes complejos con formas especiales | Alto, sin error de sujeción | Largo tiempo de procesamiento unitario, adecuado para lotes medianos y bajos | La trayectoria de la herramienta es compleja y es necesario controlar el desgaste de la herramienta. |
| Compuesto de torneado central | Estrías de dientes rectos de eje corto, grandes cantidades | Extremadamente alto, moldeado de una sola vez. | Alta eficiencia y ciclo corto (15-25 días para producción en masa) | Sólo para el tipo de eje, no se pueden procesar ranuras de orificio ciego |
| Fresa estriada especial + rectificado de precisión | Piezas de acero de alta dureza, precisión extremadamente alta. | Extremadamente alto, el rectificado corrige la deformación. | Debe procesarse dos veces y el costo es mayor. | Altos requisitos en el proceso de molienda y fácil de sobrecalentar. |
Puntos de control de calidad y consistencia del lote
El principal desafío de la entrega por lotes es la coherencia del primer y último artículo. Para la característica de alta complejidad de las splines, la simulación CAM debe realizarse durante la etapa de programación para evitar la acumulación de virutas que afecte la eliminación de virutas. Durante el proceso de fabricación, se recomienda realizar una inspección completa de la CMM cada 50 piezas, centrándose en controlar el ancho de la punta del diente y la holgura lateral del diente. En términos de calidad de la apariencia, la superficie del diente estriado es propensa a tener marcas de cuchillo y se requiere pulido o electropulido en la etapa de posprocesamiento para garantizar que no haya rayones ni manchas de oxidación. ShowyMetal reduce eficazmente las fluctuaciones entre lotes mediante una programación flexible de 72 máquinas CNC, combinada con procesos de tratamiento de superficies estandarizados.
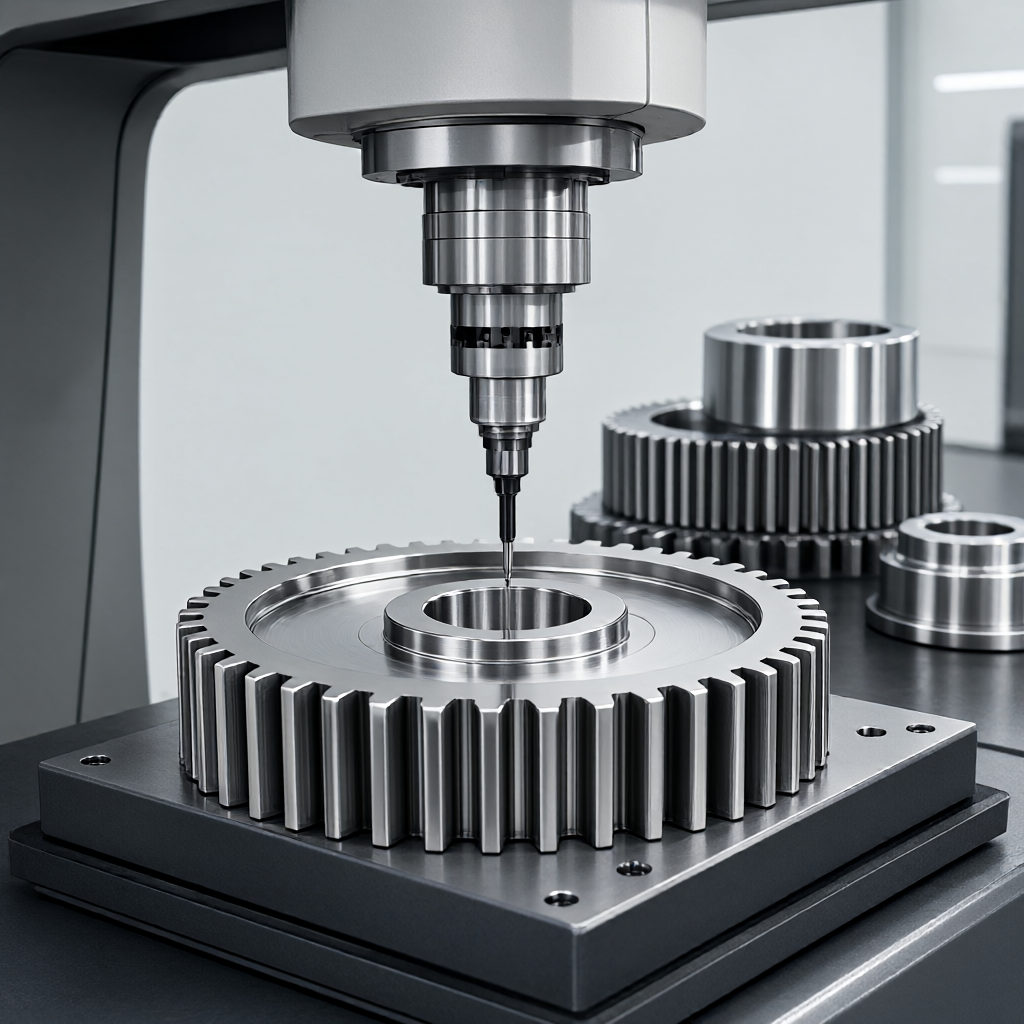
Sugerencias de implementación del proyecto desde los dibujos hasta la entrega.
Antes de comenzar un proyecto, es fundamental proporcionar dibujos con recomendaciones DFM (Diseño para la fabricabilidad). Se recomienda aclarar los siguientes detalles:
- Selección de dato: Utilice uniformemente el eje y la cara final como referencia de posicionamiento para evitar errores acumulativos causados por múltiples referencias.
- Tolerancia desordenada: Las superficies de contacto críticas deben marcarse con una clasificación ISO 2768-mA o más estricta, y se prohíbe el uso de la clasificación predeterminada.
- Requisitos de desbarbado: Se recomienda que el biselado del extremo del diente sea C0,3-C0,5 mm para evitar que el anillo de sincronización se enganche durante el montaje.
Para nuevos proyectos de desarrollo, primero se puede realizar una producción de prueba en lotes pequeños (5-10 piezas) para verificar el espacio libre de ensamblaje y las características de transmisión de torque, y luego transferirse a la producción en masa. Este modelo de verificación por fases puede reducir eficazmente los riesgos de producción en masa.
¿Cómo determinar la cantidad mínima de pedido de piezas estriadas?
Depende de la complejidad del proceso. La cantidad mínima de pedido para piezas torneadas por giro central simples suele ser de 1 pieza; Para piezas fresadas complejas de 5 ejes, debido a los mayores costos de herramientas, se recomienda que la cantidad mínima de pedido sea de 50 a 100 piezas para distribuir los costos de apertura y programación del molde.
¿Cómo compensar el tamaño de las estrías después del tratamiento térmico?
Es necesario reservar un margen de rectificado durante la programación CAM (normalmente de 0,08 a 0,12 mm de diámetro). Si el fresado se realiza directamente sin rectificar, la trayectoria de la herramienta debe compensarse de forma inversa en función del coeficiente de deformación medido del lote de material, lo que supone un mayor riesgo.
¿Aumentará el ancho de los dientes después de anodizar las estrías de aleación de aluminio?
reunión. La capa de película anodizada crece bidireccionalmente sobre la superficie del sustrato, ocupando aproximadamente el 50% de las dimensiones internas. El espesor de la película debe considerarse durante el diseño (por ejemplo, una capa de película de 15 μm ocupa aproximadamente 0,015 mm de ancho del espacio entre dientes) y los requisitos dimensionales después de la oxidación deben anotarse en la tabla de tolerancias.
¿Puede proporcionar el informe de inspección de la CMM de las piezas estriadas?
Poder. ShouyMetal admite el suministro de informes de datos brutos de CMM de dimensiones clave (paso de diente, espesor de diente, redondez) de acuerdo con los requisitos del cliente para facilitar la verificación del ensamblaje del cliente y la gestión de archivos.
¿El tiempo de entrega incluye el tiempo de tratamiento de la superficie?
Incluir. El ciclo de producción en masa cotizado de 15 a 25 días cubre el ciclo completo de mecanizado CNC, tratamiento térmico (si es necesario), tratamiento de superficie (anodizado/galvanoplastia) y embalaje final totalmente inspeccionado.
Conclusión y próximos pasos
La dificultad técnica del mecanizado CNC de estrías radica en equilibrar la precisión del perfil del diente, el acabado de la superficie y el costo del lote. Mediante una selección razonable de la ruta del proceso (como fresadoras o fresadoras de 5 ejes) y una compensación rigurosa del tratamiento térmico, se puede mejorar significativamente la confiabilidad de las piezas engranadas sincrónicas. Si su proyecto involucra componentes de transmisión de precisión, se recomienda enviar dibujos que incluyan la calidad del material, la dureza del tratamiento térmico y los requisitos de tolerancia clave a nuestro equipo de ingeniería, y le proporcionaremos un análisis y una cotización DFM gratuitos.



