





Lógica de control de suavidad y biopelícula del mecanizado CNC de cinco ejes de bolas para articulaciones médicas
Las bolas articulares en implantes médicos (como las cabezas esféricas de las articulaciones de cadera y rodilla) tienen requisitos extremadamente altos en cuanto a la integridad de la superficie. Al mecanizar este tipo de piezas utilizando CNC de cinco ejes, el desafío principal es cómo equilibrar las marcas de mecanizado y los procesos de pulido posteriores controlando la rugosidad de la superficie (Ra 0,2-0,4 μm) y garantizando al mismo tiempo la precisión geométrica (±0,01 mm). Las superficies rugosas tienden a retener proteínas, formar biopelículas estables y provocar inflamación; mientras que las superficies demasiado delgadas carecen de la textura adecuada, lo que afecta el crecimiento óseo hacia el interior (osteointegración). Esta guía se basa en la práctica de la ingeniería y analiza cómo lograr un mejor equilibrio entre el mecanizado y la biocompatibilidad a través de estrategias de corte simultáneo de cinco ejes, optimización de la trayectoria de la herramienta y análisis de propiedades del material para garantizar la consistencia de la producción en masa.
Efecto de la selección de materiales y el rendimiento de corte en la calidad de la superficie.
Los materiales comúnmente utilizados para las bolas para articulaciones médicas incluyen aleación de cobalto, cromo y molibdeno (CoCrMo), aleación de titanio (Ti-6Al-4V) y acero inoxidable con alto contenido de carbono (como 316LVM). La conductividad térmica de corte y la tendencia al endurecimiento por trabajo de diferentes materiales afectan directamente el espesor de la capa de tensión residual de la superficie.
- CoCrMo: Alta dureza, mala conductividad térmica, propenso a endurecerse por trabajo. Si los parámetros de corte son inadecuados, la tensión de compresión residual será demasiado grande, lo que reducirá la vida por fatiga. Se recomienda utilizar herramientas afiladas y reducir la velocidad de avance a 50-80 mm/min para controlar la capa de daño superficial bajo la superficie.
- Ti-6Al-4V: Mala absorción de calor y rápido desgaste de la herramienta. El corte a alta velocidad puede provocar fácilmente un desgaste térmico de la herramienta y la aparición de filos acumulados en la superficie. Para mantener un enfriamiento constante, se recomienda utilizar herramientas de corte de carburo o revestimiento de diamante microcristalino, con la velocidad de rotación controlada a 3000-4500 rpm.
- 316LVM: Fuerte dureza, fácil de pegar al cuchillo. Es necesario ampliar el rompevirutas de la herramienta para evitar que el material se estire y se deforme. Es probable que aparezcan ondas de "tabla de lavar" en la superficie y es necesario optimizar el ángulo de giro del eje de la herramienta.
La elección del grado del material debe combinarse con el peso y la intensidad de la actividad del paciente. Para prótesis de alta gama, CoCrMo es la primera opción porque tiene mejor resistencia al desgaste que las aleaciones de titanio, pero también es más difícil de procesar. Los ingenieros deben confirmar el grado del material y el estado del tratamiento térmico (solución sólida o estado de envejecimiento) en la etapa de dibujo según las recomendaciones del DFM (Diseño para la fabricabilidad).
Estrategia de corte simultáneo en cinco ejes: del desbaste al semiacabado
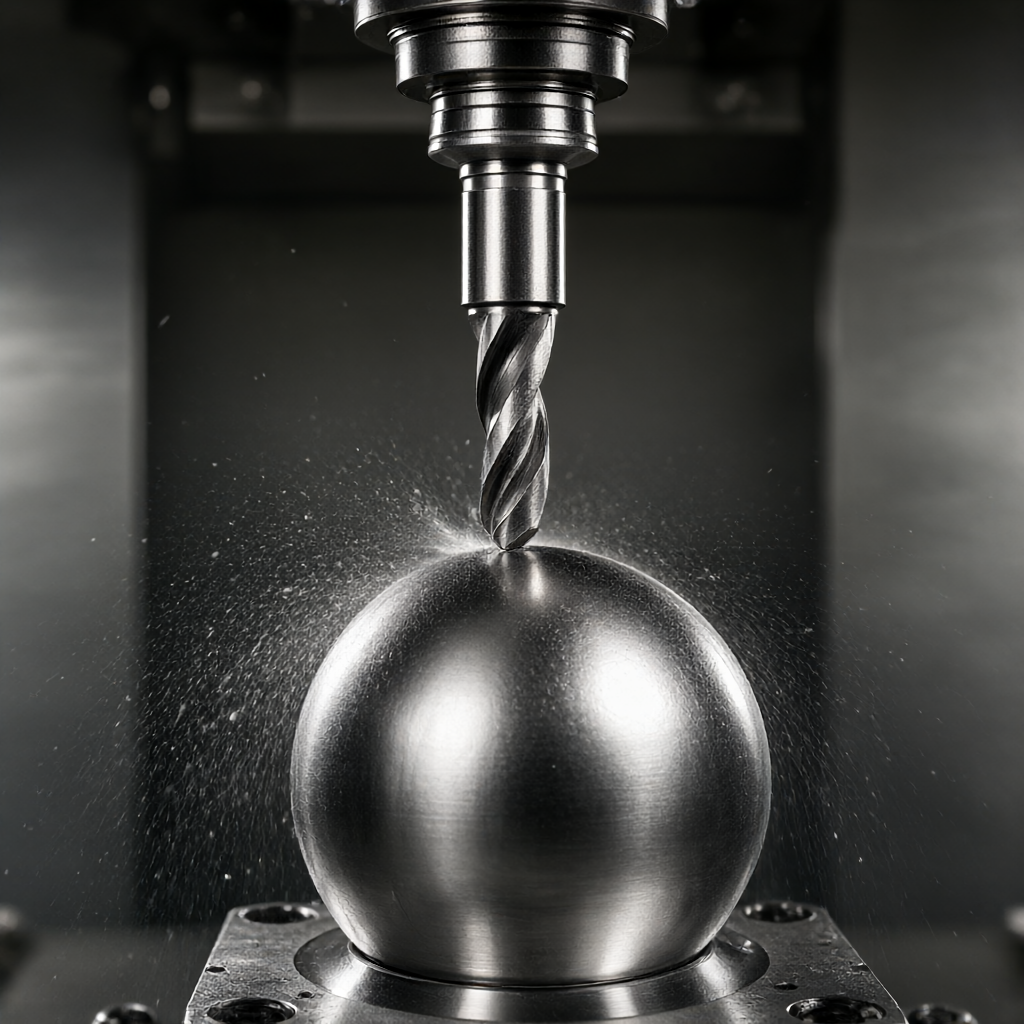
La ventaja de la máquina herramienta de cinco ejes es que siempre puede mantener el mejor ángulo de corte entre la herramienta y la superficie de la pieza de trabajo, evitando el fenómeno de "corte cero" causado por el eje de la herramienta perpendicular a la superficie curva. Para piezas de trabajo esféricas, el uso de rotación de cuatro ejes o varillaje de cinco ejes puede mejorar significativamente la continuidad de la superficie.
Puntos clave de la optimización de la trayectoria de la herramienta
- Estrategia de corte constante y profunda.: En el fresado tradicional de tres ejes, la profundidad de corte cambia drásticamente en el área del polo esférico, provocando fluctuaciones en la fuerza de corte. Cinco ejes pueden mantener una profundidad de corte constante (0,1-0,2 mm), estabilizar las fuerzas de corte y reducir el desgarro de la superficie.
- alineación normal: En la etapa de fresado de alta velocidad, el eje de la herramienta debe mantener un ángulo de 30 a 45 grados con la línea normal de la esfera para evitar que el borde final participe en el corte, y use los bordes laterales para el acabado para reducir la ondulación de la superficie.
- Manejo de cuchillos: Las marcas de cuchillo tienden a aparecer en uniones con múltiples trayectorias de herramientas. Es necesario utilizar un algoritmo de transición suave para garantizar que el radio del filete en la junta sea R ≥ 0,5 mm para evitar la concentración de tensiones.
Para bolas de junta estándar con un diámetro de 28-36 mm, se recomienda dejar 0,3-0,5 mm para desbaste y 0,1-0,2 mm para semiacabado. El varillaje de cinco ejes puede completar transiciones complejas de superficies curvas en un minuto y es más de un 40% más eficiente que el de tres ejes.
Control de rugosidad superficial: el límite entre mecanizado y pulido
La superficie mecanizada no es la superficie de uso final y debe pulirse. El objetivo del pulido es reducir la rugosidad de la superficie de Ra 0,8 μm a Ra 0,2 μm o incluso Ra 0,1 μm. El pulido excesivo puede provocar la reordenación de los átomos de la superficie y aumentar la resistencia a la corrosión, pero también puede cerrar los microporos y afectar la tasa de crecimiento óseo hacia el interior.
Comparación de parámetros clave
| etapa del proceso | Rugosidad típica (Ra) | propósito principal | Evaluación de riesgos de biopelículas |
|---|---|---|---|
| Semiacabado CNC | 0,8 - 1,6 µm | Eliminar márgenes, corregir geometría. | Alto: fácil de retener coágulos sanguíneos y proteínas. |
| Pulido mecánico (bruñido/granos abrasivos) | 0,2 - 0,4 µm | Elimina las marcas de cuchillo y mejora la suavidad. | Medio: Es necesario controlar la tensión de compresión residual |
| Pulido electroquímico (ECP) | < 0.1 μm | Alivio profundo de tensiones y resistencia a la corrosión mejorada. | Bajo: la película de pasivación de la superficie es estable |
Los datos muestran que cuando Ra< 0.2 μm 时,细菌(如金黄色葡萄球菌)的初始附着率降低,但长期生物膜形成能力取决于表面化学组成。五轴加工的高光洁度基底可大幅缩短后续抛光时间,减少热输入对材料晶粒的影响。
Inspección y análisis de fallas: cómo verificar la calidad del procesamiento
Las piezas médicas deben pasar estrictos controles de calidad. Además de la inspección de dimensiones geométricas con tres coordenadas (CMM), la inspección de la integridad de la superficie es igualmente crítica.
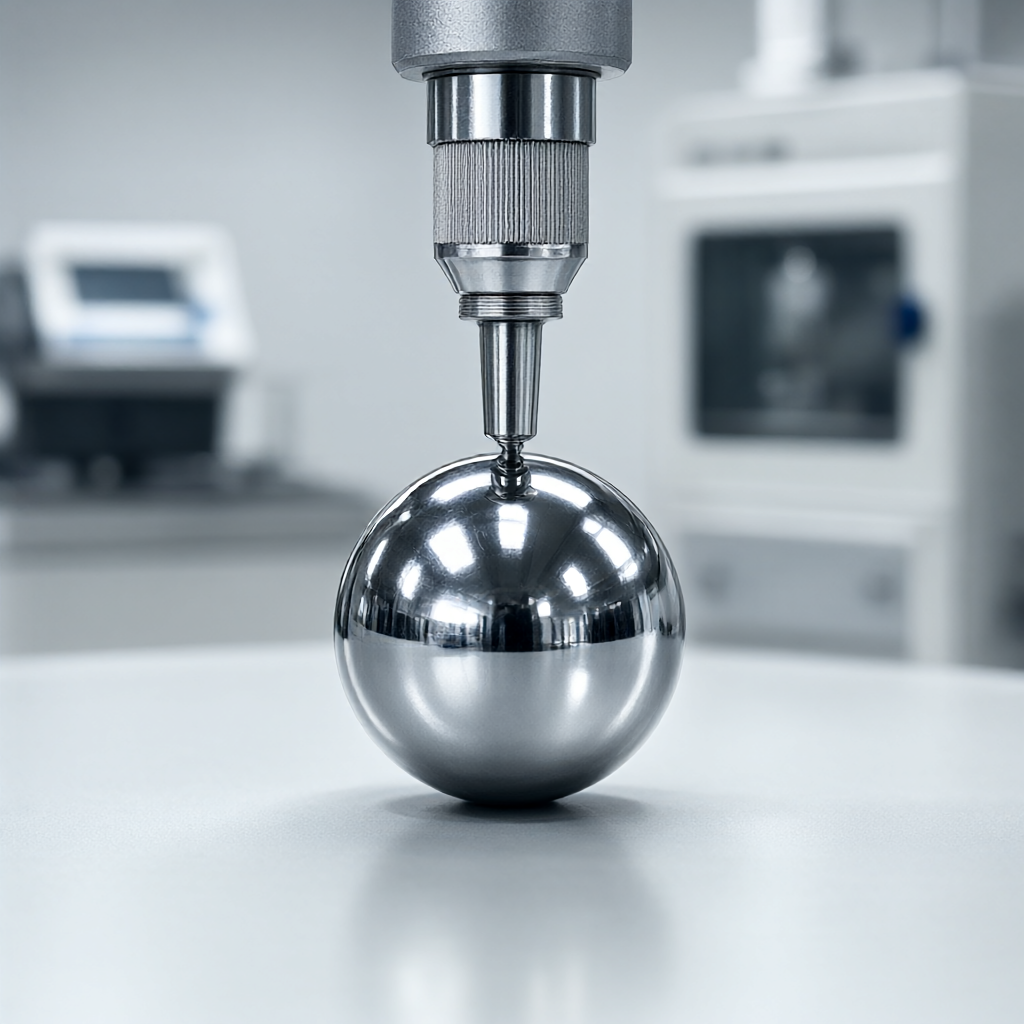
- medidor de rugosidad: Muestreo multipunto para evitar valores extremos locales. Concéntrese en detectar la parte superior esférica y las áreas ecuatoriales esféricas para garantizar la uniformidad de Ra y el valor CV< 15%。
- interferómetro de luz blanca: La medición sin contacto puede obtener topografía de la superficie en 3D e identificar rayones finos o marcas de vibración de mecanizado. Para piezas con altos requisitos de superficies de espejo, es un mejor método de detección que el medidor de rugosidad táctil tradicional.
- Análisis metalográfico: Inspeccione aleatoriamente la capa subsuperficial de la superficie para confirmar que no haya microfisuras ni capa de descarburación (para acero inoxidable). La profundidad de la capa endurecida se controla entre 10 y 20 µm.
Los modos de falla comunes incluyen: diferencias de brillo causadas por un pulido desigual y manchas de agua causadas por residuos de refrigerante. Se recomienda agregar limpieza ultrasónica y secado al vacío antes del envío para garantizar que no haya contaminación en la superficie.
Consistencia de lotes y gestión del tiempo de entrega
Los implantes médicos requieren una consistencia de lote extremadamente alta. ShowyMetal tiene 72 máquinas CNC, incluidos centros de mecanizado multieje, y admite entregas rápidas de lotes de 15 a 25 días. A través de la confirmación del primer artículo (FAI) y la inspección del proceso, aseguramos que el acabado y el tamaño de cada lote de piezas estén en el centro de la zona de tolerancia.
Para la producción en masa a gran escala, se utiliza un sistema de carga y descarga automatizado y una sonda láser en línea para compensar el desgaste de la herramienta en tiempo real y mantener la estabilidad del valor Ra. Se recomienda que los clientes aclaren los estándares de grado de pulido (como el grado SPI o el valor Ra específico) durante la etapa de prueba para que la fábrica pueda desarrollar una tarjeta de proceso especial.
¿Se pueden pulir directamente las bolas para juntas médicas mecanizadas por CNC de cinco ejes a Ra 0,1 μm?
Generalmente no. La rugosidad básica después del fresado de cinco ejes es generalmente Ra 0,4-0,8 μm, y se requiere pulido mecánico o electroquímico para lograr un efecto espejo de Ra 0,1 μm. Es difícil eliminar las marcas microscópicas de herramientas confiando únicamente en el corte CNC.
¿Cómo prevenir la formación de incrustaciones de óxido al procesar bolas para juntas de aleación de titanio?
Es necesario utilizar suficiente fluido de corte de alta pureza o lubricación de cantidad mínima seca (MQL) durante todo el proceso de mecanizado para evitar la oxidación de la superficie a alta temperatura. El tratamiento de decapado o pasivación se realiza inmediatamente después del procesamiento para eliminar la capa de óxido de la superficie y mantener la actividad del metal.
En comparación con el mecanizado de tres ejes, ¿cuáles son las ventajas específicas del mecanizado de cinco ejes en superficies esféricas?
El cinco ejes puede mantener el mejor ángulo normal entre la herramienta y la superficie curva, evitar la interferencia de alimentación y los patrones de vibración de la superficie causados por el corte vertical del borde del extremo de la herramienta, hacer que el corte sea más estable y mejorar el acabado de la superficie entre un 20% y un 30%.
¿Cuál es el impacto de la tensión de compresión residual después del procesamiento de bolas para articulaciones médicas?
La tensión de compresión residual ayuda a mejorar la resistencia a la fatiga, pero una tensión de tracción excesiva (producida por un procesamiento inadecuado) puede inducir la expansión de las microfisuras. Las rutas de optimización de cinco ejes ayudan a controlar la tensión superficial dentro de un rango beneficioso de tensión de compresión.
¿Cómo se puede saber si una pieza es adecuada para las pruebas de estabilidad de biopelículas?
Asegúrese de que la rugosidad de la superficie cumpla con las normas (como ISO 13686) y que no haya rayones ni rebabas visibles. Se recomienda realizar pruebas de simulación de biocompatibilidad y adhesión de biopelículas después de que la CMM haya pasado la inspección de muestreo de tamaño completo y rugosidad.
Conclusión e invitación a colaborar
El mecanizado CNC de cinco ejes de bolas para articulaciones médicas es un proyecto integral de precisión geométrica, integridad de la superficie y biocompatibilidad. A través de una selección razonable de materiales, la optimización de la trayectoria de cinco ejes y un estricto control del pulido, se puede equilibrar el brillo del pulido y la estabilidad de la biopelícula. ShowyMetal ofrece un servicio integral desde sugerencias DFM hasta entrega por lotes, con una precisión de ±0,01 mm, y admite tratamientos de superficie como anodizado y galvanoplastia. Si tiene dibujos específicos, proporcione detalles técnicos. Personalizaremos un mejor plan de proceso para usted según el grado del material y el tamaño del lote y responderemos a su consulta rápidamente.



