





Procesamiento CNC de grafito: lógica de proceso y puntos de selección de fábrica para el mecanizado por descarga eléctrica de piezas conductoras
En la fabricación de piezas conductoras de precisión, el mecanizado CNC de grafito es un preproceso clave para conectar materiales en bruto y piezas de trabajo de mecanizado por descarga eléctrica (EDM). Muchos ingenieros se centran en la precisión de las piezas de descarga finales, pero ignoran la ventana de mecanizado del material base de grafito: el grafito tiene baja dureza, es fácil de descascarar, tiene mucho polvo y es anisotrópico. Si los parámetros de corte CNC o el método de sujeción son inadecuados, provocarán directamente microfisuras en la superficie, deriva dimensional e incluso desviación del orificio de descarga. A partir de las características del material, este artículo analiza los parámetros del proceso, las estrategias de sujeción y los modos de falla comunes del fresado de grafito de 3 y 5 ejes, ayudando al personal técnico de adquisiciones y de I+D a evaluar la viabilidad técnica de los proveedores y determinar si tienen la capacidad de procesar de manera estable piezas en bruto con alto contenido de grafito en sustratos conductores que cumplan con los requisitos de electroerosión.
El mecanismo de influencia de las propiedades del material de grafito en el mecanizado CNC.
El grafito no es un material isotrópico uniforme. La densidad del grafito sintético (como el grafito isostático) suele ser de 1,70 a 1,85 g/cm³, la resistividad es de aproximadamente 15 a 25 μΩ·m y la conductividad térmica llega a más de 200 W/m·K. Esta estructura de baja dureza (dureza Mohs 3-4) y alta fragilidad determina que su mecanismo de corte sea diferente al del metal:
- Chips en lugar de cortar: El grafito sufre principalmente una fractura reticular durante el fresado, lo que produce una gran cantidad de residuos fibrosos y polvo, que son propensos a acumularse y bloquearse en el rompevirutas y en la espiral de eliminación de virutas.
- sensibilidad térmica: Aunque el grafito tiene una excelente resistencia al calor, el calor de fricción local provocará la concentración de tensión térmica, desencadenará la expansión de microfisuras y afectará la planitud de la superficie de descarga.
- peligro de polvo: La finura del polvo de grafito puede alcanzar el nivel de micras, con un alto riesgo de inhalación, y es fácil formar desgaste de "barro" entre el tornillo de la máquina herramienta y los rieles guía, lo que reduce la precisión del posicionamiento.
Por lo tanto, la principal contradicción en el procesamiento de piezas de trabajo CNC de grafito es: es necesario cortar a alta velocidad para mejorar la eficiencia, pero también controlar la profundidad del corte y el avance para evitar que los bordes se astillen; es necesario enfriar y lubricar completamente, y evitar que el refrigerante entre en los poros del grafito y provoque el riesgo de cortocircuitos de descarga posteriores. En la mayoría de los casos, el corte en seco o la lubricación de cantidad mínima (MQL) es preferible a la inundación con grandes cantidades de fluido de corte y requiere un potente sistema de vacío.
Comparación de soluciones de fresado CNC de grafito de 3 y 5 ejes
Dependiendo de la complejidad estructural de las piezas de electroerosión, se selecciona el procesamiento simultáneo de 3 o 5 ejes. La siguiente tabla compara las ventajas y desventajas de las dos soluciones en piezas conductoras de grafito:
| Dimensiones | fresado de 3 ejes | Fresado simultáneo de 5 ejes |
|---|---|---|
| Geometría aplicable | Electrodos planos, pasos simples, matrices de orificios rectos | Superficie curva de forma especial, superficie de descarga inclinada, ranura de enfriamiento de canal de flujo complejo |
| Complejidad de sujeción | Basta con una placa de presión baja y sencilla o una adsorción al vacío. | Se requiere un accesorio hidráulico o de estaciones múltiples de medio a alto y se considera el equilibrio de torsión. |
| Retención de precisión | El procesamiento por una sola cara es fácil de deformar, por lo que es necesario dejar un margen. | Se pueden completar varias caras en una sola operación de sujeción, con referencia unificada y pequeña deformación térmica. | Principales riesgos | Obstrucción por residuos, contaminación por polvo de máquinas herramienta, error de conmutación | Planificación compleja de trayectorias de herramientas, riesgo de sobrecorte y deriva térmica de las máquinas herramienta |
| Profundidad típica de corte/avance | Profundidad de corte 0,5-2 mm, avance 80-150 mm/min | Profundidad de corte 0,3-1 mm, avance 50-120 mm/min (ángulo de visión) |
Para la mayoría de piezas conductoras de mecanizado por descarga eléctrica, 3 ejes son suficientes para manejar electrodos planos; pero si se trata de superficies inclinadas o canales de enfriamiento de cavidades profundas, el mecanizado coaxial de 5 ejes puede evitar el cambio de referencia causado por la sujeción secundaria. La selección debe basarse en los requisitos de tolerancia de dibujo en lugar de seguir ciegamente el número de ejes.
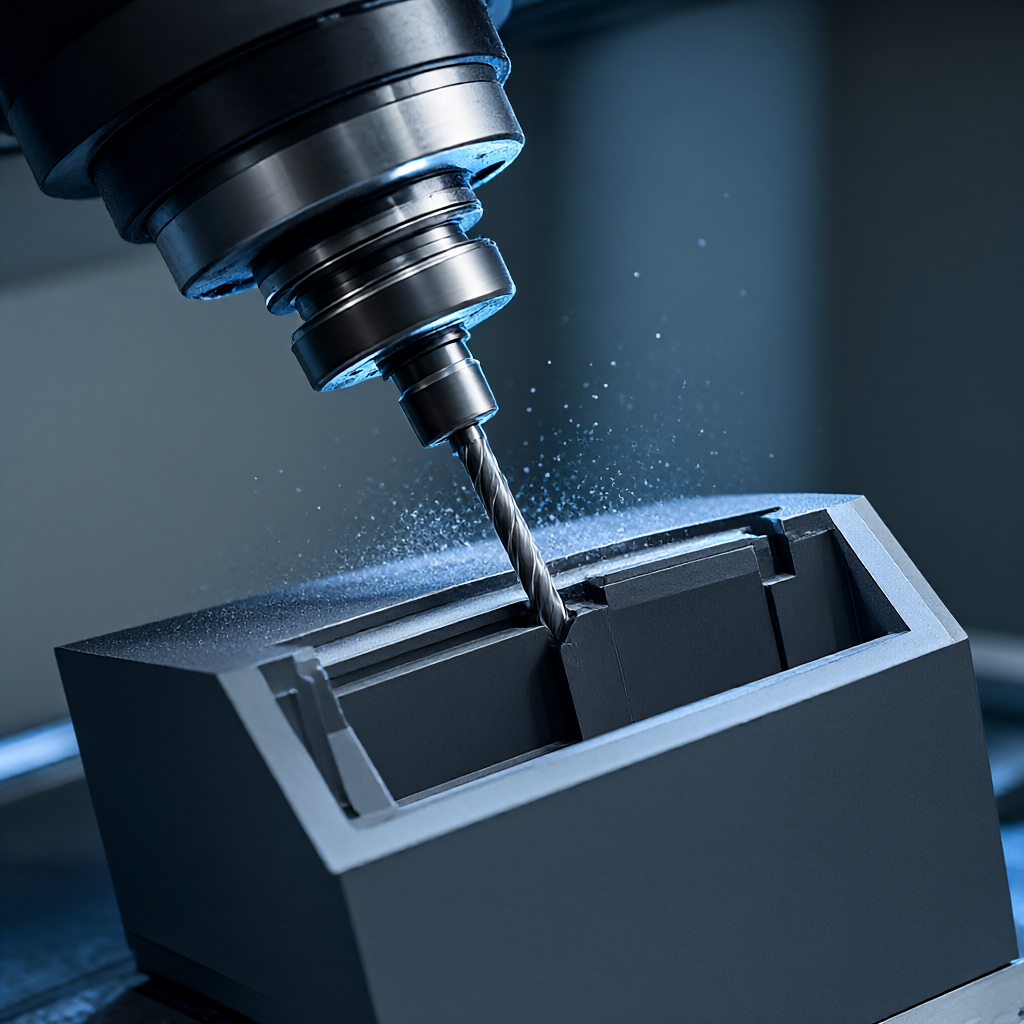
Parámetros clave del proceso: velocidad, avance y selección de herramientas.
El mecanizado CNC de grafito es extremadamente sensible al desgaste de las herramientas. Debido a las propiedades abrasivas del grafito, las hojas de carburo son muy susceptibles a microdescantillados. Las estrategias recomendadas son las siguientes:
Punto de referencia de parámetros de corte
- Velocidad del husillo: Recomendado 10.000-18.000 rpm. La alta velocidad de rotación puede reducir la fuerza de corte de la unidad y reducir el astillamiento de los bordes.
- Alimentación por diente: Controlado a 0,05-0,15 mm/diente. Evite piensos grandes para evitar el desgarro excesivo del grano.
- profundidad de corte: Fresado convencional 0,5-2 mm; fresado de precisión 0,2-0,5 mm. El fresado de desbaste debe dejar un margen de acabado superior a 0,5 mm.
- Material de la herramienta: Se recomienda el recubrimiento de carburo recubierto de PVD (como TiAlN) o de diamante CVD (solo para sustratos no ferrosos, el procesamiento de grafito requiere un recubrimiento especial para evitar la difusión). En la mayoría de los casos, el carburo sin recubrimiento dura más en el mecanizado de grafito porque el grafito no se adhiere a la herramienta.
Sujeción y alivio de tensiones.
El grafito tiene un módulo elástico bajo (alrededor de 70-90 GPa) y es propenso a la deformación plástica. Se recomienda utilizar un cojín suave de poliuretano con succión al vacío o abrazaderas de presión ligera para evitar la concentración de tensiones. Antes de procesarlo, es necesario dejarlo reposar durante 24 horas para eliminar el estrés del transporte. La primera pieza debe pasar por un circuito cerrado de "fresado-medición-ajuste-fresado" para compensar la deformación de sujeción.
Problemas comunes y prevención de fallas: polvo, deformación térmica y calidad de la superficie de descarga
En la producción real, tres problemas suelen provocar el desguace de lotes:
- El polvo obstruye la ranura de virutas: Las virutas de grafito tienen forma de fibras y tienden a enrollarse alrededor del filo. Contramedidas: Utilice cuchillas cortas para virutas (2-3 filos), aumente la presión del aire de soplado de virutas (0,3-0,5 bar) y limpie el orificio cónico del husillo con regularidad.
- La deformación térmica conduce a una desviación dimensional.: Aunque el grafito conduce bien el calor, el calor de corte local seguirá provocando una expansión instantánea. Contramedidas: adopte la estrategia de "profundidad de picoteo + enfriamiento inactivo" para evitar cortes continuos de carrera larga; controlar la temperatura ambiente de la máquina herramienta.
- Microfisuras en la superficie de descarga.: La tensión de tracción residual que queda en el mecanizado inducirá la expansión de la grieta durante la descarga de electroerosión, provocando una combustión desigual del electrodo. Contramedidas: Después del fresado fino, se recomienda realizar un recocido para aliviar tensiones a baja temperatura (según el grado del material, generalmente enfriamiento por aire a 200-400 °C), o utilizar esmerilado y pulido húmedo para eliminar la capa endurecida en la superficie.
Criterios de aceptación: cómo evaluar si las piezas mecanizadas por CNC de grafito cumplen con los requisitos de descarga
El equipo técnico o de adquisiciones debe centrarse en los siguientes indicadores cuantitativos al aceptar la aceptación, en lugar de simplemente mirar el aspecto final:
- Precisión dimensional: La tolerancia de los orificios/superficies de posicionamiento clave generalmente debe controlarse en ±0,02-0,05 mm, y el margen unilateral de las dimensiones relevantes del espacio de descarga (espacio) debe reservarse en 0,1-0,3 mm (dependiendo de los parámetros de electroerosión).
- rugosidad de la superficie: Generalmente se requiere que la superficie de trabajo de descarga Ra sea ≤ 3,2 μm para evitar marcas residuales de cuchillas que afecten la uniformidad de la descarga; No existen requisitos estrictos para las superficies que no funcionan.
- Planicidad/paralelismo: La planitud de los electrodos de área grande es ≤0,05 mm/m, lo que evita que la pieza de trabajo y el electrodo se retraigan sincrónicamente durante la electroerosión.
- residuos de polvo: Después del procesamiento, se requiere limpieza ultrasónica o soplado de aire a alta presión para garantizar que no quede polvo de grafito en la cavidad o en el orificio roscado; de lo contrario, se producirá un cortocircuito durante la descarga.
El proveedor debe poder proporcionar el primer informe de inspección de tamaño completo (datos de coordenadas CMM) y acordar la fluctuación de tamaño dentro del lote (Cpk ≥ 1,33).
Preguntas frecuentes sobre el mecanizado CNC de grafito
¿Es necesario utilizar máquinas herramienta especiales para el procesamiento del grafito?
No es obligatorio, pero debe estar equipado con un sistema eficiente de eliminación de polvo. Si el CNC normal no está equipado con una aspiradora especial para grafito (presión negativa ≥15 kPa), el uso prolongado acelerará el desgaste del tornillo y los rieles guía, y la precisión de posicionamiento disminuirá. Las fábricas con control de limpieza o líneas de producción de grafito dedicadas son más confiables.
¿La superficie de descarga después del procesamiento CNC de grafito necesita un pulido adicional?
Generalmente no es necesario. El grafito en sí tiene propiedades autolubricantes y una alta tasa de grafitización. Después del fresado de precisión CNC, Ra≤3,2μm cumple con la mayoría de los requisitos de electroerosión. Si el electrodo se utiliza para una descarga de alta densidad de corriente, se puede refinar con yeso de diamante, pero esto aumentará el costo y el proceso.
¿Cómo evitar que entre polvo de grafito al interior de las máquinas herramienta CNC?
La clave está en una zona de corte cerrada y en una eliminación de polvo externa centralizada. El área de corte debe estar completamente cerrada para su protección, el puerto de descarga de virutas debe estar conectado a un recolector de polvo independiente (el material del filtro debe ser antiestático) y la ruta de aire de soplado de virutas debe reciclarse y filtrarse. Preguntar al proveedor si dispone de una solución integrada de “corte en seco + soplado fuerte + desempolvado centralizado”.
¿Cuál es el tamaño mínimo de característica para el mecanizado CNC de grafito?
Depende del diámetro de la herramienta y de la rigidez de la máquina herramienta. El uso de una cuchilla de fondo plano de 0,5 a 1,0 mm puede procesar características con un diámetro de orificio mínimo de aproximadamente 1,5 mm y un ancho de ranura mínimo de 0,8 mm. Para estructuras más finas, se recomienda utilizar EDM para procesar directamente la pieza en bruto en lugar del premecanizado CNC.
¿Cuál es el plazo de entrega habitual para la producción en masa de electrodos de grafito?
Depende de la complejidad estructural y la densidad del material. Para electrodos planos simples, el ciclo de producción en masa (100-500 piezas) generalmente se puede controlar en un plazo de 15 a 25 días, incluido el alivio de tensiones y la limpieza, siempre que se preparen suficientes materiales. El plazo de entrega de piezas complejas de 5 ejes con formas especiales debe ampliarse de 3 a 5 días para la verificación de la trayectoria de la herramienta y el corte de prueba de la primera pieza.
Conclusiones y recomendaciones de acción.
El mecanizado CNC de grafito es la piedra angular de la calidad de las piezas de descarga. Al seleccionar un proveedor, concéntrese en si tiene un sistema de eliminación de polvo dedicado para el grafito, capacidades de inspección de tamaño completo de la primera pieza y datos de control de consistencia de los lotes. Si tiene problemas con la deriva dimensional o grietas en la superficie de descarga en piezas de grafito conductor, se recomienda enviar dibujos y requisitos de tolerancia a procesadores profesionales para obtener comentarios de DFM (Diseño para la fabricación) y cotizaciones precisas basadas en las capacidades de sus equipos para evitar costos de prueba y error.



