





Tratamiento térmico y equilibrio de rendimiento para el mecanizado CNC de aceros para herramientas: una guía para la selección de procesos
En el campo de la maquinaria de precisión y la fabricación de moldes, el principal desafío al que se enfrenta el mecanizado CNC de acero para herramientas radica en el equilibrio entre la alta dureza del material y la eficiencia de corte. Muchos ingenieros han descubierto que la dureza de los aceros para herramientas como H13 o D2 sin pretratamiento suele estar en el rango HRC 32-35. Cuando se realiza directamente fresado o torneado CNC, la tasa de desgaste de la herramienta aumenta drásticamente y el acabado de la superficie (valor Ra) de la pieza de trabajo es difícil de estabilizar por debajo de 0,8 μm. Para obtener propiedades mecánicas ideales y eficiencia de procesamiento, es necesario comprender profundamente la diferencia entre "dureza preprocesada" y "dureza final tratada térmicamente". Este artículo analizará la lógica del tratamiento térmico de diferentes grados de acero para herramientas antes y después del procesamiento CNC y proporcionará un plan de operación de ingeniería práctico basado en el requisito de tolerancia de ±0,01 mm.
Grados clave de acero para herramientas y sus diferencias en el rendimiento de corte
Elegir el acero para herramientas adecuado es un requisito previo para un mecanizado exitoso. Las diferentes composiciones de aleaciones determinan la morfología del carburo y la dureza de la matriz, lo que afecta directamente los parámetros de corte CNC. A continuación se presentan tres tipos de acero para herramientas de alta dureza que se utilizan comúnmente en ingeniería y sus propiedades clave:
- 1.2379 H13 (acero para trabajo en caliente): Acero para trabajo en caliente al cromo-molibdeno, buena tenacidad y resistencia al impacto. El estado preprocesado suele ser recocido (HRC 24-28) o templado y revenido. Adecuado para fresado CNC de cavidades complejas, pero se debe prestar atención al control de la deformación después del templado a alta temperatura.
- 1.2311 D2 (acero para trabajo en frío): Acero con alto contenido de cromo con excelente resistencia al desgaste pero baja conductividad térmica. Después del enfriamiento, la dureza puede alcanzar HRC 60-62. El estado preprocesado es principalmente recocido (HRC 20-24) y la velocidad de avance debe reducirse durante el mecanizado CNC para evitar la acumulación de bordes.
- SKD11/L2: Acero para trabajo en frío fácil de cortar. Debido a que contiene inclusiones de sulfuro, su rendimiento de corte es mejor que el D2 ordinario. Tiene una clara rotura de viruta y es adecuado para pequeños lotes de piezas de alta precisión.
Para D2 y H13, se recomienda que el material esté recocido o templado antes del acabado CNC. Si el mecanizado CNC convencional se realiza en estado templado (HRC 50+), las herramientas de carburo comunes fallarán rápidamente. Sólo es factible el uso de herramientas de CBN (nitruro de boro cúbico), pero el costo es alto y solo es adecuado para escenarios de rectificado de superficies específicas y no es adecuado para fresado de contornos complejos.
El mecanismo de influencia del proceso de tratamiento térmico en la precisión del mecanizado CNC.
El tratamiento térmico no sólo cambia la dureza, sino que también afecta las características dinámicas de corte del material mediante cambios en la estructura metalográfica. En el mecanizado CNC, la fuerza de corte, la compensación de la herramienta y la liberación de tensión residual de la pieza son las tres variables clave.
Lógica de selección de estado de preprocesamiento
En la mayoría de las aplicaciones de ingeniería, el mecanizado de desbaste y el semiacabado CNC se realizan en estado recocido para garantizar la vida útil de la herramienta y la velocidad de procesamiento. En este momento, la dureza es baja (HRC 20-28), las virutas tienen la forma de una tira continua y las virutas se descargan suavemente. Sin embargo, si la tolerancia de diseño es extremadamente ajustada (como en la superficie de contacto H7/g6), se recomienda dejar un margen de pulido de 1 a 1,5 mm antes del tratamiento térmico. Esto se debe a que el proceso de enfriamiento va acompañado de la transformación de fase de austenita a martensita, y la expansión del volumen y la tensión estructural provocarán una deriva dimensional. Para piezas gruesas y grandes como H13, el coeficiente de expansión térmica es de aproximadamente 12,5×10⁻⁶/K, y los cambios dimensionales causados por las diferencias de temperatura deben compensarse dejando un margen.
Accesibilidad a la dureza final
Después de un enfriamiento y revenido adecuados, la dureza final del H13 se puede estabilizar en HRC 48-52 y la del D2 puede alcanzar HRC 60-62. Vale la pena señalar que la distribución de la tensión de compresión residual en la superficie mecanizada por CNC afectará la vida útil posterior a la fatiga. El uso de procesos de rectificado o acabado posteriores ayuda a formar una capa de tensión de compresión residual favorable en la superficie y mejora la vida útil de las piezas bajo cargas alternas.
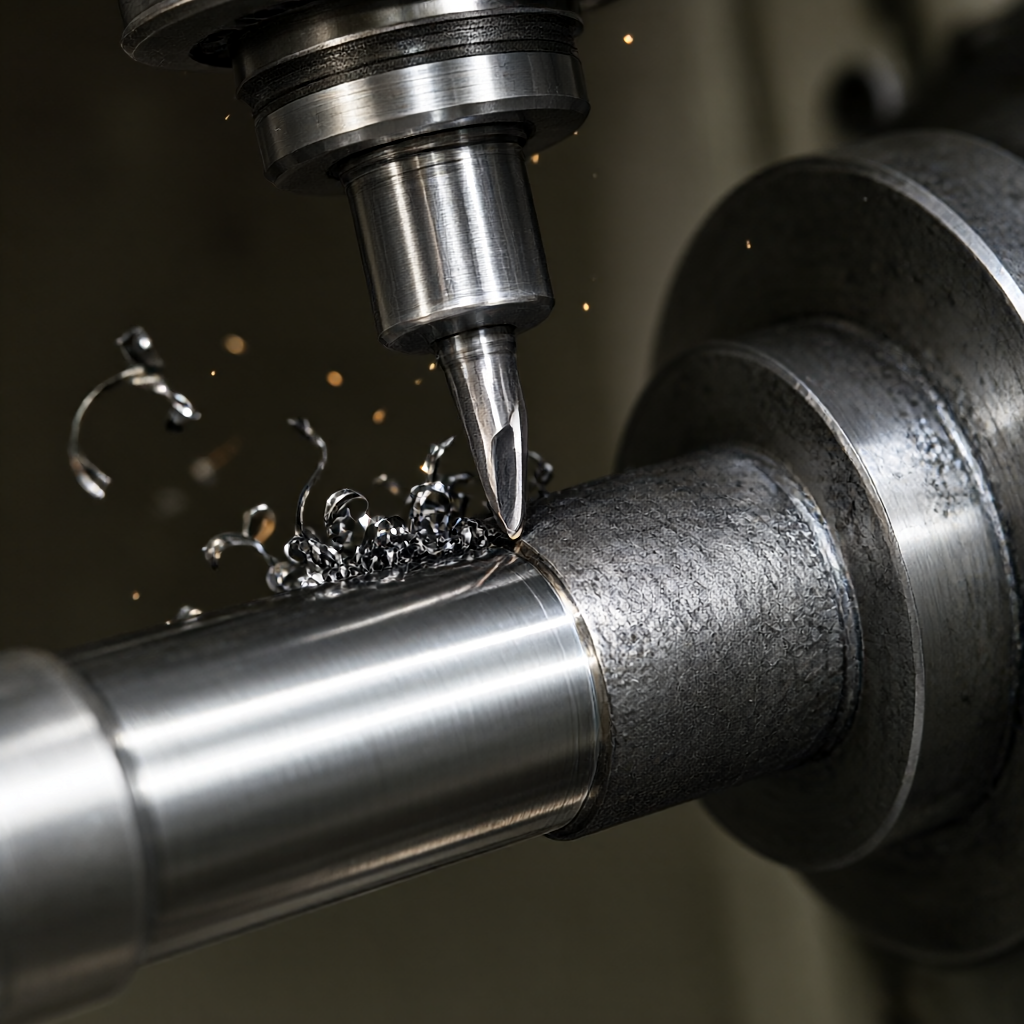
Estrategia de coincidencia entre los parámetros de mecanizado CNC y el estado del tratamiento térmico
Para lograr un procesamiento eficiente y estable en la producción en masa, la velocidad del husillo (S) y la velocidad de avance (F) deben ajustarse de acuerdo con el estado de dureza actual del material. Las siguientes son recomendaciones de parámetros típicos para recocidos D2 y H13 (basados en una fresa de carburo ISO 2068-M3 con un diámetro de 10 mm):
| Grado de material | Dureza actual | Velocidad recomendada (rpm) | Avance recomendado (mm/min) | Tipo de fluido de corte | Rugosidad superficial esperada Ra |
|---|---|---|---|---|---|
| D2 (recocido) | CDH 20-24 | 800-1000 | 150 - 250 | Emulsión soluble en agua (alta presión) | 1,6 - 3,2 µm |
| H13 (recocido) | CDH 24-28 | 700 - 900 | 120 - 200 | Emulsión soluble en agua (alta presión) | 1,6 - 3,2 µm |
| H13 (templado) | HRC 30-35 | 500 - 700 | 80 - 150 | Aceite de corte totalmente sintético (baja temperatura) | 0,8 - 1,6 µm |
Consejos clave:Cuando la dureza del material excede HRC 35, se recomienda cambiar a aceite de corte totalmente sintético de baja temperatura para controlar mejor el calor de fricción y evitar el desgaste térmico de la herramienta. Para requisitos de acabado elevados (Ra 0,4 μm o menos), es necesario introducir un proceso de torneado o rectificado de acabado después del semiacabado CNC para evitar depender únicamente del fresado CNC para lograr un efecto espejo.
Modos de falla comunes y soluciones para evitarlas
En la producción real, el acero para herramientas de procesamiento CNC a menudo sufre los siguientes tres tipos de fallas, que deben evitarse específicamente:
- 1. Desbastado de herramientas:Ocurre principalmente cuando se procesa el estado templado y revenido H13. Si el avance es demasiado alto, el espesor de corte fluctuará y se expandirán microfisuras en la punta de la herramienta.evitar:Mantenga una cantidad de corte constante y evite el corte intermitente; Elija una herramienta con un ángulo positivo mayor para mejorar la fuerza de la punta de la herramienta.
- 2. Quemaduras superficiales:Al procesar D2, si el flujo de fluido de corte es insuficiente o se produce un corte seco local, la martensita de alta temperatura sufrirá una transformación de color templada, lo que dará como resultado una disminución en la dureza de la superficie (fenómeno de la capa blanca).evitar:Asegúrese de que el fluido de corte a alta presión fluya directamente hacia el área de corte, controle la corriente del husillo y detenga la máquina para inspeccionarla si aumenta de manera anormal.
- 3. El tamaño está fuera de tolerancia:Desviación dimensional más allá de la zona de tolerancia después del tratamiento térmico.evitar:El proceso de "asignación de reserva CNC + rectificado y acabado" se implementa estrictamente; para las dimensiones clave coincidentes, se vuelven a inspeccionar mediante una máquina de medición de coordenadas (CMM) después del tratamiento térmico, y la cantidad de molienda posterior se ajusta según el valor CPK.
De la muestra al lote: circuito cerrado de control e inspección de tolerancias
Garantizar la coherencia entre lotes es lo que separa a una planta de procesamiento promedio de una planta de fabricación de precisión. Adoptamos un sistema de control de calidad de tres niveles: "confirmación del primer artículo + inspección del proceso + inspección completa del envío". Durante la etapa de mecanizado CNC, la atención se centra en monitorear la estabilidad dimensional de las características clave, utilizando mediciones ópticas en línea o medidores de rugosidad para el muestreo. Para piezas de alta precisión (±0,01 mm), se recomienda agregar un proceso de recocido de alivio de tensión después del acabado CNC para liberar la tensión interna generada por el corte y evitar una ligera deformación del producto terminado durante el uso. Además, la suavidad del CNC antes del tratamiento de la superficie (como anodizado, pulido con chorro de arena) determina directamente la calidad de la apariencia final. La obtención de una superficie brillante y libre de rayones depende de la optimización de la trayectoria de la herramienta y de la gestión de la limpieza del sistema de refrigeración.
¿Cómo elegir un estado de procesamiento CNC más adecuado para acero para herramientas de alta dureza?
Para el mecanizado CNC se prefiere el estado recocido o revenido, y la dureza final se consigue mediante un tratamiento térmico posterior. El fresado CNC por encima de HRC 50 es extremadamente costoso y arriesgado, y solo se recomienda para rectificado de superficies o torneado desbaste CBN específico.
¿Cuál es más difícil de cortar en mecanizado CNC, D2 o H13?
El D2 es generalmente más difícil porque su carburo es más duro y está más finamente distribuido, y su mala conductividad térmica puede hacer que la punta se sobrecaliente fácilmente. H13 tiene mejor tenacidad, pero la fuerza de corte es mayor en estado templado. Ambos deben operarse en estado recocido para obtener una mejor vida útil de la herramienta.
¿Cómo compensar la deformación dimensional después del tratamiento térmico?
Según el grado del material, el espesor de la pared de la pieza y la curva del tratamiento térmico, se reserva un margen de deformación a través de la simulación CAD/CAE o la base de datos de experiencias pasadas. Generalmente, la tasa de expansión en la dirección del plano es relativamente grande y es necesario reservar una compensación dimensional del 0,3% al 0,5% y finalmente corregirla mediante rectificado.
¿Se puede completar el enfriamiento directamente en un centro de mecanizado CNC?
No poder. Las máquinas CNC no tienen la capacidad de endurecimiento por inducción ni tratamiento criogénico con nitrógeno líquido. El tratamiento térmico debe ser completado por una fábrica de tratamiento térmico profesional, y el taller CNC es responsable de la confirmación del estado antes del acabado y del margen de reserva después del procesamiento.
¿Cómo garantizar que la superficie esté libre de rayones durante la producción en masa?
La clave está en la transición suave de la trayectoria de la herramienta, los parámetros de corte constantes y el nivel de filtración del refrigerante. Utilizamos herramientas de alto brillo y reducimos la velocidad de avance durante la etapa de acabado para garantizar que la rugosidad de la superficie Ra esté dentro de 0,4 μm y eliminar rayones microscópicos.
Conclusiones y recomendaciones de acción.
El mecanizado CNC de acero para herramientas no es un simple comportamiento de corte, sino un acoplamiento de ingeniería sistemático del estado del tratamiento térmico, el material de la herramienta y los parámetros de corte. Comprender las características de corte de materiales con diferentes durezas y dejar un margen razonable para el tratamiento térmico son fundamentales para garantizar una precisión de ±0,01 mm y un alto acabado. Si se enfrenta al problema de un procesamiento difícil de piezas de acero para herramientas, mala consistencia del lote o muchos defectos superficiales, puede proporcionar dibujos y especificaciones técnicas. Nuestro equipo de ingeniería le brindará sugerencias de DFM (Diseño para la fabricabilidad) y un plan de parámetros de proceso completo, desde la selección de materiales, la confirmación del estado del tratamiento térmico hasta el acabado CNC, para ayudarlo a lograr una entrega de producción en masa eficiente y de alta calidad.



