





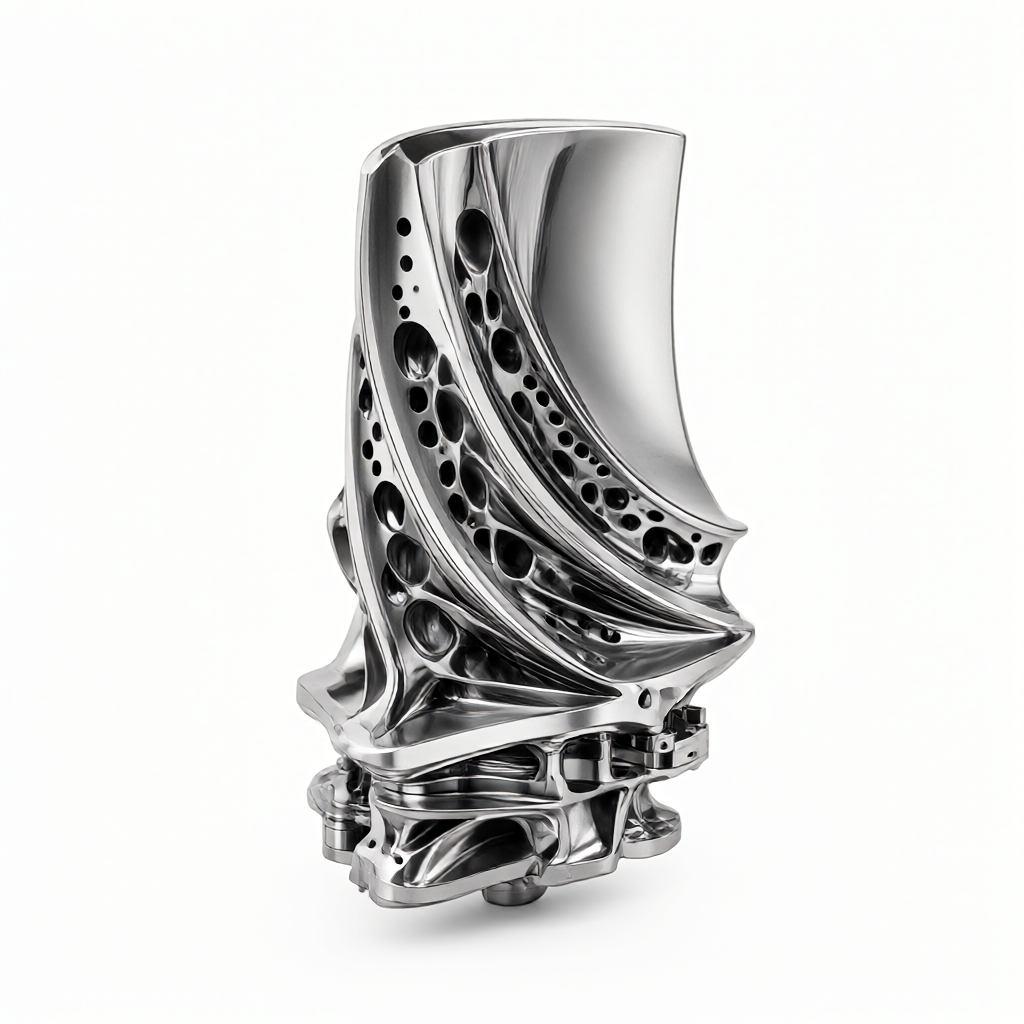
Como componente central del extremo caliente, las palas de la turbina de gas han estado expuestas a entornos de servicio hostiles de alta temperatura, alta presión y alta velocidad durante mucho tiempo, lo que impone requisitos extremadamente altos al mecanizado CNC de cinco ejes. Este tipo de palas se basa principalmente en aleaciones de alta temperatura a base de níquel (como Inconel 718, Inconel 706) o aleaciones de titanio. Este tipo de material tiene características típicas de "endurecimiento por trabajo", con alta dureza a temperatura ambiente y baja conductividad térmica, lo que provoca la concentración de calor en la zona de corte y puede provocar fácilmente un rápido desgaste de la herramienta y deformación térmica de la superficie de la pieza de trabajo. Para los ingenieros técnicos de adquisiciones e I+D, comprender las características de los materiales y los cuellos de botella en el procesamiento es el requisito previo para formular rutas de proceso factibles, controlar los costos y garantizar la entrega. En escenarios de personalización masiva, cómo superar las limitaciones de los materiales mediante la optimización de procesos y lograr estándares duales de alto acabado y precisión dimensional es un tema central que debe resolverse en el acoplamiento de ingeniería.
Análisis de las características de rendimiento de corte de superaleaciones a base de níquel.
Las superaleaciones a base de níquel tienen un alto límite elástico y un gran coeficiente de endurecimiento por trabajo a temperatura ambiente. Tomando como ejemplo el Inconel 718, su resistencia a la tracción puede alcanzar 1100-1200 MPa y su relación de calor de corte es extremadamente alta. Durante el torneado o fresado CNC, debido a la mala conductividad térmica del material (aproximadamente un tercio de la del acero al carbono), el calor por fricción no se puede disipar a tiempo y se concentra en la punta de la herramienta, lo que provoca un mayor desgaste por difusión química del revestimiento de la herramienta. Además, el complejo perfil aerodinámico de la hoja (como la deformación torsional) requiere que la herramienta tenga una precisión geométrica extremadamente alta, y la vibración (chatter) durante el proceso de mecanizado puede producir fácilmente tensión residual en el área de paredes delgadas, afectando el rendimiento del equilibrio dinámico final de la hoja. Por lo tanto, la selección de los parámetros de corte no puede depender simplemente de valores empíricos, sino que debe ajustarse dinámicamente en combinación con el estado microestructural del material (como el tamaño del grano después del tratamiento con solución).
Mecanismo de selección y desgaste de herramientas.
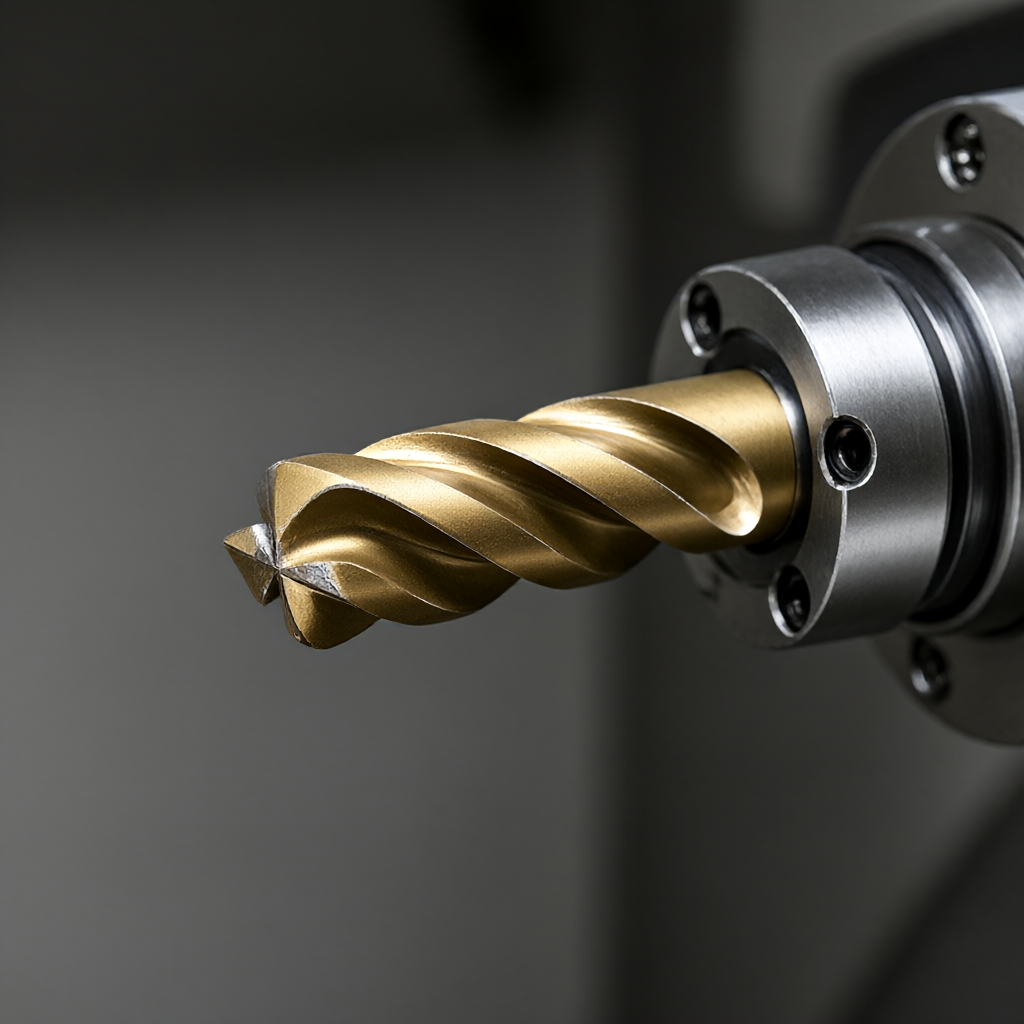
Las herramientas de carburo o cerámica se suelen utilizar para procesar aleaciones de alta temperatura y la superficie debe recubrirse con recubrimientos compuestos como TiAlN, AlTiN o ZrN para reducir el coeficiente de fricción y mejorar la estabilidad térmica. El modo de desgaste es principalmente una combinación de desgaste por unión y desgaste por difusión. En la producción en masa, las fluctuaciones en la vida útil de la herramienta afectan directamente la consistencia del lote, y es necesario establecer y coordinar un modelo estricto de gestión de la vida útil de la herramienta con un sistema de medición de longitud en línea para una compensación en tiempo real.
Estrategia de optimización de la ruta de mecanizado del varillaje de cinco ejes
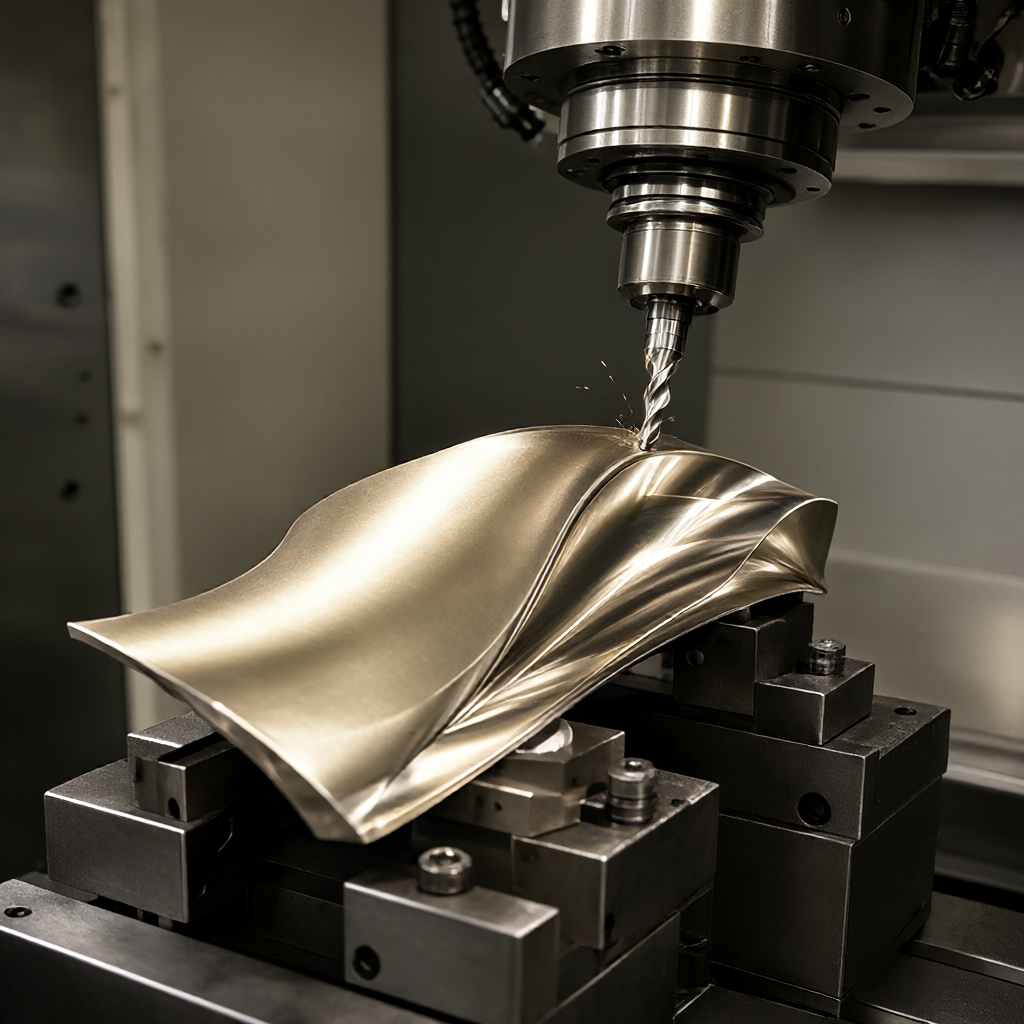
La mayoría de los álabes de las turbinas de gas son cuerpos retorcidos con secciones transversales variables. Es difícil evitar el mecanizado convencional de tres ejes mediante el fenómeno del "mecanizado de la punta de la herramienta", es decir, la herramienta corta el perfil en el punto de la punta de la herramienta. Esto no sólo tiene una baja eficiencia de procesamiento, sino que también provoca fácilmente ondulaciones en la superficie y marcas en la trayectoria de la herramienta. El mecanizado CNC de cinco ejes utiliza un cabezal oscilante y una mesa oscilante para mantener un mejor ángulo de incidencia entre el husillo de la herramienta y el perfil de la hoja, logrando así un "fresado lateral" o un "fresado oblicuo", mejorando así significativamente el acabado de la superficie. En la planificación de trayectorias, la estrategia de "fresado ascendente" generalmente se utiliza para dirigir la dirección de la fuerza de corte hacia el material para reducir el efecto de fluencia de la herramienta. Para características de paredes delgadas, como los bordes de succión y escape de las hojas (el espesor de la pared suele ser inferior a 2 mm), se requiere un desbaste en capas de profundidad controlada en varios pasos para evitar deformaciones o marcas de vibración causadas por cambios repentinos en la fuerza de corte local.
Configuración de ángulo de rodadura y balanceo
Al procesar los bordes delantero y trasero de las cuchillas, es fundamental configurar correctamente los ángulos de inclinación lateral y de la rueda del eje del cortador. Generalmente se recomienda que el ángulo de inclinación posterior se establezca entre 5° y 15° para optimizar el estado de contacto entre la herramienta y la pieza de trabajo; el ángulo de inclinación lateral se ajusta dinámicamente de acuerdo con la longitud de la cuerda de la hoja y el ángulo de torsión para garantizar que la herramienta tenga suficiente soporte en el área de paredes delgadas y reducir el rendimiento de la herramienta. Para empresas como ShowyMetal con capacidades de mecanizado de 5 ejes, la función de simulación avanzada del software CAM puede realizar comprobaciones de interferencia por adelantado para evitar colisiones entre herramientas y herramientas.
Comparación de parámetros de corte: diferencias de proceso entre fresado y torneado
Aunque el cuerpo principal de la hoja suele estar fresado en cinco ejes, algunas áreas del cubo, la plataforma o el casquillo pueden procesarse mediante máquinas de centrado o torneado CNC. Diferentes métodos de procesamiento corresponden a selecciones de parámetros completamente diferentes. La siguiente tabla compara las características del proceso de dos soluciones principales al procesar componentes de palas de aleación de alta temperatura:
| Dimensiones de contraste | Fresado simultáneo de cinco ejes | Torneado CNC (incluida la centradora) |
|---|---|---|
| Piezas aplicables | Bordes de aspiración y escape de palas, perfiles, espigas de raíz. | Buje, pieza de conexión de eje, estructura sin torsión |
| velocidad de corte | 100 - 200 m/min (herramienta de carburo) | 150 - 300 m/min (herramienta CBN) |
| Velocidad de alimentación | 0,05 - 0,2 mm/vuelta | 0,08 - 0,3 mm/vuelta |
| Control del eje de la herramienta | Inclinación dinámica, mantenimiento del fresado lateral | Fijo axial o radial |
| rugosidad de la superficie | Ra 0,8 - 1,6 μm (fresado fino) | Ra 0,4 - 0,8 μm (acabado) |
| Ventajas y desventajas | Gran flexibilidad, puede procesar formas complejas; Programación compleja y de alto coste. | Extremadamente eficiente, apto para cuerpos giratorios; limitado por la forma, las características de torsión no se pueden procesar |
Se puede ver en los datos de la tabla que el fresado de cinco ejes tiene ventajas en el control de la forma y es especialmente adecuado para hojas torcidas y de paredes delgadas; mientras que el torneado tiene un mejor rendimiento en la tasa de eliminación de material y es adecuado para el área sin perfil en el extremo frontal de la hoja. En la producción real, a menudo se utiliza el proceso de "compuesto de torneado y fresado". La mayor parte del exceso se elimina girando primero y luego el perfil se refina mediante fresado de cinco ejes para lograr un equilibrio entre eficiencia y precisión.
Monitoreo del desgaste de herramientas y tecnología de detección en línea
Durante el proceso de corte de aleaciones a alta temperatura, el desgaste de la herramienta es un proceso de acumulación irreversible. Para garantizar la coherencia de los lotes, se debe introducir un mecanismo de detección en línea. Además de las sondas tradicionales, los métodos de monitoreo de la potencia del husillo se utilizan a menudo en la práctica de ingeniería actual para predecir el estado de desgaste de las herramientas mediante el análisis de la tendencia creciente de la potencia de corte en tiempo real. Cuando la potencia excede de manera estable el umbral establecido (por ejemplo, 110% del valor estándar), el sistema automáticamente emite una alarma y fuerza un cambio de herramienta. Al mismo tiempo, se requiere una inspección estricta de tamaño completo una vez finalizado el procesamiento de la hoja. Para personalizadores de CNC de precisión como ShowyMetal, el equipo estándar está equipado con una máquina de medición de coordenadas (CMM) y un equipo de medición óptica. La CMM se utiliza para detectar la diferencia de superficie y el tamaño de la espiga de la superficie de la hoja, mientras que el medidor de rugosidad se utiliza para evaluar si el acabado de la superficie alcanza Ra 0,8 μm o mejor. Los datos de las pruebas deben conservarse para el análisis de la capacidad del proceso (Cpk) a fin de garantizar la estabilidad entre lotes.
Alivio del estrés y criterios de aceptación final
El proceso de corte introducirá tensiones de tracción residuales dentro de la hoja, y las aleaciones de alta temperatura son extremadamente sensibles a esto, lo que puede provocar fácilmente grietas por fatiga de ciclo bajo en servicios posteriores. Por lo tanto, una vez completado el mecanizado CNC de cinco ejes, debe someterse a un tratamiento térmico para aliviar la tensión (generalmente preservación del calor a largo plazo en el rango de temperatura media) para liberar la tensión interna. El proceso de aceptación no sólo considera el tamaño de los dibujos, sino también la calidad de la superficie. ShowyMetal enfatiza la calidad de la apariencia en la producción en masa, ya que no requiere rayones, ni costuras en la superficie de la hoja y una alta suavidad. Esto significa que, desde el desbaste hasta el acabado, los parámetros de corte deben controlarse estrictamente en cada paso para evitar que la herramienta se pegue. Para la adquisición de tecnología, si el proveedor puede proporcionar un informe de inspección completo que incluya el tamaño, la rugosidad y la certificación de alivio de tensiones es una base clave para juzgar las capacidades de su proceso. Elegir un fabricante con capacidades maduras de detección y corrección puede reducir significativamente los riesgos del proyecto.
¿Cómo presentar requisitos de procesamiento efectivos a los proveedores?
P: Además de los dibujos, ¿qué información debo proporcionar para procesar los álabes de una turbina de gas?
Respuesta: Además del modelo CAD completo y los dibujos 2D, se recomienda proporcionar grados de material específicos y estados de tratamiento térmico (como el envejecimiento de la solución sólida), así como requisitos de calidad para piezas clave (como estándares de detección de fallas). Para áreas de paredes delgadas, es mejor marcar las áreas de riesgo de marcas de vibración que requieren una mayor supervisión.
¿Qué impacto tienen los diferentes estados de dureza en el procesamiento?
P: ¿Es necesario ajustar significativamente los parámetros de corte si la dureza del material es diferente?
Respuesta: Sí. La resistencia al corte de las aleaciones de alta temperatura es muy diferente entre el estado blando y el estado caliente. Por lo general, los proveedores recomendarán la concentración de fluido de corte y la velocidad de rotación correspondientes según el grado del material. Para materiales duros, se recomienda utilizar herramientas cerámicas CBN, mientras que para materiales blandos se suele utilizar carburo recubierto y la velocidad de avance debe reducirse en consecuencia.
¿Cómo garantizar el rendimiento de equilibrio dinámico de las palas por lotes?
P: ¿Cómo garantizar la coherencia del equilibrio dinámico al producir palas en lotes?
Respuesta: El equilibrio dinámico depende principalmente de la uniformidad de la distribución de masa de las palas. Esto requiere que los proveedores controlen estrictamente los márgenes de corte constantes durante la producción en masa y realicen un alivio de tensión para eliminar la deformación. Al mismo tiempo, se recomienda exigir a los proveedores que proporcionen informes del primer artículo y datos de peso/equilibrio dinámico de inspección de lotes para garantizar que el valor Cpk cumpla con los estándares.
¿Cuáles son los métodos de control de costos para el mecanizado de cinco ejes?
P: El costo del mecanizado de cinco ejes es alto, ¿cómo optimizar el rendimiento de los costos?
Respuesta: Puede reducir la carrera inactiva optimizando la trayectoria de mecanizado y utilizar "torneado y fresado combinados" para reemplazar parte del área de fresado puro para reducir las horas de trabajo. Además, una selección razonable de herramientas puede reducir la frecuencia de los cambios de herramientas. Los compradores deben realizar auditorías DFM (Diseño para la Manufacturabilidad) con los proveedores para eliminar características estructurales que son difíciles de mecanizar en la etapa de diseño.
¿Causas comunes de acabado superficial deficiente?
P: ¿Por qué suelen aparecer ondulaciones o aspereza excesiva en la superficie de las hojas?
Respuesta: Las razones comunes incluyen: desgaste de la herramienta que no se reemplaza a tiempo, deformación térmica causada por un enfriamiento insuficiente del husillo y "corte de la punta" causado por no utilizar el ángulo de inclinación correcto del eje de la herramienta. Es clave pedirle al proveedor que proporcione el informe de prueba del rugosímetro y explique el método de enfriamiento utilizado (como lubricación de cantidad mínima MQL o enfriamiento interno de alta presión).
Resumir
El mecanizado CNC de cinco ejes de álabes de turbinas de gas es un reflejo integral de la ciencia de los materiales, la ruta del proceso y el control del equipo. La clave para superar las dificultades del procesamiento de aleaciones a alta temperatura reside en la selección científica de herramientas, una planificación precisa de la trayectoria de cinco ejes y una estricta inspección del proceso. Para los ingenieros y compradores comprometidos con mejorar la confiabilidad del producto, es crucial elegir un socio con amplia experiencia en el procesamiento de aleaciones a alta temperatura, un sistema de inspección completo y un enfoque en la consistencia de la apariencia. Si se enfrenta al desafío de personalizar hojas de aleación de alta temperatura, envíe dibujos detallados y especificaciones técnicas, y le brindaremos servicios profesionales de cotización y evaluación de procesos.



