





El punto de entrada para el mecanizado CNC de cinco ejes de piezas de turbomaquinaria: desde rígido hasta husillo
En el campo de las turbomáquinas, como palas de motores aeronáuticos, impulsores de turbinas de gas y válvulas de bombas de precisión,Mecanizado CNC de cinco ejesEs el camino central para resolver superficies complejas. Sin embargo, muchos ingenieros y compradores tienden a caer en malentendidos al hacer consultas: solo miran las funciones de cinco ejes de la máquina herramienta e ignoran el profundo impacto del análisis de rigidez dinámica y la selección del husillo en la calidad de la superficie. Este artículo combina la experiencia de producción en masa de ShowyMetal en un grupo de 72 equipos CNC para proporcionar un análisis en profundidad de cómo garantizar una precisión dimensional y una consistencia del lote de ±0,01 mm bajo el alto requisito de acabado de Ra0,4μm mediante una evaluación dinámica de la rigidez y una selección precisa del husillo.
Desafíos de rigidez dinámica en piezas de turbomecanizado
Las piezas de turbomaquinaria suelen estar hechas de aleaciones de titanio (como Ti-6Al-4V), aleaciones de alta temperatura o acero inoxidable de precisión. Estos materiales tienen alta rigidez, mala conductividad térmica y son propensos a vibrar durante el corte. Los indicadores de rigidez estáticos tradicionales (como la rigidez de la mesa de la máquina herramienta) no pueden predecir completamente la calidad de la superficie bajo corte a alta velocidad.
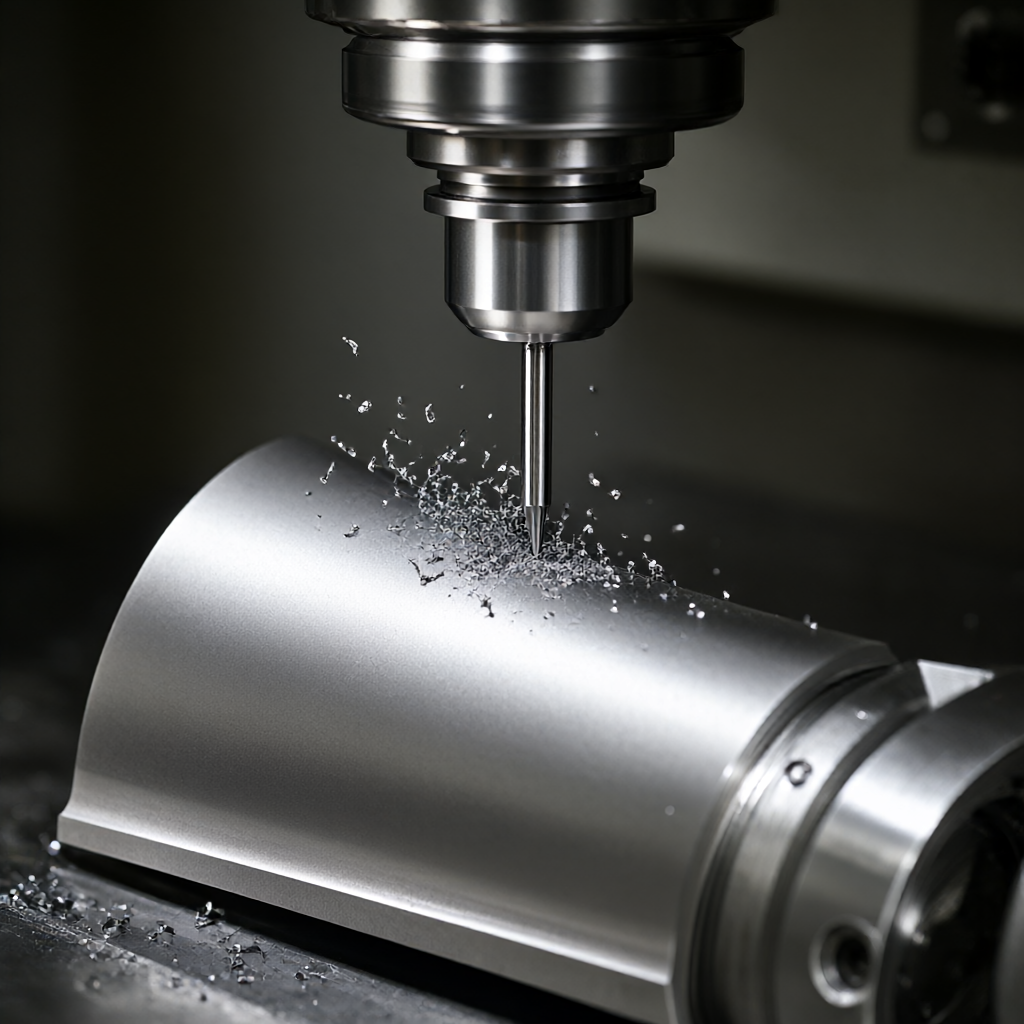
- Análisis modal dinámico:Necesitamos identificar las frecuencias naturales del sistema máquina herramienta-pieza-herramienta. Si el husillo gira cerca de esta frecuencia, se producirá resonancia, lo que provocará que aumente la profundidad del patrón de la herramienta e incluso que se produzca microdesportillado.
- Deformación de piezas de paredes delgadas:Los álabes o impulsores de las turbinas suelen tener espesores de pared extremadamente delgados y la cantidad de deformación transitoria causada por las fuerzas de corte puede exceder la zona de tolerancia de ±0,01 mm. Las máquinas herramienta con una rigidez dinámica insuficiente provocarán el efecto de "rendimiento de la herramienta", lo que provocará una desviación dimensional.
Para los compradores, confirmar si el proveedor tiene capacidades de simulación de corte basadas en FEM (análisis de elementos finitos) es más crítico que simplemente preguntar "¿se puede hacer?" Esto determina directamente la tasa de aprobación del primer artículo y la estabilidad del lote.
La influencia decisiva de la selección del husillo en la precisión del mecanizado
El husillo es el corazón de una máquina herramienta de cinco ejes y sus características de alargamiento térmico y frecuencia natural determinan directamente el límite de procesamiento. En la etapa de acabado de piezas de turbomaquinaria, la selección del husillo debe centrarse en los siguientes parámetros:
Control de aumento de temperatura del husillo de alta velocidad.
El corte a alta velocidad (velocidad del husillo > 24.000 RPM) puede producir efectos térmicos importantes. El tiempo de estabilización térmica de los husillos ordinarios enfriados por aire o por aceite es de 4 a 6 horas, mientras que el mecanizado de ruedas de turbina a menudo debe completarse en lotes cortos. El husillo refrigerado por aceite a temperatura constante utilizado por ShowyMetal puede controlar el alargamiento térmico dentro de 5 μm, compensando eficazmente la desviación dimensional.
Evitación de frecuencia natural y resonancia.
Es necesario evitar la frecuencia natural de la pieza de trabajo al seleccionar. Si la frecuencia natural del husillo es demasiado baja (por ejemplo, inferior a 100 Hz), se induce fácilmente vibración a altas velocidades de avance. Para piezas de turbina de paredes delgadas, se recomienda utilizar un husillo con una frecuencia natural > 200 Hz y un sistema portaherramientas de alta rigidez para garantizar la suavidad de la trayectoria durante el varillaje de 3 ejes/5 ejes.
Comparación y escenarios aplicables de diferentes soluciones de configuración de husillo.
De acuerdo con el tamaño del lote y los requisitos de precisión de las piezas de turbomaquinaria, comparamos dos soluciones de configuración de husillo convencionales como referencia de selección de ingeniería:
| Dimensiones de contraste | Husillo eléctrico de alta velocidad (Direct Drive) | Husillo mecánico (transmisión por correa/eje) |
|---|---|---|
| Velocidad máxima | 20.000 - 40.000 RPM | generalmente< 12,000 RPM |
| Tipo de procesamiento aplicable | Acabado, taladrado y fresado de cavidades de pequeño diámetro (Ra0,4-0,8μm) | Mecanizado en desbaste, cara final de gran diámetro, eliminación de alta resistencia |
| Estabilidad térmica | Necesidad de cooperar con un sistema de temperatura constante, la deformación térmica es pequeña | La deformación térmica es grande y requiere temperatura constante durante mucho tiempo. |
| rigidez dinámica | Alto, adecuado para piezas de paredes delgadas | Extremadamente alto, adecuado para mecanizado en desbaste con requisitos de alta resistencia a las vibraciones. |
| consistencia del lote | Alta, poco afectada por la temperatura. | medio, se requiere una calibración frecuente del alargamiento térmico |
Asesoramiento de ingeniería:Para piezas de lotes de alta precisión, como impulsores de turbinas, se recomienda adoptar la estrategia de "separación de acabado rugoso": utilice un husillo mecánico o un husillo de alta potencia para una rápida eliminación del material y luego cambie a un husillo eléctrico de alta velocidad para el acabado final. Esta estrategia conserva las ventajas de la rigidez dinámica al tiempo que garantiza el acabado superficial.
Optimización de trayectorias de herramientas de cinco ejes desde una perspectiva DFM
La excelente rigidez dinámica proviene no sólo de la máquina herramienta, sino también de la estrategia de trayectoria de la herramienta. Al mecanizar piezas de turbomaquinaria en cinco ejes, el equipo de ingeniería de ShowyMetal optimiza las siguientes condiciones mediante una revisión DFM (Design for Manufacturability):
- Límite de avance axial:En áreas de paredes delgadas, limite la profundidad de corte axial de la herramienta para evitar la deformación causada por la concentración de tensión local. Por ejemplo, controle el paso de avance del eje Z dentro de 0,1 mm.
- Optimización del ángulo de giro del husillo:Evite la colisión entre la herramienta y la columna de la máquina herramienta, mientras mantiene el eje del husillo en un rango mejor rígido (normalmente el ángulo de giro entre 30° y 60° tiene mejor rigidez).
- Separación de trazos vacíos:Utilice la función de varillaje de 5 ejes para optimizar la carrera inactiva, acortar el tiempo sin corte y reducir la acumulación de deriva térmica de la máquina herramienta a bajas velocidades.
Al verificar la interferencia entre la trayectoria de la herramienta y la cinemática de la máquina herramienta a través del software de simulación, el error de mecanizado se puede controlar dentro del rango teórico. Este tipo de análisis de preingeniería es la clave para evitar "arañazos" o "desviaciones dimensionales" en la producción en masa.
Criterios de aceptación: cómo determinar si la rigidez dinámica cumple con los estándares
Como comprador, al recibir piezas de turbomaquinaria, además del informe dimensional convencional (informe CMM), se debe exigir al proveedor que proporcione los siguientes datos de inspección dinámica basada en procesos:
- Distribución de rugosidad superficial:No solo observe el valor promedio de Ra, sino también la consistencia de la distribución de Ra en el borde de ataque, el borde de salida de la pala y alrededor de los orificios de enfriamiento. El requisito de Ra0,4μm significa que la diferencia entre pico y valle debe controlarse estrictamente.
- Análisis de tolerancia geométrica:Para el impulsor, concéntrese en verificar la planitud (planicidad) y la coaxialidad. La rigidez dinámica insuficiente a menudo se manifiesta como deformación de los bordes y la tasa de desviación de la tolerancia geométrica será significativamente mayor que la de las piezas ordinarias.
- Examen micrometalográfico:Para piezas de aleación de alta temperatura, es necesario verificar si hay microfisuras o capas de reología plástica en la superficie de corte, que son rastros dejados por el calor de corte y la vibración dinámica.
ShowyMetal cuenta con métodos de inspección como máquinas de medición por coordenadas, mediciones ópticas y medidores de rugosidad, y puede emitir informes de calidad en línea con el sistema ISO 9001 según los estándares de inspección 100% o AQL, lo que garantiza que cada pieza de turbomaquinaria entregada pueda resistir el escrutinio desde una perspectiva de rigidez dinámica.
Preguntas frecuentes
¿Cómo equilibrar la eficiencia y la rigidez dinámica al mecanizar piezas de turbinas con CNC de cinco ejes?
Generalmente se adopta una estrategia de "separación gruesa-fina". Priorizar la eficiencia en la etapa de desbaste, utilizando herramientas de gran diámetro y menores velocidades; priorice la rigidez en la etapa de acabado, aumente la velocidad del husillo a más de 20.000 RPM y reduzca la profundidad de corte a 0,1-0,2 mm para suprimir la vibración.
¿Cuáles son las consecuencias del alargamiento térmico del husillo durante el mecanizado de álabes de turbina de aleación de titanio?
El alargamiento térmico puede provocar una desviación dimensional del eje Z, normalmente entre 10 y 20 μm. Sin un control o compensación constante de la temperatura, el espesor de la hoja estará fuera de tolerancia o el espesor del borde de ataque será insuficiente. Se recomienda que los proveedores tengan funciones de compensación de errores térmicos en línea o un entorno de taller de temperatura constante.
¿Cómo garantizar la consistencia de la apariencia (sin rayones) al producir piezas de turbomaquinaria en masa?
La clave está en el equilibrio dinámico del portaherramientas (por debajo del nivel G0,25) y la optimización del ángulo de incidencia de la herramienta. ShowyMetal implementa estrictamente la confirmación del primer artículo y la inspección del proceso durante la producción en masa, y elimina los productos defectuosos mediante una inspección del 100% para garantizar una calidad de apariencia de alto brillo y sin rayones.
¿Es posible mecanizar el cubo de una turbina mediante fresado-torneado en lugar de fresado de cinco ejes?
Para piezas de cubos de ruedas simétricas, el torneado-fresado tiene alta eficiencia y buena rigidez. Sin embargo, las superficies de álabe asimétricas complejas todavía requieren un fresado de cinco ejes. ShowyMetal cuenta con centros de mecanizado combinados de torno-fresado y de cinco ejes, que pueden seleccionar la ruta de proceso más económica en función de las características geométricas de la pieza.
Al realizar una consulta, además de los planos, ¿qué parámetros debo proporcionar?
Se recomienda proporcionar el grado del material (como Inconel 718, Ti-64), cantidad de lote, tolerancia objetivo (como ±0,01 mm), rugosidad de la superficie (como Ra0,4 μm) y requisitos de tratamiento de la superficie (como anodizado). Esta información ayuda a los proveedores a evaluar rápidamente los riesgos de rigidez dinámica y proporcionar fechas de entrega precisas.
Conclusión y llamado a la acción
El mecanizado CNC de cinco ejes de piezas de turbomaquinaria no es solo una pila de parámetros de máquina herramienta, sino también una ingeniería sistemática de análisis de rigidez dinámica, selección de husillo y optimización de la trayectoria de la herramienta. ShowyMetal se basa en las ventajas del grupo de 72 equipos CNC y una rica experiencia en acoplamiento de ingeniería para proporcionar piezas de precisión con alto acabado y consistencia de lotes dentro de los 15 a 25 días posteriores a la entrega.Si está buscando un socio que pueda resolver los problemas de deformación de superficies curvas complejas y piezas de paredes delgadas, envíe sus dibujos CAD y requisitos técnicos detallados, y nuestro equipo de ingeniería le brindará sugerencias y cotizaciones DFM basadas en una evaluación de rigidez dinámica dentro de las 24 horas.



