





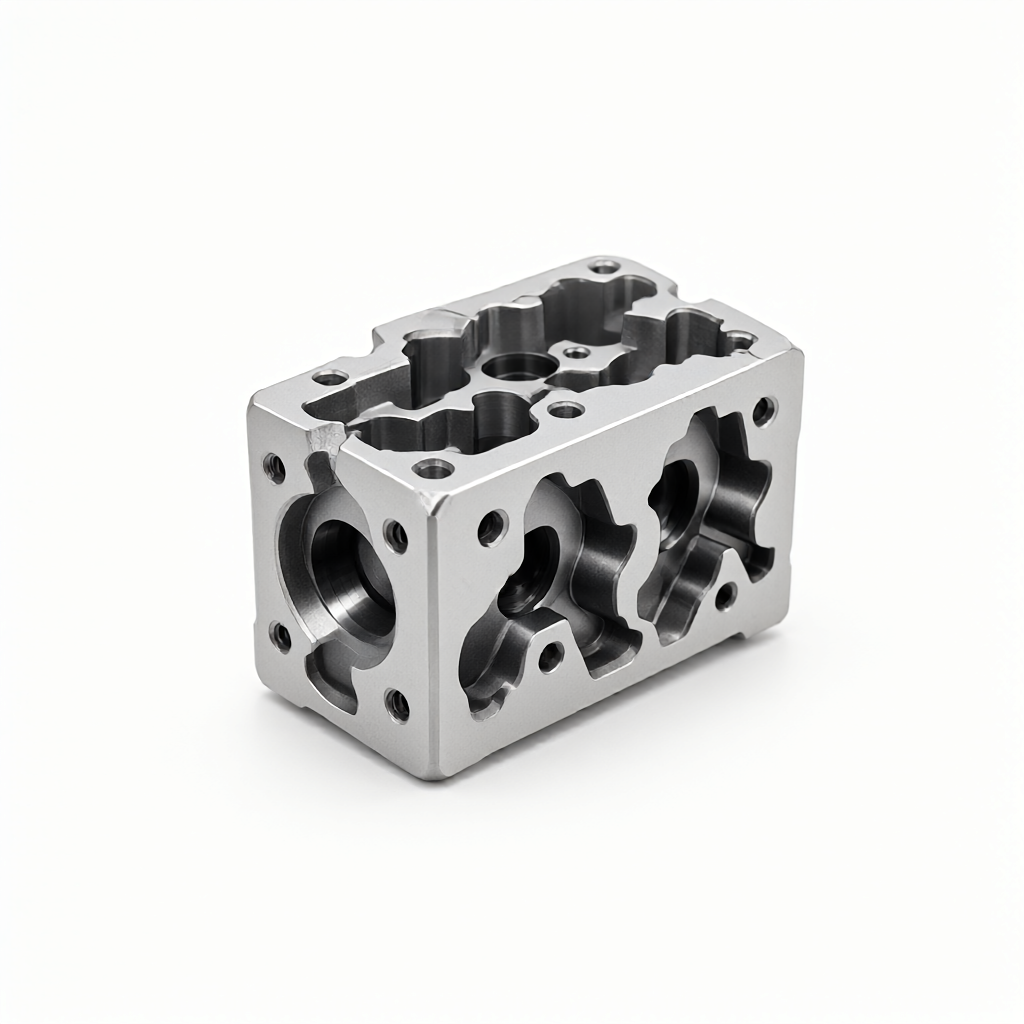
Las dificultades principales y la lógica de secuencia de procesamiento del mecanizado CNC de cinco ejes de bloques de válvulas hidráulicas
En el mecanizado CNC de cinco ejes del bloque de válvulas hidráulicas, la secuencia de procesamiento del complejo sistema de orificios en la cavidad interior determina directamente el rendimiento de la tolerancia geométrica y la calidad de la superficie de la pieza. Los ingenieros de adquisiciones a menudo ignoran el riesgo de interferencia de las herramientas o de un soporte rígido insuficiente, lo que provoca que el bloque de válvulas final se deseche o requiera reparaciones secundarias. La cuestión central es: cómo planificar una trayectoria de corte estable y repetible que cumpla con los requisitos de ensamblaje bajo las limitaciones de orificios multidireccionales, profundos y transversales.
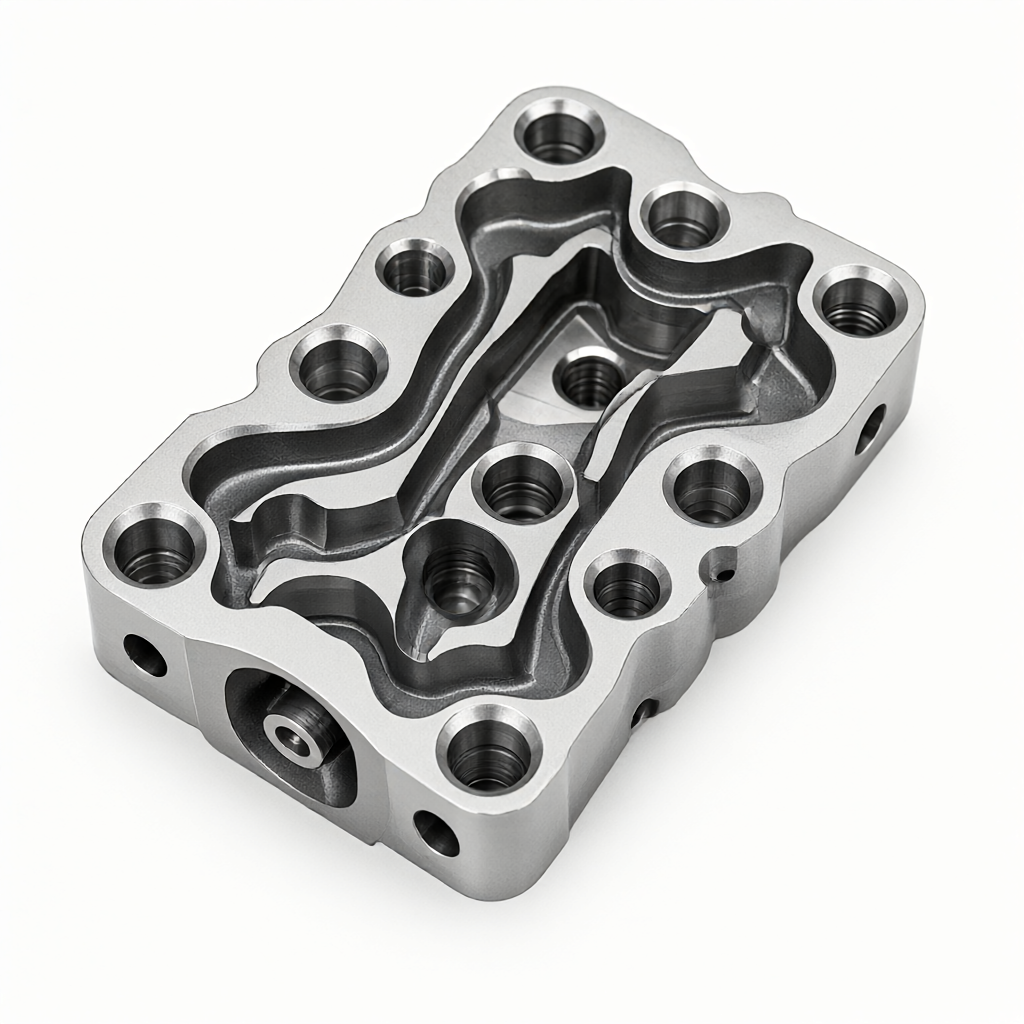
Los bloques de válvulas hidráulicas suelen estar hechos de acero aleado de alta resistencia (como 42CrMo o 30CrMo) o acero inoxidable (316L), con una dureza de hasta HRC 30-40. Este tipo de material tiene una alta fuerza de corte y una mala disipación de calor, y la estructura de la cavidad interna a menudo contiene múltiples orificios oblicuos, orificios transversales y orificios ciegos que no son paralelos al sistema de coordenadas principal. Si la secuencia de procesamiento no se planifica adecuadamente, es probable que ocurran los siguientes modos de falla:
- Interferencia de herramientas: La herramienta trasera choca con la superficie mecanizada, provocando que la herramienta se rompa o que se raye la superficie de la pieza.
- Deja que el cuchillo y la deformación.: Una longitud excesiva del voladizo provoca una rigidez insuficiente del portaherramientas, lo que provoca el fenómeno de "flexión de la cuchilla", lo que provoca que la desviación de apertura supere el estándar de ±0,01 mm.
- Concentración de tensión residual: la operación inversa de primero finura y luego rugosidad conduce a una liberación de tensión desequilibrada dentro de la pieza en bruto, y el tamaño cambia después del tratamiento térmico.
Por lo tanto, la planificación de la secuencia de procesamiento científico no es solo una habilidad de programación, sino también una base de ingeniería para garantizar la coherencia de los lotes. Para la adquisición de tecnología, al evaluar las capacidades de un proveedor, se debe centrar la atención en si tiene capacidades de verificación de simulación basadas en enlaces de cinco ejes y si puede proporcionar datos de coordenadas tridimensionales de la primera pieza e informes de rugosidad de la superficie.
Las propiedades del material limitan la ventana de procesamiento
La selección del material del bloque de válvulas hidráulicas afecta directamente los parámetros de corte y la disposición de la secuencia. El acero 42CrMo tiene buena tenacidad pero una evidente tendencia a endurecerse por trabajo. Si la velocidad de corte es demasiado baja o el avance es demasiado grande, la superficie se endurecerá rápidamente, dificultando el acabado posterior. Se recomienda utilizar una estrategia de avance grande y velocidad media para el desbaste, y aumentar la velocidad y reducir el avance para el acabado para reducir la deformación plástica.
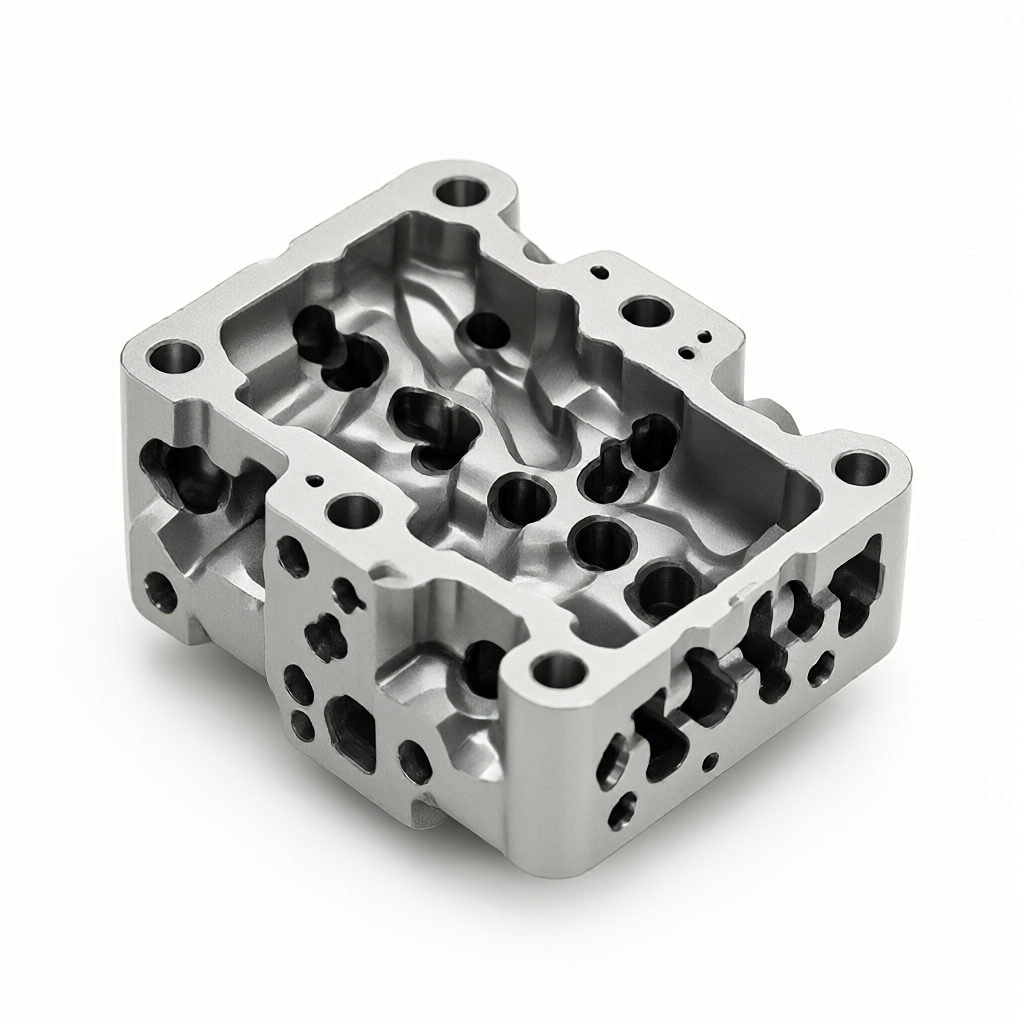
La conductividad térmica del acero inoxidable 316L es solo 1/3 de la del acero al carbono y las altas temperaturas en el área de corte pueden hacer que el recubrimiento de la herramienta se desprenda fácilmente. En el mecanizado de cinco ejes, debido a los frecuentes cambios de ángulo, la carga de impacto cuando la herramienta vuelve a cortar es grande, por lo que es necesario seleccionar una relación corta entre longitud y diámetro de la hoja (L/D 0,8), ajustar el ángulo de corte o acortar la longitud de extensión del portaherramientas.
Al revisar el plan del proveedor, se debe exigir a la contratación técnica que proporcione capturas de pantalla del informe de simulación y datos de cálculo de la rigidez de la herramienta. Esta es la evidencia clave para juzgar sus capacidades técnicas, en lugar de simplemente mirar el tamaño del dibujo.
Criterios de aceptación y evitación de defectos comunes.
La aceptación de bloques de válvulas hidráulicas no es solo una inspección dimensional, sino que también incluye pruebas funcionales y de calidad de la superficie. Los errores comunes y cómo evitarlos son los siguientes:
Tamaño fuera de tolerancia
Fenómeno: Desviación de la posición del orificio transversal >0,05 mm.
razón: La deformación de sujeción o la expansión y contracción térmica no se compensan.
evitar: Se utilizan abrazaderas flexibles multipunto para dispersar la fuerza de sujeción; la temperatura del entorno de procesamiento se controla a 20 ± 2 ℃ o se realiza una medición de compensación de temperatura.
Arañazos superficiales
Fenómeno: Hay rayones longitudinales o en espiral en la pared interior.
razón: Chatarra de corte o astillas de herramientas.
evitar: Optimice la relación de alimentación para evitar la frecuencia de resonancia; detectar periódicamente el desgaste de las herramientas y establecer el número de cambios forzados de herramientas; Asegúrese de que haya suficiente flujo de refrigerante (>80 L/min) para eliminar el calor.
Fugas en la superficie del sello
Fenómeno: Planitud >0,01 mm, lo que provoca fallos en el sellado de la junta.
evitar: Para la detección de planitud se utiliza un interferómetro láser o un nivel de alta precisión; Evite volver a sujetar después del acabado y utilice garras suaves especiales o ventosas de vacío para el procesamiento final.
Preguntas frecuentes: Preguntas frecuentes sobre el mecanizado de cinco ejes de bloques de válvulas hidráulicas
¿Cuál es el límite mínimo de diámetro de orificio para el mecanizado CNC de cinco ejes de bloques de válvulas hidráulicas?
Limitado por la rigidez de la herramienta, el fresado convencional de cinco ejes puede procesar de manera estable orificios pasantes con un diámetro mínimo de 3 mm. Si necesita procesar orificios más pequeños (como menos de 2 mm), se recomienda utilizar un centro de taladrado y roscado dedicado o taladrado láser, o utilizar una microfresa de borde ultracorto en una máquina herramienta de cinco ejes, pero el costo aumentará significativamente.
¿Es necesario un tratamiento térmico antes de procesar el bloque de válvulas hidráulicas de acero 42CrMo?
Sí. El 42CrMo tiene altos requisitos de resistencia y tenacidad y, por lo general, debe someterse a un enfriamiento y revenido en el rango HRC 28-32 antes de cortarse. Las piezas en bruto sin tratamiento térmico tienen una alta resistencia al corte y una mala estabilidad dimensional de las piezas finales.
¿Cómo verificar si las capacidades de mecanizado de cinco ejes del proveedor son genuinas?
Es necesario proporcionar el primer informe de medición de coordenadas tridimensionales (datos CMM), los valores medidos de rugosidad de la superficie y capturas de pantalla de simulación de trayectoria de herramienta. Además, puede preguntar si tiene una función de compensación en línea y si puede corregir automáticamente el desgaste de la herramienta a través de la sonda durante el procesamiento.
¿Cómo garantizar la intercambiabilidad de los bloques de válvulas hidráulicas en la producción en masa?
La clave está en la consistencia del dispositivo y la repetibilidad de la máquina herramienta. Los fabricantes habituales deben utilizar accesorios de herramientas especiales y monitorear el índice de capacidad del proceso (Cpk>1,33) de dimensiones críticas a través de SPC (control estadístico de procesos) para garantizar que las fluctuaciones dimensionales dentro del lote se controlen dentro de ±0,005 mm.
¿Se incluye el tratamiento superficial después del procesamiento?
Los bloques de válvulas hidráulicas generalmente no requieren tratamiento superficial adicional, pero los canales de flujo internos deben pulirse o decaparse electrolíticamente y pasivarse para eliminar las incrustaciones y mejorar la resistencia a la corrosión. Si existen requisitos de apariencia, el exterior puede anodizarse o recubrirse con aerosol, pero se debe prestar atención al impacto del recubrimiento en las dimensiones y el espesor del recubrimiento debe reservarse dentro de la tolerancia.
Conclusión: el pensamiento de ingeniería desde los dibujos hasta la producción en masa
El valor fundamental del mecanizado CNC de cinco ejes de bloques de válvulas hidráulicas radica no sólo en "si se puede procesar", sino también en "si se puede entregar en lotes con un costo predecible y una calidad estable". La planificación de la secuencia de procesamiento, la combinación de materiales, la verificación de la simulación y el control del proceso forman juntos un circuito cerrado de ingeniería para la fabricación de precisión. Para los ingenieros de adquisiciones e I+D, elegir un socio con una cadena de procesos completa y capacidades de prueba tiene más valor a largo plazo que simplemente comparar precios. Si tiene un bloque de válvulas hidráulicas complejo o piezas estructurales de precisión similares, puede proporcionar dibujos para una evaluación de la viabilidad del proceso y una cotización rápida.



