





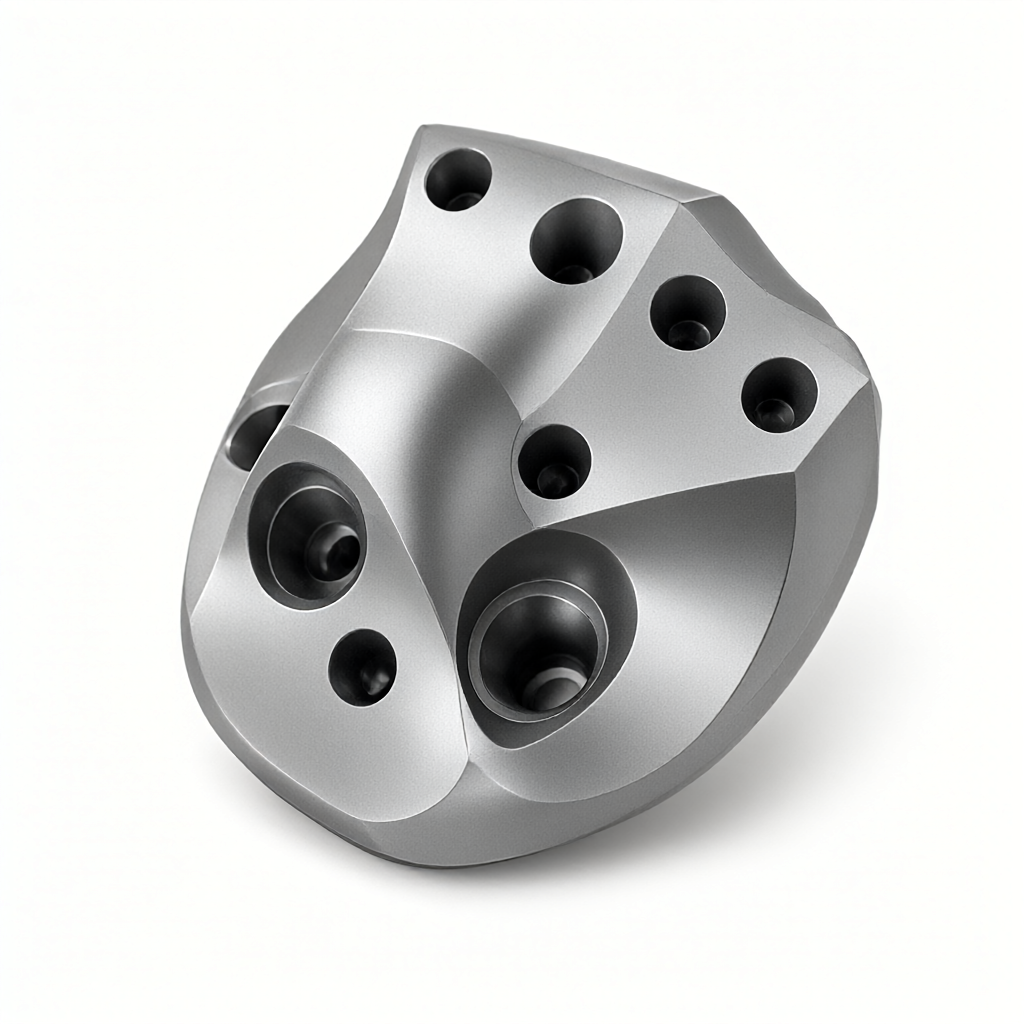
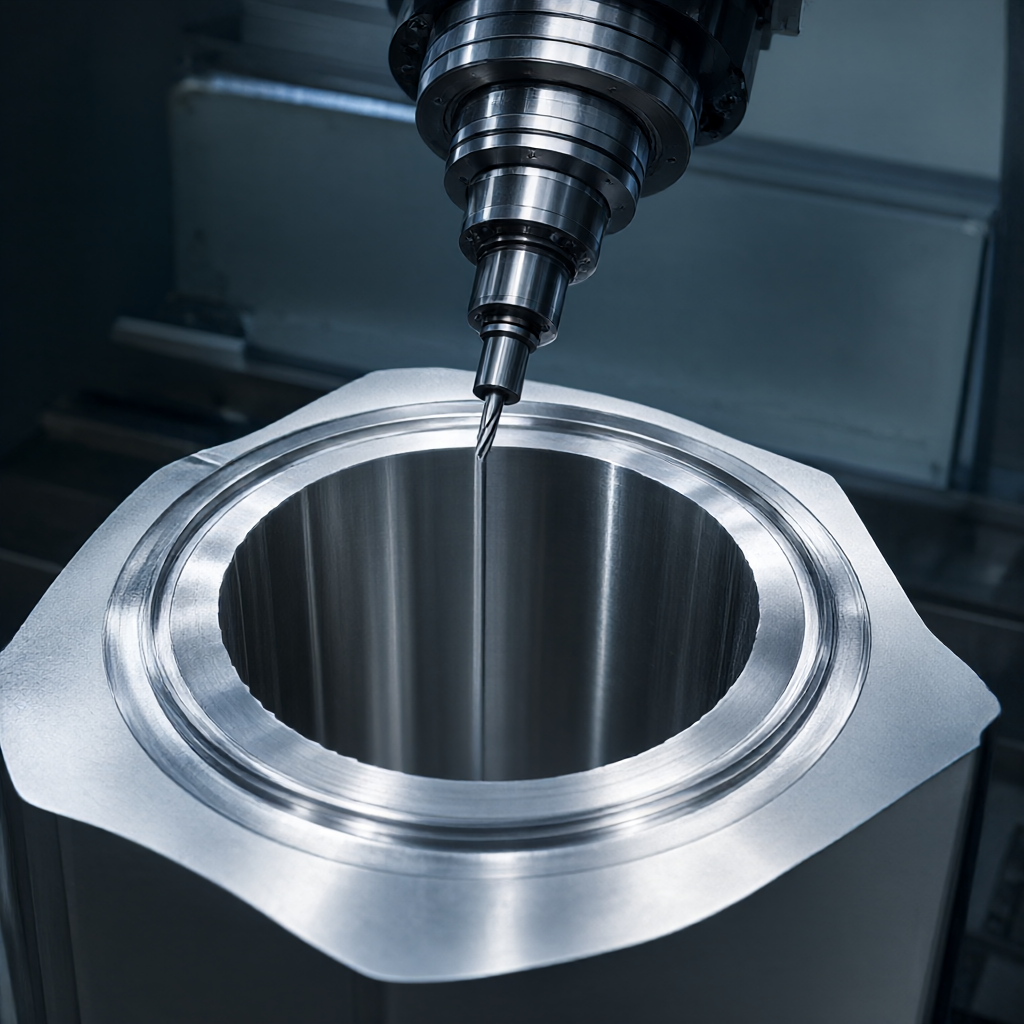
- Longitud y voladizo de la herramienta: Cinco ejes permiten el uso de herramientas cortas y mangos de herramientas largos para mantener el punto de corte alejado del centro de rotación y reducir el voladizo radial. Controlar la relación de saliente dentro de 1,5:1 puede aumentar significativamente la frecuencia natural del sistema y evitar las ondulaciones de la superficie causadas por la vibración.
- Sincronización de la velocidad de alimentación: Cuando se produce un enlace multieje, las velocidades de avance de los cinco ejes deben estar estrictamente sincronizadas. Si la velocidad del eje giratorio es más lenta que la del eje lineal, aparecerán franjas de "broche" en la superficie curva; de lo contrario, se producirán fácilmente paradas de emergencia y curvas, provocando microfisuras en la superficie. El módulo "Optimización cinemática" del software CAM es fundamental. Puede ajustar la distribución de velocidad de cada eje en tiempo real para evitar exceder el límite de interpolación de la máquina herramienta.
Efecto de diferentes geometrías de herramientas sobre la calidad de la superficie.
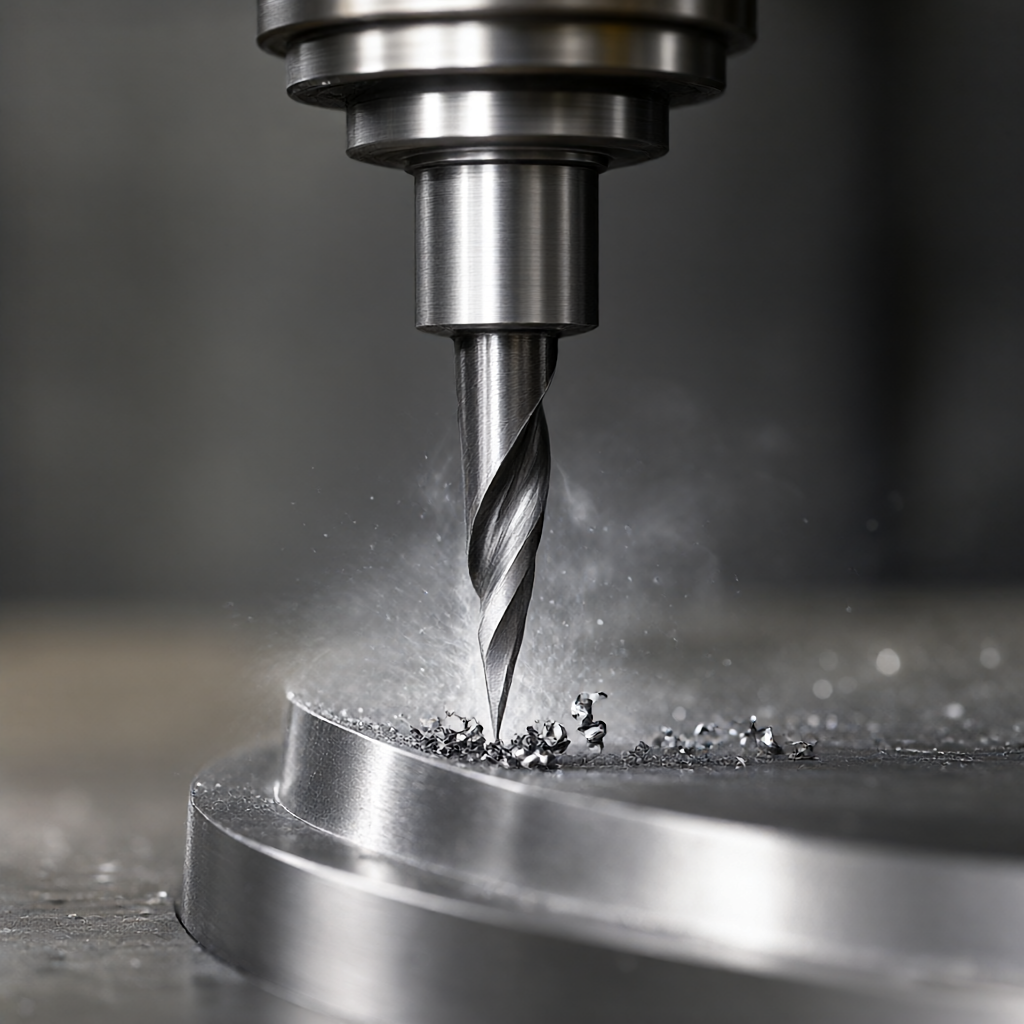
La selección de herramientas determina directamente la altura residual y la eficiencia del procesamiento. Ball Nose es el equipo estándar para el procesamiento de superficies curvas, pero su área de contacto cambia con el radio, lo que resulta en una tasa de eliminación extremadamente baja en el área de la punta de la herramienta. Para resolver este problema, la industria generalmente adopta las siguientes dos soluciones de mejora:
| Tipo de herramienta | Adaptabilidad de la superficie | tasa de eliminación de material | Control de rugosidad superficial | Escenarios de aplicación típicos |
|---|---|---|---|---|
| Cuchillo de punta esférica estándar | Excelente (cobertura de área completa) | Bajo (poca eficiencia en el área de la punta de la herramienta) | Alto (sin marcas de cuchillo) | Superficies curvas orgánicas complejas y acabado de moldes. |
| Cuchillo con cabeza de bola/cuerno en forma de V | Bueno (requiere partición) | Medio a alto (gran superficie de contacto) | Medio (requiere estudio intensivo) | Desbaste y semiacabado de piezas estructurales aeroespaciales. |
| Cuchillo en forma de V de fondo plano | Medio (solo apto para parciales) | Alto (en cierto ángulo) | generalmente |
Para una producción en masa que busca la eficiencia, la clásica "estrategia de doble cuchilla" es utilizar una cortadora en forma de V de gran diámetro para el mecanizado en desbaste y luego utilizar una cortadora de punta esférica de diámetro pequeño para la limpieza y el acabado de las esquinas. Esta combinación aprovecha las altas tasas de eliminación de herramientas más grandes y, al mismo tiempo, garantiza la precisión dimensional en esquinas afiladas con herramientas más pequeñas, lo que generalmente reduce el tiempo total de mecanizado entre un 30% y un 40%.
Configuración de parámetros clave del proceso y supresión de vibraciones
La vibración (chatter) en el mecanizado multieje es un factor importante que afecta la calidad de la superficie. Los ingenieros necesitan desarrollar parámetros basados en la rigidez dinámica del sistema herramienta-pieza-máquina. En términos generales, en el procesamiento de aleaciones de aluminio, cuando la velocidad del husillo se establece en 12000-15000 rpm y el avance por diente es de 0,1-0,2 mm, se pueden evitar la mayoría de las áreas de resonancia. Si aparecen ondulaciones periódicas en la superficie, se debe reducir inmediatamente la velocidad del husillo o se debe ajustar el avance por diente en lugar de simplemente modificar la trayectoria de la herramienta. Además, la elección del ángulo de ataque de la herramienta también es crucial: un ángulo de ataque positivo ayuda a eliminar las virutas y a reducir las fuerzas de corte, y es adecuado para materiales blandos como el aluminio y el cobre; un ángulo de inclinación cero o negativo proporciona mayor rigidez y es adecuado para materiales difíciles de mecanizar, como el acero inoxidable.
Al aceptar piezas con superficies curvas complejas, los compradores no pueden confiar únicamente en la inspección visual de la apariencia. Se debe establecer un sistema de aceptación cuantitativa:
- Medición de coordenadas (CMM): Utilice una barra de bolas o una sonda láser para escanear la superficie curva y evaluar la tolerancia geométrica. Para superficies curvas por debajo de Ra 0,8 μm, la densidad de puntos de la CMM debe ser ≥ 5 puntos/mm² para capturar con precisión pequeñas desviaciones. Concéntrese en detectar áreas dimensionales fuera de tolerancia con grandes cambios de curvatura.
- Medidor de rugosidad superficial: Tome muestras perpendiculares a la dirección de corte y evalúe el valor Ra. Es necesario distinguir entre "rugosidad del proceso" y "defectos microscópicos en el propio material". Esto último debe juzgarse con la ayuda de un microscopio. Ra 0,4 μm generalmente requiere que el margen de acabado se controle entre 0,05 y 0,1 mm y se utiliza una estrategia de torneado o fresado de acabado de alta velocidad.
- verificación de interferencia: El proveedor debe proporcionar capturas de pantalla de simulación de código NC posprocesadas para demostrar que con el ajuste mínimo de sobrecorte de 0,01 mm, no hay colisión física entre el portaherramientas y el accesorio de la pieza de trabajo. Esta es una evidencia clave para evaluar las capacidades y el rigor del proceso de su software CAM.
Preguntas frecuentes (FAQ)
¿Cuáles son las ventajas económicas del mecanizado de cinco ejes en comparación con el mecanizado de tres ejes?
Aunque el costo de los equipos y herramientas de cinco ejes es alto, el tiempo de trabajo de una sola pieza se reduce considerablemente. Para piezas con cavidades profundas y características de múltiples ángulos, los cinco ejes pueden reducir la cantidad de sujeciones (el procesamiento multifacético se completa en una sola sujeción) y reducir los errores acumulativos y los costos de fijación causados por el posicionamiento secundario. En la producción en masa, la alta flexibilidad de programación de los cinco ejes ayuda a equilibrar la producción de flujo mixto de variedades múltiples y mejorar la utilización general de la capacidad.
¿Cómo juzgar si la trayectoria de la herramienta multieje del proveedor es razonable y evitar los "cinco ejes falsos"?
"Falso cinco ejes" se refiere al uso solo de una máquina herramienta de cinco ejes para el mecanizado de tres ejes, o simplemente al uso del eje de rotación como quinto eje sin lógica de vinculación. Solicite al proveedor que proporcione registros de posprocesamiento del software CAM y observe si el código G contiene instrucciones de interpolación síncrona para S (velocidad) de múltiples ejes y ejes X/Y/Z y A/B/C. Al mismo tiempo, pregúnteles si han realizado un análisis de optimización de la actitud de la herramienta y si pueden explicar la base para seleccionar el ángulo de inclinación en un área específica. Un verdadero proceso multieje requiere una optimización global basada en el modelo de pieza de trabajo, la biblioteca de herramientas y las restricciones cinemáticas de la máquina herramienta.
¿A qué riesgos del proceso debemos prestar especial atención al procesar superficies curvas complejas de aleaciones de titanio?
Las aleaciones de titanio tienen una conductividad térmica deficiente y el calor de corte es fácil de acumular, lo que provoca un rápido desgaste de la herramienta e incluso "pegue", lo que provoca el desguace de las piezas. Se debe utilizar refrigeración por fluido de corte de gran flujo y se debe controlar estrictamente la carga de potencia del husillo. Las herramientas deben estar recubiertas de carburo y tener un ángulo de ataque grande para reducir las fuerzas de corte. En términos de tecnología, es aconsejable utilizar una combinación de herramientas de gran diámetro, de múltiples hojas y de hoja pequeña para mantener una alta velocidad y un avance bajo para evitar la fricción entre la herramienta y la superficie mecanizada. Es necesario agregar registros de monitoreo de la vida útil de la herramienta durante la aceptación para garantizar la coherencia del lote.
¿Cuál es el tamaño mínimo de característica? ¿Se puede conseguir sin marcas de cuchillo?
¿Cómo garantizar la coherencia de las piezas multieje en la producción en masa?
La consistencia depende de la repetibilidad de la sujeción, el control del valor de compensación de la herramienta y la estabilidad del programa CAM. Se debe establecer un sistema de gestión de la vida útil de la herramienta para reemplazar o rectificar automáticamente cada N piezas procesadas y volver a medir el valor de compensación. Para la sujeción se requieren abrazaderas de perfil de precisión o adsorción al vacío para reducir la intervención humana. Todas las dimensiones clave se inspeccionan al 100% antes del envío y los datos escaneados de la CMM se conservan para referencia futura. Para fábricas con un sistema completo de control de procesos, la fluctuación del tamaño del lote se puede estabilizar dentro de ±0,02 mm.
Conclusión y sugerencias de acción.
El mecanizado CNC multieje de superficies curvas complejas es un proyecto sistemático que implica el acoplamiento profundo de herramientas de corte, máquinas herramienta, estrategias CAM y ciencia de materiales. Como ingeniero técnico de adquisiciones o de I+D, no sólo debe prestar atención a la cantidad de equipos, sino también examinar las capacidades de planificación de trayectorias de herramientas del proveedor, su experiencia en control de vibraciones y su sistema de trazabilidad de calidad. ShowyMetal cuenta con 72 máquinas CNC de ejes múltiples que admiten una precisión de ±0,01 mm y un acabado superficial de Ra0,4 μm, lo que brinda un servicio integral desde recomendaciones DFM hasta control de consistencia de lotes. Si tiene desafíos complejos en el procesamiento de piezas de superficies curvas, envíe dibujos en 3D y requisitos técnicos, y nuestro equipo de ingeniería personalizará una estrategia de ruta de herramienta exclusiva y un plan de cotización rápido para usted.



