





Diseño de piezas complejas de torneado CNC: puntos clave para evitar interferencias y deformaciones. En la fabricación de precisión, muchos desechos causados por atascos de la máquina o deformación térmica se originan en descuidos iniciales del diseño. Este artículo analizará el impacto de la rigidez, la trayectoria de la herramienta y la disipación de calor en la precisión del torneado y proporcionará estrategias para evitarlo a nivel de ingeniería.
Análisis de las causas centrales de interferencia y deformación.
Interferencia de herramientasSe refiere a la colisión física entre la trayectoria de la herramienta y la superficie mecanizada de la pieza de trabajo, dispositivo o estructura de la máquina herramienta durante el proceso de torneado. Se ve comúnmente en partes delgadas del eje o contornos complejos con cavidades profundas. La interferencia provoca directamente que la herramienta se rompa o que la máquina herramienta suene la alarma, interrumpiendo la producción.
Efecto de deformación térmica y fluencia de herramienta.
El calor de corte hace que la temperatura local de la pieza de trabajo aumente y las diferencias en los coeficientes de expansión térmica provocan una desviación dimensional. Al mismo tiempo, la fuerza de corte hace que la delgada pieza de trabajo se deforme elásticamente (la herramienta cede) y se contrae después del enfriamiento, lo que resulta en desviaciones dimensionales. La superposición de estos dos fenómenos físicos es la razón principal por la que las piezas torneadas de alta precisión son difíciles de controlar de forma estable.
Limitaciones de diseño de relación de aspecto y optimización de la rigidez
paratorneado CNCDurante el procesamiento, la relación longitud-diámetro (L/D) de la pieza de trabajo determina directamente la estabilidad del procesamiento. Principios generales: el L/D de un torno de 3 ejes es inferior a 5; se puede ampliar a 8 agregando un marco central; se puede aumentar a más de 10 con una máquina centradora o una combinación de torneado y fresado. Si L/D excede 8 durante el diseño, se deben introducir soportes auxiliares (marco central/nivel alto) o se debe modificar la estructura.
Si hay agujeros profundos o ranuras ciegas dentro de la pieza de trabajo y el espesor de la pared es inferior al 10% de la relación de aspecto, la vibración y la tensión térmica durante el proceso de corte se amplificarán significativamente. Se recomienda aumentar el espesor de la pared de las piezas no críticas a más de 0,8-1,0 mm, o aliviar la tensión mediante operaciones de desbaste y acabado por etapas.
Planificación de trayectorias de herramientas y programación sin interferencias
escribirProceso de torneadoEn este momento, la trayectoria de conexión entre el eje Z y el eje X debe evitar la superficie de precisión que se ha girado. Atención especial: al girar el orificio interior o el extremo del eje escalonado, la trayectoria de retracción de la herramienta debe tener un margen suficiente (normalmente mayor que el radio de la herramienta + 0,2 mm).
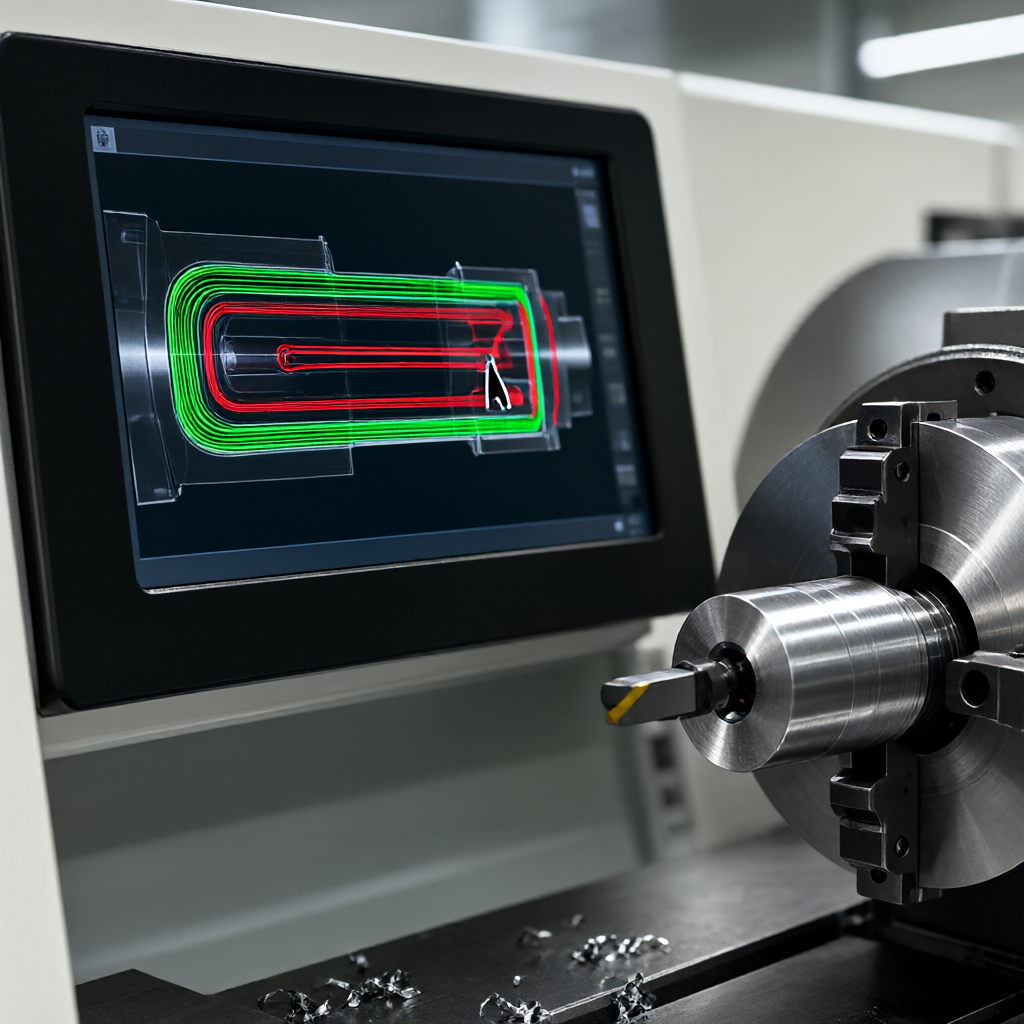
- Compensación del radio de la herramienta de copia:Evite colisiones en esquinas pronunciadas y achaflane C0.5 o superior; Si se deben tomar esquinas afiladas, es necesario dividir la herramienta en varios avances.
- Configuración del punto de cambio de herramienta:Manténgase alejado de la superficie de la pieza de trabajo, dejando un espacio de seguridad de 3 a 5 mm para evitar rayar la superficie procesada al cambiar de herramienta.
- Punto de referencia de configuración de herramientas:Establezca un origen de coordenadas unificado para evitar interferencias causadas por errores acumulativos causados por la conversión de datos.
Estrategias de selección de herramientas, refrigeración y control térmico.
La selección de herramientas afecta directamenteDeformación. Las plaquitas de carburo (como YG8/YG6) tienen una alta velocidad de corte pero una conductividad térmica deficiente, mientras que el acero de alta velocidad (HSS) tiene una buena conductividad térmica pero una resistencia débil. Las inserciones recubiertas de diamante se utilizan a menudo para procesar piezas de aleación de aluminio para reducir el calor de corte.
En términos de enfriamiento, la lubricación de cantidad mínima (MQL) a alta presión es superior a grandes cantidades de fluido de corte al mecanizar aleaciones de titanio o aceros resistentes al calor. Aunque una gran cantidad de fluido de corte se enfría rápidamente, los cambios repentinos en la temperatura de la superficie de la pieza de trabajo provocarán tensión térmica residual y deformarán la pieza torneada. Controlar adecuadamente la velocidad de avance y el acoplamiento de la herramienta hacia atrás (ap) y mantener estable la fuerza de corte son las claves para reducir el rendimiento de la herramienta.
Comparación entre soluciones combinadas de torneado y torneado-fresado
Frente a piezas complejas, es posible que el simple torneado de 3 ejes/4 ejes no pueda evitar la interferencia, y es necesario introducir una combinación de torneado y fresado de 5 ejes. La siguiente tabla compara las diferencias entre los dos en control de interferencias y gestión de deformaciones:
| Dimensiones de contraste | Torno CNC de 3/4 ejes | Máquina herramienta de torneado y fresado de 5 ejes |
|---|---|---|
| riesgo de intervención | alto. La trayectoria de avance/retroceso de la herramienta es limitada y es fácil colisionar con la pieza de trabajo/accesorio. | Bajo. El enlace del eje B/eje C puede evitar la superficie procesada en un ángulo grande |
| Control de deformación de la pieza de trabajo | Depende del diseño del dispositivo (marco central), liberación lenta de la tensión residual | El torneado y fresado multifacético se puede completar con una sola sujeción, con una distribución uniforme de la tensión y una pequeña deformación. |
| Piezas aplicables | Ejes escalonados, manguitos, piezas simples con formas especiales (L/D< 5) | Armazones complejos, juntas de aviación, piezas poliédricas (L/D > 8) |
| Límite superior de precisión de mecanizado | Aproximadamente ±0,02 mm (sin sujeción auxiliar) | ±0,01 mm (con compensación térmica) |
en conclusión:Cuando la pieza incluye ranuras multidireccionales, chaflanes de caras extremas o superficies curvas complejas, si falla la verificación de interferencia de torneado de 3 ejes, se debe actualizar directamente a una solución combinada de torneado y fresado. Aunque el coste de una sola pieza es ligeramente superior, puede ahorrar los errores acumulados provocados por múltiples sujeciones.
Aspectos destacados prácticos: revisión de DFM y verificación del primer artículo
En la etapa de acoplamiento de ingeniería, la revisión DFM (Diseño para la Manufacturabilidad) es la última línea de defensa para interceptar los riesgos de interferencia y deformación. Es necesario comprobar los siguientes parámetros:
- Radio mínimo de esquina:El ángulo interno agudo para tornear debe ser R0.5 o superior; de lo contrario, la herramienta no podrá formarse y se astillará fácilmente.
- Orificios de disipación de calor/ranuras de reducción de peso:Diseñe ranuras simétricas de disipación de calor en piezas de paredes gruesas (>20 mm) para reducir la deformación después del enfriamiento.
- Plano de referencia reservado:Es necesario reservar un margen de pulido/acabado (0,3-0,5 mm) en la superficie de dimensión crítica para evitar que la tensión en la etapa de torneado en desbaste se refleje directamente en el tamaño final.
Al procesar la primera pieza, se debe ejecutar.inspección de control de procesos: Además de la inspección de tamaño completo de tres coordenadas, es necesario detectar la diferencia de deformación entre el estado natural y el estado sujeto de la pieza (la cantidad de recuperación elástica después del aflojamiento). Si la cantidad de recuperación elástica es >0,01 mm, es necesario modificar la fuerza de sujeción o ajustar los parámetros de acabado (como reducir la cantidad de corte posterior a 0,05-0,1 mm y la cantidad de avance a 0,05 mm/rev).
Preguntas frecuentes (FAQ)
¿Cómo determinar si se necesita un apoyo central para piezas complejas torneadas por CNC?
La regla general es que se debe utilizar una luneta cuando la longitud libre de la pieza (la distancia entre los dos puntos de apoyo principales) supera 5 veces su diámetro mínimo, o cuando la vibración de la herramienta es significativa durante el mecanizado. Por lo general, esto se puede omitir durante el mecanizado combinado de torneado y fresado, y se utiliza la compensación de actitud multieje para compensar la rigidez.
Deformación severa de piezas giratorias de aleaciones resistentes al calor, ¿cómo reducirla?
Los materiales de baja conductividad térmica, como la aleación de titanio y el Inconel, son fáciles de almacenar calor. Se recomienda utilizar una gran cantidad de avance/pequeña cantidad de corte posterior para mantener una fuerza de corte continua, complementada con un microenfriamiento de alta presión para apuntar directamente a la punta de la herramienta. La velocidad de avance durante la etapa de acabado debe reducirse a 0,02-0,03 mm/rev para controlar el estrés térmico de la superficie.
¿Cómo evitar rayar la superficie de precisión procesada al cambiar de herramienta?
Utilizar el punto de cambio de herramienta de posicionamiento rápido (G00) en el programa. Este punto debe establecerse dentro del espacio libre de seguridad del eje de rotación de la herramienta y al menos a 5 mm de la superficie de la pieza de trabajo. Al mismo tiempo, establezca la altura de seguridad para la acción de apertura/cierre del almacén de herramientas para evitar interferencias con el brazo de la herramienta.
El delgado eje se dobla después de girar. ¿Es un problema de precisión de la máquina herramienta?
No necesariamente la precisión de la máquina herramienta. El 90% de los casos son causados por deformación elástica (saliendo del cuchillo) o por deformación térmica. Se puede verificar mejorando el accesorio (como tres mordazas hidráulicas + cola de alto nivel), aumentando el margen de recorrido de la herramienta para el acabado o dejándolo reposar durante 24 horas después del procesamiento y luego de la prueba (después del alivio de tensión).
¿Se puede evitar completamente la máquina atascada modificando el diseño?
Poder. Cambie ranuras profundas complejas a formas escalonadas, aumente el ángulo de bisel de alimentación de la herramienta (como un ángulo de bisel guía de 15°) o cambie las esquinas afiladas de superficies que no encajan a chaflanes/redondeos. Antes de emitir los planos de diseño, se debe realizar la detección de colisiones en toda la trayectoria (detección de choques) a través del software CAM.
Conclusión y sugerencias de acción.
Para evitar interferencias y deformaciones en el giro, es necesarioDiseño, programación, procesamiento, inspección.Cuatro etapas de colaboración. ShowyMetal cuenta con 72 equipos CNC de 3/4/5 ejes y máquinas de centrado, que pueden proporcionar revisión de interferencias DFM y comparación de planes de procesamiento para requisitos de lotes de superficie de alto brillo y precisión de ±0,01 mm. Si tiene planos de torneado CNC con una relación de aspecto grande, sensible a la deformación térmica o interferencia espacial compleja, puede enviar los planos y los requisitos del proceso al departamento de ingeniería, y le proporcionaremos una evaluación detallada de la capacidad de fabricación y un plan de entrega de lotes (los lotes regulares se entregan en 15 a 25 días).



