- La cantidad de corte posterior ap determina directamente la profundidad de las marcas onduladas residuales que quedan. En la etapa de acabado, reducir ap a 0,05 mm, combinado con una mayor velocidad de alimentación, puede mejorar significativamente el valor Ra. Sin embargo, si la velocidad de corte vc es demasiado alta, la temperatura de la punta de la herramienta aumentará y se agravará el desgaste de la herramienta; Si la velocidad de corte vc es demasiado baja, se producirá fácilmente acumulación de filo, lo que provocará desgarros en la superficie. Es necesario encontrar un punto de equilibrio dentro del rango de velocidad de corte recomendado del material.
| Grados/materiales típicos | Torneado convencional Ra (μm) | |||
|---|---|---|---|---|
| aleación de aluminio | 0,8 - 1,2 | 0,2 - 0,4 | La sensibilidad a la velocidad de corte es baja y es fácil obtener una superficie lisa; es necesario evitar que las virutas de aluminio se enreden y provoquen rayones. | |
| Acero al carbono/acero inoxidable | 1,2 - 1,6 | 0,4 - 0,8 | ||
| Latón H62, cobre T2 | Tiene excelente ductilidad y es fácil de adherir a la herramienta; es necesario utilizar herramientas con grandes ángulos libres y grandes ángulos de ataque y aumentar el flujo de fluido de corte. | |||
| PEEK, PTFE y PBT | 0.8- 1.6 | 0.4 El 0.8 | Alta sensibilidad al calor, corte en seco fácil de fundir y adherir; se recomienda cortar en húmedo o reducir la velocidad de alimentación. |
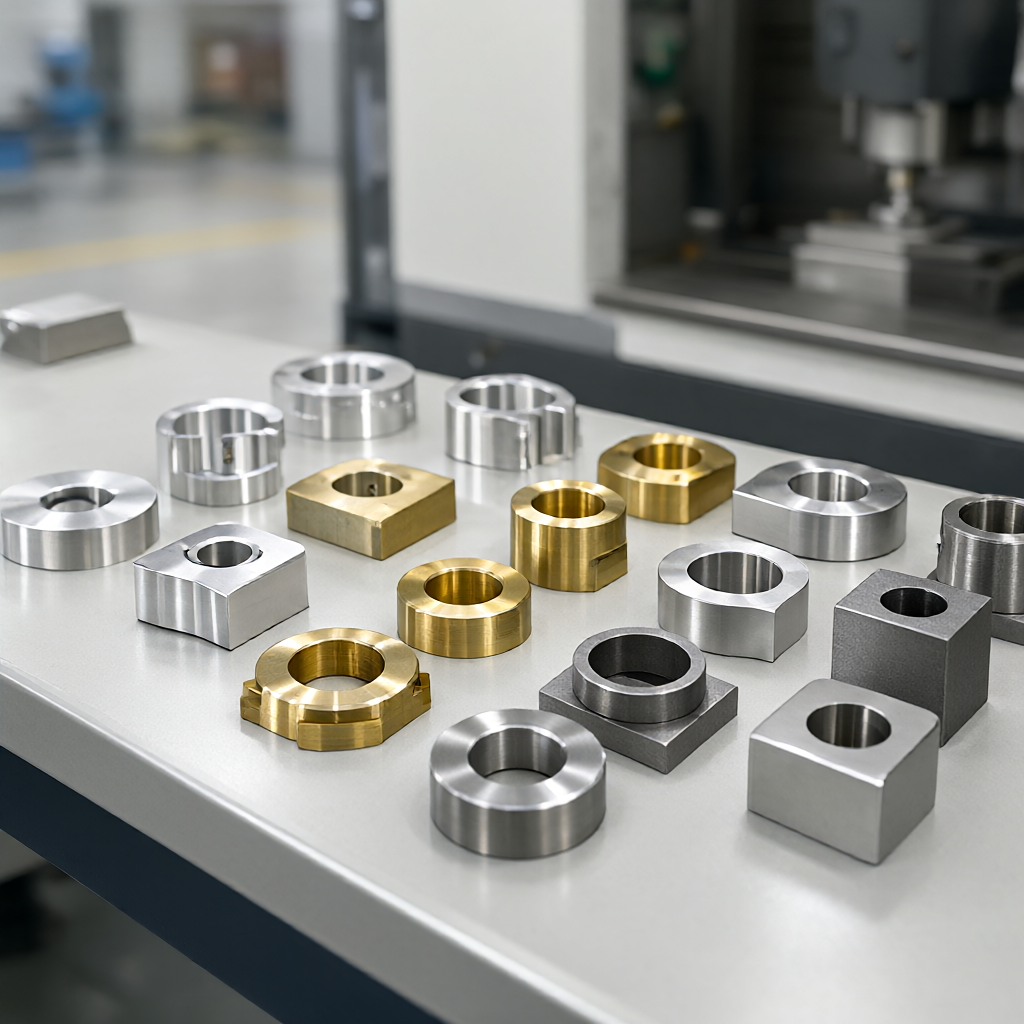
Como se puede ver en la tabla, la aleación de aluminio y la aleación de cobre en el control de la rugosidad de la superficie de torneado son generalmente más ventajosas que el acero inoxidable, porque su fuerza de corte es pequeña y no es fácil de endurecer.Para los plásticos de ingeniería, aunque la rugosidad teórica puede alcanzar un nivel bajo, pero la estabilidad del proceso depende del medio de enfriamiento en un grado extremadamente alto.
Tres métodos de inspección principales para la rugosidad de la superficie de torneado CNC
"Incertidumbre" es muchas fábricas en la apariencia y la aceptación de la precisión del punto dolor.Elegir el método de medición correcto no solo se trata de la precisión de los datos, sino también de la eficiencia de la medición.En la actualidad, la industria utiliza principalmente el tipo de aguja de contacto, el tipo óptico sin contacto y el láser confocal tres medios de detección, los tres tienen sus propias ventajas y desventajas.
Aguja de contacto tipo Surface Roughmeter
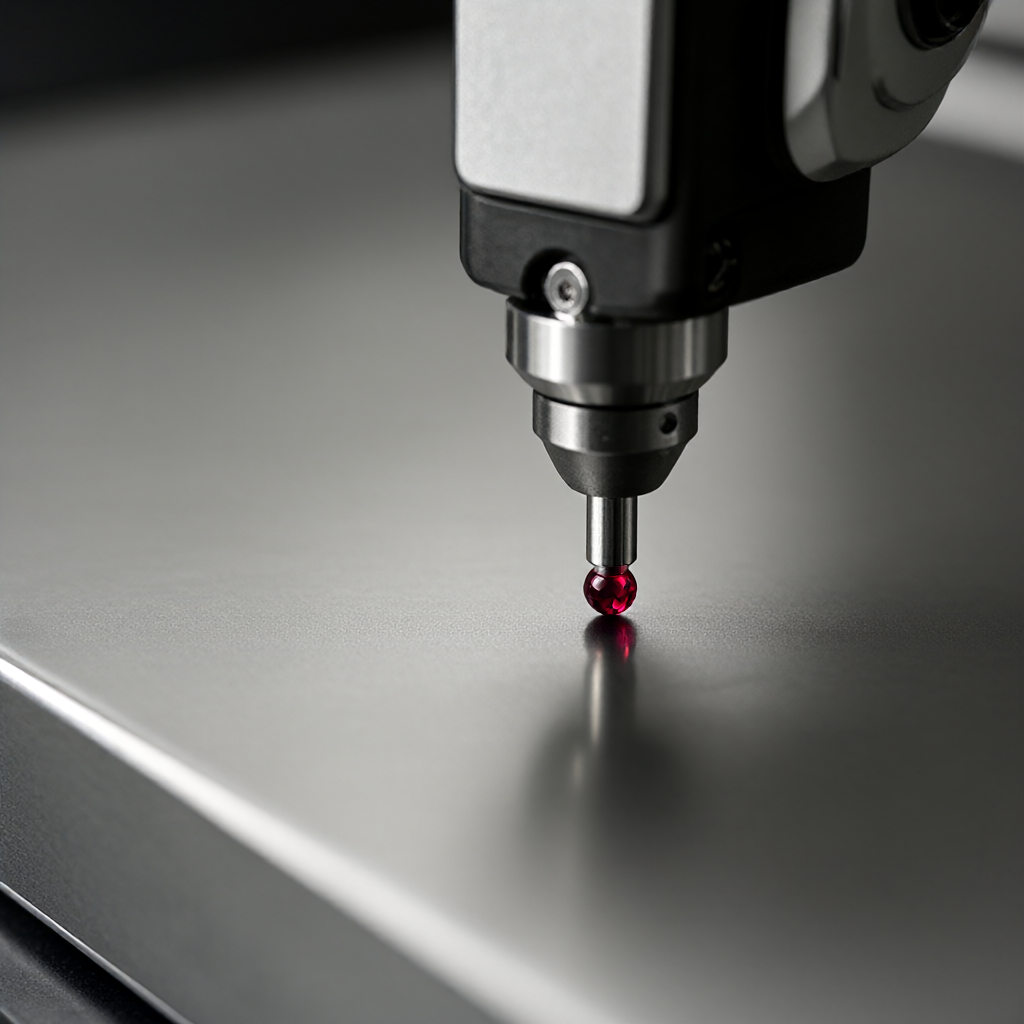
Este es actualmente el método de detección más utilizado y relativamente asequible. Al pasar el lápiz de rubí por la superficie de la pieza de trabajo, el sensor capta la señal eléctrica de la punta de la aguja que se mueve hacia arriba y hacia abajo y obtiene parámetros como Ra y Rz mediante el cálculo integral. Sus ventajas incluyen una buena adaptabilidad a superficies metálicas, valores de medición estables y el cumplimiento de las normas ISO 4287. La desventaja es que las mediciones de contacto pueden realizarse en superficies muy precisas como Ra