





Gestión de virutas en el mecanizado CNC de piezas de cavidad profunda: principios y puntos débiles de ingeniería
En la personalización de piezas CNC de precisión, las estructuras de cavidades profundas (como cajas cuadradas, cavidades y ranuras de engranajes con L/D > 4:1) a menudo provocan interferencias en las herramientas, cortes repetidos y rayones en la superficie debido a una mala descarga de virutas, lo que afecta directamente la consistencia del lote. Como fabricante con 72 máquinas CNC y un acabado superficial de Ra0,4μm, la gestión de virutas no depende únicamente de "canales de viruta grandes", sino que es una cuestión de ingeniería integral que requiere una combinación de parámetros de corte, trayectorias de herramientas y estrategias de refrigeración y lubricación. A continuación se presenta un desmantelamiento sistemático de los puntos técnicos clave de la descarga de virutas para piezas de cavidad profunda, desde los modos de falla, los parámetros del proceso y la comparación de esquemas hasta los criterios de aceptación.
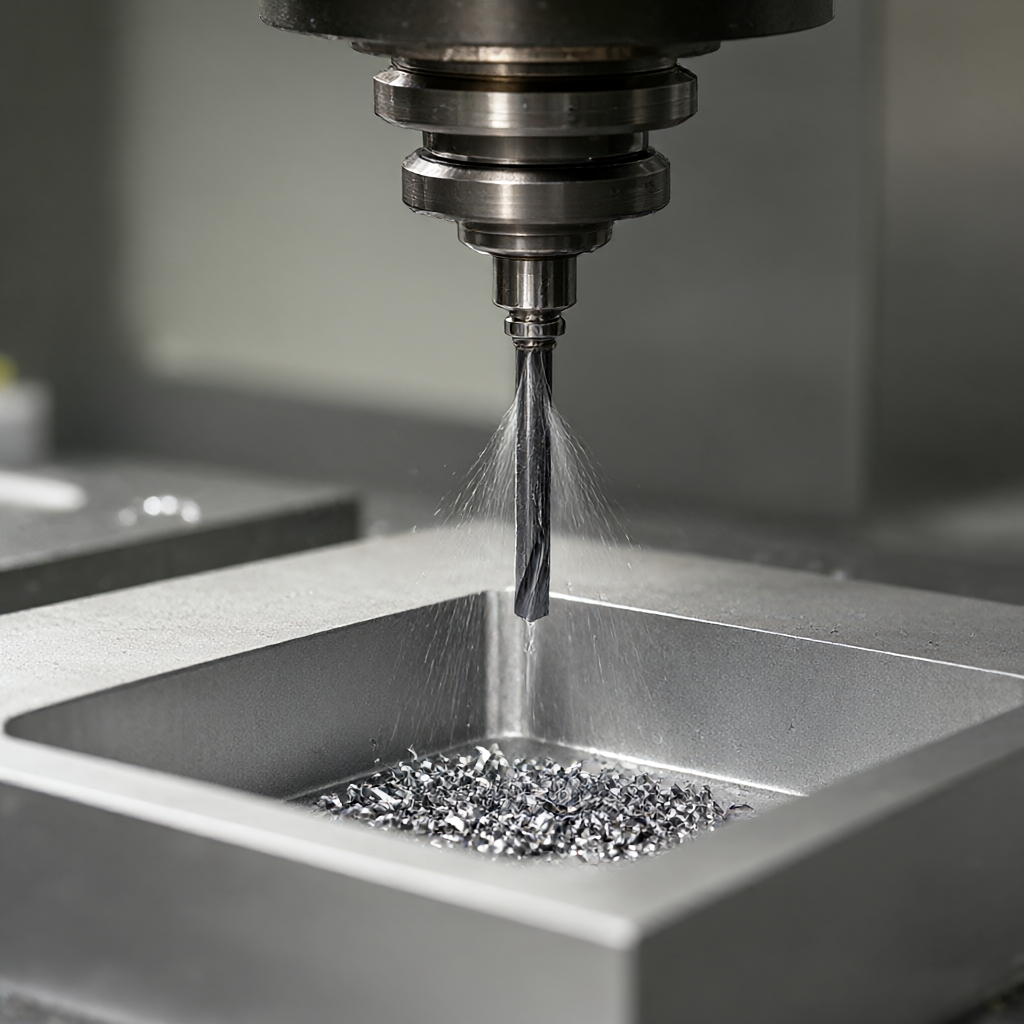
Modo de falla típico de virutas atrapadas en cavidades profundas
Los tres tipos más comunes de fallas en el mecanizado de cavidades profundas son causados por la retención de viruta:
- Corte repetido (Marcado de Chatter):Las virutas se pegan en la superficie inferior o en la pared lateral y se produce un contacto secundario cuando la herramienta vuelve a pasar, lo que produce marcas de vibración o microdesportilladuras, que es más probable que se ignoren, especialmente al fresar superficies curvas complejas con 5 ejes.
- Deformación térmica y deriva dimensional:La acumulación de virutas forma una capa de aislamiento local y el efecto de disipador de calor hace que el material de la superficie inferior se ablande y el tamaño excede la zona de tolerancia de ±0,01 mm; Si quedan virutas sin limpiar antes del anodizado de las piezas de aluminio, se formarán manchas de oxidación.
- Desgaste anormal de herramientas y rotura de herramientas:Las virutas se enrollan alrededor del borde principal de la fresa o de la cara final del cortador de bolas. Un aumento repentino de la fuerza de corte puede provocar que los bordes se astillen. Es más probable que se produzcan vibraciones cuando la máquina centradora procesa la cavidad profunda de un eje delgado.
Estos fallos amplificarán los defectos estéticos en la producción en masa, y una superficie de alto brillo y sin rayones es un indicador clave de la aceptación del cliente. Por lo tanto, la gestión de chips no es sólo "limpieza", sino también un vínculo de control previo para la precisión y la coherencia de la apariencia.
Efecto de los parámetros de corte y la geometría de la herramienta en la evacuación de viruta.
La relación entre velocidad, avance y forma de la viruta.
La morfología de la viruta está determinada por el espesor de la viruta y el radio de curvatura. Las combinaciones de parámetros comúnmente utilizadas para piezas de cavidad profunda son las siguientes (tomando como ejemplo aluminio 6061-T6, microfresa de 8 mm de diámetro):
| parámetro | Valor recomendado | Efecto sobre la evacuación de virutas |
|---|---|---|
| Velocidad del husillo | 8000-12000 rpm | La velocidad de rotación es demasiado alta → las virutas son delgadas y el radio de curvatura es pequeño → es fácil pegarse al cuchillo; demasiado bajo → las virutas son gruesas y rectas → es fácil bloquear la cavidad |
| Alimentación por diente | 0,03–0,05 mm/diente | El avance es demasiado bajo → las virutas no se rompen → la herramienta está enrollada; demasiado alto → la fuerza de corte aumenta repentinamente → el canal de descarga de virutas se comprime y deforma |
| Golpe lateral con cuchillo | ≤0,2D | Al desbastar una cavidad profunda de ancho completo, la fuerza de corte lateral es grande → las virutas son anchas y largas → se requiere menor avance o procesamiento por zonas |
En la práctica de la ingeniería, el "corte en Z en capas" (paso en Z 0,1–0,2D) se utiliza a menudo en la etapa de rugosidad de las cavidades profundas. Una vez completada cada capa, se purga con boquillas de enfriamiento internas de alta velocidad para evitar el apilamiento de virutas.
Diseño de geometría de herramienta y evacuación de viruta.
- Flauta de hoja superior (Geometría de flauta):Las microfresas de 3 filos tienen ranuras poco profundas para la eliminación de virutas, que son adecuadas para el acabado pero tienen una baja eficiencia de eliminación de virutas; Las herramientas con más de 4 filos son propensas a bloquearse la viruta debido a un espacio insuficiente para la viruta al desbastar cavidades profundas. Se recomienda utilizar una microfresa con 3 filos y un ángulo de filo de 90° para lograr una rugosidad profunda en la cavidad y aumentar el pulido de la superficie para reducir el coeficiente de adhesión de la viruta.
- Relación de aspecto de la herramienta:Las herramientas de cavidad profunda con L/D>10 tienen poca rigidez y las virutas tienden a adherirse a la superficie inferior bajo el arrastre de la gravedad y el fluido. En este momento, es necesario utilizar refrigeración interna para rociar el fluido de corte directamente a la punta de la herramienta, de modo que las virutas se eliminen del área de corte en lugar de depender de la gravedad para caer naturalmente.
- Eliminación de virutas de perforación:La perforación de orificios profundos (L/D>12) debe utilizar una broca con alta eficiencia de eliminación de virutas (como un ángulo de hélice de más de 30°); de lo contrario, las virutas formarán una "columna de virutas" en el orificio y bloquearán la herramienta, lo que la romperá fácilmente. Cuando la máquina centradora está procesando, las virutas se descargan a lo largo del riel guía hacia el extremo trasero. Es necesario controlar el espesor de acumulación de viruta en el área del riel guía para evitar atascar la pieza de trabajo.
Comparación de tres soluciones convencionales de eliminación de virutas
No existe una única "solución óptima" para la gestión de virutas de piezas de cavidades profundas, y la elección debe basarse en la relación L/D, el material, el tamaño del lote y los requisitos de apariencia. A continuación se comparan tres soluciones de uso común:
| plan | Escenarios aplicables | ventaja | limitaciones |
|---|---|---|---|
| Explosión de aire externa | L/D< 6,开粗后清腔 | Equipo simple, bajo costo, sin interferencias con herramientas de corte. | En cavidades profundas (L/D>8), el flujo de aire no puede llegar a la superficie inferior y la tasa de residuos de viruta es alta; Las virutas de aluminio se desprenden fácilmente y contaminan las superficies procesadas circundantes. |
| Refrigerante interno | L/D 4–12, acabado | Las virutas salen directamente de la punta de la herramienta, la superficie Ra puede alcanzar 0,4 μm y no hay virutas atascadas. | La herramienta debe tener un canal de enfriamiento interno y el costo de las herramientas de diámetro pequeño es alto; El aceite permanece en el fondo de la cavidad profunda y debe limpiarse más tarde. |
| Corte en seco + circulación de aire de alta velocidad (Seco + Aire de alta velocidad) | Materiales de cuchillos antiadherentes (acero, titanio), altos requisitos de acabado. | No hay residuos de líquido de corte, no se requiere limpieza antes del anodizado; Las virutas se eliminan mediante un flujo de aire de alta velocidad, lo que reduce el contacto secundario. | Los metales ligeros como el aluminio y el magnesio no son adecuados para que las virutas se peguen gravemente; la temperatura en el área de corte aumenta y es necesario controlar la vida útil de la herramienta. |
Nuestra experiencia en ingeniería es: se prefiere la solución de enfriamiento interno para el acabado de cavidades profundas de piezas de aluminio, se requiere corte en seco + circulación de aire para una alta suavidad de las piezas de acero y se utiliza soplado de aire externo como respaldo durante la etapa de desbaste. En la producción en masa, se pueden combinar tres soluciones: soplado externo para desbaste, enfriamiento interno o corte en seco para acabado, para garantizar que el estado de la viruta de cada proceso sea controlable.
Puntos clave de la operación del proceso: diseño colaborativo desde la ruta de la herramienta hasta el enfriamiento
Estrategia de trayectoria de herramientas y gestión del flujo de virutas
La dirección del flujo de virutas en la cavidad está determinada por la dirección de la trayectoria de la herramienta. Para el desbaste de cavidades profundas, se recomienda utilizar el corte en espiral "de afuera hacia adentro" en lugar de alternar capa por capa, de modo que las virutas sean empujadas hacia el área de descarga de la pared exterior en lugar de acumularse en el centro. Al terminar, la dirección de la trayectoria de la herramienta debe ser consistente con la dirección principal de eliminación de virutas, es decir, las virutas se llevan a la abertura de la cavidad en lugar de empujarse hacia el fondo de la cavidad.
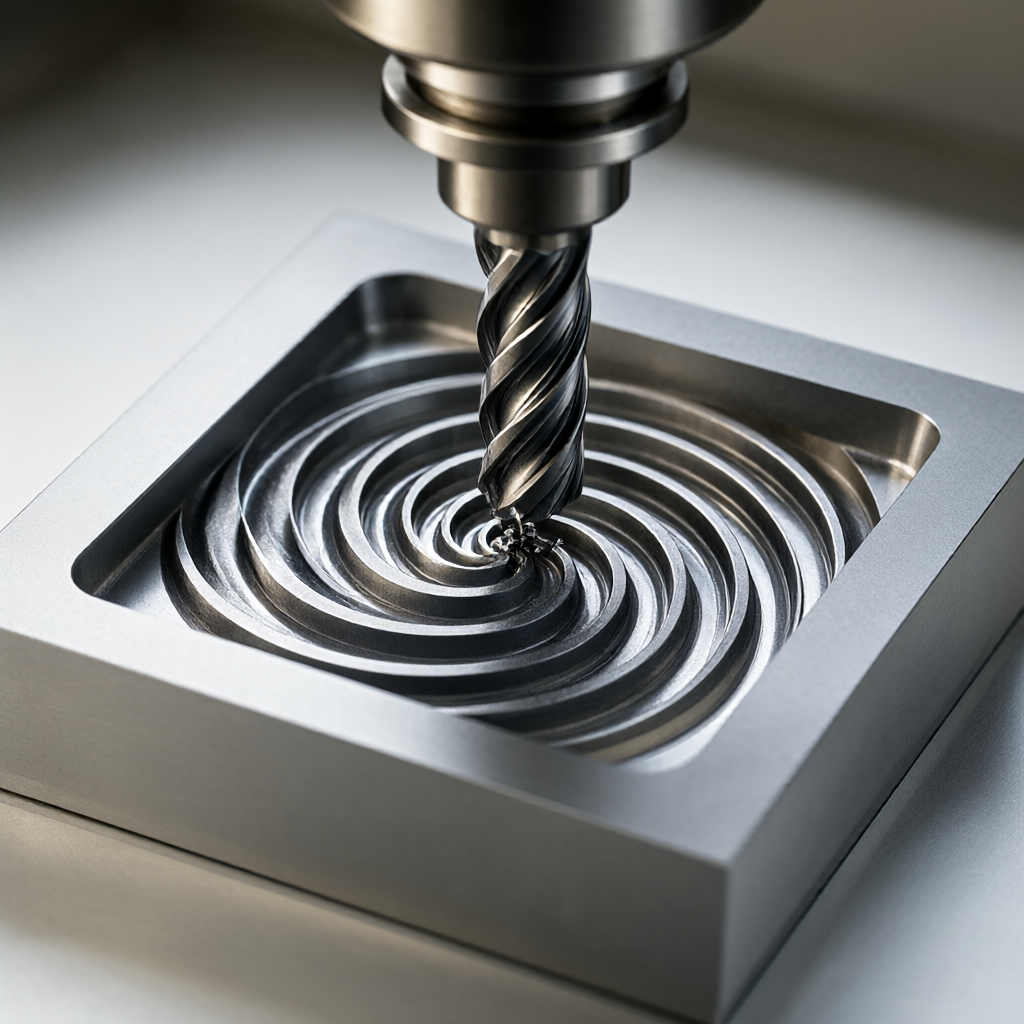
Al fresar superficies curvas complejas con cavidades profundas en 5 ejes, el ángulo de inclinación de la herramienta debe controlarse entre 15° y 30° para evitar que las virutas se “raspen” hacia el costado de la herramienta. El módulo de "predicción de la dirección del flujo de virutas" se puede configurar en el software CAM para simular la trayectoria de deslizamiento de las virutas en la cavidad e identificar el área de retención de antemano.
Control de sincronización del flujo de aire y refrigeración
La descarga de viruta no es un "soplado continuo", sino que debe coincidir con el tiempo del proceso de corte:
- Abra la capa rugosa:Una vez completado el paso Z de cada capa, detenga el eje, purgue con un flujo de aire de alta velocidad (0,6 a 0,8 MPa) durante 3 a 5 segundos y luego corte otra capa.
- Alimentación final:El enfriamiento interno se enciende continuamente y el flujo de aire solo sale brevemente cuando la herramienta se retrae para evitar que el flujo de aire impacte la superficie no solidificada.
- Antes del cambio/inspección de herramienta:El soplado externo forzado + la succión del chip al vacío garantizan que no haya interferencias en el chip durante la medición CMM (tres coordenadas) y que los datos dimensionales sean confiables.
Este conjunto de tiempos debe programarse y solidificarse durante la producción en masa para evitar diferencias de lote causadas por la intervención manual del operador.
Inspección y prevención de fallas: cómo aceptar la eficacia de la gestión de chips
La existencia de una gestión de chips no puede depender únicamente de la "inspección visual", sino que debe combinarse con una inspección cuantitativa:
- Rugosidad de la superficie:La superficie inferior de la cavidad profunda Ra ≤ 0,4 μm (acabado de piezas de aluminio). Si Ra aumenta repentinamente a más de 0,8 μm, indica que hay rastros de corte repetido de viruta.
- Inspección de tamaño:La tolerancia de distancia desde la superficie inferior de la cavidad profunda hasta la pared lateral es de ±0,01 mm. Si las piezas individuales del lote están fuera de tolerancia, se da prioridad a comprobar si la pieza tiene acumulación de viruta y deformación térmica antes del acabado.
- Inspección óptica completa:Antes del envío, la apariencia se inspecciona al 100%, enfocándose en los microchips residuales en el fondo de la cavidad profunda (use una lupa de 50x o inspección óptica AOI). Las virutas residuales forman manchas oxidadas después de la anodización, lo que constituye un defecto estético de primera clase.
Si se encuentra un problema de viruta en un lote, la secuencia de retroceso es: registro de desgaste de herramienta → registro de presión de enfriamiento → versión de trayectoria de herramienta CAM → lote de material (las inclusiones de aluminio afectan la forma de la viruta). En la mayoría de los casos, los dos primeros elementos son la causa raíz.
Preguntas frecuentes (FAQ)
Al mecanizar piezas de cavidad profunda con CNC, ¿cuál es el ajuste de presión de enfriamiento interno adecuado?
Por lo general, entre 0,4 y 0,6 MPa pueden eliminar las virutas de la punta de la herramienta. Si la presión es demasiado alta, el polvo metálico enfriado saldrá volando cuando se retraiga la herramienta, contaminando la superficie circundante. Se recomienda comenzar con 0,5 MPa para el acabado de piezas de aluminio y ajustar según el color del chip (el blanco plateado es mejor, el negro significa pegado).
¿Puedo omitir el soplado externo durante la etapa de rugosidad y cortar directamente una capa?
No recomendado. Omitir la purga entre capas hará que los chips se apilen en 2 o 3 capas. Al cortar la siguiente capa, las virutas se presionarán en el espacio del material, provocando que aparezcan "marcas de compresión" en la superficie. Durante el acabado, es necesario aumentar el margen o utilizar una profundidad de corte menor para eliminarlos, lo que a su vez reduce la eficiencia.
¿Qué debo hacer si las virutas se atascan en el carril guía cuando la máquina centradora procesa la cavidad profunda de un eje delgado?
La acumulación de virutas en la zona del riel guía es un fallo común de la máquina cardíaca. Medidas preventivas: cuando las virutas se descargan a lo largo del extremo trasero, aumente la asistencia del flujo de aire en el lado del riel guía (0,3 MPa) y acorte la longitud de las virutas (reduzca la alimentación, aumente la velocidad de rotación para rizar las virutas). Si está atascado, es necesario detenerlo y limpiarlo manualmente. En la producción en masa, se debe configurar una alerta temprana del sensor de monitoreo del chip.
¿La solución de corte en seco es adecuada para todas las piezas metálicas con cavidades profundas?
no aplicable. Los metales ligeros como el aluminio y el magnesio tienen un alto coeficiente de adhesión de viruta y las virutas pueden enrollarse fácilmente alrededor de la herramienta durante el corte en seco, lo que genera un alto riesgo de rotura de la herramienta. Los materiales duros como el acero, el titanio y el Inconel tienen menos virutas. El corte en seco + circulación de aire es una solución factible, pero es necesario controlar el aumento de temperatura de la herramienta y el ciclo de reemplazo es aproximadamente un 30% más corto que el corte en húmedo.
¿Cómo prevenir problemas de desconchado en piezas con cavidades profundas desde la fase de embutición?
Durante el DFM (análisis de fabricabilidad), si la cavidad profunda con L/D>10 no tiene orificios de proceso ni ranuras para virutas, se recomienda agregar orificios de proceso (diámetro de 2 a 3 mm) o pendiente (≥1°) para permitir que las virutas se deslicen naturalmente hacia abajo. Al mismo tiempo, se marcan los requisitos de rugosidad de la superficie donde se ubican las dimensiones clave para facilitar el ajuste específico de la estrategia de enfriamiento durante la etapa de procesamiento.
Conclusiones y recomendaciones de acción.
La gestión de virutas para piezas de cavidades profundas es el umbral invisible para la precisión y la uniformidad de la apariencia. Mediante la optimización de los parámetros de corte, la coincidencia de la geometría de la herramienta, el control de la sincronización del flujo de aire de refrigeración y la inspección cuantitativa, la tasa de defectos del lote causada por la retención de virutas se puede reducir a un nivel aceptable. Si tiene problemas de desportillado en el procesamiento de piezas de cavidades profundas, puede enviar dibujos y requisitos de proceso, y nuestro equipo de ingeniería le brindará sugerencias de DFM, selección de herramientas y soluciones de estrategias de enfriamiento, y respaldará la entrega de lotes en 15 a 25 días.



