





Mecanizado CNC de cinco ejes de caja de cambios de precisión: modificación de la superficie del diente y detección de precisión del engranaje
Posicionamiento del proceso del varillaje de cinco ejes en el procesamiento de cajas de cambios de precisión
Para carcasas de cajas de engranajes de precisión y engranajes integrados que tienen estructuras compactas, ángulos de intersección de ejes no estándar o que requieren corte integral, el mecanizado CNC de cinco ejes puede resolver los puntos ciegos que no se pueden alcanzar con una sola alimentación axial mediante el ajuste en tiempo real de la actitud del eje de corte. En comparación con los tornos CNC tradicionales o las fresadoras de 3 ejes, el varillaje de cinco ejes puede mantener la herramienta en el mejor entorno de corte al procesar engranajes helicoidales, trenes de engranajes planetarios y engranajes anulares de eje con formas especiales, lo que reduce significativamente las marcas de vibración y las marcas de juntas de herramientas. En escenarios de personalización masiva, el mecanizado de cinco ejes suele utilizar una cadena de proceso de "fresado-rectificado-modificación". Primero, se utiliza fresado de alta velocidad para completar el procesamiento de desbaste y semiacabado, y luego se compensa la microgeometría del perfil del diente para cumplir con los requisitos funcionales de pequeñas fluctuaciones en la relación de transmisión y bajo nivel de ruido.
Escenarios aplicables y ventajas principales.
- Mecanizado general de sistemas de ejes complejos:La sujeción única completa el procesamiento del sistema de orificios de la caja, los dientes del eje y los datos de posicionamiento, lo que reduce la acumulación de errores de posicionamiento secundarios y mejora la coaxialidad.
- Optimización del ángulo de giro del eje de corte:Para coronas dentadas en cavidades profundas, el ángulo de giro de la punta de la herramienta se utiliza para evitar interferencias, prolongar la vida útil de la herramienta y mejorar la consistencia de la superficie.
- Mejoras de eficiencia:Los poliedros se cortan de una sola vez y, combinados con una alimentación rápida, el ciclo de procesamiento de una sola pieza se acorta entre un 20% y un 30%, adaptándose a un ciclo de entrega por lotes de 15 a 25 días.
Comparación de las rutas del proceso de rectificado y procesamiento de engranajes de cinco ejes
En la fabricación de cajas de engranajes de precisión, el corte CNC de cinco ejes y el rectificado de superficies cónicas/formado son los dos caminos técnicos principales. Existen diferencias significativas en precisión, calidad de la superficie y economía entre los dos. La selección debe basarse en consideraciones integrales sobre el nivel de tolerancia, la dureza del material y el tamaño del lote.
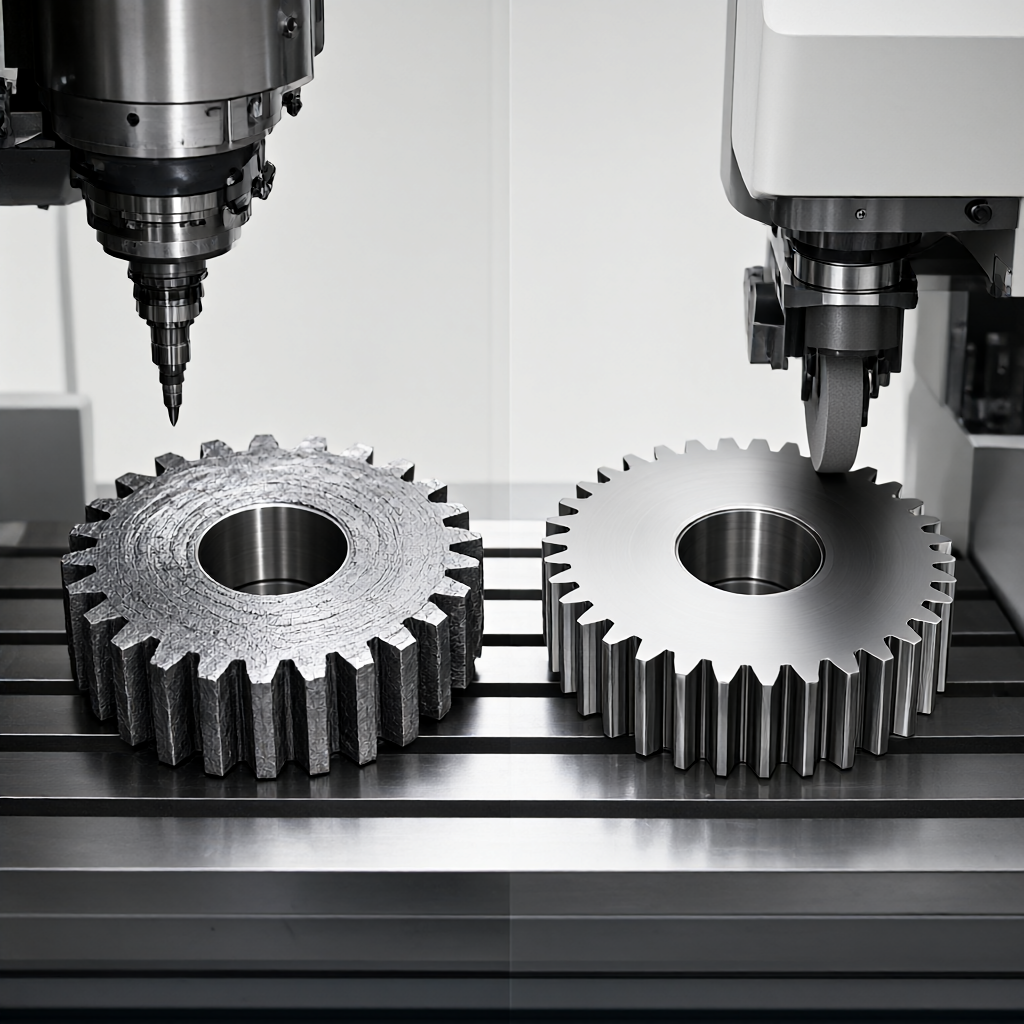
| Dimensiones | Fresado CNC de alta velocidad de cinco ejes | Conformación/rectificado de superficies cónicas |
|---|---|---|
| Estado material aplicable | Estado recocido, templado y revenido (dureza ≤35 HRC) | Estado templado (dureza ≥ 45 HRC) |
| rugosidad de la superficie | Ra 0,8 - 1,6 μm (requiere rectificado posterior) | Ra 0,2 - 0,4 µm |
| Microgeometría de la superficie del diente. | Depende de la reparación y el moldeado de herramientas, alta consistencia pero se ve afectado por el desgaste de la herramienta. | La muela tiene una modificación precisa y es adecuada para modificaciones mínimas. |
| Costo unitario y eficiencia | Alta eficiencia cuando el tamaño del lote es grande, sin necesidad de herramientas ni accesorios, bajo costo | Largas horas de trabajo por pieza, adecuadas para piezas de precisión de alto valor añadido |
| Aplicaciones típicas | Producción en masa de juntas robóticas, transmisiones de automóviles y reductores planetarios. | Motores de aviación, reductores de alta precisión, relojes y relojes. |
Si la caja de engranajes no se trata térmicamente posteriormente, o se permite un ligero margen de fresado después del tratamiento térmico, el CNC de cinco ejes puede realizar directamente el mecanizado de acabado y lograr una alta suavidad con el tratamiento de la superficie. Si se trata de un engranaje endurecido, se debe reservar un margen de rectificado y solo se realiza el desbaste y el semiacabado en los cinco ejes. Nuestra empresa cuenta con 72 equipos CNC, que pueden configurar de manera flexible la cadena de proceso "fresado-rectificado-ajuste" o "fresado-laminado-rectificado" de acuerdo con las tolerancias de dibujo y los requisitos de tratamiento térmico.
Método de detección de precisión de mallado y análisis de fallas.
La precisión del engrane de la caja de cambios después del montaje determina directamente la eficiencia y la vida útil de la transmisión. El objetivo de la inspección incluye los puntos de contacto de la superficie del diente, los errores de transmisión y el juego. Los métodos comunes incluyen:
- Detección de contacto con la superficie del diente:Aplique aceite de plomo rojo en la superficie de engrane y gire el engranaje para observar la distribución del área de contacto. La norma requiere que el punto de contacto a lo largo de la altura y la dirección del diente cumpla con las disposiciones de GB/T 3480 o ISO 1328. Por lo general, requiere que la desviación central del área de contacto sea ≤0,1 de la altura del diente.
- Medición del error de transmisión:Mediante un interferómetro láser o un codificador angular se registra la desviación de fase del eje de salida a la velocidad nominal para evaluar la estabilidad dinámica.
- Inspección de reacción:Utilice una galga de espesores o un indicador de cuadrante para medir y asegurarse de que el espacio lateral esté dentro del rango de 0,02 a 0,05 mm, lo que no solo evita que se pegue sino que también evita el impacto.
Los modos de falla comunes incluyen picaduras, pegados y dientes rotos. La corrosión por picaduras es causada principalmente por una lubricación deficiente o una rugosidad excesiva de la superficie; la sincronización del pegamento es causada por un aumento excesivo de temperatura y una combinación inadecuada de materiales; Los dientes rotos a menudo están relacionados con una modificación radicular insuficiente y una concentración de tensión insuficiente. Al preestablecer la transición del arco de la raíz del diente en el programa CNC y controlar el valor Ra dentro de 0,4 μm, se puede reducir significativamente el riesgo de inicio de grietas por fatiga. El proceso de inspección requiere una máquina de medición de coordenadas tridimensionales y un instrumento de medición de engranajes especial para emitir un informe de tamaño completo para garantizar el rendimiento constante de cada lote de cajas de engranajes.
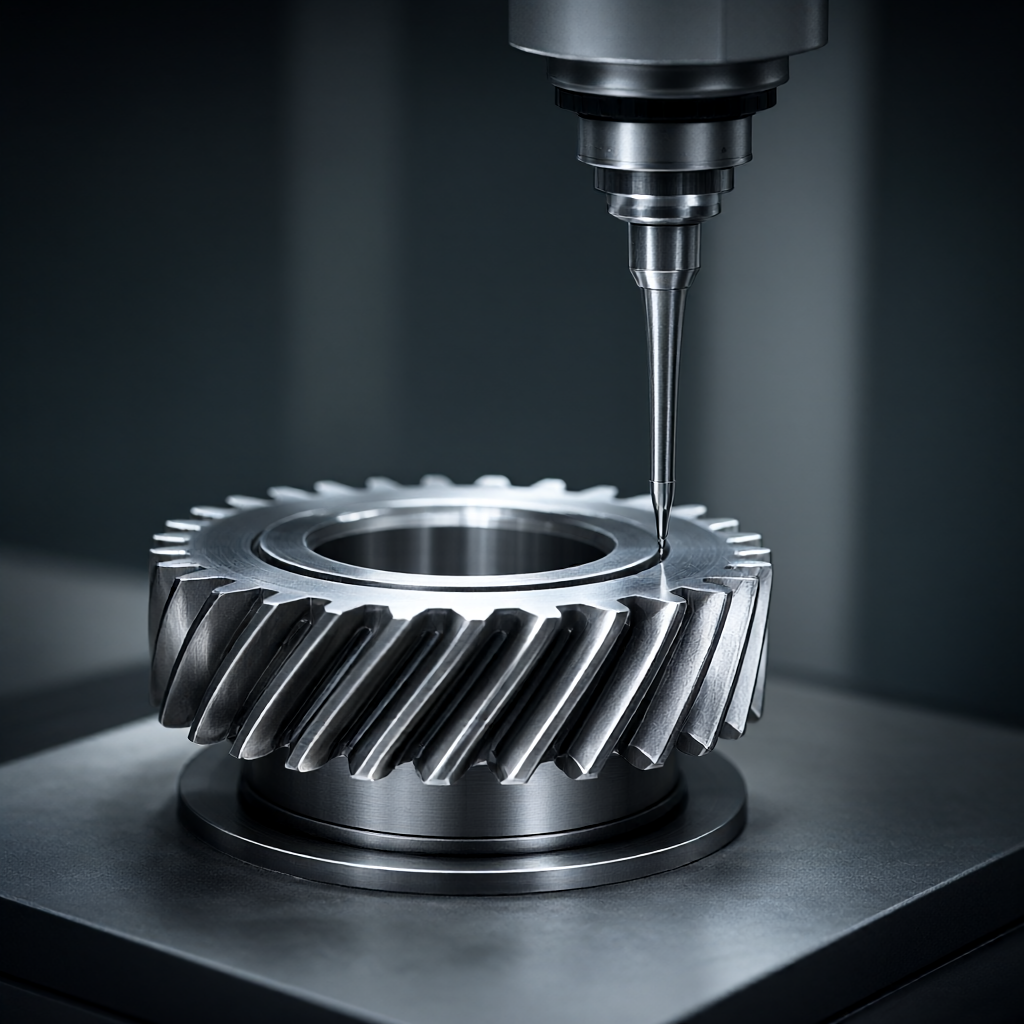
Mecanizado de cinco ejes acabado de la superficie del diente y control de consistencia del lote
Para equipos de alta gama, las cajas de cambios no solo requieren precisión de movimiento, sino también una apariencia de alta calidad. En la producción en masa, nuestra empresa garantiza las condiciones de corte estables de cada engranaje mediante la gestión de la vida útil de la herramienta y el monitoreo en línea. El uso de cortadores de engranajes de carburo recubiertos de alto rendimiento, combinados con una estrategia de corte de alta velocidad y pequeña profundidad, suprime eficazmente la deformación térmica y mantiene la superficie del diente libre de líneas de vibración y rayones. Los datos de muestreo del medidor de rugosidad de superficies muestran que el valor Ra de la mayoría de los lotes es estable en el rango de 0,4 μm a 0,8 μm, lo que cumple con los requisitos para tratamientos de superficie posteriores como fosfatado, niquelado o anodizado y, en última instancia, presenta un producto acabado impecable y de alto brillo.
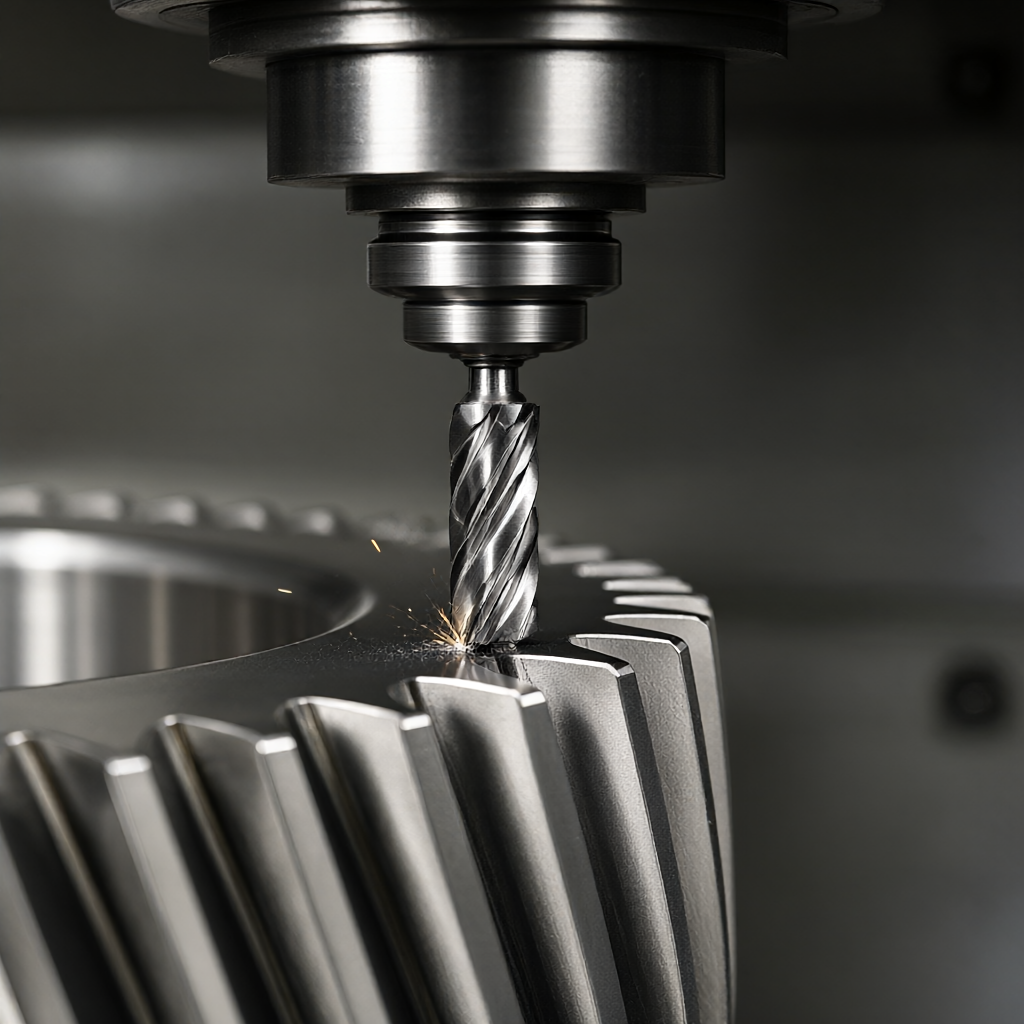
La clave para el control de la coherencia del lote reside en la confirmación del primer artículo y la aplicación del SPC (control estadístico del proceso). Antes de comenzar cada lote, se realiza una inspección completa al 100 % y se registra el valor de CPK. La producción en masa solo se puede ingresar cuando CPK ≥ 1,67. Para pedidos por lotes a largo plazo, se establece una base de datos de compensación de herramientas para corregir automáticamente los desplazamientos radiales y axiales por cada 500-1000 piezas cortadas para compensar el desgaste natural de las herramientas y garantizar que el tamaño de la última pieza sea consistente con la primera pieza. Este modo de control de circuito cerrado es el medio principal para garantizar una calidad estable dentro del período de entrega de 15 a 25 días.
Preguntas frecuentes: preguntas y respuestas sobre tecnología de procesamiento de cajas de cambios CNC de cinco ejes
¿Cuál es el límite mínimo de módulo para el mecanizado CNC de engranajes de cinco ejes?
Depende de la rigidez de la máquina herramienta, el diámetro de la herramienta y el rango del ángulo de giro. Por lo general, los engranajes de módulo pequeño (m≤0,5) están limitados por el diámetro mínimo del cortador. Se recomienda utilizar una cortadora de engranajes especial de pequeño diámetro o modificar el proceso de rectificado. La mayoría de las máquinas herramienta de cinco ejes pueden procesar de manera estable engranajes helicoidales de módulo pequeño por encima de m0,25, y es necesario evaluar el ángulo de interferencia y el ángulo de giro de la punta de la herramienta.
¿Cómo determinar la magnitud de la modificación de la superficie de los dientes de los engranajes?
La magnitud de la modificación no es un valor fijo y debe calcularse de manera integral en función de la tolerancia de la distancia central del par de engranajes, la precarga del rodamiento y el espectro de carga. Por lo general, la cantidad de modificación inicial se establece en 2-5 μm y luego se ajusta iterativamente mediante cortes de prueba y mediciones reales de los puntos de contacto hasta que el área de contacto cumpla con el nivel estándar ISO 1328.
¿Puede el mecanizado de cinco ejes sustituir a las fresadoras de engranajes?
Sí en ciertos escenarios. Para un número de dientes no estándar, dientes de eje integral o engranajes complejos integrados en caja, el fresado de cinco ejes tiene la ventaja de la flexibilidad; pero para grandes cantidades de engranajes rectos de espiral estándar, la eficiencia y la economía del tallado de engranajes aún prevalecen. Se recomienda seleccionar según la complejidad del dibujo y el modelo de costo del lote.
¿Qué debo hacer si el error de transmisión excede el estándar después de ensamblar la caja de cambios de precisión?
Primero verifique la coaxialidad de la instalación y la holgura del rodamiento, y luego verifique la microgeometría de la superficie del diente. Si se trata de una desviación sistemática, es necesario ajustar la cantidad de modificación del espesor del diente y repetir el corte de prueba; Si se trata de un error aleatorio, que se debe principalmente a la liberación de la tensión del ensamblaje, se puede precargar mediante una simulación de ajuste a presión y luego volver a probarlo. Si es necesario, realice una compensación de microraspado en la superficie del diente.
¿Qué efecto tiene el acabado superficial Ra0,4μm sobre la vida útil del engranaje?
El valor Ra afecta directamente el coeficiente de fricción y la vida a la fatiga por picadura. El acabado de Ra0,4μm puede reducir significativamente la tensión de contacto de las microprotuberancias en la superficie del diente y reducir el riesgo de pegado. Es especialmente adecuado para condiciones de trabajo de alta velocidad y cargas pesadas y es un indicador clave para mejorar el silencio y la confiabilidad de la caja de cambios.
Conclusiones y recomendaciones de acción.
El mecanizado CNC de cinco ejes proporciona una solución de fabricación consistente y altamente flexible para cajas de engranajes de precisión. Mediante un diseño razonable de modificación de la superficie del diente y pruebas estrictas de precisión del engrane, se pueden controlar de manera efectiva los errores de transmisión y la calidad de la superficie. En la personalización masiva, la integridad de la cadena de procesos y las capacidades de control SPC son la clave para determinar la calidad de la entrega. Si tiene necesidades de procesamiento para cajas de engranajes o piezas complejas de sistemas de ejes, puede proporcionar dibujos y requisitos de tolerancia. Proporcionaremos cotizaciones detalladas y sugerencias de DFM, incluidos planes de proceso, selección de herramientas y planes de inspección basados en materiales, estado de tratamiento térmico y tamaño de lote.



