





Desafíos principales y rutas de proceso para el acabado de orificios interiores de tuberías CNC
En los campos de maquinaria de precisión, control de fluidos y soporte estructural, procesamiento CNC de piezas de tuberías.Acabado de agujeros internosA menudo es el vínculo clave que determina la función y la vida útil del producto. En comparación con el corte cilíndrico, el mecanizado de orificios interiores está limitado por la rigidez de la herramienta, el espacio de eliminación de virutas y la accesibilidad a las mediciones, y es propenso a la deflexión de la herramienta, la deformación térmica y las marcas de vibración de la superficie. Para los ingenieros y adquisiciones, comprender cómo superar estas limitaciones físicas y garantizar que la precisión del tamaño del orificio interior se controle dentro de ±0,01 mm y que la rugosidad de la superficie alcance Ra0,4 μm es el criterio principal para evaluar la solidez técnica de los proveedores. Basado en la experiencia real de producción en masa, este artículo proporciona un análisis en profundidad de las estrategias de mecanizado de orificios interiores, la lógica de selección de herramientas y los puntos de control de calidad en diferentes diámetros de tubería, lo que le ayudará a evitar modos de falla comunes en las primeras etapas del proyecto.
¿Por qué es más difícil procesar los agujeros interiores que los círculos exteriores? Análisis de tres grandes limitaciones físicas
- : El espacio cerrado de la cavidad interior limita el libre flujo de virutas. Si las virutas se enrollan alrededor de la herramienta o de la pared del orificio, pueden provocar fácilmente un corte secundario o incluso atascar la herramienta, dañando la pieza de trabajo o la herramienta.
Parámetros geométricos de la herramienta, parámetros de corte y rigidez del dispositivo.problema de coincidencia del sistema.
Estrategias de procesamiento y selección de equipos basadas en segmentos de diámetro de tubería.
Dependiendo de la relación entre el diámetro exterior y el diámetro interior de la tubería (relación profundidad-diámetro), es necesario ajustar significativamente la estrategia de procesamiento. La siguiente tabla compara las rutas de proceso recomendadas para tres piezas de tubería típicas:
| Características de la pieza | Diámetro interior típico | Equipo recomendado | punto crítico de control del proceso |
|---|---|---|---|
| Tipo de tubo corto/brida | Φ5 - Φ30mm | Máquina de torneado/centrado CNC | Utilice un cortador de agujeros internos con un ángulo posterior grande para optimizar la relación de avance y evitar marcas de vibración; la superficie de sujeción debe ser redondeada. |
| tubo de longitud media | Φ10 - Φ50 mm | Centro de mecanizado de 3 ejes/4 ejes | Adopta la perforación escalonada-perforación gruesa-perforación fina; preste atención a la influencia de la precisión de centrado de perforación en la apertura final. |
| Agujero profundo/tubo perfilado | 15 - 80 mm (relación de profundidad a diámetro>5) | Enlace de 5 ejes/taladro profundo especial | Enfriamiento forzado y lubricación, limpieza a alta presión de las virutas; la herramienta debe tener un borde de afilado para compensar la desviación. |
Para piezas de tubería con cavidades internas complejas (por ejemplo, roscas axiales, orificios radiales),Torneado y compuestoEl equipo tiene la ventaja de completar el procesamiento interno y externo en una sola sujeción, lo que puede reducir significativamente el error acumulado de sujeción y mejorar la coaxialidad.
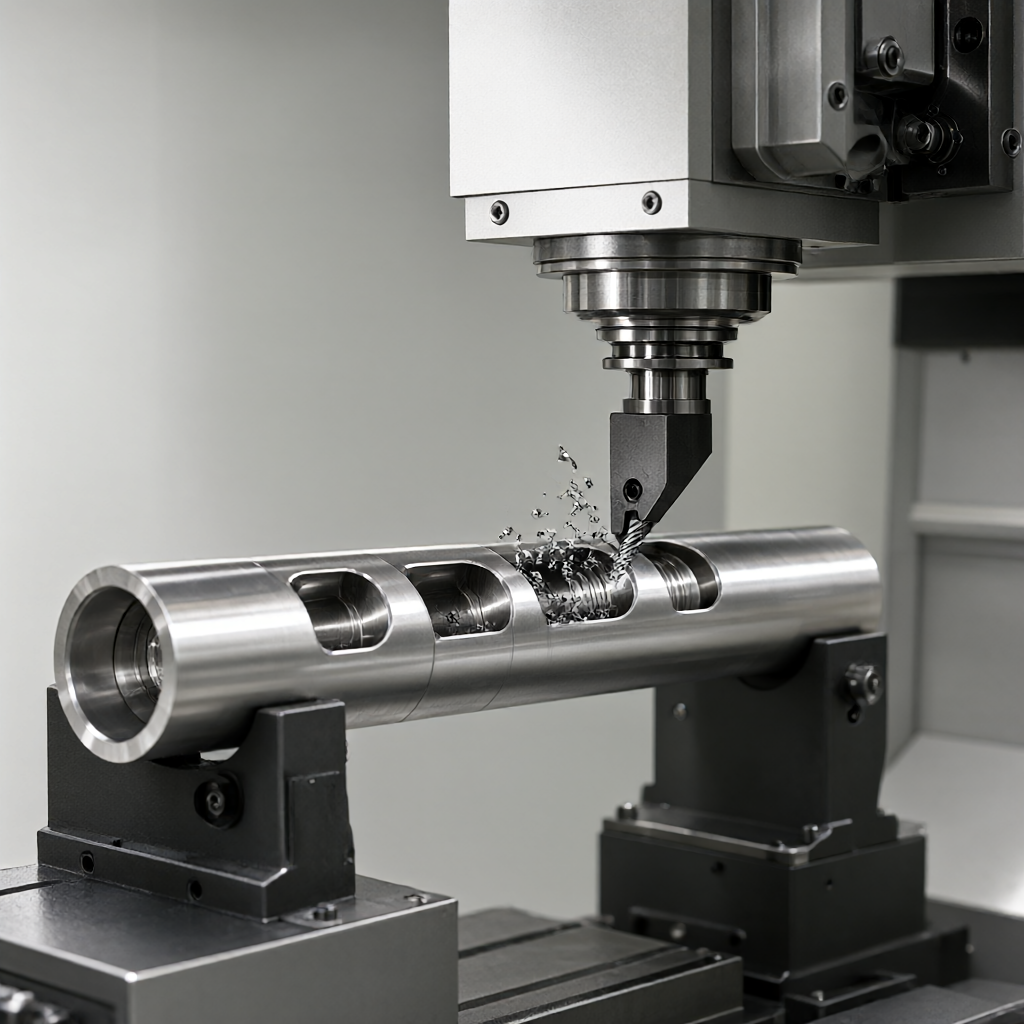
Guía para la selección de herramientas y optimización de parámetros de corte.
Los parámetros geométricos de la herramienta del agujero interior determinan directamente la calidad de la superficie. En funcionamiento real, es necesario ajustarlo según el material:
- Selección del ángulo de ataque: Al procesar tuberías de paredes delgadas o materiales delgados de gran diámetro interior, se debe utilizar una herramienta con un ángulo de avance de 90° o 95° para reducir la fuerza de corte radial y evitar que la tubería deforme la herramienta. Al procesar cuerpos de tubos cortos y gruesos, se puede utilizar un ángulo de avance de 45° para mejorar la resistencia de la punta de la herramienta.
- Geometría de afilado: Al terminar el orificio interior, el radio del filo (Re) suele ser de 0,2 a 0,5 mm. Si Re es demasiado pequeño, el borde se astillará fácilmente; Si Re es demasiado grande, la resistencia radial aumentará y el acabado superficial disminuirá.
- Parámetros de corte
Para materiales difíciles de cortar, como el acero inoxidable, se debe utilizar un refrigerante especial y un enfriamiento interno de alta presión para suprimir la formación de capas endurecidas y extender la vida útil de la herramienta.
Calidad de la superficie y prevención de modos de falla comunes.
- Recuperación elástica (Springback): Al procesar acero inoxidable de paredes delgadas o aleaciones de titanio, la liberación de tensión después de cortar el material hace que el diámetro del orificio rebote. Como resultado, el tamaño medido es mayor que el valor teórico.Solución alternativa: Reserve el margen de recuperación elástica, generalmente calcule el valor de compensación de acuerdo con el espesor de la pared o libere gradualmente la tensión mediante un corte de precisión con múltiples cuchillas.
- Deformación térmica: El calor generado por el corte continuo hace que la herramienta se alargue térmicamente y el diámetro del orificio aumente gradualmente.Solución alternativa: Utilice corte intermitente para asegurarse de que el refrigerante entre en contacto total con el filo, o utilice una herramienta que contenga cera microcristalina para reducir el calor de fricción.
La superficie de alta calidad no solo se refiere a la suavidad, sino tambiénSin rasguños, sin defectosEn la producción en masa, es necesario controlar estrictamente la uniformidad de la fuerza de sujeción para evitar la indentación local causada por la sujeción de la garra blanda.
Inspección de calidad y control de todo el proceso
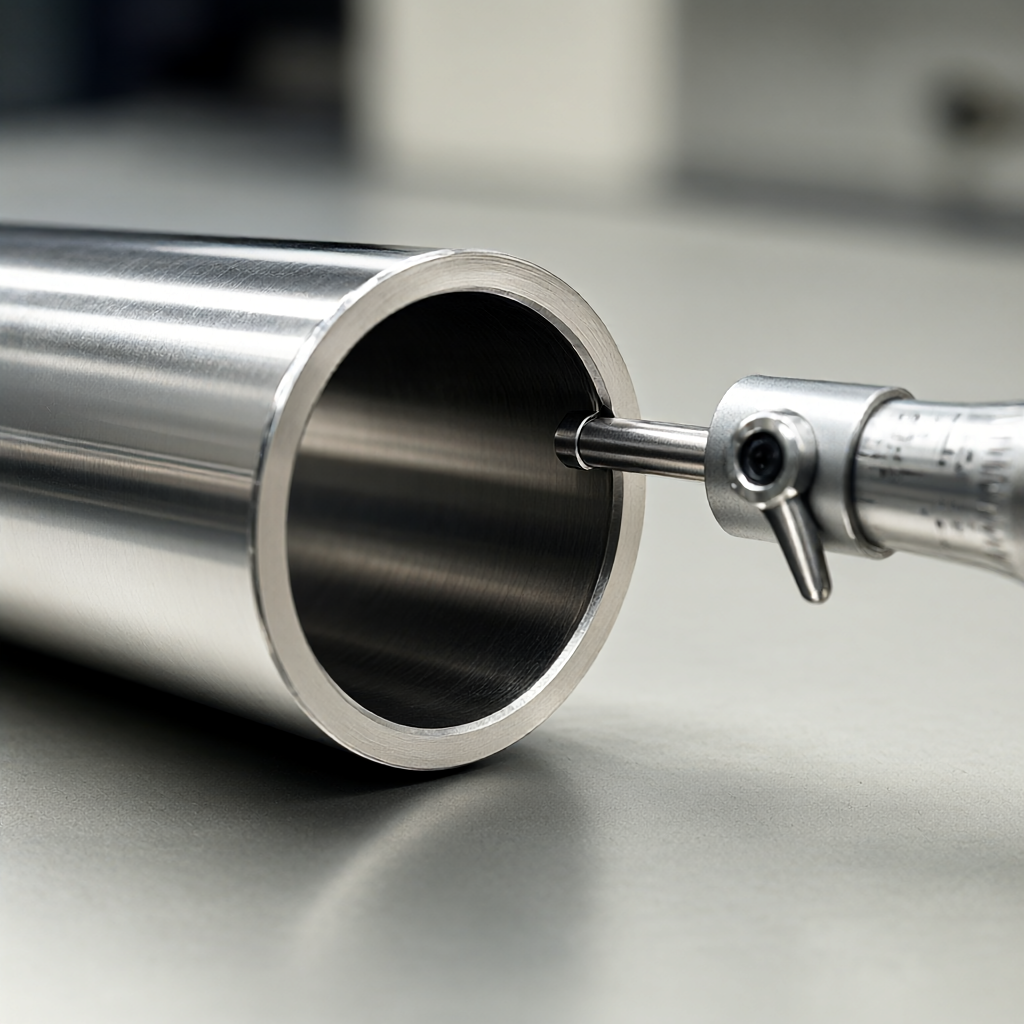
La inspección del agujero interno está limitada por la profundidad y generalmente se realiza con una combinación de métodos:
- Confirmación del primer artículo: Utilice un medidor de pasador (Pin Gauge) o un medidor neumático para detectar el diámetro, y un proyector o un perfilador para detectar el chaflán del orificio y la rugosidad de la superficie.
- Proceso de inspección: Inspeccione aleatoriamente el diámetro medio de los poros y la cilindricidad cada 5 a 10 piezas. Si se encuentra una desviación dimensional, localice inmediatamente el error térmico del husillo o el desgaste de la herramienta.
- Inspección de envío de tamaño completo: Para superficies de contacto críticas, realice una inspección completa al 100 %. Utilice una máquina de medición de coordenadas tridimensionales (CMM) o una sonda de diámetro interior especial para garantizar que la coaxialidad del orificio interior sea ≤0,02 mm.
Antes del tratamiento de la superficie (como anodizado, galvanoplastia), se debe confirmar que no quedan virutas ni aceite residuales en el orificio interior. De lo contrario, provocará la ablación del recubrimiento o un espesor desigual de la película de óxido, lo que afectará la consistencia de la apariencia final.
Preguntas frecuentes: Preguntas frecuentes sobre el acabado de orificios interiores CNC
¿Cómo garantizar la concentricidad al procesar agujeros profundos?
La clave está en centrar el taladro. Se recomienda utilizar un taladro para agujeros profundos con una broca piloto para centrar el agujero primero y luego expandirlo. Si el diámetro del orificio es mayor, se puede utilizar un soporte de alto nivel de doble cabezal o se puede utilizar una alineación de rotación del cuarto/quinto eje en equipos de cinco ejes para garantizar que la coaxialidad de los círculos interior y exterior esté dentro de 0,05 mm.
¿Cómo solucionar el problema del "tumor de aluminio" después de procesar el orificio interior de la aleación de aluminio?
Las rebabas de aluminio suelen ser causadas por desconchones del borde de la herramienta o por una alimentación inadecuada. Se deben reemplazar las herramientas recubiertas de carburo con mayor filo, se debe optimizar el ángulo de deflexión principal, se debe aumentar adecuadamente la velocidad de rotación y se debe reducir el avance para garantizar que las virutas salgan continuamente en lugar de apretarse contra la pared del orificio.
¿Se puede rociar el orificio interior directamente después del mecanizado CNC?
Sí, pero se requiere un tratamiento previo de la superficie (chorro de arena o pulido químico) para mejorar la rugosidad para la adhesión. Si el orificio interior es una superficie de contacto de precisión y es necesario mantener la precisión dimensional, se recomienda evitar rociar sobre la superficie de contacto o reservar un margen de espesamiento para rociar (generalmente 0,05-0,1 mm).
¿Debo elegir torneado o fresado para lotes pequeños de piezas de tuberías?
Depende del espesor y la longitud de la pared de la tubería. Si perfora y ranura una barra sólida, elija tornear; Si se trata de un tubo de paredes gruesas o un perfil hueco con una cavidad interior compleja, elija el fresado con centro de mecanizado para obtener más flexibilidad. La máquina centradora es adecuada para la producción en masa de pequeñas piezas de eje tubular con grandes proporciones y requisitos de precisión extremadamente altos.
¿Cómo evaluar las capacidades de procesamiento de agujeros internos del proveedor?
Verifique la configuración de su equipo (si tiene equipos combinados de torneado y fresado o equipos especiales para agujeros profundos), la riqueza de la biblioteca de herramientas y los métodos de detección (si tiene instrumentos de medición neumáticos o calibres de aguja de diámetro interior especiales). Se requiere proporcionar el primer informe de inspección de piezas del mismo tipo de tubería, centrándose en los datos de redondez y rugosidad del orificio interior.
Epílogo y propuestas de cooperación
El acabado del orificio interno de la tubería de mecanizado CNC es un proyecto sistemático, desde la selección de la herramienta hasta la compensación de la deformación térmica, cada paso afecta directamente el rendimiento final. tenemos 72 grupos de equipos CNC, que cubren 3 ejes a 5 ejes y el proceso compuesto de torneado y fresado, que admite una variedad de materiales como aluminio, acero, acero inoxidable y plásticos de ingeniería. en la producción en serie, enfatizamos la doble consistencia de la calidad de apariencia y la precisión dimensional para garantizar que la superficie del orificio interno esté limpia y libre de imperfecciones. si tiene dibujos o muestras de piezas de tubería, bienvenidoEnviar una solicitud de documentos de diseño, le proporcionaremos una propuesta técnica detallada con un presupuesto que contiene las recomendaciones de DFM.



