





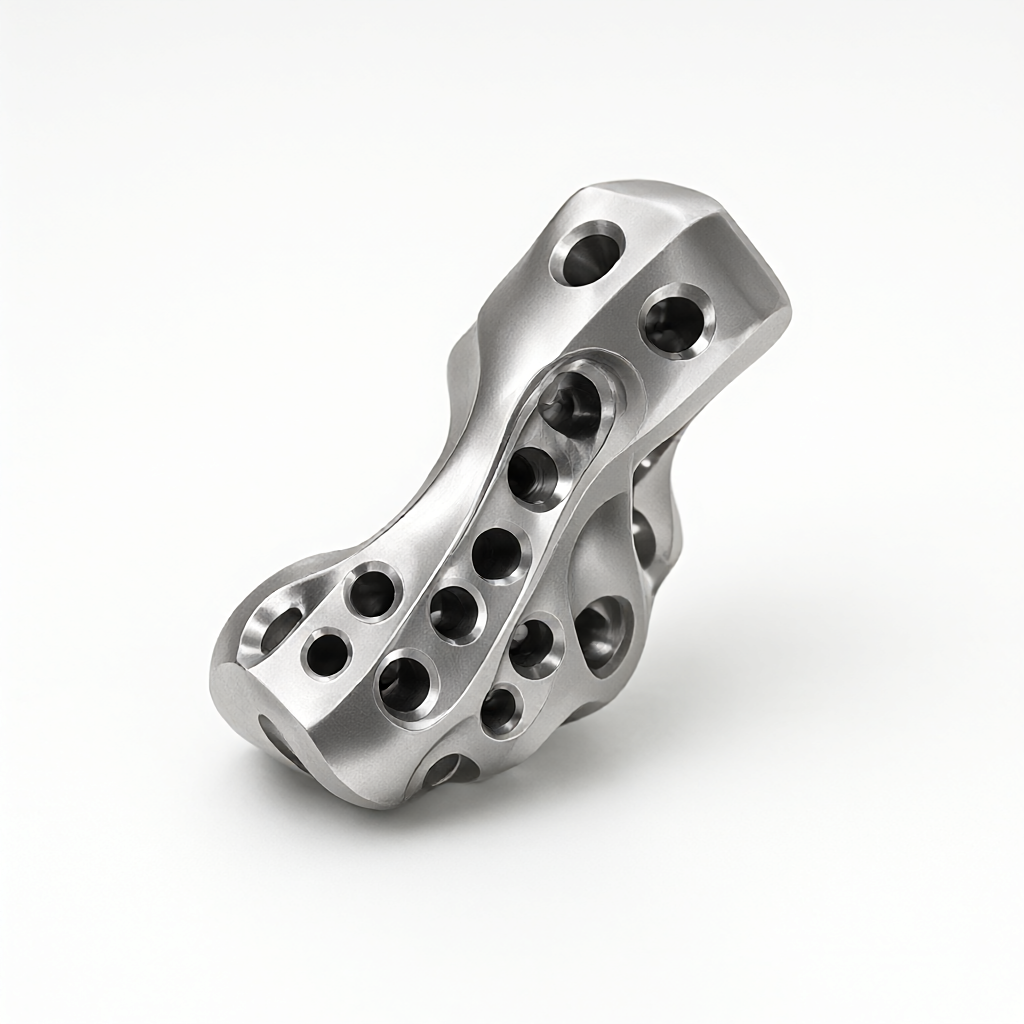
La principal dificultad en el procesamiento CNC de piezas de reemplazo de cadera de aleación de titanio esendurecimiento por trabajo en fríoycorrosión intergranulardoble desafío. El mecanizado simultáneo de cinco ejes realiza la formación de superficies curvas complejas mediante una sola sujeción, lo que reduce en gran medida los errores acumulativos; combinado con un estricto tratamiento de recocido, puede eliminar eficazmente la tensión residual del procesamiento y restaurar la dureza del material. Este artículo desmantela el proceso de esta pieza de precisión de grado médico a partir de las cuatro dimensiones de las propiedades del material, los parámetros de corte, la integridad de la superficie y los criterios de aceptación, proporcionando una referencia técnica práctica para ingenieros y adquisiciones.
Procesamiento de puntos dolorosos y propiedades del material de piezas de articulación de cadera de aleación de titanio.
Las prótesis de cadera suelen utilizar una aleación de titanio médico Ti-6Al-4V (Grado 5) o Ti-6Al-4F (Grado 2). Este tipo de material tiene una baja conductividad térmica (aproximadamente 6,7 W/m·K), lo que dificulta la disipación del calor de corte, lo que provoca un mayor desgaste de la herramienta. Al mismo tiempo, el módulo de elasticidad es solo 1/3 del acero y es probable que se produzca deformación elástica. Lo que es aún más problemático es que tiene una fuerte tendencia a endurecerse por trabajo y es fácil formar una capa endurecida de alta dureza en la zona de deformación plástica de corte. Si no se recoce a tiempo, la resistencia a la fatiga se reducirá significativamente.
- Alta fuerza de corte: La fuerza de corte es cercana a la del acero de alta velocidad y la herramienta de corte debe tener alta resistencia y tenacidad.
- Amplia zona afectada por el calor: La conductividad térmica a baja temperatura permite que el calor se concentre en la punta de la hoja, provocando fácilmente microfisuras.
- Altos requisitos de integridad de la superficie.: El valor Ra generalmente requiere ≤0,4 μm y no hay quemaduras ni tensión residual.
El varillaje de cinco ejes tiene un valor significativo aquí: las superficies curvas multidireccionales del conjunto de rótula y copa de la articulación de la cadera requieren un movimiento coordinado de múltiples ejes para evitar el riesgo de "lanzamiento de cuchillo" causado por una inclinación axial insuficiente de la herramienta. La sujeción tradicional de tres ejes requiere múltiples giros, lo que no solo acumula errores de posicionamiento, sino que también prolonga el proceso y aumenta el riesgo de cicatrices de sujeción. La sujeción de cinco ejes puede procesar completamente la cavidad interior y la superficie curva exterior al mismo tiempo, conservando una referencia completa para el posterior recocido y acabado.
Estrategia de mecanizado de cinco ejes y selección de parámetros de corte.
Según las características de corte frágiles de la aleación de titanio, se recomienda adoptar la estrategia de "pequeña profundidad de corte, alta velocidad" de alto avance, pequeña profundidad de corte y alta velocidad. La etapa de desbaste se enfoca en eliminar tolerancias, mientras que la etapa de acabado se enfoca en la calidad de la superficie y la estabilidad dimensional. Todo el procesamiento se completa en un centro de mecanizado de cinco ejes, con un tornillo de banco hidráulico especial o herramientas de adsorción al vacío para garantizar la rigidez de sujeción.
| proceso | cuchillos | Velocidad (rpm) | Avance (mm/min) | Profundidad de corte (mm) | Método de enfriamiento |
|---|---|---|---|---|---|
| desbaste | Fresa indexable con revestimiento PVD | 4000-5000 | 800-1200 | 0,8-1,5 | Refrigeración interna completamente cerrada |
| semiacabado | Fresa de carburo sólido | 6000-8000 | 1500-2000 | 0,3-0,5 | Lubricación de cantidad mínima a alta presión (MQL) |
| refinamiento | Fresa de punta redonda con revestimiento PVD | 8000-10000 | 2500-3500 | 0,1-0,2 | MQL de alta presión + aerosol |
El punto de control clave es: antes de terminar, es necesario confirmar que la pieza en bruto esté completamente recocida y que la dureza esté controlada por debajo de 345 HV. El filo de la herramienta determina el espesor de la capa endurecida. Un cuchillo sin filo intensificará el efecto de arado y provocará microfisuras. El varillaje de cinco ejes se optimiza mediante una estrategia de interpolación helicoidal/línea equidistante para garantizar una postura suave del eje de la herramienta y evitar ondulaciones de la superficie causadas por una rápida aceleración y desaceleración.
Selección de herramientas y control de desgaste.
Elija herramientas de carburo con revestimiento de PVD (como TiAlN) para tener en cuenta tanto la resistencia al desgaste como la inercia química. Al monitorear el desgaste de la herramienta, concéntrese en observar el valor VB de la superficie del flanco. Si VB ≥ 0,3 mm, es necesario reemplazarlo. Active la compensación de errores térmicos de la máquina herramienta de cinco ejes durante el procesamiento para reducir el impacto de la deriva térmica en la precisión de ±0,01 mm. La concentración de refrigerante se controla entre un 5% y un 8% para evitar el contacto entre la aleación de titanio y el refrigerante que contiene cloruro para evitar el agrietamiento por corrosión bajo tensión.
El mecanismo y los peligros del endurecimiento por trabajo en frío.
Durante el proceso de deformación plástica de las aleaciones de titanio, la densidad de dislocaciones aumenta bruscamente y la red cristalina se distorsiona. Las manifestaciones macroscópicas son un aumento de la dureza y una disminución de la plasticidad. Una capa evidente endurecida por trabajo suele aparecer entre 20 y 50 μm de la capa de la superficie de procesamiento CNC, y la dureza puede alcanzar entre 1,5 y 2 veces la del material base. Para componentes como las articulaciones de la cadera que están sujetos a tensiones alternas, si hay microfisuras o tensiones de tracción residuales en la capa endurecida, se convertirá en una fuente de fatiga y conducirá directamente a una vida útil más corta.
- Tensión de tracción residual: El calor de corte y esmerilado restringe la expansión de la capa superficial, lo que genera tensión de tracción después del enfriamiento y acelera la expansión de la grieta.
- daño microscópico del tejido: El sobrecalentamiento local puede inducir una transformación de fase α” y dañar la plasticidad de la transformación de fase.
- Deterioro de la rugosidad de la superficie.: La fragilidad de la capa endurecida aumenta y es probable que se produzcan astillas en los bordes durante el acabado, lo que afecta el valor Ra.
Por lo tanto, simplemente "cortar más delgado" no eliminará por completo el efecto de endurecimiento. Debe introducirse un tratamiento térmico controlado, es decir.Recocido mejorado por edad(Recocido en solución), la pieza de trabajo se calienta a la temperatura de la zona de la fase β para homogeneizar el soluto sólido y luego se enfría lentamente a temperatura ambiente para restaurar la plasticidad y la isotropía del material.
Diseño del proceso de recocido: desde los parámetros hasta la validación del tejido.
El recocido no es simplemente un "aislamiento a alta temperatura". Las piezas de la articulación de la cadera deben procesarse en una atmósfera protectora inerte (punto de rocío de argón ≤ -40 °C) o en un horno de vacío para evitar la oxidación a alta temperatura. Las ventanas de proceso típicas son:
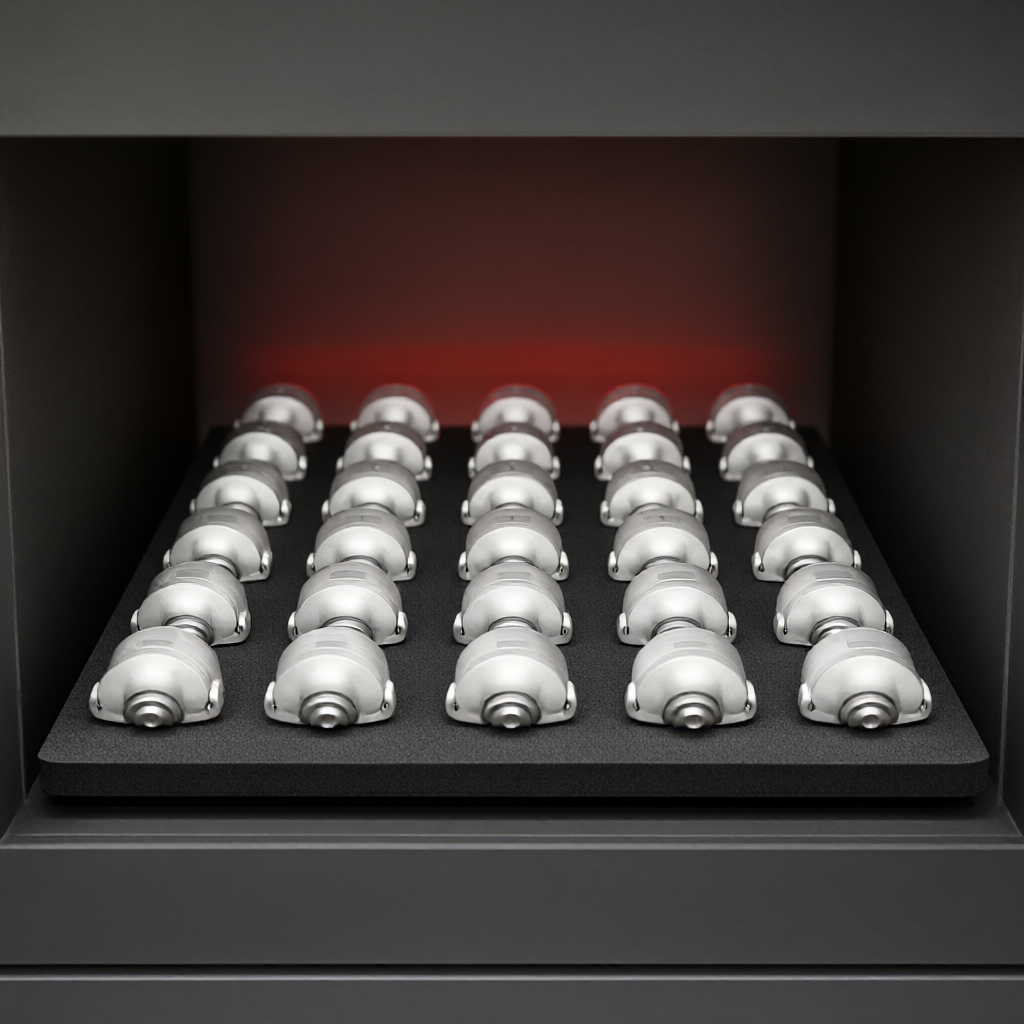
- Tasa de calentamiento: ≤10 ℃/min para evitar grietas por tensión térmica.
- Mantener la temperatura: 900-950 ℃ (la temperatura transus Ti-6Al-4V β es de aproximadamente 995 ℃, recocido subcrítico).
- manteniendo el tiempo: 2-4 horas para asegurar un núcleo uniforme.
- Método de enfriamiento: Enfriamiento en horno a 600 ℃ y luego enfriamiento por aire o enfriamiento al vacío para controlar la dureza.
El efecto de recocido se verifica mediante inspección metalográfica y pruebas de dureza: la fase α tiene forma de aguja uniforme o equiaxial, sin una red continua de límites de grano α; la fluctuación de la dureza es ≤±10 HV; la tensión residual se mide mediante difracción de rayos X (DRX), lo que requiere ≤-150 MPa (estado de tensión de compresión). Para las cabezas esféricas de la articulación de la cadera, se requiere un análisis adicional de la ondulación de la superficie para excluir la deformación macroscópica causada por el tratamiento térmico (deformación ≤ 0,05 mm).
¿Por qué se debe intervenir el recocido después del mecanizado de desbaste y antes del mecanizado de acabado?
Si el recocido se coloca en último lugar, la tensión residual en el acabado se superpondrá a la tensión del tratamiento térmico y la desviación dimensional introducida por el procesamiento no podrá corregirse. El camino preferido es: desbaste → recocido para eliminar el endurecimiento y la tensión interna → semiacabado → acabado → alivio de tensión y revenido (opcional) → tratamiento de superficie. Este proceso asegura que el material esté en un "estado estable" durante el acabado, con fuerzas de corte suaves y una mejor retención dimensional.
Criterios de aceptación de integridad superficial y biocompatibilidad
Las piezas de grado médico se aceptan mucho más allá de las tolerancias mecánicas convencionales. Además de las tolerancias dimensionales y geométricas, la integridad de la superficie es el criterio principal. El valor Ra de las áreas clave de la articulación de la cadera (la superficie exterior de la cabeza esférica y la superficie interior del acetábulo) es ≤0,2 μm y debe estar en un estado similar a un espejo, sin "adherencia de astillas, sin marcas de cuchillo y sin decoloración". La superficie recocida debe pulirse electrolíticamente (EP) para reducir aún más la rugosidad y sellar los microporos.
- Aspereza: Medido mediante interferómetro óptico, valor Z2 (diferencia pico-valle) ≤ 3μm.
- profundidad de la capa superficial: Bajo un microscopio metalográfico, no hay ninguna capa de deformación por trabajo en frío y no hay anomalías en la fase α”.
- limpieza quimica: Concentración de iones refrigerantes residuales ≤10 ppm para evitar la corrosión por precipitación después de la implantación.
- detección de fallas: La cabeza esférica se somete a pruebas de penetrantes (PT) y muestreo de partículas magnéticas/corrientes parásitas (si corresponde) para eliminar posibles grietas por fatiga.
La consistencia de los lotes es clave. La primera y la última pieza de cada lote están sujetas a una inspección de tres coordenadas de tamaño completo + CMM, la tasa de muestreo de rugosidad es ≥ 10% y toda la curva de temperatura del horno de recocido se registra y archiva. Este sistema dual de "control de procesos + verificación de resultados" es el umbral estricto para ganar la auditoría de proveedores de dispositivos médicos (ISO 13485).
Sugerencias de prácticas de ingeniería y optimización DFM
Reducir la dificultad de procesamiento desde la fuente del diseño: evitar cavidades profundas y estrechas y agujeros pequeños, y radio de filete R≥1,5 mm para facilitar el paso de las herramientas; Utilice un ángulo cónico grande en el área de transición entre la rótula y el mango para reducir la concentración de tensión. Para áreas complejas de cinco ejes, se recomienda proporcionar un modelo CAD con procesos en la etapa de diseño para simular la trayectoria de la herramienta por adelantado y evitar el límite de oscilación del eje. Las herramientas de recocido deben personalizarse con discos de grafito especiales o ranuras en forma de V para garantizar que la distancia entre las piezas de trabajo sea ≥50 mm para evitar una dureza desigual causada por la interferencia de la radiación térmica.
En términos de trazabilidad de la calidad, cada junta de cadera debe estar asociada con el número de lote del horno de recocido, el recuento de vida útil de la herramienta de acabado y el informe de inspección de la CMM. Esta trazabilidad de datos de enlace completo no solo cumple con los requisitos reglamentarios, sino que también proporciona una base real para el análisis de fallas.
Modos de fallo comunes y cómo evitarlos
- Cabeza de bola rota: Principalmente debido a una velocidad de enfriamiento del recocido demasiado rápida, que induce estrés térmico; Evitación: Velocidad de la sección de enfriamiento del horno ≤ 5 ℃ / min.
- La superficie se vuelve azul/negra: La atmósfera protectora es insuficiente y el punto de rocío no cumple con el estándar; Evitación: monitorización en línea del punto de rocío ≤ -40°C.
- Tamaño fuera de tolerancia: El alivio de tensión no se realiza antes del acabado y la contracción es desigual después del tratamiento térmico; Cómo evitarlo: antes del acabado se realiza un templado para aliviar la tensión a 600 ℃ × 4 h.
¿Cómo garantizar la calidad de la apariencia en la producción en masa?
Las piezas médicas no solo se fijan en la metalografía interna, sino también en la apariencia. Los requisitos de superficie de alto brillo y ausencia de rayones de las piezas de la articulación de la cadera dependen del pulido electrolítico y la limpieza ultrasónica después del acabado. La consistencia del lote debe monitorearse a través de gráficos de control SPC para rugosidad y dureza, y los parámetros clave (temperatura de recocido, densidad de corriente de pulido) se establecen en un límite de control de ±5 %. Se recomienda realizar una inspección visual de la apariencia de las piezas para reemplazar la inspección visual manual y mejorar la tasa de detección.
Preguntas frecuentes: preguntas de alta frecuencia sobre el procesamiento CNC de aleación de titanio para articulación de cadera
¿Se pueden procesar piezas de articulación de cadera de aleación de titanio con 3 ejes en lugar de 5 ejes?
En teoría, es posible, pero requiere múltiples giros y sujeción. En estructuras de cavidades profundas, como la cavidad acetabular, la longitud axial de la herramienta de 3 ejes es limitada y es fácil que la herramienta "voltee" o ceda, lo que da como resultado un corte excesivo de la superficie curva. La sujeción única de cinco ejes no solo mejora la eficiencia, sino que, lo que es más importante, garantiza que la referencia de la cavidad interna esté unificada y que el error acumulativo sea menor. Para piezas con superficies curvas complejas que representan >30 %, los cinco ejes son una opción más segura.
¿Cuáles son las consecuencias si la temperatura de recocido es demasiado alta?
Si el Ti-6Al-4V se mantiene a una temperatura superior a β transus (~995°C) durante mucho tiempo, los granos se volverán gruesos. Los granos excesivamente grandes (>100 μm) reducirán significativamente la tenacidad a la fractura y aumentarán la probabilidad de que se inicien grietas por fatiga. Se recomienda el recocido subcrítico (900-950 °C) para conservar la fina fase α primaria y equilibrar la resistencia y la tenacidad. Cada recocido en horno requiere una evaluación metalográfica del tamaño de grano, y el tamaño de grano es ≥5.
¿El refrigerante de mecanizado puede ser a base de agua?
Tenga cuidado con los refrigerantes a base de agua. Las aleaciones de titanio son sensibles a los iones cloruro. Si el refrigerante contiene cloro (como algunos inhibidores de óxido), la película líquida residual provocará grietas por corrosión bajo tensión a altas temperaturas de recocido. Se recomienda utilizar MQL (lubricación de cantidad mínima) completamente cerrado o refrigeración a base de aceite puro. El desengrasado y el secado deben realizarse antes del recocido. La detección del contenido de iones en la superficie es ≤10 ppm.
¿Cómo garantizar el efecto "espejo" de la rótula de cadera?
Efecto espejo = acabado (Ra≤0,4μm) + pulido electrolítico (Ra≤0,1μm) + limpieza ultrasónica. El CNC solo puede lograr una superficie de semiespejo, y la superficie de espejo real se basa en el pulido electroquímico. El líquido del baño de pulido debe reponerse periódicamente, la densidad de corriente se controla en 5-10 A/dm² y el tiempo de pulido es de 3-5 minutos para evitar un pulido excesivo que provoque una reducción de tamaño y una tolerancia excesiva.
¿Qué cualificaciones deben tener los proveedores?
Los procesadores de grado médico deben aprobar las certificaciones duales ISO 9001 e ISO 13485, tener talleres de ensamblaje limpios (si se trata de soldadura/esmerilado) y los hornos de recocido deben tener una verificación de la uniformidad de la temperatura (calibración TUV). En cuanto al equipo, las máquinas herramienta de cinco ejes deben estar equipadas con un sistema de compensación de errores térmicos y la MMC debe estar certificada por el Instituto de Metrología. Al seleccionar un proveedor, solicite informes CMM y mapas metalográficos de todos los lotes de piezas de articulaciones de cadera similares para verificar las capacidades del proceso.
Conclusión: gane la confianza con la integridad de la cadena de procesos
La personalización de las articulaciones de cadera de aleación de titanio no se trata simplemente de equipos o tolerancias, sino de un circuito de ingeniería cerrado de todo el vínculo de "procesamiento de materiales-tratamiento térmico-pruebas". El mecanizado de cinco ejes resuelve el problema de la eficiencia y la consistencia de referencia, el recocido resuelve el endurecimiento y la tensión, y el pulido electrolítico resuelve la biocompatibilidad y la apariencia. Al seleccionar un proveedor, concéntrese en su capacidad para controlar la curva de recocido, la integridad de la verificación metalográfica y los datos SPC para la coherencia de la apariencia del lote. Si su proyecto se encuentra en la etapa de creación de prototipos o de aceleración de la producción en masa, puede enviar los planos de la articulación de la cadera al equipo de ingeniería para obtener una evaluación y cotización DFM exclusiva que incluya trayectorias de cinco ejes y planos de recocido.



