





Bei der Forschung und Entwicklung von Halbleiter- und medizinischen Diagnosegeräten ist die Präzisionsverarbeitung mikrofluidischer Chips eine Kernschwierigkeit. Beim herkömmlichen 3-Achsen-Fräsen ist es schwierig, Waferkantenfasen und komplexe gekrümmte Oberflächen zu bewältigen.Fünf-Achsen-CNC-BearbeitungDurch die mehrachsige Verbindung wird eine Verarbeitungsgenauigkeit im Submikrometerbereich auf Waferebene erreicht. Dieser Artikel bietet eine ausführliche Analyse der Verwendung eines Fünf-Achsen-CNC-Zentrums zum vollständigen Kantenanfasen, Kanalfräsen und zur Kontrolle der Oberflächengüte von Mikrofluidik-Chips. Er behandelt die Materialauswahl, Prozessparameter, allgemeine Fehleranalysen und Akzeptanzkriterien und bietet praktische technische Referenzen für Ingenieure und Einkäufer.
Die Hauptvorteile der fünfachsigen CNC-Bearbeitung von Mikrofluidik-Chips
Mikrofluidik-Chips bestehen in der Regel aus Silizium, Quarz, Glas oder technischen Hochleistungskunststoffen mit kleinen Strukturgrößen, dünnen Strukturen und engen Toleranzen. Fünf-Achsen-Bearbeitungszentren (z. B. mit rotierender A-Achse/C-Achse) ermöglichen es, dass Werkzeug und Werkstück stets einen besseren Winkel beibehalten und Vibrationen und Verformungen vermieden werden, die durch einen übermäßigen Werkzeugüberhang verursacht werden, der bei der 3-Achsen-Bearbeitung häufig vorkommt.
- Komplexes Flächenfräsen: Es können geneigte Kanäle oder kugelförmige Mikrostrukturen gleichzeitig bearbeitet werden, wodurch die Anzahl der Spannzeiten reduziert und kumulative Fehler reduziert werden.
- Automatisierung der Kantenanfasung: Für die 100-mm- oder 200-mm-Waferkante kann durch die Fünf-Achsen-Verbindung eine Tiefenfase von 0,1 mm bis 0,5 mm erreicht werden, und die Seitenwandrauheit Ra kann innerhalb von 0,4 μm gesteuert werden.
- Hohe Steifigkeit und Präzision: Mit einem Hochgeschwindigkeits-Maschinenkopf (Höchstgeschwindigkeit 12.000–24.000 U/min) unterstützt es das Hochgeschwindigkeitsfräsen mit Hartmetall-Mikrowerkzeugen, verbessert die Oberflächengüte und reduziert thermische Schäden.
Für die Massenproduktion ist die 5-Achsen-Bearbeitung konsistenter als manuelles Anfasen oder herkömmliches 3-Achsen-Seitenfräsen. Mit DFM-Empfehlungen (Design for Manufacturing) können Werkzeugwege optimiert werden, um Werkzeugausfälle in dünnwandigen Bereichen zu vermeiden.
Prozessablauf und Parametereinstellungen für die Verarbeitung auf Waferebene
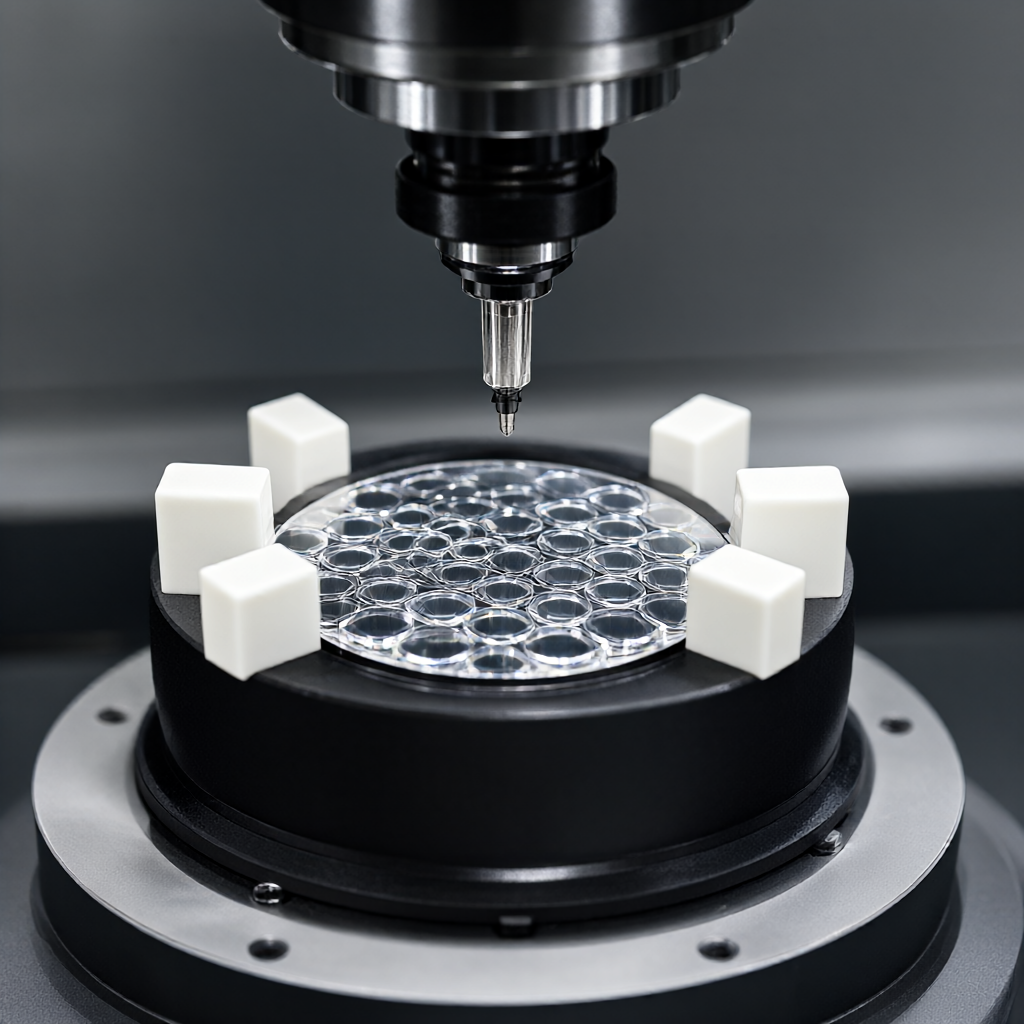
Der Kern der Wafer-Level-Bearbeitung liegt in der Spannstabilität und der Werkzeugwegplanung. Typischerweise wird ein Vakuumspannfutter oder eine kundenspezifische Vorrichtung verwendet, um den Wafer zu halten, und die fünfachsige Werkzeugmaschine führt das Werkzeug senkrecht zur Kante des Wafers durch C-Achsen-Rotation oder A-Achsen-Neigung vor.
Wichtige Prozessparameter
- Spindelgeschwindigkeit: Angepasst an den Werkzeugdurchmesser erfordern Werkzeuge mit Mikrodurchmesser (z. B. 0,5 mm bis 2 mm) normalerweise eine Hochgeschwindigkeitsbearbeitung von 15.000 bis 24.000 U/min.
- Vorschubgeschwindigkeit: Der Z-Achsen-Vorschub beträgt beim Grobfräsen 5–10 mm/min und wird beim Kantenanfasen und beim Feinfräsen auf 0,1–0,5 mm/Umdrehung reduziert, um eine glatte Oberfläche zu gewährleisten.
- Werkzeugauswahl: Es wird empfohlen, beschichtete Hartmetall-Schaftfräser oder Mikro-Kugelfräser mit einem Durchmesser von 0,5–3 mm und einem Blattlängenverhältnis von L/D ≤ 3 zu verwenden, um Überhangvibrationen zu reduzieren.
Bei der Bearbeitung von Siliziumwafern ist besonderes Augenmerk auf den Einsatz von Kühlmittel (MMS-Mindestmengenschmierung) zu legen, um einen übermäßigen Werkzeugverschleiß durch Trockenschnitt zu vermeiden. Verwenden Sie für Glas- oder Keramikmaterialien Diamant-Mikrobohrer oder speziell beschichtete Werkzeuge und passen Sie die Vorschubgeschwindigkeit an, um den hohen Härteeigenschaften gerecht zu werden.
Qualitätskontrolle der Kantenanfasung und Oberflächenbehandlung
Das Kantenanfasen von Mikrofluidik-Chips entfernt nicht nur scharfe Kanten, um Schnittverletzungen zu verhindern, sondern verbessert auch die Prozessdurchführbarkeit des anschließenden Waferbondens oder -verpackens. Der Fasenwinkel beträgt normalerweise 45° oder 60° und die Tiefe beträgt 0,1–0,3 mm. Der Vorteil der Fünf-Achsen-Bearbeitung besteht darin, dass die Werkzeughaltung dynamisch angepasst werden kann, um einen reibungslosen Übergang am Fasengrund ohne Restgrate zu gewährleisten.
Oberflächenrauheit und Inspektion
- Rauheitsanforderungen: Kanalinnenwand Ra ≤ 0,4 μm, Oberflächenebenheit ≤ 2 μm (für 100 x 100 mm Wafer).
- Erkennungsmittel: Verwenden Sie zum Scannen der gesamten Oberfläche ein optisches Oberflächenrauheitsmessgerät (z. B. KLA-Tencor). Verwenden Sie ein dreidimensionales Koordinatenmessgerät (KMG), um die Abmessungen wichtiger Merkmale stichprobenartig zu überprüfen. Die Toleranz wird auf ±0,01 mm kontrolliert.
- Aussehenskontrolle: Prüfen Sie mit einem Hochleistungsmikroskop, ob an den abgeschrägten Kanten Absplitterungen, Kratzer oder Klebespuren vorhanden sind, um sicherzustellen, dass diese makellos sind.
Nach der Oberflächenbehandlung (z. B. Plasmareinigung, Eloxieren oder Galvanisieren) muss die Oberflächenintegrität erneut bewertet werden. Bei mikrofluidischen Chips mit Aluminiumlegierungssubstraten kann die Korrosionsbeständigkeit durch Eloxieren verbessert werden, es sollte jedoch auf das Risiko einer Verstopfung der Mikroporen geachtet werden. Ab einem Porendurchmesser von mehr als 50 µm empfiehlt sich die Dünnschichtoxidation.
Materialauswahl und Schnittleistungsvergleich
Unterschiedliche Materialien haben einen großen Einfluss auf die Leistung mikrofluidischer Chips. Silizium verfügt über eine hervorragende Wärmeleitfähigkeit und chemische Stabilität, weist jedoch eine hohe Härte (Hv 1000+) und hohe Verarbeitungskosten auf; Aluminiumlegierungen sind leicht und einfach zu verarbeiten, erfordern jedoch eine Oberflächenisolationsbehandlung; Polymere wie Polyimid (PI) eignen sich für flexible Mikrofluidik, weisen jedoch eine begrenzte Temperaturbeständigkeit auf.
| Materialqualität | Härte (Hv) | Empfohlene Messer | Hauptvorteile | Verarbeitungsschwierigkeiten und Gegenmaßnahmen |
|---|---|---|---|---|
| Monokristallines Silizium / polykristallines Silizium | 1000-1300 | Diamant / CBN | Hohe Wärmeleitfähigkeit und gute Biokompatibilität | Die Schnittkraft ist groß und die Kanten neigen zum Absplittern; Es ist ein Schneiden mit niedriger Geschwindigkeit und hoher Steifigkeit erforderlich, und es ist eine ausreichende Kühlung erforderlich. |
| 6061 Aluminiumlegierung | 70-90 | Beschichtetes Hartmetall / Schnellarbeitsstahl | Leicht zu verarbeiten, geringes Gewicht, eloxierbar | Es besteht die Gefahr, dass das Messer steckenbleibt. Verwenden Sie MMS-Schmierung und das Werkzeug ist mit einer TiAlN-Beschichtung versehen, um ein Anhaften zu verhindern. |
| Quarzglas | 550-650 | Diamant-Mikrobohrer | Hohe Lichtdurchlässigkeit, Korrosionsbeständigkeit | Hohe Sprödigkeit, leicht zu knacken; geringe Schnitttiefe, mehrere Durchgänge zur Vermeidung von Stoßbelastungen. |
| PEEK (Polyetheretherketon) | 200-300 | Hartmetall-/Schnellwechselwerkzeug | Hochtemperaturbeständig, selbstschmierend, medizinische Qualität | Die elastische Verformung ist groß; Die Klemme muss vorgespannt werden, um zu verhindern, dass der Rückprall die Toleranz beeinträchtigt. |
Bei der Auswahl der Materialien ist es notwendig, das Endanwendungsszenario zu berücksichtigen. Beispielsweise werden bei Geräten für die medizinische In-vitro-Diagnostik (POCT) aufgrund ihrer hohen Biosicherheit meist PEEK oder Quarz verwendet; Halbleiter-Prüfsteckdosen hingegen bevorzugen Aluminiumlegierungen oder Stahl, um die Kosten zu senken und die elektrische Leistung sicherzustellen.
Häufige Fehlerarten und Vermeidungslösungen
Bei der tatsächlichen Verarbeitung treten bei Mikrofluidik-Chips häufig die folgenden Fehlermodi auf:
- Werkzeugvibration (Rattern): Verursacht Wellen auf der Kanalwand und die Rauheit überschreitet den Standard. Vermeidung: Reduzieren Sie die Schnitttiefe ap, erhöhen Sie die Werkzeugsteifigkeit und optimieren Sie die Klemmlänge des Werkzeughalters.
- Thermische Verformung: Beim Hochgeschwindigkeitsschneiden entsteht Hitze, die dazu führt, dass sich dünnwandige Wafer verziehen. Vermeidung: Verwenden Sie Minimalmengenschmierung (MMS) oder Nebelkühlung, um einen Thermoschock durch große Mengen an Schneidflüssigkeit zu vermeiden.
- Klemmspannungsverformung: Eine falsche Klemmkraft führt zu einer Verformung des Wafers und die Erholung nach dem Lösen führt zu Maßabweichungen. Vermeidung: Verwenden Sie Vakuumadsorptions- oder flexible Klemmen sowie Vorspannungstests, um die beste Klemmkraft zu ermitteln.
- Restblitz: Metallspäne verbleiben am Grund der Fase und beeinträchtigen das spätere Schweißen. Vermeidung: Verwenden Sie Werkzeuge mit hoher Toleranz zum Feinfräsen, erhöhen Sie die Anzahl der Rückzüge oder verwenden Sie eine Nachbearbeitung durch chemisches Ätzen.
Richten Sie einen Erstartikelbestätigungsmechanismus (FAI) ein, um vor der Massenproduktion umfassende Messungen und Oberflächeninspektionen an den ersten drei Mustern durchzuführen, um sicherzustellen, dass die Prozessparameter stabil sind, bevor mit der Produktion begonnen werden kann.
Akzeptanzkriterien und DFM-Empfehlungen
Um die Qualität mikrofluidischer Chips sicherzustellen, empfiehlt es sich, klare Akzeptanzkriterien festzulegen:
- Maßtoleranz: Die Breite des kritischen Strömungskanals beträgt ±0,01 mm. Bei einem Seitenverhältnis ≥ 5:1 müssen Tiefe und Breite gesondert vereinbart werden. Im Allgemeinen sind ±0,02 mm zulässig.
- Oberflächenqualität: Keine sichtbaren Kratzer (unter einem 10-fach-Mikroskop), keine Absplitterungen und glatte Fasen ohne Grate.
- Funktionsprüfung: Luftdichtheitstest durchführen (Leckrate).< 10⁻⁶ mbar·l/s)及流体通过性测试,确保无堵塞。
Während der DFM-Phase sollte der Konstrukteur die Zugänglichkeit des Werkzeugs berücksichtigen. Vermeiden Sie beispielsweise die Gestaltung eines rechtwinkligen Innenhohlraums im 90°-Winkel. Es wird empfohlen, einen Bogenübergang mit einem Radius R zu verwenden, der nicht kleiner als der Werkzeugradius ist. Bei Wafern mit dicken Platten (> 5 mm) wird empfohlen, zuerst die flache Oberfläche zu fräsen und dann anzufasen, um Cantilever-Vibrationen zu reduzieren.
FAQ: Häufig gestellte Fragen zur mikrofluidischen Chipverarbeitung
Was ist die minimale Strukturgröße eines fünfachsigen CNC-gefrästen Mikrofluidikchips?
Abhängig vom Werkzeugdurchmesser und der Steifigkeit der Maschine kann die minimale Kanalbreite normalerweise auf 0,1 mm bis 0,2 mm bearbeitet werden, und tiefere Kanäle müssen mit Laserablation oder DRIE-Prozess kombiniert werden. Beim konventionellen Fünf-Achsen-Fräsen wird eine Mindestbreite von 0,3 mm oder mehr empfohlen, um Toleranzstabilität zu gewährleisten.
Beeinträchtigt das Anfasen der Kanten von Siliziumwafern die Waferbindung?
Eine ordnungsgemäße Anfasung (0,1–0,3 mm) hat in der Regel keinen Einfluss auf die Verbindung, hilft aber bei der Spannungsentlastung und Ausrichtung. Allerdings muss die gefaste Kante frei von Ausbrüchen sein. Es wird empfohlen, es vor dem Verkleben zu polieren, um die Ebenheit der Oberfläche Ra sicherzustellen< 0.2μm。
Wie kann der Werkzeugverschleiß bei der Fünf-Achsen-Bearbeitung kontrolliert werden?
Verwenden Sie ein Online-Werkzeugüberwachungssystem (z. B. einen Lasertaster), um Änderungen der Werkzeuglänge und des Werkzeugdurchmessers in Echtzeit auszugleichen. Führen Sie alle 50–100 verarbeiteten Teile eine Werkzeuginspektion durch und ersetzen Sie abgenutzte Klingen umgehend, um Maßabweichungen zu vermeiden.
Welche Oberflächenbehandlungen können auf mikrofluidischen Chips aus Aluminiumlegierung durchgeführt werden?
Kann eloxiert (Dicke 1–25 μm), Mikrolichtbogenoxidation (MAO) oder hart eloxiert werden. Wenn eine Isolierung erforderlich ist, wird empfohlen, nach der Sandstrahlreinigung eine Galvanisierung mit Nickel oder Gold vorzunehmen. Beachten Sie, dass die Oberflächenbehandlung Mikroporen blockieren kann, sodass Sacklöcher im Voraus reserviert werden müssen.
Wie lang ist die Vorlaufzeit für die Massenproduktion von 1.000 Mikrofluidik-Chips?
Abhängig von Materialbeschaffung und Prozesskomplexität. Die Massenproduktion von Aluminiumlegierungs- oder Kunststoffteilen dauert in der Regel 15 bis 25 Tage. Da für Siliziumwafer spezielle Werkzeuge und Tests erforderlich sind, kann sich die Lieferzeit auf 30 Tage verlängern. Es wird empfohlen, Zeit für die DFM-Überprüfung und die Bestätigung des ersten Artikels einzuplanen.
Fazit und Anfragevorschläge
Die fünfachsige CNC-Bearbeitung bietet eine effiziente und hochpräzise Lösung für das Kantenanfasen von Mikrofluidikchips auf Waferebene. In Kombination mit einer sinnvollen Materialauswahl und DFM-Optimierung kann das Ausfallrisiko erheblich reduziert werden. Wenn Sie Mikrofluidik-Chips oder Präzisionswafer-Bearbeitung benötigen, stellen Sie bitte Zeichnungen und Spezifikationen zur Verfügung. Wir unterbreiten Ihnen DFM-Vorschläge und schnelle Angebote basierend auf Ihren Materialien, Toleranzen und Losgrößen.



