





Im Bereich Präzisionselektronik und EnergietechnikCNC-gefräste Kühlkörperteile aus AluminiumlegierungEs ist die Kernkomponente, die die Effizienz des Wärmemanagements steuert. Angesichts der hohen Temperaturherausforderungen von 5G-Basisstationen, Hochleistungslasern und elektronischen Steuergeräten für neue Energiefahrzeuge reicht es nicht mehr aus, sich ausschließlich auf Materialien mit hoher Wärmeleitfähigkeit zu verlassen, um lokale Hotspot-Probleme zu lösen. Wie eine effiziente Wärmeleitung und Konvektion von der Wärmequelle zu den Kühlrippen durch eine doppelte Optimierung von Strukturdesign und Verarbeitungsparametern erreicht werden kann, ist ein technischer Weg, den Ingenieure und Einkäufer klären müssen. Dieser Artikel bietet eine eingehende Analyse der Wärmeleitfähigkeitseigenschaften häufig verwendeter Aluminiumlegierungen wie 6061 und 7075, kombiniert mit 5-Achsen-Frästechnologie und Optimierung der Luftkanalstruktur, um eine technisch ausführbare Referenzlösung für die Auswahl von Kühlkörpern und die Massenproduktion bereitzustellen.
Physikalischer Einfluss von Aluminiumlegierungssorten auf die Wärmeableitungsleistung
Die Grundmaterialauswahl des Kühlkörpers bestimmt direkt die Grundeffizienz der Wärmeleitung. In der industriellen CNC-Bearbeitung dominieren Aluminium und Aluminiumlegierungen aufgrund ihrer leichten und einfach zu verarbeitenden Eigenschaften. Allerdings variieren die Wärmeleitfähigkeitskoeffizienten verschiedener Qualitäten erheblich und müssen entsprechend der Wärmeableitungsleistung und der Umgebungstemperatur angepasst werden.
Vergleich der Wärmeleitfähigkeit und mechanischen Eigenschaften häufig verwendeter Marken
- 6061-T6 Aluminiumlegierung: Die Wärmeleitfähigkeit beträgt etwa 150–180 W/(m·K) und die Streckgrenze beträgt etwa 275 MPa. Seine Vorteile sind eine gute Verarbeitbarkeit, eine hervorragende Schweißbarkeit und eine hervorragende Haftfestigkeit der eloxierten Filmschicht. Es ist die erste Wahl für Strukturteile zur allgemeinen Wärmeableitung. Die meisten Kühlkörper für Unterhaltungselektronik und Kommunikationsgeräte verwenden dieses Material.
- 7075-T6 Aluminiumlegierung: Die Wärmeleitfähigkeit beträgt etwa 130–150 W/(m·K) und die Streckgrenze beträgt bis zu 500 MPa oder mehr. Obwohl die Wärmeleitfähigkeit etwas niedriger als 6061 ist, ist seine spezifische Festigkeit (Festigkeits-/Dichteverhältnis) extrem hoch, wodurch es für hochfeste Wärmeableitungshalterungen geeignet ist, bei denen der Platz begrenzt ist und hohen mechanischen Belastungen standhalten muss.
- Reines Aluminium 1050/1100: Die Wärmeleitfähigkeit übersteigt 200 W/(m·K), mit ausgezeichneter Wärmeleitfähigkeit, aber geringer mechanischer Festigkeit, was eine erhöhte Wandstärke oder Hilfsstrukturen erfordert. Es wird hauptsächlich in Steckverbindern für Hochleistungslaser-Wasserkühlköpfe verwendet, die unempfindlich gegenüber Gewicht sind, aber äußerst strenge Anforderungen an die thermische Beständigkeit stellen.
technische Beratung: Wenn Sie sowohl strukturelle Unterstützung als auch Wärmeableitung gewährleisten müssen, wird 6061-T6 bevorzugt; Wenn Sie eine hervorragende Wärmeleitfähigkeit anstreben und die Struktur bereits von anderen Komponenten getragen wird, können Sie sich für reines Aluminium oder eine 6101-Legierung entscheiden. Markieren Sie bei der Anfrage deutlich den Status (z. B. T6 oder H112), da der Wärmebehandlungsstatus direkten Einfluss auf die endgültige Wärmeleitfähigkeit hat.
Thermodynamische Prinzipien für die strukturelle Gestaltung von Wärmeableitungsrippen
Bei der Hochleistungswärmeableitung geht es nicht nur um das Stapeln von Aluminiummaterialien. Der Kern des Rippendesigns besteht darin, den Wärmewiderstand und den Flüssigkeitswiderstand auszugleichen. Strukturelle Konstruktionsfehler können dazu führen, dass „Wärmeableitungsengpässe“ eher in den Strömungskanälen als in den Leitungspfaden auftreten.
Definition wichtiger geometrischer Parameter
- Flossenabstand: Normalerweise auf 6-10 mm eingestellt. Ein zu geringer Abstand behindert die Turbulenzen des Luftstroms und erhöht den Reibungswiderstand, was zu einer Verringerung des Luftvolumens führt. Ein zu großer Abstand führt dazu, dass Luft eine Grenzschicht auf der Oberfläche der Rippen bildet, was den Konvektionswärmeübertragungskoeffizienten verringert.
- Flossendicke: CNC-Fräsen kann stabil bis zu 0,5–1,0 mm verarbeiten. Eine Erhöhung der Dicke trägt dazu bei, den Wärmewiderstand auf dem Weg zu verringern. Eine zu große Dicke führt jedoch zu einer schlechten Kühlwirkung an der Oberseite der Rippe und erhöht die Materialmenge und das Gewicht.
- Substratdicke: Empfohlen ≥2 mm. Die Matrix ist der Hauptwärmeleitungspfad und ihre Dicke muss den Temperaturanstiegsanforderungen bei stationärem Wärmefluss genügen. Zur Schätzung wird die häufig verwendete Formel $T_{max} - T_{amb} = qL/k$ verwendet, wobei $L$ die Dicke der Matrix und $k$ die Wärmeleitfähigkeit ist.
Für komplexe gekrümmte Oberflächen oder speziell geformte Wärmeableitungsmodule verwendenMikrokanaldesignDie Wärmeaustauschfläche kann erheblich vergrößert werden, es ist jedoch erforderlich, den Spanentfernungsraum des CNC-Werkzeugs zu bewerten, um Kurzschlüsse oder eine Beeinträchtigung der Konvektion durch verbleibende Aluminiumspäne an der Innenwand des Mikrokanals zu vermeiden.
Die entscheidende Rolle des Präzisions-CNC-Fräsprozesses für die Qualität der Wärmeableitung
Konstruktionszeichnungen können die Leistung des fertigen Produkts nicht direkt bestimmen. Die Stabilität des Verarbeitungsprozesses bestimmt direkt die Wärmeleitfähigkeit und Zuverlässigkeit des Kühlkörpers. In der Massenproduktion ist die Konsistenz der Prozessparameter von entscheidender Bedeutung.
5-Achsen-Anbindung und Werkzeugwegoptimierung
Bei Kühlkörpern mit komplex gekrümmten Oberflächen oder geneigten Rippen kann die 5-Achsen-CNC-Bearbeitung Verformungen vermeiden, die durch die seitliche Kraft des Werkzeugs verursacht werden, und die Konsistenz des Rippenwinkels aufrechterhalten. Bei der Verarbeitung sind folgende Grundsätze zu beachten:
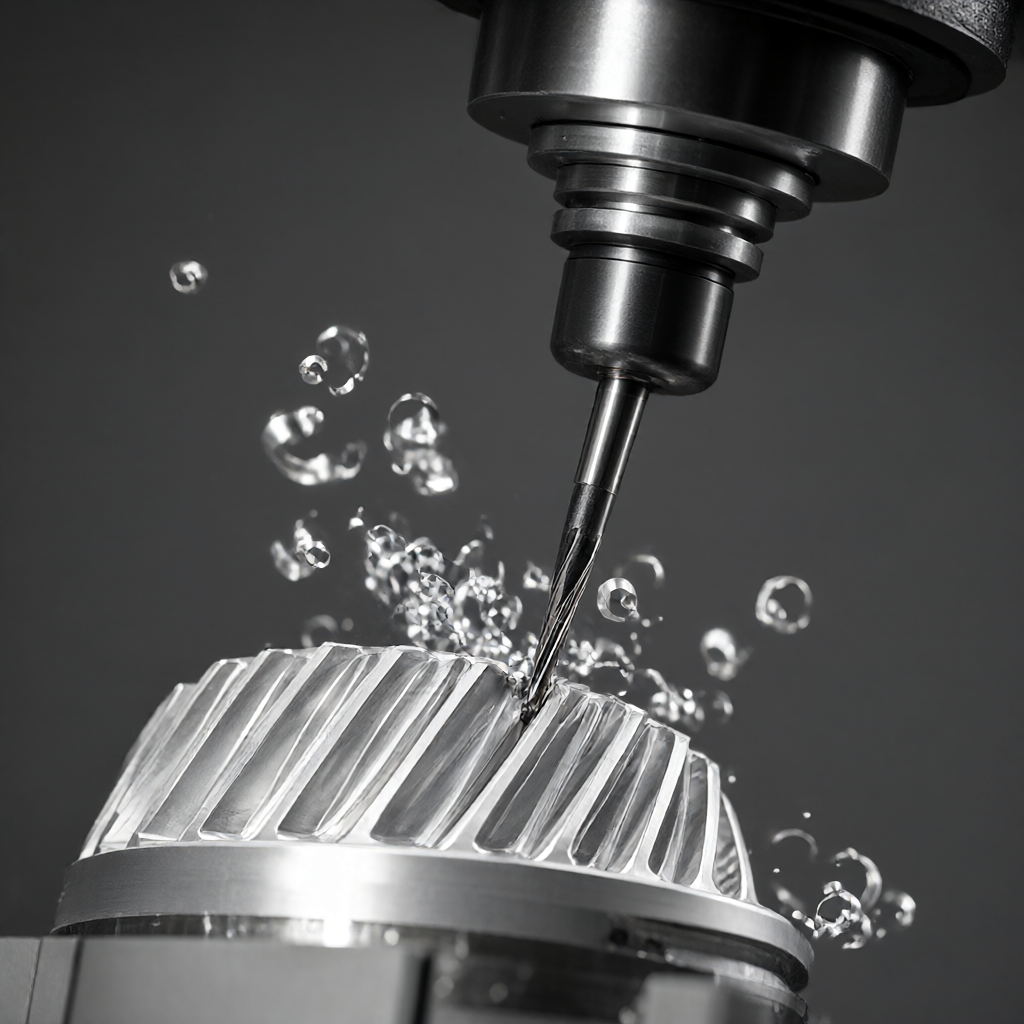
- Werkzeugauswahl: Bei der Verwendung von Hartmetall-Schaftfräsern muss die Schneidkante beschichtet werden (z. B. TiAlN), um die Reibungswärme zu reduzieren, den lokalen Temperaturanstieg im Bearbeitungsbereich zu reduzieren und zu verhindern, dass die Oberflächenbeschaffenheit der Aluminiumlegierung durch Hochtemperaturoxidation beeinträchtigt wird.
- Schnittparameter: Für die Aluminiumlegierung 6061 wird beim Trockenschneiden oder unter Luftkühlungsbedingungen empfohlen, die Schnittgeschwindigkeit Vc auf 300–500 m/min einzustellen. Eine zu hohe Schnittgeschwindigkeit verringert die Wärmeleitfähigkeit der Aluminiumlegierung (ca. 5–10 %) aufgrund der Erzeugung von Reibungswärme.
- Rauheitskontrolle: Die Rauheit Ra der Wärmeableitungsoberfläche sollte auf 3,2–6,3 μm eingestellt werden. Die Oberfläche ist zu glatt (z. B. Ra<0.8 μm)虽然降低了传导热阻,但会增加光线反射并可能降低流体湍流,反而不利于对流换热。粗糙度的微小起伏有助于打破层流边界层。
Stressabbau verarbeiten: Die innere Restspannung nach dem CNC-Fräsen führt bei der späteren Verwendung oder bei Temperaturänderungen zu einer leichten Verformung der Teile, insbesondere bei dünnwandigen Kühlkörperteilen. Es wird empfohlen, nach der Grobbearbeitung eine Alterungsbehandlung oder Vibrationsalterung durchzuführen und anschließend die Bearbeitung abzuschließen, um die Maßhaltigkeit sicherzustellen. Es wird empfohlen, die Toleranz innerhalb von ±0,01 mm zu kontrollieren.
Passende Analyse von Materialqualität und Verarbeitungstechnologie
Die Unterschiede im Verhalten verschiedener Aluminiumlegierungssorten während der CNC-Bearbeitung wirken sich direkt auf die Chargenkonsistenz und die Kosten von Kühlkörpern aus. Im Folgenden finden Sie einen technischen Vergleich der beiden gängigen Lösungen:
| Kontrastabmessungen | 6061-T6 gefräster Kühlkörper | 7075-T6 gefräster Kühlkörper |
|---|---|---|
| Wärmeleitfähigkeit | Etwa 170 W/(m·K), ausgezeichnete Wärmeleitfähigkeit | Mit etwa 140 W/(m·K) ist der Wärmewiderstand etwas höher als 6061 |
| Mechanische Festigkeit | Mittel, geeignet für allgemeine strukturelle Unterstützung | Extrem hoch, geeignet für Szenen mit hoher Druckbelastung und hohen Anforderungen an die Vibrationsfestigkeit |
| Verarbeitungsleistung | Geringer Schnittwiderstand, nicht leicht zu splittern, lange Standzeit, geeignet für die Massenproduktion | Hohe Härte, hohe Schnittwärme, leicht zu erzeugende Aufbauschneide, Vorschubgeschwindigkeit muss reduziert werden und die Verarbeitungseffizienz ist gering |
| Oberflächenbehandlung | Hervorragende Eloxierungswirkung, gleichmäßige und dichte Filmschicht | Beim Eloxieren treten häufig schwarze Flecken oder Farbunterschiede auf, die normalerweise durch Sandstrahlen + Elektrophorese oder eine natürliche Hartbeschichtung behandelt werden. |
| Anwendbare Szenarien | 5G-Basisstation, Kommunikationsausrüstung, allgemeine Wärmeableitung der Leiterplatte | Umgebung mit hohen Temperaturen und starken Vibrationen rund um Robotergelenke und Automobilmotoren |
Aus Sicht der Herstellungskosten und des Herstellungszyklus beträgt die Schnittgeschwindigkeit von 6061 etwa das 1,5-fache der von 7075 und die Werkzeugverschleißrate ist geringer. Bei Standardkühlkörpern bietet 6061-T6 ein höheres Preis-Leistungs-Verhältnis. Wenn das Produkt in einer Automobil-OEM-Umgebung eingesetzt werden muss und starken Vibrationen und Hochtemperaturzyklen standhalten muss, ist die hohe Ermüdungsbeständigkeit von 7075 eine notwendige Investition. Es wird empfohlen, das Material in der DFM-Phase (Design for Manufacturability) zu sperren, um Ausschuss aufgrund von Verarbeitungsverformungen in der späteren Phase zu vermeiden.
Änderungen der Wärmeableitungsleistung nach Oberflächenbehandlung und Vermeidungsstrategien
Die Oberflächenbehandlung ist ein Standardprozess für kundenspezifische Kühlkörper aus Aluminiumlegierung, einige Prozesse können jedoch die Wärmeleitfähigkeitseigenschaften erheblich verändern. Falsche Nachbearbeitungsoptionen können die Auswirkungen des thermischen Strukturdesigns zunichte machen.
Wärmewiderstandseffekte gängiger Oberflächenbehandlungen
- Eloxieren: Der Oxidfilm selbst ist ein Isolator (der Wärmewiderstand beträgt etwa 10^{-4}$ K·m²/W), und die Dicke wird normalerweise auf 10–30 μm eingestellt. Dieser Wärmewiderstand ist für die elektronische Kühlung vernachlässigbar. AberVersiegelungsprozessEntscheidend ist, dass der Oxidfilm Feuchtigkeit aufnimmt und sich in einer Umgebung mit hoher Temperatur und hoher Luftfeuchtigkeit ablöst, wenn die innere poröse Struktur aufgrund einer unsachgemäßen Abdichtung erhalten bleibt, was zum Versagen der Wärmeableitungsoberfläche führt. Es muss ein kochwasserbeständiges Versiegelungsverfahren angegeben werden.
- Galvanisieren (z. B. Vernickeln, Verchromen): Die Wärmeleitfähigkeit der Metallbeschichtung ist hoch, aber die Porosität und Bindungsstärke der Galvanisierungsschicht sind der Schlüssel. Dünnschichtgalvanik (<5 μm)对散热影响较小,但镀层若出现裂纹,在热循环下易剥落,造成散热面粗糙度急剧恶化。
- Sprühfarbe/Pulverbeschichtung: Der thermische Widerstand ist viel höher als der von Oxidfilmen und galvanisierten Filmen. Wenn die Wärmeableitungsfläche begrenzt ist und eine Beschichtung verwendet werden muss, muss die Rippendichte erhöht oder die Wärmeflussdichte verringert werden, da sonst die Sperrschichttemperatur erheblich ansteigt.
Für hohe Laufruhe und einwandfreie Anforderungen,Sandstrahlen + EloxierenDie Kombination ergibt eine Oberfläche, die sowohl schön als auch witterungsbeständig ist. Während der Massenproduktion ist es notwendig, einen vollständigen Inspektionsstandard für das Erscheinungsbild (AQL 2.5) zu etablieren, der sich auf die Prüfung der Gleichmäßigkeit des Oxidfilms konzentriert, um sicherzustellen, dass die Farbe der Wärmeableitungsoberfläche und der Montageoberfläche konsistent ist, um die strengen Erscheinungsbildspezifikationen von Verbraucherelektronikkunden zu erfüllen.
Qualitätsprüfung und Chargenkonsistenzkontrolle
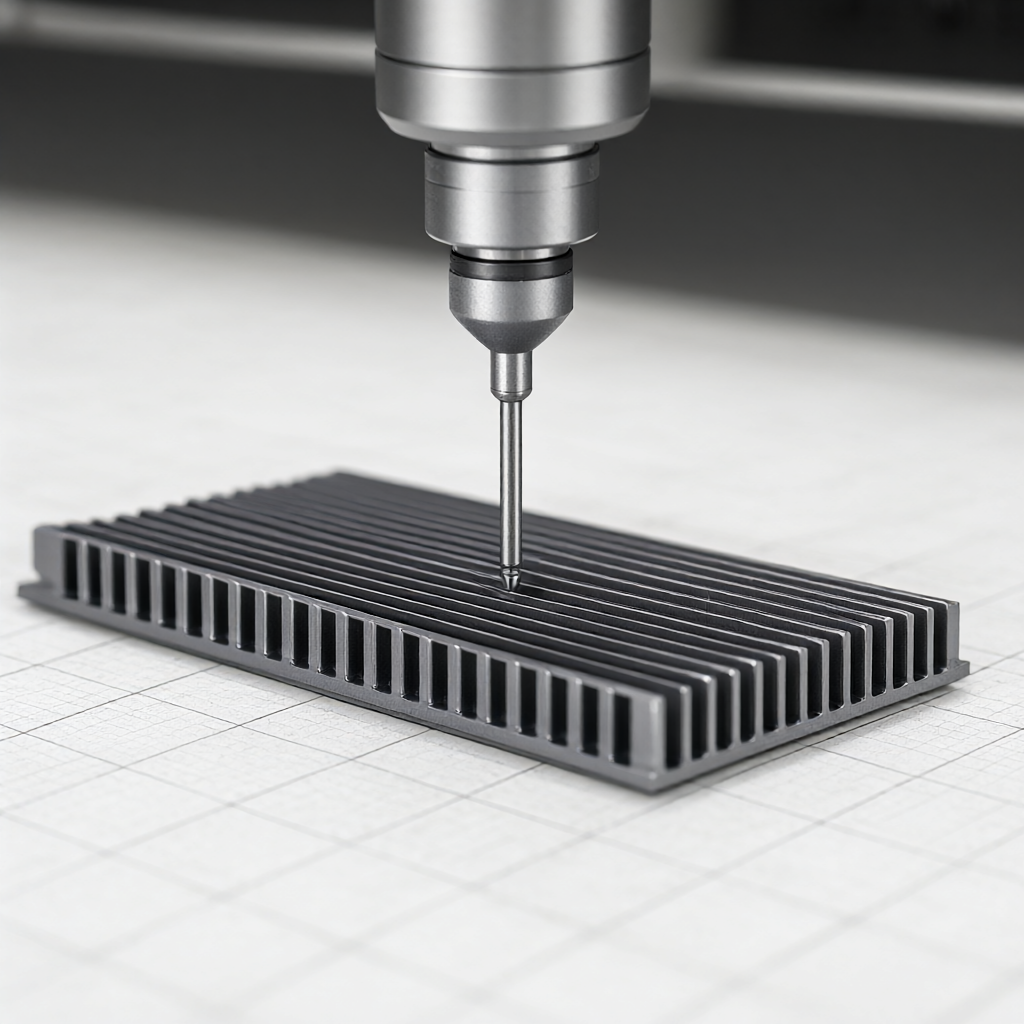
Obwohl der Kühlkörper keine tragende Kernkomponente ist, hat das Risiko eines thermischen Ausfalls große Auswirkungen auf die Systemzuverlässigkeit. Zusätzlich zur herkömmlichen Maßprüfung (dreidimensionale KMG-Koordinaten) muss ein zufälliger Prüfplan für die Wärmeleitfähigkeitsleistung hinzugefügt werden.
Wichtige Prüfgegenstände und Standards
- Wärmewiderstandstest: Verwenden Sie die Laserblitzmethode oder einen stationären Wärmeflussmesser, um ≥3 Stücke pro Charge stichprobenartig zu prüfen, um zu überprüfen, ob die Wärmeleitfähigkeit mehr als 95 % des theoretischen Wertes der Marke erreicht (wodurch der Einfluss interner Poren eliminiert wird).
- Haftfestigkeit der Grenzfläche: Wenn der Kühlkörper mit thermischem Schnittstellenmaterial (TIM) verbunden werden muss, muss die Verbindungsstärke zwischen dem Aluminiumlegierungssubstrat und der bearbeiteten Oberfläche getestet werden, um zu verhindern, dass nach dem Auftragen von TIM Mikroluftspalte entstehen.
- Prüfung des thermischen Zyklus: Simulieren Sie extreme Arbeitsbedingungen, z. B. 1.000 Zyklen zwischen -40 °C und +85 °C, und erkennen Sie, ob an der Wurzel der Lamellen Mikrorisse vorhanden sind. Dies ist eine direkte Folge einer unzureichenden Spannungsentlastung oder eines Sprödbruchs des Materials.
Da in der Massenproduktion der Verschleiß des Fräswerkzeugs dazu führt, dass die Lamellengröße leicht ansteigt (z. B. 0,02 mm), wird empfohlen, einen Mechanismus zur Kompensation des Werkzeugverschleißes in das Verarbeitungsprogramm einzuführen und alle 100 Teile eine Selbstmessbereichsbestätigung durchzuführen, um sicherzustellen, dass der Lamellenabstandsfehler innerhalb von ±0,05 mm liegt und die Konsistenz zwischen den Chargen gewahrt bleibt.
Ist 6061 das beste Material für CNC-gefräste Kühlkörperteile aus Aluminiumlegierung?
unsicher. 6061 erreicht ein gutes Gleichgewicht zwischen Wärmeleitung und Kosten und ist die gängige Wahl für Kommunikationskühlkörper. Wenn die Wärmeableitung von Robotergelenken jedoch extrem schwer ist (z. B. um einem Mehrfachen der Erdbeschleunigung standzuhalten) oder eine hervorragende spezifische Festigkeit erforderlich ist, ist 7075 besser geeignet; Wenn der Wärmeableitungsweg kurz ist und extrem empfindlich auf den Wärmewiderstand reagiert (z. B. bei Halbleiterlasern), ist reines Aluminium (1050) oder eine 6101-Legierung die erste Wahl. Die Materialauswahl muss anhand der Strukturbelastung und der Wärmestromdichte umfassend berechnet werden.
Kann die 5-Achs-Bearbeitung den thermischen Widerstand von Kühlkörpern deutlich reduzieren?
Die 5-Achsen-Bearbeitung selbst verändert die Wärmeleitfähigkeit des Materials nicht, aber durch die Optimierung der Werkzeugachsenrichtung und des Vorschubwegs können Aluminiumspäne und Werkzeugreibungswärme erheblich reduziert werden, während gleichzeitig die mikrostrukturelle Integrität der bearbeiteten Oberfläche erhalten bleibt. Bei Wärmeableitungsblöcken mit Mikroporen oder komplexen Strömungskanälen können mit 5-Achsen Mikro-Nanostrukturen verarbeitet werden, die mit 3-Achsen nicht erreicht werden können, wodurch die Wärmeaustauschfläche vergrößert wird und dadurch der Wärmewiderstand des Gesamtsystems auf struktureller Ebene und nicht der Wärmewiderstand des Materials verringert wird.
Wie lässt sich der Einfluss der Bearbeitungsgenauigkeit des CNC-Kühlkörpers auf den Wärmeableitungseffekt bewerten?
Hauptsächlich werden zwei Toleranzen untersucht: Lamellenabstandsfehler und Ebenheit. Wenn die Abweichung des Lamellenabstands ±0,1 mm überschreitet, wird der Luftkanal teilweise blockiert, das Luftvolumen nimmt ab und der Konvektionswärmeübertragungskoeffizient kann um 5–10 % sinken. Wenn der Ebenheitsfehler größer als 0,05 mm ist, ist der Montagespalt ungleichmäßig, TIM (Silikonfett) kann nicht gleichmäßig gefüllt werden und der Wärmewiderstand der Grenzfläche steigt stark an. Daher wird empfohlen, die Ebenheit der CNC-Bearbeitung innerhalb von 0,02 mm zu kontrollieren.
Wie kann das Problem der Farbunterschiede beim Eloxieren bei der Massenproduktion von Kühlkörpern gelöst werden?
Der Farbunterschied ergibt sich aus dem Verunreinigungsgehalt der Aluminiumlegierung und der Steuerung der Oxidationsstromdichte. Lieferanten müssen für die Verwendung von hochreinen Aluminiumbarren (Gesamtverunreinigungen) bestimmt werden<0.1%),并在阳极氧化槽内使用温度控制精度±1℃的纯水系统。对于批量件,务必要求供应商提供同批次氧化对比样板,执行首件确认制,并在每批次中增加10%的色卡抽检比例,避免整批货物因外观不一致导致退货。
Führt die Restspannung auf der Oberfläche nach der Bearbeitung des Kühlkörpers zu einer Dimensionsrückfederung?
treffen. Das CNC-Fräsen hinterlässt insbesondere bei dünnwandigen Teilen eine Restzugspannung auf der Oberfläche, die nach längerer Standzeit zu einem Verzug von 0,01–0,02 mm führen kann. Um eine langfristige Dimensionsstabilität zu gewährleisten, wird empfohlen, eine Kältebehandlung (kryogene Kühlung auf -80 °C) oder einen Vibrationsalterungsprozess hinzuzufügen, um Spannungen bei Präzisionskühlkörpern (insbesondere solchen, die in optischen Modulen oder Halbleiterverpackungen verwendet werden) zu beseitigen. Wenn die Teilestruktur komplex ist und die Anforderungen äußerst streng sind, sollte vor der CNC-Endbearbeitung eine Schleifzugabe von 0,02 mm reserviert oder eine ausreichende Alterungsstabilisierung durchgeführt werden.
Die Qualität des Kühlkörperdesigns hängt letztendlich von der Konsistenz der Daten zum Wärmewiderstand, den Spezifikationen für das Erscheinungsbild und der Massenproduktion ab. Die CNC-Frästechnologie aus Aluminiumlegierungen bietet eine zuverlässige Fertigungsbasis für komplexe Wärmemanagementstrukturen. Für spezifische Anwendungsszenarien zur Wärmeableitung wird empfohlen, detaillierte Zeichnungen und technische Spezifikationen einzureichen, nachdem die Materialqualität, der Oberflächenbehandlungsprozess und die Toleranzanforderungen auf der Grundlage der Ergebnisse der Thermoflüssigkeitssimulation geklärt wurden. Durch die Bereitstellung quantifizierbarer DFM-Vorschläge und schneller Angebotsantworten kann der Zyklus vom F&E-Design bis zur Massenproduktionsverifizierung erheblich verkürzt und das Risiko eines thermischen Ausfalls des Kühlsystems verringert werden.



