Die Kerndefinition und Beurteilungsgrundlage der CNC-Drehoberflächenrauheitsstandards
- Schnittparameter:Das Ausmaß des Rückschneidens ap bestimmt direkt die Tiefe der verbleibenden Riffelspuren. In der Endbearbeitung kann eine Reduzierung des ap-Werts auf 0,05 mm in Kombination mit einer höheren Vorschubgeschwindigkeit den Ra-Wert deutlich verbessern. Wenn jedoch die Schnittgeschwindigkeit vc zu hoch ist, steigt die Temperatur der Werkzeugspitze und der Werkzeugverschleiß wird verstärkt; Wenn die Schnittgeschwindigkeit vc zu niedrig ist, kommt es leicht zu einer Aufbauschneide, die zu Oberflächenrissen führt. Es ist notwendig, einen Gleichgewichtspunkt innerhalb des empfohlenen Schnittgeschwindigkeitsbereichs des Materials zu finden.
- Werkzeuggeometrie und Verschleiß:Der Werkzeugspitzenradius re ist der Schlüssel zur Bestimmung der theoretischen Rauheit. Je größer re ist, desto weiter ist der tatsächlich am Schneiden beteiligte Werkzeugspitzenpunkt vom theoretischen Schnittpunkt entfernt, desto kleiner ist die theoretische Restfläche und desto glatter ist die Oberfläche. Gleichzeitig verändert der Verschleißbetrag der Werkzeugspitze VB direkt die Schnittbahn und die Oberflächenrauheit verschlechtert sich stark, wenn der Verschleiß den Grenzwert überschreitet.
- Werkstoffeigenschaften des Werkstücks:Hochharter Stahl, Edelstahl und Titanlegierungen neigen aufgrund ihrer guten Zähigkeit und starken Kaltverfestigungsneigung zum Anhaften oder Graten beim Drehen und reagieren empfindlicher auf die Oberflächenqualität als Aluminiumlegierungen. Technische Kunststoffe neigen aufgrund der schlechten Wärmeleitfähigkeit zum Schmelzen und Anhaften, daher muss den Kühlmethoden besondere Aufmerksamkeit gewidmet werden.
- Steifigkeit der Werkzeugmaschine:Die Vibration der Werkzeugmaschine selbst hinterlässt hochfrequente Vibrationsmuster auf der Oberfläche des Werkstücks. Bei gleichen Parametern ist es für Werkzeugmaschinen mit geringer Steifigkeit oft schwierig, niedrigere Ra-Werte zu erreichen als für Werkzeugmaschinen mit hoher Steifigkeit, was besonders beim Hochgeschwindigkeitsdrehen deutlich wird.
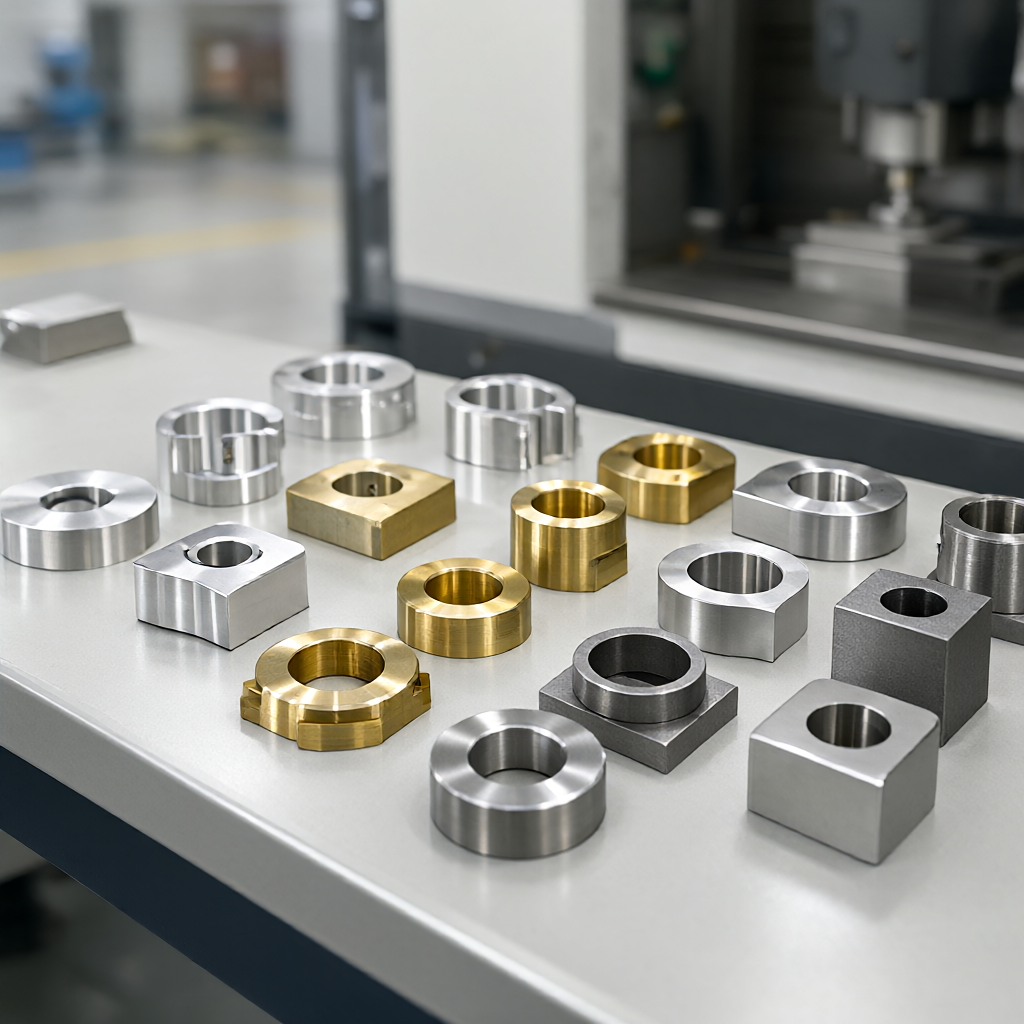
Das Schnittverhalten verschiedener Materialien beim CNC-Drehen variiert stark, was sich direkt auf die Obergrenze der endgültigen Oberflächenqualität auswirkt. Die folgende Tabelle fasst den Referenzbereich der Oberflächenrauheit zusammen, der für gängige Materialien unter Standarddrehprozessen und den besten anwendbaren Arbeitsbedingungen stabil erreicht werden kann. Diese Daten basieren auf Erfahrungswerten unter den Bedingungen allgemeiner Hartmetallwerkzeuge und herkömmlicher Schneidflüssigkeiten. In der tatsächlichen Produktion müssen sie auf bestimmte Sorten abgestimmt werden.
| Aluminiumlegierung | 6061-T6, 7075-T6 | |||
| 0.4 und 0,8 | Gute Zähigkeit, leicht klebriges Messer; 316L Verarbeitung ist stark gehärtet, erfordert hohe starre Werkzeugmaschine und große vordere Schneidwerkzeug. | |||
| Kupferlegierung | H62 Messing, T2 Kupfer | 0.8 und 1,0 | 0.2 und 0,4 | Hervorragende Formbarkeit, sehr einfach zu klebrig Messer; Es ist notwendig, große Rückwinkel, große Vordereck-Werkzeug zu verwenden und erhöhen die Schneidflüssigkeitsdurchfluss. |
| Technische Plastik | PEEK, PTFE und PBT | 0.8 und 1,6 | 0.4 und 0,8 | Hohe thermische Empfindlichkeit, Trockenschneiden leicht zu schmelzen und haften; Es wird empfohlen, nass zu schneiden oder den Vorschub zu reduzieren. |
Wie aus der Tabelle ersichtlich, haben Aluminiumlegierungen und Kupferlegierungen bei der Rauheitskontrolle der Drehoberfläche im Allgemeinen Vorteile gegenüber Edelstahl, da ihre Schnittkraft klein ist und nicht leicht zu härten ist und bei technischen Kunststoffen, obwohl die theoretische Rauheit ein niedriges Niveau erreichen kann, die Prozessstabilität vom Kühlmedium sehr hoch ist.
Die drei wichtigsten Prüfmethoden für die Rauheit von CNC-bedrehten Oberflächen
"Unzulässige Messung" ist der Schmerzpunkt vieler Fabriken in der Optik und Genauigkeit der Akzeptanz der Wahl der richtigen Messmethode ist nicht nur auf die Datengenauigkeit, sondern auch auf die Messeffizienz ausgerichtet Die Industrie verwendet derzeit hauptsächlich Touch-Typ, optische berührungslose und Laserkonfokale drei Testmethoden, die drei Vorteile haben.
Oberfläche mit einer harten Oberfläche
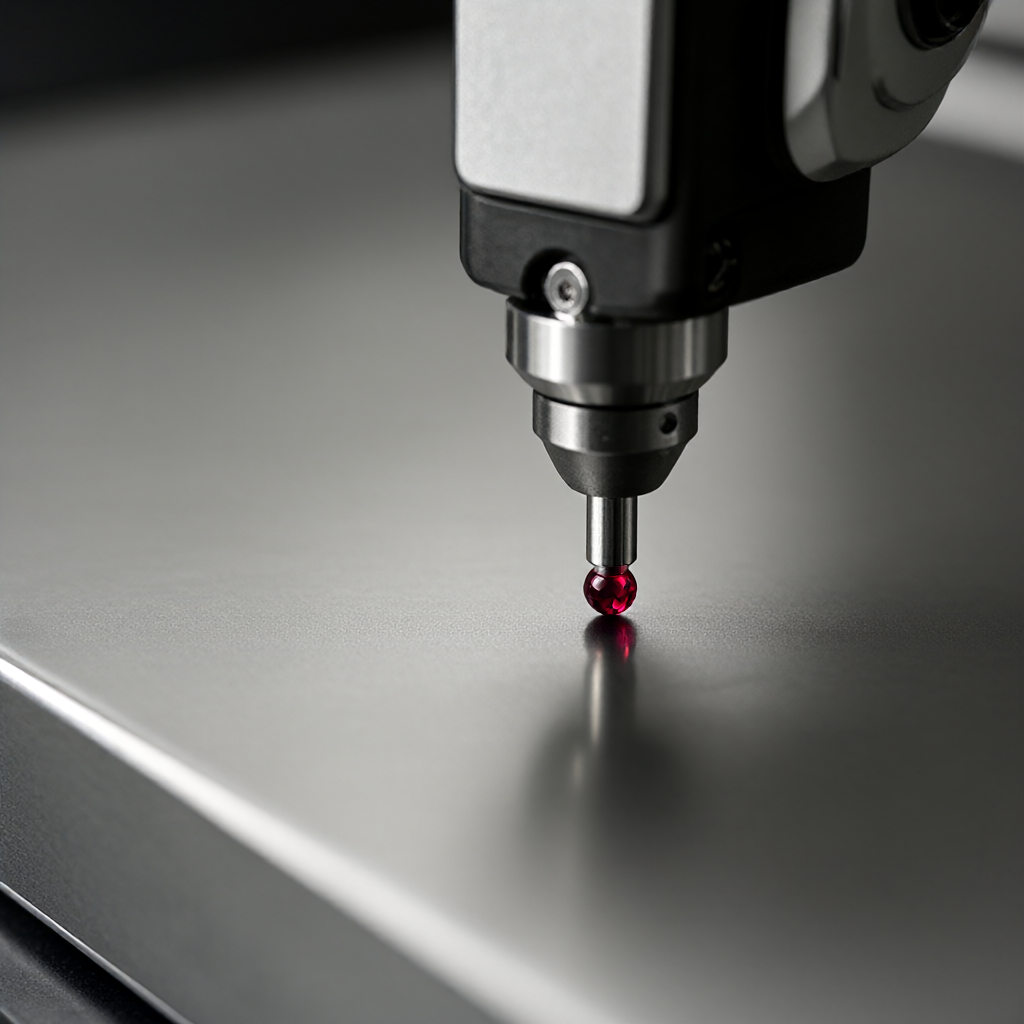
Dies ist derzeit die am weitesten verbreitete und relativ kostenkontrollierbare Nachweismethode. Indem der Rubinstift über die Oberfläche des Werkstücks geführt wird, erfasst der Sensor das elektrische Signal der sich auf und ab bewegenden Nadelspitze und ermittelt durch Integralberechnung Parameter wie Ra und Rz. Zu seinen Vorteilen gehören eine gute Anpassungsfähigkeit an Metalloberflächen, stabile Messwerte und die Einhaltung der ISO 4287-Standards. Der Nachteil besteht darin, dass Kontaktmessungen auf sehr präzisen Oberflächen wie Ra erfolgen können