





Konstruktion komplexer CNC-Drehteile: Schlüsselpunkte zur Vermeidung von Interferenzen und Verformungen. Bei der Präzisionsfertigung entsteht viel Ausschuss, der durch Maschinenblockaden oder thermische Verformung entsteht, weil frühe Konstruktionsfehler versäumt wurden. In diesem Artikel werden die Auswirkungen von Steifigkeit, Werkzeugweg und Wärmeableitung auf die Drehgenauigkeit analysiert und Vermeidungsstrategien auf technischer Ebene bereitgestellt.
Analyse der Hauptursachen für Störungen und Verformungen
WerkzeuginterferenzEs bezieht sich auf die physische Kollision zwischen der Werkzeugbahn und der bearbeiteten Oberfläche des Werkstücks, der Vorrichtung oder der Werkzeugmaschinenstruktur während des Drehvorgangs. Tritt häufig bei schlanken Schaftteilen oder komplexen Konturen mit tiefen Hohlräumen auf. Störungen führen direkt zum Bruch des Werkzeugs oder zu einem Alarm der Werkzeugmaschine, wodurch die Produktion unterbrochen wird.
Thermische Verformung und Werkzeugnachgiebigkeit
Durch die Schneidwärme steigt die lokale Temperatur des Werkstücks und Unterschiede in den Wärmeausdehnungskoeffizienten führen zu Maßabweichungen. Gleichzeitig verformt sich das schlanke Werkstück durch die Schnittkraft elastisch (das Werkzeug gibt nach) und schrumpft nach dem Abkühlen, was zu Maßabweichungen führt. Die Überlagerung dieser beiden physikalischen Phänomene ist der Hauptgrund dafür, dass sich hochpräzise Drehteile nur schwer stabil steuern lassen.
Designbeschränkungen des Seitenverhältnisses und Steifigkeitsoptimierung
fürCNC-DrehenBei der Bearbeitung bestimmt das Länge-zu-Durchmesser-Verhältnis (L/D) des Werkstücks direkt die Bearbeitungsstabilität. Allgemeine Grundsätze: Das L/D einer 3-Achsen-Drehmaschine beträgt weniger als 5; es kann durch Hinzufügen eines Mittelrahmens auf 8 erweitert werden; Mit einer Zentriermaschine oder einer Dreh-Fräs-Kombination kann sie auf über 10 erhöht werden. Wenn L/D während der Planung 8 überschreitet, müssen Hilfsstützen (Mittelrahmen/hohe Ebene) eingeführt oder die Struktur geändert werden.
Wenn sich im Inneren des Werkstücks tiefe Löcher oder Sacknuten befinden und die Wandstärke weniger als 10 % des Seitenverhältnisses beträgt, werden die Vibrationen und die thermische Belastung während des Schneidvorgangs deutlich verstärkt. Es wird empfohlen, die Wandstärke unkritischer Teile auf mehr als 0,8–1,0 mm zu erhöhen oder die Spannung durch stufenweise Grob- und Endbearbeitung abzubauen.
Werkzeugwegplanung und störungsfreie Programmierung
schreibenWendevorgangZu diesem Zeitpunkt muss der Verbindungsweg zwischen der Z-Achse und der X-Achse die gedrehte Präzisionsoberfläche vermeiden. Besondere Aufmerksamkeit: Beim Drehen des Innenlochs oder des abgestuften Wellenendes muss der Werkzeugrückzugsweg über ausreichend Spielraum verfügen (normalerweise größer als der Werkzeugradius + 0,2 mm).
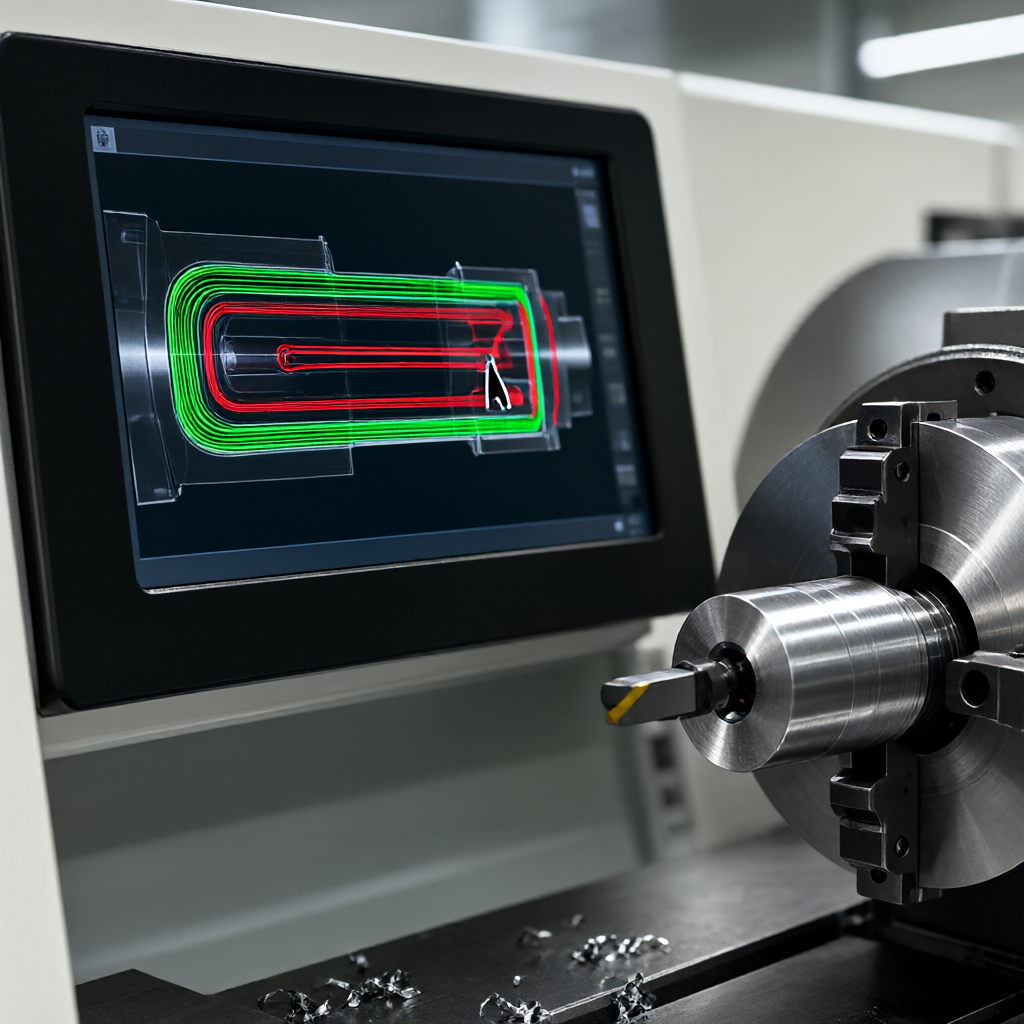
- Werkzeugradiuskompensation kopieren:Vermeiden Sie scharfe Eckenkollisionen und führen Sie eine Fase von C0,5 oder höher durch; Wenn scharfe Ecken bearbeitet werden müssen, muss das Werkzeug in mehrere Vorschübe aufgeteilt werden.
- Einstellung des Werkzeugwechselpunkts:Halten Sie Abstand zur Werkstückoberfläche und lassen Sie einen Sicherheitsabstand von 3–5 mm ein, um ein Verkratzen der bearbeiteten Oberfläche beim Werkzeugwechsel zu verhindern.
- Benchmark zur Werkzeugeinstellung:Richten Sie einen einheitlichen Koordinatenursprung ein, um Störungen durch kumulative Fehler bei der Datumsumwandlung zu vermeiden.
Werkzeugauswahl, Kühl- und Wärmekontrollstrategien
Die Werkzeugauswahl wirkt sich direkt ausVerformung. Hartmetalleinsätze (z. B. YG8/YG6) haben eine hohe Schnittgeschwindigkeit, aber eine schlechte Wärmeleitfähigkeit, während Schnellarbeitsstahl (HSS) eine gute Wärmeleitfähigkeit, aber eine geringe Festigkeit aufweist. Diamantbeschichtete Wendeschneidplatten werden häufig zur Bearbeitung von Teilen aus Aluminiumlegierungen verwendet, um die Schnittwärme zu reduzieren.
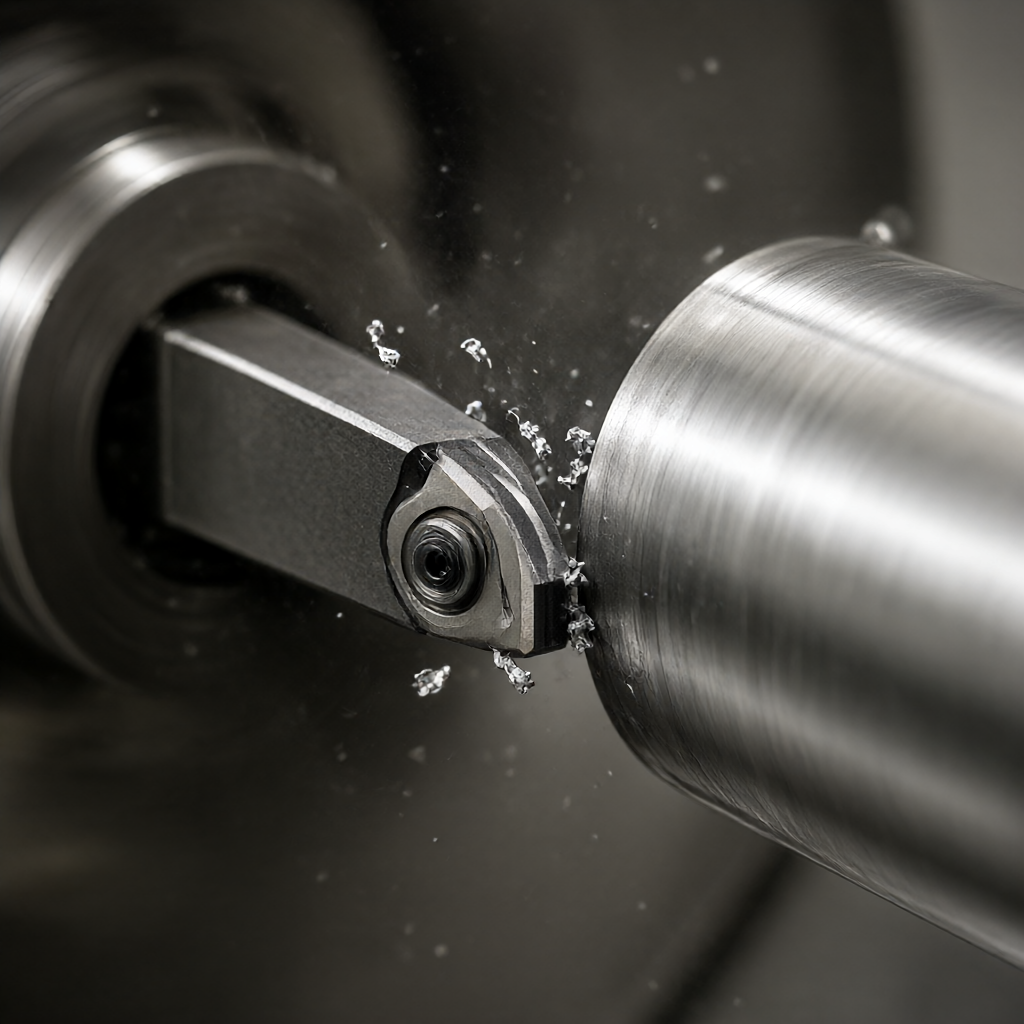
Bei der Bearbeitung von Titanlegierungen oder hitzebeständigen Stählen ist die Hochdruck-Minimalmengenschmierung (MMS) hinsichtlich der Kühlung großen Kühlschmierstoffmengen überlegen. Obwohl eine große Menge Schneidflüssigkeit schnell abkühlt, führen plötzliche Änderungen der Oberflächentemperatur des Werkstücks zu thermischen Restspannungen und zu einer Verformung des Drehteils. Die richtige Steuerung der Vorschubgeschwindigkeit und des Eingriffs des Gegenwerkzeugs (ap) sowie die Aufrechterhaltung einer stabilen Schnittkraft sind der Schlüssel zur Reduzierung der Werkzeugausbeute.
Vergleich zwischen Dreh- und Dreh-Fräs-Kombinationslösungen
Bei komplexen Teilen kann ein einfaches 3-Achsen-/4-Achsen-Drehen möglicherweise keine Interferenzen vermeiden, und es muss eine Kombination aus 5-Achsen-Drehen und Fräsen eingeführt werden. Die folgende Tabelle vergleicht die Unterschiede zwischen den beiden bei der Interferenzkontrolle und dem Verformungsmanagement:
| Kontrastabmessungen | 3/4-Achsen-CNC-Drehmaschine | 5-Achsen-Dreh- und Fräsmaschine |
|---|---|---|
| Interventionsrisiko | hoch. Der Vorschub-/Rückzugsweg des Werkzeugs ist begrenzt und es kann leicht mit dem Werkstück/der Vorrichtung kollidieren | Niedrig. Die B-Achsen-/C-Achsen-Verbindung kann der bearbeiteten Oberfläche in einem großen Winkel ausweichen |
| Kontrolle der Werkstückverformung | Abhängig von der Konstruktion der Vorrichtung (Mittelrahmen), langsamer Abbau der Restspannung | Vielseitiges Drehen und Fräsen können in einer Aufspannung durchgeführt werden, mit gleichmäßiger Spannungsverteilung und geringer Verformung. |
| Anwendbare Teile | Stufenwellen, Hülsen, einfache Sonderformteile (L/D< 5) | Komplexe Schalen, Luftfahrtverbindungen, polyedrische Teile (L/D > 8) |
| Obergrenze der Bearbeitungsgenauigkeit | Ungefähr ±0,02 mm (ohne Hilfsklemmung) | ±0,01 mm (mit thermischer Kompensation) |
abschließend:Wenn das Teil über multidirektionale Nuten, Endflächenfasen oder komplexe gekrümmte Flächen verfügt und die Überprüfung der 3-Achsen-Drehinterferenz fehlschlägt, sollte es direkt auf eine kombinierte Dreh- und Fräslösung aufgerüstet werden. Obwohl die Kosten für ein einzelnes Stück etwas höher sind, können dadurch die durch Mehrfachspannungen verursachten Fehler vermieden werden.
Praktische Highlights: DFM-Review und Erstartikelverifizierung
In der technischen Andockphase ist die DFM-Überprüfung (Design for Manufacturability) die letzte Verteidigungslinie, um Interferenz- und Verformungsrisiken abzuwehren. Folgende Parameter müssen überprüft werden:
- Mindesteckenradius:Der innere Spitzenwinkel zum Drehen muss R0,5 oder mehr betragen, sonst kann sich das Werkzeug nicht formen und splittert leicht ab.
- Wärmeableitungslöcher/Gewichtsreduzierungsschlitze:Entwerfen Sie symmetrische Wärmeableitungsrillen an dickwandigen Teilen (>20 mm), um den Verzug nach dem Abkühlen zu reduzieren.
- Bezugsebene reserviert:Auf der kritischen Maßfläche muss ein Schleif-/Schlichtaufmaß (0,3–0,5 mm) reserviert werden, um zu vermeiden, dass sich die Spannung in der Vordrehphase direkt auf das Endmaß auswirkt.
Bei der Bearbeitung des ersten Stücks muss dieses ausgeführt werdenProzesskontrollinspektion: Zusätzlich zur Drei-Koordinaten-Vollbildprüfung ist es notwendig, den Verformungsunterschied zwischen dem natürlichen Zustand und dem Klemmzustand des Teils (das Ausmaß der Rückfederung nach dem Lösen) zu erkennen. Wenn der Rückfederungsbetrag > 0,01 mm ist, ist es notwendig, die Klemmkraft zu ändern oder die Endbearbeitungsparameter anzupassen (z. B. den Rückschnittbetrag auf 0,05–0,1 mm und den Vorschubbetrag auf 0,05 mm/Umdrehung zu reduzieren).
Häufig gestellte Fragen (FAQ)
Wie lässt sich feststellen, ob bei komplexen CNC-Drehteilen eine Zentrierauflage erforderlich ist?
Als Faustregel gilt, dass eine Lünette verwendet werden muss, wenn die freie Länge des Teils (der Abstand zwischen den beiden Hauptstützpunkten) das Fünffache seines Mindestdurchmessers überschreitet oder wenn die Werkzeugvibrationen während der Bearbeitung erheblich sind. Bei der kombinierten Dreh-Fräsbearbeitung kann darauf in der Regel verzichtet werden und zum Ausgleich der Steifigkeit wird eine mehrachsige Lagekompensation eingesetzt.
Starke Verformung von Drehteilen aus hitzebeständiger Legierung, wie kann man sie reduzieren?
Materialien mit geringer Wärmeleitfähigkeit wie Titanlegierungen und Inconel können Wärme leicht speichern. Es wird empfohlen, einen großen Vorschub/einen kleinen Rückschnittbetrag zu verwenden, um eine kontinuierliche Schnittkraft aufrechtzuerhalten, ergänzt durch Hochdruck-Mikrokühlung, um direkt auf die Werkzeugspitze zu zielen. Die Vorschubgeschwindigkeit während der Endbearbeitung muss auf 0,02–0,03 mm/Umdrehung reduziert werden, um die thermische Belastung der Oberfläche zu kontrollieren.
Wie vermeide ich beim Werkzeugwechsel ein Zerkratzen der bearbeiteten Präzisionsoberfläche?
Verwenden Sie im Programm den Werkzeugwechselpunkt der Schnellpositionierung (G00). Dieser Punkt muss innerhalb des Sicherheitsabstands der Werkzeugdrehachse und mindestens 5 mm von der Werkstückoberfläche entfernt liegen. Stellen Sie gleichzeitig die Sicherheitshöhe für das Öffnen/Schließen des Werkzeugmagazins ein, um eine Behinderung des Werkzeugarms zu verhindern.
Der schlanke Schaft biegt sich nach dem Drehen. Liegt es an der Genauigkeit der Werkzeugmaschine?
Nicht unbedingt die Genauigkeit einer Werkzeugmaschine. 90 % der Fälle werden durch elastische Verformung (Loslassen des Messers) oder thermische Verformung verursacht. Dies kann überprüft werden, indem die Vorrichtung verbessert wird (z. B. hydraulische Dreibacken + hochliegendes Ende), die Toleranz des Werkzeugwegs für die Endbearbeitung erhöht wird oder die Vorrichtung nach der Bearbeitung 24 Stunden lang stehen gelassen und dann getestet wird (nach der Spannungsentlastung).
Lässt sich die verklemmte Maschine durch konstruktive Änderungen komplett vermeiden?
Dürfen. Wandeln Sie komplexe tiefe Nuten in abgestufte Formen um, erhöhen Sie den Werkzeugzustellschrägenwinkel (z. B. 15°-Führungsschrägenwinkel) oder ändern Sie die scharfen Ecken nicht passender Flächen in Fasen/Rundungen. Bevor Konstruktionszeichnungen erstellt werden, muss eine vollständige Kollisionserkennung (Clash Detection) über die CAM-Software durchgeführt werden.
Fazit und Handlungsvorschläge
Um Drehbeeinträchtigungen und Verformungen zu vermeiden, ist dies erforderlichDesign, Programmierung, Bearbeitung, PrüfungVier Phasen der Zusammenarbeit. ShowyMetal verfügt über 72 3/4/5-Achsen-CNC-Geräte und Zentriermaschinen, die eine DFM-Interferenzprüfung und einen Verarbeitungsplanvergleich für ±0,01 mm Präzision und Anforderungen an hochglänzende Oberflächenchargen ermöglichen können. Wenn Sie über CNC-Drehzeichnungen mit einem großen Seitenverhältnis verfügen, die empfindlich auf thermische Verformung reagieren oder komplexe räumliche Interferenzen aufweisen, können Sie die Zeichnungen und Prozessanforderungen gerne an die Konstruktionsabteilung senden. Wir stellen Ihnen dann eine detaillierte Herstellbarkeitsbewertung und einen Chargenlieferplan zur Verfügung (reguläre Chargen werden innerhalb von 15 bis 25 Tagen geliefert).



