Materialauswahl für die CNC-Präzisionsbearbeitung: Festigkeitsvergleich zwischen Aluminiumlegierung und Titanlegierung
Logik zur Materialauswahl für die CNC-Präzisionsbearbeitung: Der Hauptunterschied zwischen Aluminiumlegierung und Titanlegierung
Im Bereich der CNC-Präzisionsfertigung bestimmt die Materialauswahl direkt die mechanischen Eigenschaften, die Kostenstruktur und die Verarbeitungsschwierigkeit von Teilen. Ingenieure und Einkäufer stehen häufig vor Verwirrung: Wenn die Festigkeitsanforderungen ähnlich sind, warum werden dann manchmal Aluminiumlegierungen (z. B. 7075) anstelle von Titanlegierungen (z. B. Ti-6Al-4V) gewählt und umgekehrt? Anstatt einfach „Stärkezahlen“ zu vergleichen, basiert diese Entscheidung aufSpezifische Festigkeit, Schneidleistung, thermische Stabilität und Konsistenz der Oberflächenoptikumfassende Bilanz. Für die Massenproduktion müssen bei der Materialauswahl die Geräteauslastung, die Werkzeuglebensdauer und die Möglichkeiten zur Qualitätskontrolle des Aussehens berücksichtigt werden.
Eingehender Vergleich mechanischer Parameter: Analyse der spezifischen Festigkeit und Steifigkeit
Um die Beschaffenheit von Materialien zu verstehen, muss man von grundlegenden mechanischen Indikatoren ausgehen. Im Folgenden finden Sie einen Vergleich der Schlüsselparameter zweier typischer Legierungen unter CNC-Bearbeitungsbedingungen:
Vergleich der mechanischen Eigenschaften zwischen der Aluminiumlegierung 7075-T6 und der Titanlegierung Ti-6Al-4V
Leistungsindikatoren
Aluminiumlegierung 7075-T6
Titanlegierung Ti-6Al-4V
Technische Bedeutung
Dichte (g/cm³)
2.8
4.43
Aluminium ist etwa 37% leichter als Titan, geeignet für Gewichtsverlust Bedürfnisse
Zugfestigkeit (MPa)
570
950
Titan ist stärker und hat eine stärkere Tragfähigkeit.
spezifische Festigkeit (MPa·cm ³/g)
~204
~214
Die spezifische Festigkeit der beiden liegt nahe beieinander und Titan ist nur geringfügig überlegen.
Elastizitätsmodul (GPa)
71,7
110
Titan hat eine höhere Steifigkeit und einen größeren Widerstand gegen Verformung
Wärmeleitfähigkeit (W/m·K)
120
6.7
Aluminium leitet Wärme gut ab, Titan speichert jedoch leicht Wärme, was sich auf die Lebensdauer des Werkzeugs auswirkt.
Daten zeigen, dass die relative Zugfestigkeit einer Titanlegierung zwar etwa 1,6-mal so hoch ist wie die einer Aluminiumlegierung, ihre Dichte jedoch auch fast 60 % höher ist. Daher ist das Kernziel des DesignsLeicht und erfordert eine gewisse SteifigkeitWenn es um das Anwendungsszenario gehtUmgebung mit hohen Temperaturen oder extreme statische Druckbelastung, muss die Beibehaltung der Hochtemperaturfestigkeit von Titanlegierungen berücksichtigt werden (die Festigkeit von Aluminiumlegierungen nimmt oberhalb von 150 °C deutlich ab und die Leistung von Titanlegierungen ist unter 300 °C stabil).
Unterschiede in der CNC-Schneidleistung: Bearbeitungseffizienz und Werkzeugverlust
Die Bearbeitbarkeit des Materials ist der Schlüssel zur CNC-Kostenkontrolle. Zwischen Aluminiumlegierungen und Titanlegierungen besteht eine große Lücke in den Schnitteigenschaften, die sich direkt auf den Bearbeitungszyklus und das Werkzeugbudget auswirkt.
Schneideigenschaften von Aluminiumlegierungen
Späne aus Aluminiumlegierungen sind weich, haften leicht am Messer und erfordern eine hohe Spanabfuhr. Aufgrund seiner hohen Wärmeleitfähigkeit (ca. 120 W/m·K) wird die Schneidwärme jedoch leicht über die Späne abgeführt und die Werkzeugtemperatur ist niedrig.
Werkzeugauswahl
: Das Festkleben des Messers führt zu rauen Messermustern auf der Oberfläche. Um zu verhindern, dass „Aluminiumschlamm“ die Oberfläche zerkratzt, müssen die Kühlmittelkonzentration und die Durchflussrate optimiert werden.
Schneideigenschaften von Titanlegierungen
Titanlegierung ist ein typisches, schwer zu schneidendes Material. Seine Wärmeleitfähigkeit ist extrem niedrig (ca. 6,7 W/m·K).Mehr als 90 % der Reibungswärme beim Schneiden sammelt sich an der WerkzeugspitzeDies führt dazu, dass das Werkzeug schnell verschleißt oder sogar ausfällt. Darüber hinaus weist Titan eine hohe chemische Aktivität auf und neigt bei hohen Temperaturen zu Diffusionsverschleiß mit Werkzeugmaterialien.
Empfohlene Parameter: Strategie mit niedriger Geschwindigkeit und großem Vorschub (die Spindelgeschwindigkeit ist normalerweise mehr als 50 % niedriger als bei Aluminiumlegierungen), Verwendung von Wendeschneidplatten mit dem kleinsten Spanbrecher.
Es müssen beschichtete Hartmetalle (z. B. TiCN, AlTiN) verwendet werden, und die Verwendung von Hochgeschwindigkeitsstahl ist verboten.
Verarbeitungsrisiko1. Die hohe Wahrscheinlichkeit der Schneide des Werkzeugs, die Notwendigkeit, die Spindellast in Echtzeit zu überwachen; Wenn die Fütterung nicht korrekt ist, kann es leicht zu einem "Schatten" kommen, der die Maßhaltigkeit beeinflusst.
Für die Serienproduktion hat Aluminiumlegierung Materialauslastung und Verarbeitungseffizienz Vorteile offensichtlich, und die Kosten pro Arbeitsstunde sind in der Regel nur 1/3 bis 1/5 der Titanlegierung.
Oberflächenqualität und Kompatibilität der Oberflächenbehandlung
In vielen Szenarien der Unterhaltungselektronik, Robotergelenke oder medizinischer Implantate,Äußere KohärenzOft mehr als die Festigkeit der Grenze beeinflusst die endgültige Akzeptanz von Aluminium-Legierung und Titan-Legierung in der Oberflächenbehandlung Prozess sehr unterschiedlich.
Aluminium-Titan-Oberflächenbehandlung Vergleich
Oberflächenbehandlung von Aluminium
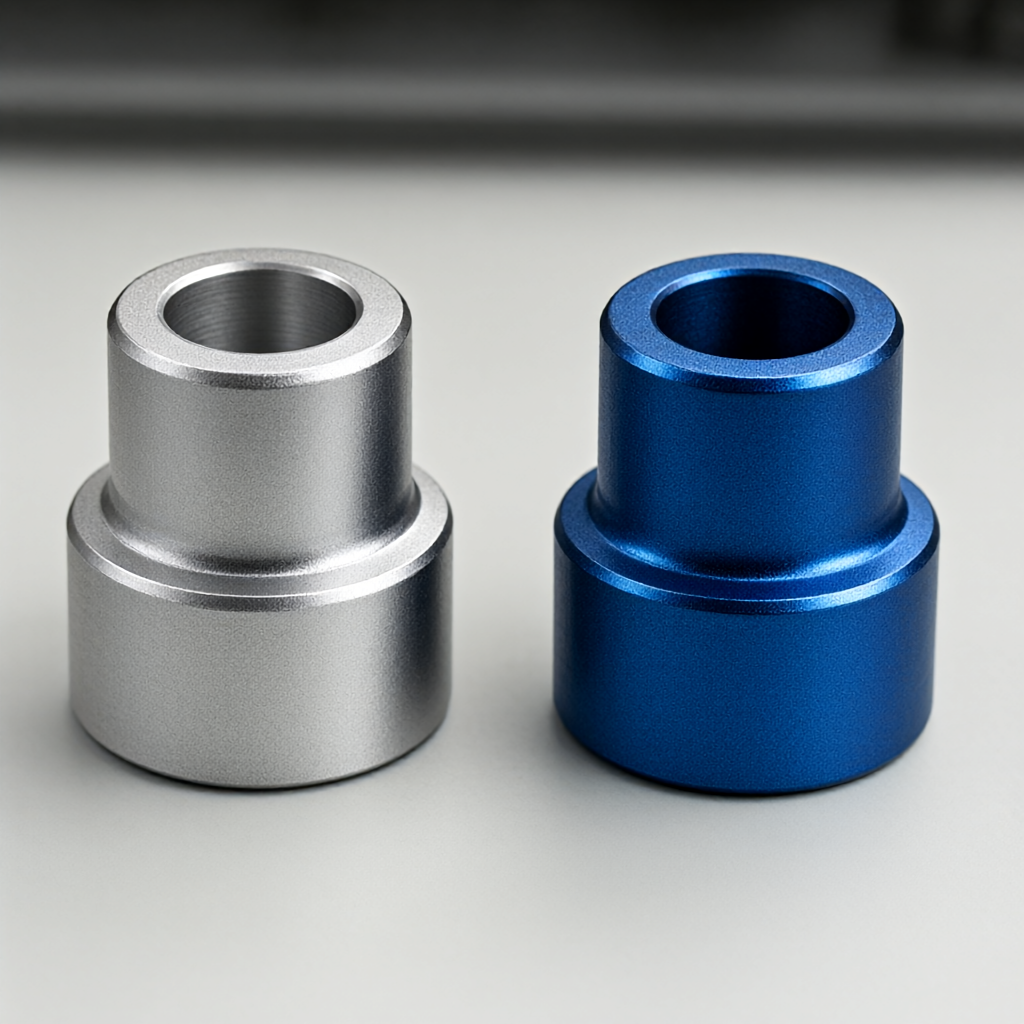
Aluminium-Oxid-Film ist dünner, Elox-Farbe Kontrolle ist stark (schwarz, Gold, farbig), aber die Oxidschicht ist porös, leicht zu färben.
Vorteil.: Draht, Sandstrahlen nach dem Glanz ist hoch, einfach, den Spiegeleffekt zu erreichen.
Nachteil: Wenn die vorherige Behandlung nicht korrekt ist, können viele Unterschiede wie weiße Flecken und schwarze Punkte auftreten.
Oberflächenbehandlung von Titan
Der Oxidfilm der Titanlegierung ist dicht, transparent und von Natur aus korrosionsbeständig.
Vorteile: Chemische Beschichtung oder Oxidationsfarbe (z. B. Blau, Gold, thermische Oxidation) hat eine gleichmäßige und kräftige Farbe und eine ausgezeichnete Kratzfestigkeit.
Nachteile: Die bearbeitete Oberfläche neigt dazu, eine „verfestigte Schicht“ zu bilden, die das anschließende Polieren erschwert; Die Wiederherstellung des Glanzes nach dem Sandstrahlen erfolgt langsam.
Für Teile mit hohen Anforderungen an das Erscheinungsbild, wenn diese in der Massenproduktion gewartet werden müssenHochglänzende Oberfläche, keine Kratzer, keine SchönheitsfehlerKonsistenz, Aluminiumlegierung mit feiner Nachbearbeitung (wie elektrolytisches Polieren oder Spiegelpolieren) ist einfacher, einen strengen CPK-Wert zu erreichen; Bei Titanlegierungen kommt es eher auf die abschließende Oberflächenbehandlung in der Bearbeitungsphase an, die extrem hohe Bedienerfähigkeiten und Maschinensteifigkeit erfordert.
Kostenstruktur und Bewertung der Chargendurchlaufzeit
Die Materialkosten sind nur die Spitze des Eisbergs. Zu den tatsächlichen TCO (Total Cost of Ownership) zählen Rohteilbeschaffung, Bearbeitungsverluste, Ausschussquote und Prüfkosten.
Blankopreis: Der Preis für Ti-6Al-4V-Stäbe beträgt normalerweise das 8- bis 12-fache des Preises für 7075-Aluminium (schwankt je nach Markt).
Verarbeitungsverlust: Aluminiumlegierungen lassen sich schnell schneiden, sodass die Arbeitszeit für ein einzelnes Stück kurz ist und der Wertverlust von Formen und Geräten gering ist; Titanlegierungen schneiden langsam und die Arbeitszeit für ein einzelnes Stück kann zwei- bis viermal so hoch sein wie bei einer Aluminiumlegierung.
Testkosten: Titanlegierungsteile erfordern normalerweise höhere Maßtoleranzen (z. B. ± 0,005 mm) und aufgrund der großen thermischen Verformung muss eine längere Abkühlzeit eingehalten werden, was sich auf den Rhythmus der Produktionslinie auswirkt.
Innerhalb des Chargenlieferzyklus von 15 bis 25 Tagen bieten Aluminiumlegierungsteile aufgrund ausgereifter Technologie und einfacher Materialverfügbarkeit eine höhere Flexibilität bei der Produktionsplanung. Wenn der Projektknoten eng ist, hat die Aluminiumlegierungslösung einen natürlichen Vorteil bei der Stabilität der Lieferkette.
Entscheidungshilfe zur Materialauswahl: Empfehlungen basierend auf Anwendungsszenarien
Wenn Ingenieure mit einem bestimmten Projekt konfrontiert werden, sollten sie anhand der folgenden Dimensionen prüfen:
Szenario 1: Hochfeste Leichtbau-Strukturteile
Wenn die Teile starken Vibrationen und starken Stößen ausgesetzt sind und gewichtsempfindlich sind (z. B. Drohnenarme, Roboteraktuatoren), wird Vorrang eingeräumtTi-6Al-4V. Trotz seiner hohen Kosten sind seine Ermüdungsbeständigkeit und seine hohe Temperaturstabilität unersetzlich.
Szenario 2: Produkte der Unterhaltungselektronik mit hohem Umsatz
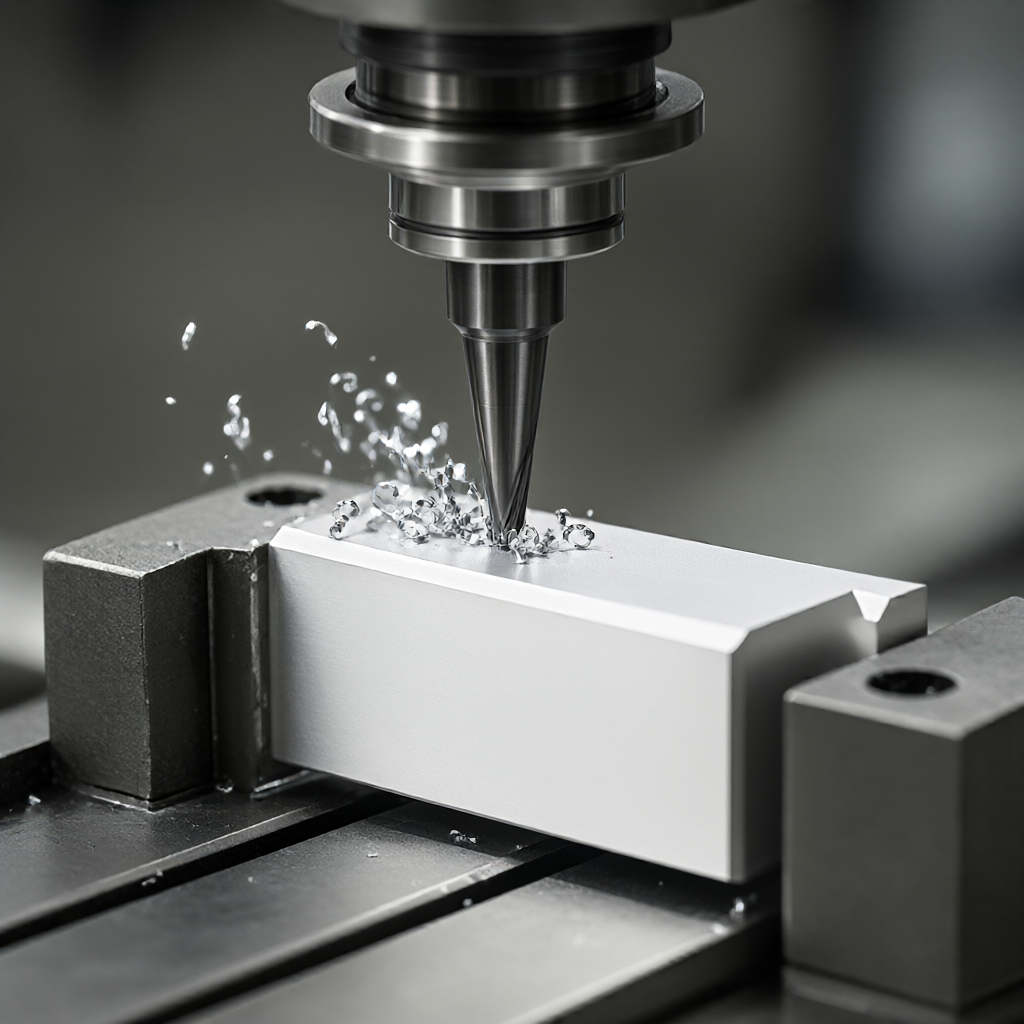
Wenn das Produkt schnell iteriert, eine große Leistung hat und hohe Anforderungen an das Erscheinungsbild stellt (z. B. 3C-Zubehör, Kameramodulgehäuse), geben Sie ihm Vorrang.7075-T6. Die geringen Kosten, die einfache Verarbeitung und die einfache optische Behandlung können die Kosten für ein einzelnes Stück erheblich senken und die Markteinführungszeit verkürzen.Hocheffiziente Schneidverarbeitungsszene aus Aluminiumlegierung
Szenario drei: Medizinische Implantate
ErforderlichReines Titan (CP-Ti Grade 4)Oder Ti-6Al-4V. Aluminiumlegierungen sind nicht biokompatibel und für die Verwendung in Implantationsszenarien strengstens verboten. Die Korrosionsbeständigkeit und die nichtmagnetischen Eigenschaften von Titan machen es zu einer zuverlässigen Wahl.Nahaufnahme der Titanlegierungsprüfung für medizinische Implantate
Abnahmestandards und Prüfpunkte
Unabhängig vom gewählten Material erfordert die Akzeptanz von CNC-Präzisionsteilen die Beachtung folgender Parameter:
Maßhaltigkeit: Es wird empfohlen, dass die Toleranz der wichtigen Passflächen innerhalb von ±0,01 mm liegt.
Oberflächenrauheit: Die Oberfläche muss einen Ra-Wert von 0,4 μm oder weniger haben, was normalerweise einen zusätzlichen Feindreh- oder Feinfräsvorgang erfordert.
FehlererkennungTitan-Legierung Teile anfällig für Mikrorisse, es wird empfohlen, die Last Teile für die Penetration und Prüfung (PT); Aluminium-Legierung konzentriert sich hauptsächlich auf Stomata und Integration, X-ray-Erkennung ist effektiver.
Material nachweisen·Lieferanten müssen ein vollständiges Materialverzeichnis (Mill Test Certificate) mit der Angabe der Legierung und des Wärmebehandlungsstatus vorlegen.
Häufige Fragen beantwortet
Aluminiumlegierung 7075 vs. Titanlegierung 6Al-4V Was ist bei der CNC-Bearbeitung anfälliger für Oberflächenkratzern?
Aluminium-Legierung schneiden leicht klebriges Messer, wenn nicht richtig gekühlt, Späne sehr leicht kratzen die bearbeitete Oberfläche der Titan-Legierung Härte ist hoch, nicht leicht zu kratzen, aber das Werkzeug Abstürzen verursachen kann, so dass Aluminium-Legierung mehr auf Späne und Kühlung achten muss, Titan-Legierung muss mehr auf die Werkzeugüberwachung achten.
Wie kann die Konsistenz des Aussehens von Aluminiumteilen in der Serienproduktion sichergestellt werden?
Der Schlüssel liegt in der Vorbehandlung Kontrolle nach dem Entfernen der Oxid Haut und Fett, einheitliche Ziehen oder Sandstrahlen Parameter (wie Sand, Druck, Zeit) wird empfohlen, die erste Teil der Anodisierung Test Farbe, um zu bestätigen, dass die Chargen Farbe bei Δ E.
Senden Sie Ihre STEP-/DWG-/PDF-Zeichnung — unsere Ingenieure antworten innerhalb von 2 Stunden mit einem detaillierten Angebot inkl. kostenloser DFM-Analyse und Verfahrensberatung, unverbindlich.
Schicken Sie uns Ihre Zeichnung – den Rest erledigen wir
Senden Sie Ihre STEP-/DWG-/PDF-Zeichnung und erhalten Sie innerhalb von 2 Stunden ein detailliertes Angebot mit kostenloser DFM-Analyse und Verfahrensberatung. Keine Mindestbestellmenge – ab 1 Stück.