





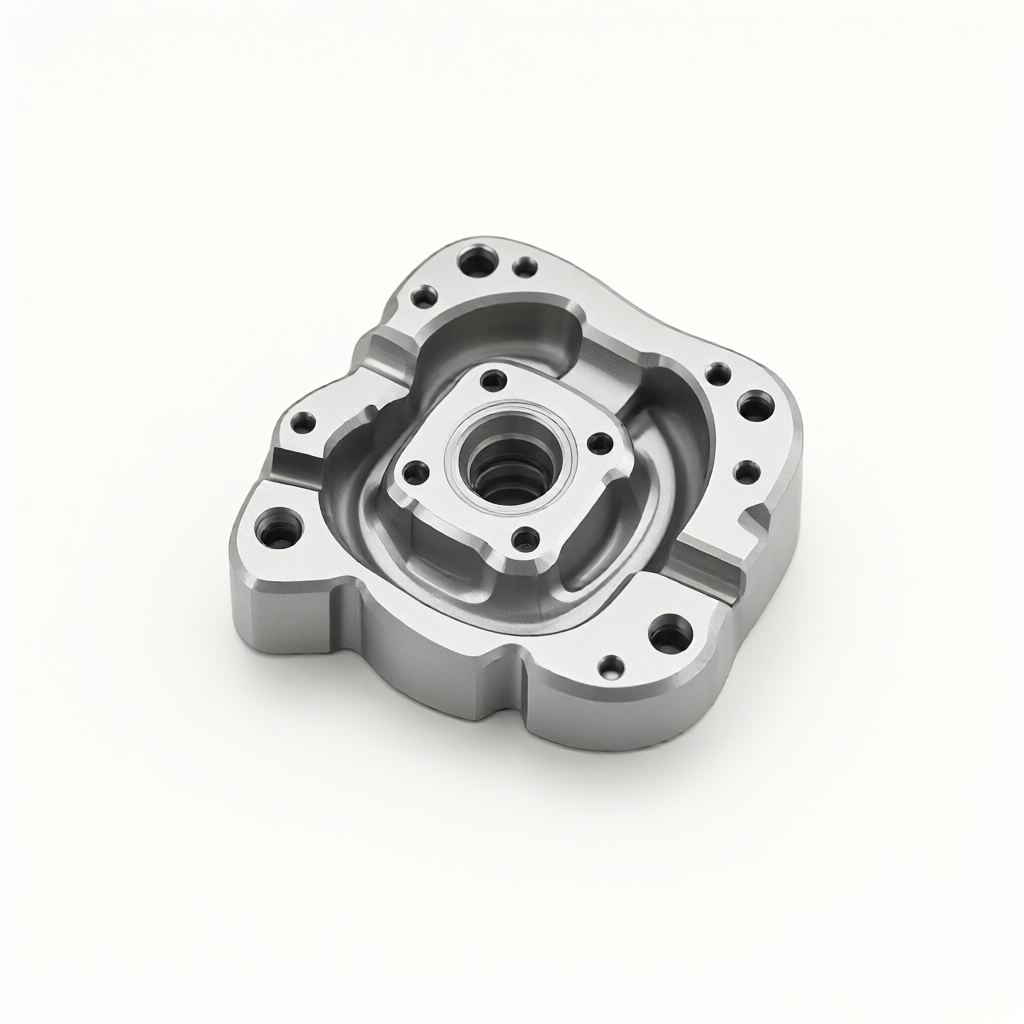
Kernprozessherausforderungen der fünfachsigen CNC-Bearbeitung medizinischer Hohlräume
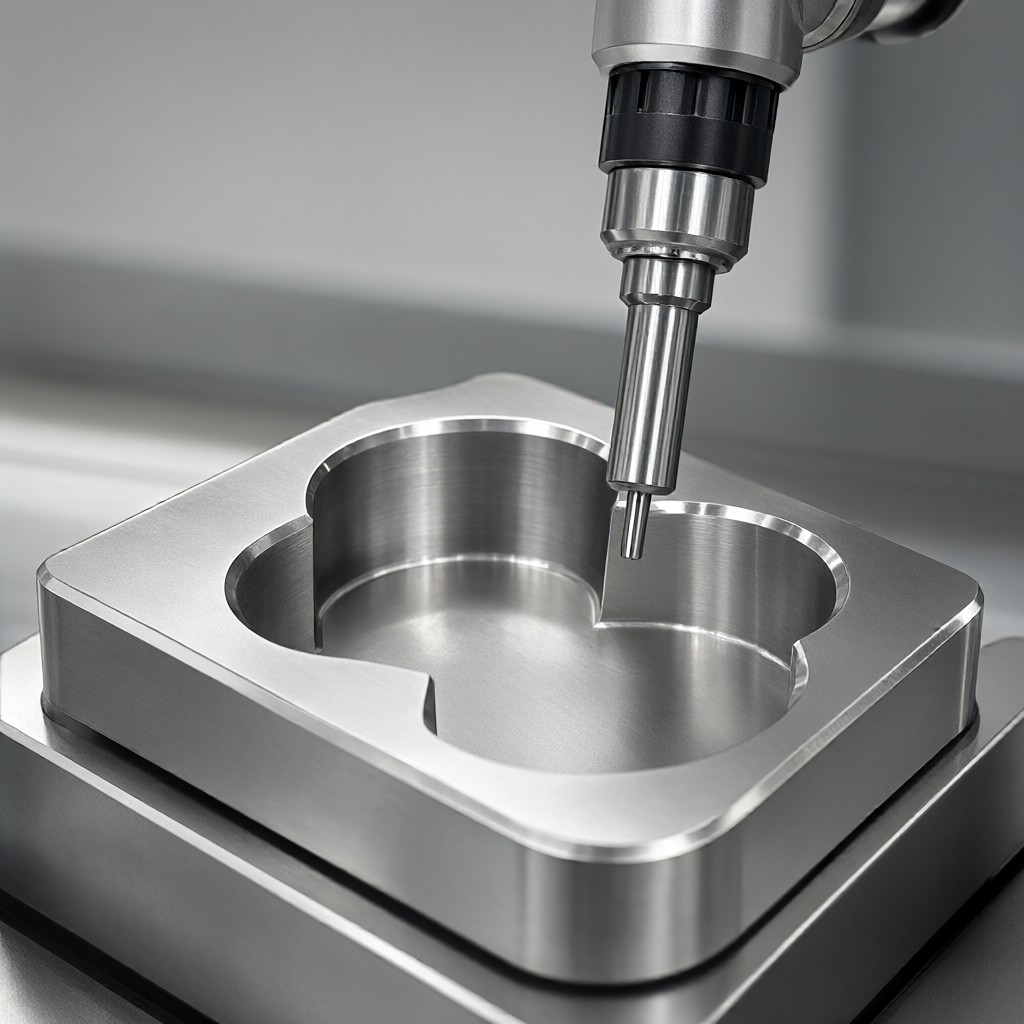
Bei der kundenspezifischen Bearbeitung von Präzisions-CNC-Teilen ist die fünfachsige CNC-Bearbeitung komplexer medizinischer Hohlräume eine typische Anforderung, um mit speziell geformten gekrümmten Oberflächen und tiefen Hohlraumstrukturen umzugehen. Hohlraumteile in medizinischer Qualität erfordern normalerweise sterile Verpackungsmaterialien, dürfen keine Grate oder Kratzer auf der Oberfläche aufweisen, und die Maßtoleranz wird auf ±0,01 mm kontrolliert, und die Oberflächenrauheit muss Ra0,4 μm oder besser erreichen. Aufgrund der hohen Anforderungen an die Biokompatibilität und Sauberkeit medizinischer Geräte treten bei herkömmlichen drei- oder vierachsigen Prozessen häufig Probleme wie Interferenzen zwischen den Achsen, unzureichende Optimierung des Werkzeugwegs und geringe Entgratungseffizienz bei der Bearbeitung komplexer Hohlräume auf. Die Fünf-Achsen-Verbindungsbearbeitung kann den Einfallswinkel des Werkzeugs durch die koordinierte Bewegung der geneigten Spindel und der Schwenkachse deutlich verbessern, die Oberflächengüte verbessern und die Stützstruktur reduzieren, wodurch ein Prozessspielraum für die anschließende aseptische Bearbeitung und Reinigung bleibt.
Materialauswahl und Schnittparameteroptimierung
Zu den häufig verwendeten Materialien für medizinische Hohlräume gehören Edelstahl 316L, Titanlegierungen (wie Ti-6Al-4V) und technische Kunststoffe PEEK. Die Unterschiede in der Schneidleistung verschiedener Materialien wirken sich direkt auf die Standzeit des Werkzeugs, die Oberflächenqualität und die Schwierigkeit beim Entgraten aus.
- Edelstahl 316L: Hohe Zähigkeit, schlechte Wärmeleitfähigkeit, leicht herstellbare Aufbauschneide. Es wird empfohlen, die Strategie mit großem Vorschub und geringer Schnitttiefe zu übernehmen, wobei die Spindeldrehzahl auf 8000–12000 U/min und die Vorschubgeschwindigkeit auf 300–500 mm/min geregelt wird. Für Schneidwerkzeuge werden hartmetallbeschichtete Messer (z. B. TiAlN-Beschichtung) empfohlen, um die Verschleißfestigkeit und Spanabfuhr zu verbessern.
- Titanlegierung: Niedriger Elastizitätsmodul und leicht verformbar. Es ist notwendig, die Schnittgeschwindigkeit (500–800 m/min) zu reduzieren und den Kühlmittelfluss zu erhöhen, um thermische Verformungen durch Wärmestau zu vermeiden. Es wird empfohlen, Mikrobearbeitungsparameter mit einem Schrittabstand von 0,05–0,1 mm zu verwenden, um die Oberflächengenauigkeit sicherzustellen.
- Technische Kunststoffe aus PEEK: Der Schmelzpunkt liegt bei etwa 343℃ und es haftet leicht am Messer. Es ist notwendig, scharfe Werkzeuge (z. B. einkristalliner Diamant oder CBN) zu verwenden, eine hohe Geschwindigkeit und einen niedrigen Vorschub beizubehalten (10.000–15.000 U/min, Vorschub 200–300 mm/min) und Luftkühlung zu verwenden, um thermische Verformungen zu verhindern.
Die Parameteroptimierung muss mit einer Fünf-Achsen-Verbindungssimulationssoftware zur Kollisionserkennung und Anpassung der Werkzeugachsenstrategie kombiniert werden, um sicherzustellen, dass das Werkzeug im tiefen Hohlraumbereich immer im besten Schnittwinkel gehalten wird und Vibrationen und Werkzeugablenkungen vermieden werden.
Werkzeugweg mit Fünf-Achsen-Verbindung und Strategie zwischen den Achsen
Wenn eine Fünf-Achsen-CNC komplexe medizinische Hohlräume bearbeitet, ist die Planung des Werkzeugwegs der Schlüssel zur Bestimmung der Oberflächenqualität und -effizienz. Zu den gängigen Strategien gehören:
- Spiralschneiden: Geeignet zum Hohlraumfräsen, kann eine konstante Schnittlast aufrechterhalten, die Belastung der Werkzeugspitze reduzieren, die Oberflächeneigenspannung reduzieren und die anschließende aseptische Reinigung erleichtern.
- Versatzfräsen in Z-Richtung: Geeignet für die Endbearbeitung, wobei durch Steuerung des Stufenabstands (normalerweise 0,02–0,05 mm) eine Oberflächenrauheit von Ra0,4 μm erreicht wird. Es ist notwendig, den Werkzeugweg mit einem sanften Übergang abzustimmen, um Werkzeugspuren zu vermeiden.
- Fünf-Achsen-Gestänge-Glättungsbearbeitung: Verwenden Sie eine kontinuierliche Fünf-Achsen-Bewegung im gekrümmten Oberflächenbereich, um den Spindelneigungswinkel konstant zu halten (z. B. 45°–60°), die Werkzeugsteifigkeit zu verbessern, Überhangvibrationen zu reduzieren und eine gleichmäßigere Profilqualität zu erzielen.
Bei der Werkzeugwegoptimierung müssen auch Reservierungen für den Entgratungsprozess berücksichtigt werden. Bei scharfen Kanten oder tiefen Hohlraumecken können vor dem Entgraten Rillen oder Fasen vorgesehen werden, um Oberflächenschäden durch nachträgliches manuelles Entgraten zu vermeiden. Die fünfachsige Werkzeugmaschine muss das Werkstück während der Positionierung nicht drehen, was die Spannspannung reduziert und zur Aufrechterhaltung der Maßhaltigkeit beiträgt.
Vergleich von Entgratungsprozessen und Sterilitätseignung
Das Entgraten ist ein qualifizierter Vorprozess für medizinische Teile. Verschiedene Methoden haben einen erheblichen Einfluss auf die Oberflächenintegrität, Biokompatibilität und Eignung steriler Verpackungsmaterialien. Die folgende Tabelle vergleicht drei gängige Entgratungsoptionen:
| Verfahren | Anwendbare Szenarien | Oberflächenrestrisiko | Eignung des sterilen Verpackungsmaterials | Kosten und Effizienz |
|---|---|---|---|---|
| Vibrationsentgraten | Poröser, tiefer Hohlraum, komplexes Innenloch | Niedrig, aber die Größe der Schleifpartikel muss kontrolliert werden (≤325 Mesh), um Kratzer zu vermeiden | Hoher, leicht zu reinigender Schleifmittelrückstand | Mittlere, gute Chargenkonsistenz |
| Laserentgraten | Scharfe Kanten, dünne Wände, hochtemperaturbeständige Legierungen | Extrem niedrig, kein Kontakt, keine Wärmeeinflusszone | Extrem hoch, keine Verbrauchsrückstände | Hoch, geeignet für hochpräzise medizinische Teile |
| Elektrochemisches Entgraten (ECM) | Tiefe Löcher, Schlitze, leitfähige Materialien | Niedrig, aber das Elektrolytverhältnis und die Stromdichte müssen kontrolliert werden | , müssen die Elektrolytrückstände gründlich gereinigt werden | Mittel, geeignet für Titan-/Stahllegierungen |
Bei der Auswahl eines Entgratungsverfahrens ist es notwendig, die Materialeigenschaften mit der anschließenden Sterilisationsmethode (z. B. Ethylenoxid- oder Strahlensterilisation) zu kombinieren. Da die Laserentgratung berührungslos erfolgt und keine Verbrauchsmaterialien benötigt, besteht das geringste Risiko einer Kontamination steriler Verpackungsmaterialien und ist für hohe Sauberkeitsanforderungen geeignet. Das Vibrationsentgraten eignet sich für komplexe Innenhohlräume, die Schleifpartikelgröße muss jedoch streng überprüft werden, um zu verhindern, dass Mikropartikelrückstände den Biokompatibilitätstest beeinträchtigen. Elektrochemisches Entgraten ist für leitfähige Materialien wirksam, die Elektrolytrückstände müssen jedoch durch mehrfache Ultraschallreinigung und Spülung mit reinem Wasser entfernt werden, und es muss festgestellt werden, ob der Ionenrückstand unter dem medizinischen Standardgrenzwert liegt.
Kompatibilitätsprüfung von Oberflächenbehandlung und sterilen Verpackungsmaterialien
Nach dem Entgraten erfordern medizinische Kavitäten häufig eine Oberflächenbehandlung, um die Korrosionsbeständigkeit und Biokompatibilität weiter zu verbessern. Zu den gängigen Prozessen gehören:
- Sandstrahlen: Bei Verwendung von Aluminiumoxid- oder Glasperlen mit einer Maschenweite von 150–325 wird der Druck auf 0,3–0,5 MPa gesteuert und die angestrebte Oberflächenrauheit liegt bei Ra0,8–1,6 μm. Nach dem Sandstrahlen sind Beizen und Passivieren erforderlich, um die Oberflächenverunreinigungsschicht zu entfernen.
- Eloxiert (Aluminiumlegierung): Geeignet für medizinische Teile auf Aluminiumbasis, Folienstärke 5–10 μm, kann eingefärbt oder versiegelt werden. Es ist darauf zu achten, dass der Versiegelungsprozess abgeschlossen ist, um zu verhindern, dass Reinigungsflüssigkeit in den Poren verbleibt.
- Überzug: Wie eine Nickel-Phosphor-Legierungsbeschichtung (2–5 μm), die die Verschleißfestigkeit und Korrosionsbeständigkeit verbessert. Nach dem Galvanisieren sind eine Wasserstoffversprödungsfreisetzung (z. B. 200℃/4h) und eine Überprüfung durch einen Salzsprühtest erforderlich.
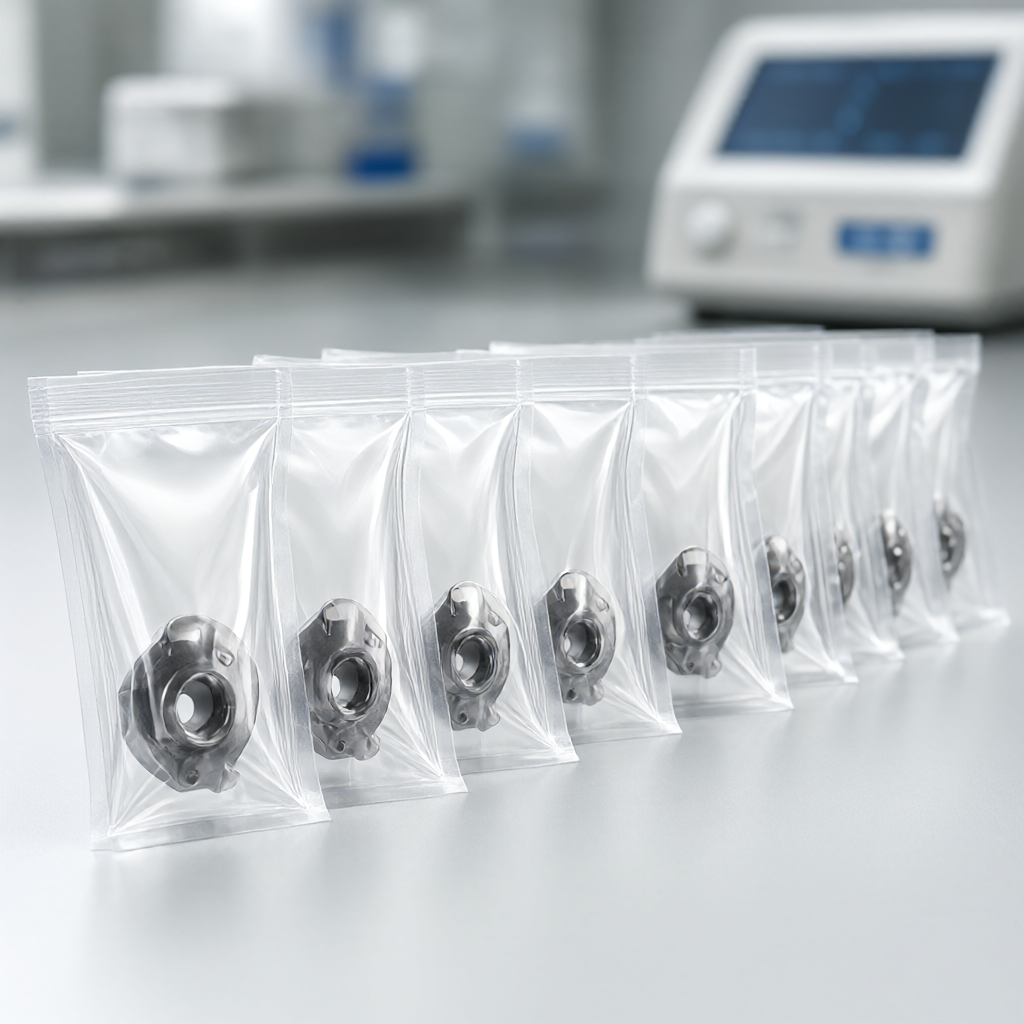
Nachdem alle Oberflächenbehandlungsprozesse abgeschlossen sind, muss die Eignung des sterilen Verpackungsmaterials überprüft werden. Verpackungsmaterialien (z. B. medizinische PE-Beutel oder Papier-Kunststoff-Verbundbeutel) müssen sicherstellen, dass sie nicht durch Mikrobeulen, statische Elektrizität oder Rückstände auf der Oberfläche der Teile beschädigt oder verunreinigt werden. Es wird empfohlen, Transportsimulationstests und Versiegelungstests durchzuführen, um sicherzustellen, dass die Oberflächenintegrität der Teile nach dem Sterilisationszyklus unverändert bleibt und keine Ausfällungen vorhanden sind.
Prüfstandards und Fehlervermeidung
Die endgültige Abnahme medizinischer Hohlraumteile unterliegt strengen Qualitätskontrollstandards. Zu den wichtigsten Testelementen gehören:
- Maßprüfung: Verwenden Sie ein dreidimensionales Koordinatenmessgerät (KMG) oder einen optischen Projektor, um wichtige Punkttoleranzen mit einem Ziel von ±0,01 mm zu ermitteln. Die CMM-Sonde muss einen Rubinkugeldurchmesser (R0,5 mm) verwenden, um die Genauigkeit der Messung tiefer Hohlräume zu verbessern.
- Oberflächenrauheit: Verwenden Sie ein Weißlichtinterferometer oder ein Kontaktrauheitsmessgerät und zielen Sie auf Ra0,4μm (Endbearbeitung) oder Ra0,8μm (nach dem Sandstrahlen). Es ist notwendig, an mehreren Punkten in verschiedenen Profilbereichen zu messen, um lokale Abweichungen zu vermeiden.
- Sauberkeitsprüfung: Führen Sie eine Partikelzählung gemäß der Norm ISO 16232-1 oder eine chemische Rückstandserkennung gemäß VDA 19 durch. Entgratete und oberflächenbehandelte Teile müssen mit Ultraschall gereinigt werden, um sicherzustellen, dass keine Metallspäne, Schleifmittel oder Elektrolytrückstände vorhanden sind.
- Biokompatibilität: Das Endprodukt muss die Testreihe ISO 10993 (Zytotoxizität, Sensibilisierung, Reizung usw.) bestehen, um sicherzustellen, dass es zu keiner toxischen Freisetzung aus den Materialien und Verarbeitungstechniken kommt.
Zu den häufigsten Fehlerursachen gehören Restgrate in tiefen Ecken der Kavität, Blasenbildung auf der Oberflächenbehandlungsschicht, Oberflächenkratzer nach dem Entgraten und leichte Dimensionsänderungen nach Sterilisationszyklen. Zu den Vermeidungsplänen gehört: Bei der Fünf-Achsen-Bearbeitung einen Spielraum für das Entgraten lassen; Durchführen einer Beizaktivierung vor der Oberflächenbehandlung; Verwendung von Laser- oder Vibrationsentgratung als Ersatz für manuelle Vorgänge; und Durchführung von Dimensionsstabilitätstests bei hohen Temperaturen vor der Sterilisation (simulierte Sterilisationstemperatur ±10 °C).
FAQ: Wichtige Fragen zur 5-Achsen-CNC-Bearbeitung medizinischer Kavitäten
Kann die fünfachsige CNC-Bearbeitung die Anforderungen an die Anpassung steriler Verpackungsmaterialien für medizinische Hohlräume erfüllen?
Dürfen. Die Fünf-Achsen-Bearbeitung reduziert Spannspannungen und Oberflächenfehler durch die Optimierung der Werkzeugwege. In Kombination mit Laser- oder Vibrationsentgratung und strengen Reinigungsprozessen kann sichergestellt werden, dass sich keine Restverunreinigungen auf der Oberfläche des Teils befinden und die Anforderungen an Versiegelung und Sauberkeit von sterilen Verpackungsmaterialien erfüllt werden.
Welche Entgratungsmethode eignet sich am besten für medizinische Hohlräume aus Edelstahl 316L?
Die Laserentgratung ist die bevorzugte Lösung für medizinische Hohlräume aus 316L-Edelstahl, da sie berührungslos ist, keine Verbrauchsmaterialrückstände aufweist und eine kleine Wärmeeinflusszone aufweist. Wenn der innere Hohlraum eine komplexe Struktur aufweist, kann Vibration mit Entgraten kombiniert werden, die Größe der Schleifpartikel muss jedoch kontrolliert und gründlich gereinigt werden.
Wie erreicht man bei der Fünf-Achsen-Bearbeitung eine Oberflächenrauheit von Ra0,4μm?
Es ist notwendig, Endbearbeitungsparameter (Schrittabstand 0,02–0,05 mm, moderate Schnittgeschwindigkeit) in Kombination mit einer Fünf-Achsen-Glättungsbearbeitungsstrategie zu übernehmen und die Schärfe des Werkzeugs und die thermische Stabilität der Werkzeugmaschine aufrechtzuerhalten. Vermeiden Sie nach der Endbearbeitung ein Nachspannen, um das Risiko von Oberflächenkratzern zu verringern.
Wie kann überprüft werden, ob der Elektrolytrückstand nach dem Entgraten den Standard erreicht?
Ionenchromatographie oder ICP-OES können zum Nachweis von Oberflächenionenrückständen verwendet werden, und der Zielwert muss den medizinischen Sauberkeitsstandards entsprechen (z. B. Gesamtrückstände).



