





In der Präzisions-CNC-TeilefertigungSchmale RillenbearbeitungDer Erfolg oder Misserfolg hängt oft nicht von der Steifigkeit der Werkzeugmaschine ab, sondern von derenPassende Beziehung zwischen Werkzeugradius und Nutbreite. Viele Ingenieure stellten erst beim ersten Probeschneiden des ersten Teils fest, dass nach der Auswahl des Werkzeugs entsprechend der theoretischen Größe die tatsächliche Schnittkraft anstieg, die Vibration des Werkzeuggriffs zunahm und sogar dazu führte, dass die Kehle am Nutboden zu groß war oder die Seitenwand zerkratzt wurde. Dies ist nicht nur ein Prozessproblem, sondern wirkt sich auch direkt auf die Konsistenz und das Erscheinungsbild der Massenproduktion aus. In diesem Artikel werden die tatsächlichen Kampfdaten von ShowyMetal beim 3/4/5-Achsen-Fräsen kombiniert, um eine detaillierte Analyse des Werkzeugradiuskoeffizienten, der Interferenzhüllkurve und der Kompensationslogik bereitzustellen, um Technologiebeschaffungs- und F&E-Personal bei der Festlegung einer wissenschaftlichen Auswahlbasis zu unterstützen und Fehlermodi von der Quelle zu vermeiden.
Analyse von Prozessengpässen und Fehlermöglichkeiten bei der Bearbeitung schmaler Nuten
Herkömmliche Schaftfräser gelangen in die „schmale Nutzone“, wenn die Nutbreite weniger als das 1,2-fache des Werkzeugdurchmessers beträgt. Zu diesem Zeitpunkt ist nur der Schneidkantenteil des Werkzeugs am Schneiden beteiligt, und der Teil des Werkzeugkörpers, der nicht am Schneiden teilnimmt, kann leicht mit dem Werkstück oder der Vorrichtung in Konflikt geraten. Zu den häufigsten Fehlermodi gehören:
- Fugenhobeln: Beim Zurückziehen oder Vorschieben des Werkzeugs kollidiert der Werkzeuggriff oder die Werkzeugschulter mit der Nutwand und verursacht irreparable Kratzer.
- Lassen Sie das Messer und den Rücken biegen: Wenn das Verhältnis von Tiefe zu Durchmesser zu groß ist, ist die Steifigkeit des Werkzeugs unzureichend, was dazu führt, dass die Nutbreite außerhalb der Toleranz liegt, normalerweise in der positiven Richtung (die Nut wird breiter).
- Geschwätz: Schmale Rillen haben eine kleine Schnittfläche und eine geringe Dämpfung, regen leicht Hauptschwingungen an und die Oberflächenrauheit verschlechtert sich stark.
Der Kern der Lösung dieser Probleme liegt in der erneuten Untersuchung der Kopplungsbeziehung zwischen Werkzeuggeometrie und Bearbeitungspfad. Dies lässt sich nicht durch einen einfachen „Taschenmesserwechsel“ lösen. Es erfordert eine umfassende Betrachtung auf der Grundlage der Finite-Elemente-Mechanik und der Zerspanungsmechanik.
Werkzeugradiuskoeffizient: der Kernparameter, der die Machbarkeit bestimmt
DefinitionWerkzeugradiuskoeffizient$\alpha$ ist das Verhältnis der Nutbreite $W$ zum Werkzeugradius $R_c$ ($ \alpha = W / 2R_c $). Dieser Koeffizient bestimmt direkt die Bewegungsfreiheit des Werkzeugs im Schlitz.
Prozesseigenschaften verschiedener Koeffizientenintervalle
Nach unseren Messdaten an 72 CNC-Anlagen entsprechen unterschiedliche $\alpha$-Werte völlig unterschiedlichen Bearbeitungszuständen:
- $\alpha< 1.0$: Die Unterseite des Werkzeugs kollidiert mit dem Nutgrund und ist physikalisch nicht bearbeitbar. Der Werkzeugradius muss verringert oder die Nutbreite vergrößert werden.
- $1,0 \le \alpha< 1.5$
- < 2.0$
: Wenn beim Versenden von Zeichnungen zur Angebotserstellung das enge Slot-Verhältnis $\alpha$ zwischen 1,0 und 1,5 $ liegt, wird empfohlen, den Lieferanten proaktiv zu fragen, ob er über eine „dedizierte Werkzeugbibliothek für schmale Slots“ verfügt, was ein wichtiger Indikator zum Testen seiner technischen Docking-Fähigkeiten ist. Gewöhnliche Fabriken verwenden möglicherweise standardmäßig Werkzeuge mit großem Durchmesser für das Zwangsschneiden, was zu einem erheblichen Rückgang der Ausbeute führt.
Ball Knife vs. Bullnose Knife: Ein ausführlicher Vergleich zweier Lösungen mit schmalen Rillen
Wenn schmale Nuten eine hohe Ebenheit des Bodens oder eine hohe Oberflächengüte der Seitenwände erfordern, sind Schaftfräser oft unzureichend. Derzeit sind Kugelfräser (Ball End) und Bull-Nose-Fräser (Bull Nose/Radius End) die Hauptkandidaten. Zwischen beiden bestehen erhebliche Unterschiede hinsichtlich Kosten, Effizienz und Oberflächenqualität.
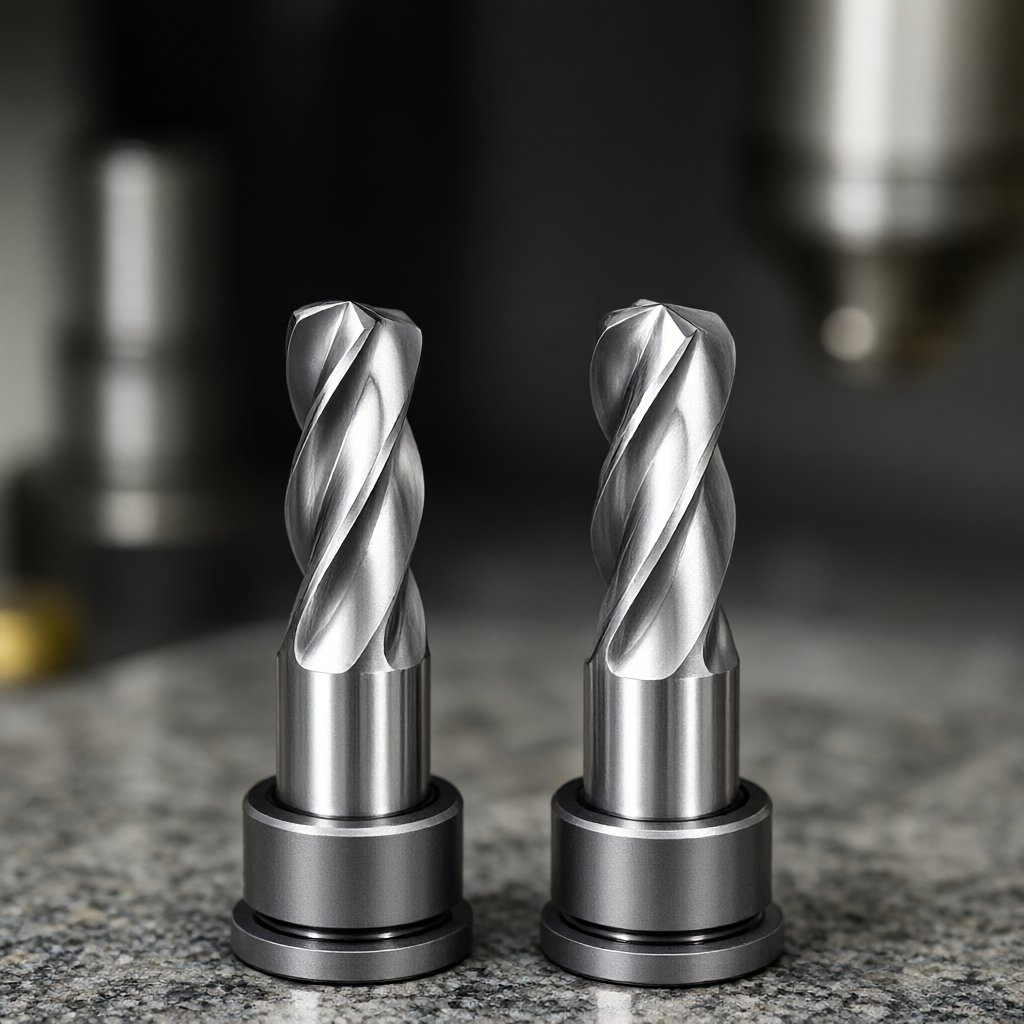
| Bewertungsdimensionen | Kugelkopffräser (Kugelkopf) | Bull Nose-Fräser (Bull Nose) |
|---|---|---|
| Untere Formfähigkeit | Vervollkommnen Sie den Bogen, keine zweiten Finishing erforderlich, geeignet für organische Oberflächen oder R-Rut-Boden | Nur Kontakt mit den Kanten, Resthöhe im unteren Zentrum, erfordert ein zweites Mal das Messer oder das Anfassen der Ebene | Seitenwände sind hell | Schlechte Schneiddraht mit dem Radius ändert, leicht zu fächerförmigen Linien zu erzeugen, ist der Ra-Wert in der Regel> 0,8 μ m. | Hervorragender zylindrischer Seitenkontakt mit gleichmäßigen Linien, um Ra0,4 μ m oder mehr zu erreichen. |
| Lebensdauer der Messer | Kurze Trail-Linie Geschwindigkeit ist niedrig, schlechte Wärmeableitung, schneller Verschleiß. | Langer großer Radius des Eingangs, gute Kühlung, starke Steifigkeit, geeignet für langes Schneiden. |
| Anwendungsszenario | Formhohlraum, komplexe dreidimensionale Konturen, Teile, die den unteren R-Wert erfordern | Seitenwände mit hoher Oberflächenbeschaffenheit, flache Nuten, optische Teile, Produkte mit hohen Anforderungen an die Konsistenz |
| Die Kostenkontrolle | Die Messer sind sehr teuer und müssen häufig ersetzt werden. | Mittlere und mittlere Werkzeuge haben eine hohe Haltbarkeit und niedrige integrierte Kosten. |
Engineering Empfehlung: Wenn Ihr Teil istStrukturteile und die Seitenwände der Nut müssen einen „Hochglanzoberfläche, keine Kratzer“-Effekt aufweisen,
Bei der Bearbeitung der linken Seitenwand muss diese aktiviert sein;Aktivieren bei Bearbeitung der rechten Seitenwand. Viele Anfänger verwechseln bei der Bearbeitung schmaler Nuten die linke und rechte Seite, was dazu führt, dass das Werkzeug zu viel schneidet und absplittert. Es wird empfohlen, die Simulation in der CAM-Software zu starten und zu prüfen, ob die Werkzeughüllkurve den theoretischen Wert der Nutbreite überschreitet.
oderBogen hineinStrategie. Nehmen wir als Beispiel einen Bullnose-Fräser mit 3 mm Durchmesser zur Bearbeitung einer 5 mm breiten und 10 mm tiefen Nut: Durch die Verwendung eines 15° schrägen Einführwinkels bei einer Tiefe von 0–5 mm und der Beibehaltung eines vertikalen Vorschubs von 5–10 mm kann die Spitzenschnittkraft um mehr als 30 % reduziert und die Rückbiegung deutlich reduziert werden.
3. Trennung von Rand und Endbearbeitung
Lassen Sie zum Schruppen einen Spielraum von 0,2 bis 0,3 mm und verwenden Sie zum Schlichten einen feineren Abstand.< 15% 刀径)。精修阶段务必使用AbwärtsfräsenDabei wird die starre Seite des Werkzeugs verwendet, um das Werkstück zu drücken, wodurch die Oberflächengüte verbessert und der Werkzeugverschleiß verringert wird.
Akzeptanzstandards und Prüfmethoden
- Koordinatenmessgerät (KMG)
- :verwenden
- FühlerlehreoderSondensimulationÜberprüfen Sie das Werkzeug auf mögliche Kollisionsrisiken mit umgebenden Merkmalen, insbesondere wenn Fasen oder Verrundungsübergangsbereiche vorhanden sind.
Transparente Lieferung: ShowyMetal stellt für jede Charge einen vollständigen Inspektionsbericht bereit, einschließlich CMM-Koordinatendaten, gemessener Rauheitswerte und Aussehensfotos. Dies ist nicht nur ein Qualitätsnachweis, sondern auch eine Datengrundlage, die den Kunden hilft, Prozessstabilität herzustellen.
Häufig gestellte Fragen (FAQ)
Wie klein muss das Werkzeug sein, um eine schmale Nut mit einer Breite von 0,5 mm zu bearbeiten?
Der theoretische minimale Werkzeugradius muss weniger als 0,25 mm betragen. Angesichts der Steifigkeit wird jedoch empfohlen, einen Präzisions-Mikro-Schaftfräser mit einem Durchmesser von 0,5 mm oder 0,6 mm zu verwenden. Wenn die Rillentiefe 3 mm überschreitet, wird dringend empfohlen, ein Spitzmesser zu verwenden und die Rotationsgeschwindigkeit zu reduzieren, um das Risiko von Vibrationsspuren und Messerbruch zu vermeiden.
Warum habe ich an den Seitenwänden meines schmalen Schlitzes immer Spiralmuster? Was soll ich tun?
Das Spiralmuster wird hauptsächlich durch zu große Schrittabstände oder Werkzeugverschleiß verursacht. Bitte überprüfen Sie den „Schlichtwerkzeug-Zustand (Stepover)“ in den CAM-Parametern. Es wird empfohlen, ihn auf 10–15 % des Werkzeugdurchmessers einzustellen. Überprüfen Sie gleichzeitig, ob Absplitterungen an der Werkzeugseitenkante vorhanden sind, und aktivieren Sie bei Bedarf die Fasenkompensation (Einlauf/Auslauf).
Was sind die spezifischen Anforderungen an die Steifigkeit der Werkzeugmaschine für die Bearbeitung schmaler Nuten?
Schmale Schlitze für WerkzeugmaschinenSpindelrundlaufEmpfindlich, erfordert einen Rundlauf der Spindel ≤ 0,005 mm. Gleichzeitig sollte die Werkzeugmaschine über Hochgeschwindigkeits- und Steifigkeitseigenschaften verfügen. Es wird empfohlen, fest eingespannte Drehmeißel oder ER-Halter zu verwenden, um Lockerheit durch Federklemmen zu vermeiden. Die 5-Achsen-Maschinen von ShowyMetal verwenden alle hochpräzise ER-Traverse-Systeme, um eine stabile Spannung von Werkzeugen mit Mikrodurchmessern zu gewährleisten.
Wie kann die Konsistenz schmaler Schlitzabmessungen in der Massenproduktion sichergestellt werden?
Der Schlüssel istAutomatische Überwachung der Werkzeugkompensation. Verwenden Sie einen Messtaster mit Längenmess- und Kreismessfunktionen, um den Verschleiß nach jedem Werkzeugwechsel automatisch zu kompensieren. Gleichzeitig wird die Schnittpfadfolge festgelegt, um Fehlerdrift durch Wärmestau zu vermeiden. Bei Aufträgen mit hohen Konsistenzanforderungen werden wir die Häufigkeit der Erstmuster- und Inspektionsprüfungen erhöhen und den Trend der kritischen KMG-Abmessungen überwachen.
Was ist der Unterschied zwischen der Schmalnut-Verarbeitungstechnologie von Kunststoffteilen und Metallteilen?
Technische Kunststoffe (wie PEEK, PEI) bleiben beim Schneiden leicht am Messer haften und müssen daher verwendet werdenŌzenkaku, SōribaguchiSpezialwerkzeuge und viel Kühlmittel oder Druckluft. Metallteile (z. B. 6061-Aluminium) legen mehr Wert auf die Spanabfuhr und Wärmeableitung. Es wird empfohlen, Werkzeuge mit mehr spiralförmigen Spannuten zu verwenden. Es gibt keinen wesentlichen Unterschied in der Kompensationslogik zwischen den beiden, aber die Schnittparameter (Geschwindigkeit/Vorschub) sind sehr unterschiedlich, sodass separate Prozesskarten erstellt werden müssen.
Fazit und Einladung zur Zusammenarbeit
Die Bearbeitung schmaler Nuten mag einfach erscheinen, in Wirklichkeit handelt es sich jedoch um einen umfassenden Test der Werkzeugbibliotheksverwaltung, der CAM-Programmierfunktionen und der starren Steuerung der Werkzeugmaschine. Ganz gleich, ob es sich um Dichtungsnuten für Strukturteile in der Luft- und Raumfahrt oder dekorative Nuten mit hohen Anforderungen an das Erscheinungsbild in der Unterhaltungselektronik handelt, die genaue Abstimmung des Werkzeugradius ist der Grundstein für die Reduzierung der Ausschussraten und die Verbesserung der Lieferpünktlichkeit.
Wenn Sie Probleme mit der Konsistenz des Erscheinungsbilds bei der Bearbeitung schmaler Nuten haben oder eine Prozessvalidierung für bestimmte Materialien und Tiefen benötigen, können Sie Ihre 2D-/3D-Zeichnungen gerne an das ShowyMetal-Ingenieurteam senden. Basierend auf tatsächlichen Kampfdaten von 72 Ausrüstungsgegenständen geben wir Ihnen Empfehlungen zur Werkzeugauswahl, Werkzeugvorschubstrategien und Toleranzen.DFM-AnalyseberichtWir helfen Ihnen dabei, es gleich beim ersten Mal richtig zu machen und es während der Massenproduktionsphase effizient zu liefern.



