





Fünf-Achsen-CNC-Bearbeitung von Flugzeugtriebwerkshalterungen: Optimierung der Topologie, Anpassungsfähigkeit der Strukturverarbeitung
Topologieoptimierung und technische Schwachstellen der Fünf-Achsen-Bearbeitung
Als zentrales tragendes Bauteil stellt die Triebwerkshalterung äußerst hohe Anforderungen an das Gleichgewicht zwischen Gewicht und Festigkeit. Traditionelles Design basiert oft auf empirischen Versuchen und Irrtümern, während Topologieoptimierungstechnologien Algorithmen verwenden, um Materialien automatisch unter bestimmten Lasten und Randbedingungen zu verteilen und so leichte, aber komplex geformte „organische“ Strukturen zu erzeugen. Diese Art von Struktur weist in der Regel variable Querschnitte, komplexe gekrümmte Oberflächen und tiefe Hohlräume auf, was die herkömmliche Drei-Achsen-CNC vor große Herausforderungen stellt: begrenzter Werkzeugschwenkraum, hohes Risiko von Störungen und große Eigenspannungen. Für Beschaffungsingenieure besteht das Hauptproblem darin, wie man mathematische Optimierungsmodelle in physische Einheiten umwandelt, die hergestellt werden können und die Chargenkonsistenz gewährleistet. Das Fehlen einer frühzeitigen Beurteilung der Verarbeitungseignung (DfM) führt häufig zu Entwurfsüberarbeitungen oder Verarbeitungsfehlern.
Warum die Fünf-Achsen-Anlenkung eine zuverlässige Lösung für komplexe Halterungen ist
Gegenüber topologisch optimierten Sonderformflächen bieten fünfachsige Bearbeitungszentren deutliche Vorteile. Durch die Steuerung der drei Linearachsen X, Y und Z sowie der beiden Rotationsachsen A und B kann die Werkzeughaltung in Echtzeit angepasst werden, um immer einen optimalen Schnittwinkel beizubehalten. Dies ist für das Fräsen dünnwandiger Brackets von entscheidender Bedeutung: Dadurch können Störungen durch Werkzeugseitenkanten vermieden, Überstände reduziert, Vibrationen reduziert und eine glattere Oberflächenqualität erzielt werden. Bei kritischen Sicherheitskomponenten wie Motorlagern wirkt sich die Oberflächenintegrität direkt auf die Ermüdungslebensdauer aus. Darüber hinaus kann durch die Fünf-Achsen-Bearbeitung „ein Schnitt bis zum Ende“ erzielt, die Anzahl der Spannzeiten reduziert, kumulative Positionierungsfehler reduziert und die Hochpräzisionsanforderung von ±0,01 mm für wichtige Strukturabmessungen sichergestellt werden. Für Einkäufer ist die Wahl eines Lieferanten mit Fünf-Achsen-Fähigkeiten eine wichtige Entscheidung, um das Risiko einer Verformung durch Mehrfachaufspannungen zu vermeiden.
Materialauswahl und Schnittparametereinstellung
Häufig verwendete Materialien für Luftfahrthalterungen sind Hochtemperaturlegierungen (wie Inconel 718) oder hochfeste Aluminiumlegierungen (wie 7075-T6). Die beiden haben völlig unterschiedliche Prozessanforderungen. Aluminiumlegierungen haben zwar hohe Schnittgeschwindigkeiten, neigen aber zum Verkleben, sodass scharfkantige Werkzeuge verwendet werden müssen; Hochtemperaturlegierungen sind hart und zäh, haben starke Schnittkräfte und neigen zur Kaltverfestigung, was niedrige Geschwindigkeiten, große Vorschübe und starke Kühlung erfordert. Bei der Parametrierung muss die Standzeitsimulation kombiniert werden. Bei der Bearbeitung von 7075-Aluminiumteilen kann die Vorschubgeschwindigkeit pro Millimeter beispielsweise 0,2 bis 0,5 mm erreichen und die Spindeldrehzahl beträgt 10.000 bis 15.000 U/min. Für Inconel 718 hingegen wird empfohlen, die Vorschubgeschwindigkeit auf 0,05–0,1 mm zu reduzieren und die Geschwindigkeit auf 2000–4000 U/min zu steuern. Die richtige Kombination von Parametern bestimmt direkt die Verarbeitungseffizienz und Oberflächenrauheit (Ziel Ra0,4–0,8 μm) und ist auch ein wichtiger Indikator für die Bewertung der technischen Tiefe der Lieferanten.
Vergleich der Verfahrenspläne: Kombination aus grober und feiner und schichtweiser Exzision
Um die thermische Verformung zu kontrollieren und die Effizienz zu verbessern, ist die Wahl der Verarbeitungsstrategie besonders wichtig. Das Folgende ist ein Vergleich der beiden gängigen Prozessrouten:
| Prozessplan | Funktionsbeschreibung | Anwendbare Szenarien | Vorteile | Nachteile/Risiken |
|---|---|---|---|---|
| Grob und fein in einer Aufspannung | Nach dem Entfernen des Aufmaßes beim Schruppfräsen sofort fertigfräsen, ohne in der Mitte umzuspannen. | Chargenklammern mit hohen Anforderungen an Präzision und Konsistenz | Der Positionierungsfehler ist gering, eine Neukalibrierung ist nicht erforderlich und die Zykluszeit ist schnell. | Die Steifigkeitsanforderungen an Werkzeugmaschinen sind extrem hoch und die Freisetzung von Eigenspannungen kann zu lokalen Verformungen führen. |
| Mehrschichtiges Halbfinish | Zuerst fräsen Sie bis zu einem Abstand von 0,5–1 mm vom fertigen Produkt vor. Nachdem die Spannung nachgelassen hat, wird das Material fein gemahlen. | Hochbelastbare Halterung mit extrem komplexer Struktur und ungleichmäßiger Wandstärke | Geringe thermische Verformung, gute Dimensionsstabilität, hohe Oberflächenqualität | Mit zunehmender Anzahl von Prozessen steigen die Kosten und die Menge, die auf jeder Ebene verbleibt, muss streng kontrolliert werden. |
In der Massenproduktion wird bei relativ gleichmäßiger Struktur eine „Grob- und Feinspannung gleichzeitig“ empfohlen, um die Lieferzeit zu verkürzen; Handelt es sich um durch Topologieoptimierung bedingte extrem dünnwandige Bereiche, muss ein „geschichtetes Halbfinish“ eingesetzt werden, um den Zusammenbruch des Endmaßes durch Vorhalten einer Spannungsentlastungsschicht zu vermeiden. Diese Entscheidung wirkt sich direkt auf Ertrag und Stückkosten aus.
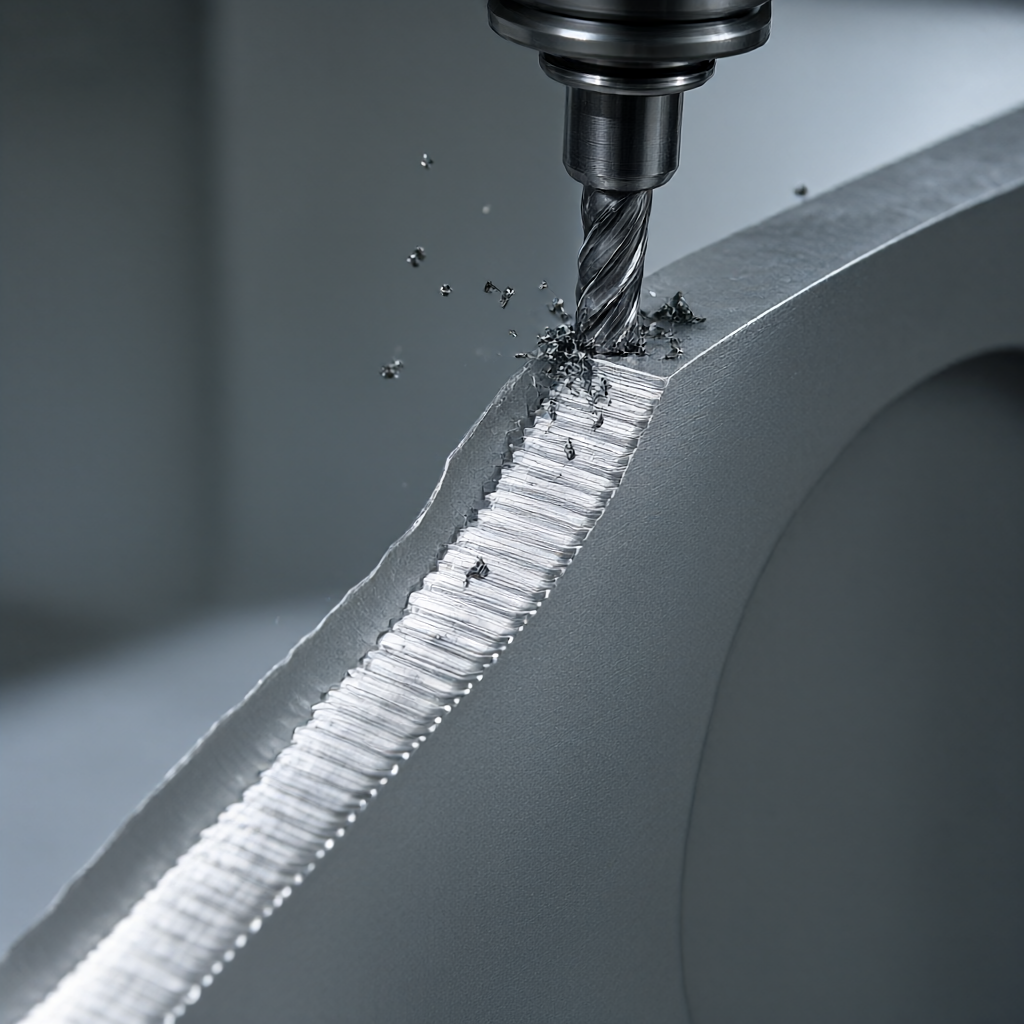
Verarbeitungsanpassungsfähigkeit und DFM-Optimierungsstrategie
Die Modellausgabe der Topologieoptimierung ist in der Regel nicht für die direkte Verarbeitung geeignet. Ingenieure müssen eine DFM-Prüfung (Design for Manufacturing) durchführen. Die erste ist die Prüfung der „minimalen Schnittbreite“, um sicherzustellen, dass die engste Stelle größer als das 0,5-fache des Werkzeugdurchmessers ist. Andernfalls muss ein Mikrowerkzeug verwendet werden, was die Vibrationsgefahr erheblich erhöht. Der zweite Schritt ist die „Erreichbarkeitsanalyse“, um zu prüfen, ob das Werkzeug den Boden der tiefen Kavität auf sichere Weise erreichen kann, um eine Kollision zu vermeiden. Schließlich gibt es noch den „Filet-Übergang“. Topologische Strukturen haben oft scharfe Ecken und eine Übergangskehle von R0,5–R1,0 mm muss zwangsweise hinzugefügt werden, um Spannungskonzentrationen zu verhindern und die Werkzeuglebensdauer zu verlängern. Hervorragende CNC-Lieferanten werden vor der Angebotsabgabe DFM-Berichte vorlegen, in denen sie auf diese potenziellen Risiken hinweisen und Änderungsvorschläge machen. Dies ist eine wichtige Grundlage für die Beurteilung ihrer technischen Leistungsfähigkeit.
Qualitätsprüfungs- und Abnahmestandards
Die Akzeptanz von Luftfahrtunterstützungen hängt nicht nur von der Größe, sondern auch von der Struktur- und Oberflächenintegrität ab. Zu den wichtigsten Erkennungsmethoden gehören:
- Koordinatenmessung (KMG): Für wichtige Passflächen, Öffnungen und Positionen muss die Genauigkeit ±0,01 mm erreichen.
- Rauheitsmessgerät: Die Oberflächenbeschaffenheit muss Ra0,4–0,8 μm erreichen, ohne offensichtliche Messerspuren und Vibrationsspuren.
- Sichtprüfung: Auf mikroskopische Risse, Anhaftungen oder Kratzer auf der Oberfläche prüfen.
- CT-Scan (falls erforderlich): Bei Brackets mit innen geschlossenen Strukturen ist eine Inspektion ohne Fehler erforderlich, um sicherzustellen, dass keine internen Schrumpflöcher oder Einschlüsse vorhanden sind.
Wie kann die Chargenkonsistenz sichergestellt werden?
Verlassen Sie sich auf Gerätestabilität und Prozesskontrolle. Produktionslinien mit einer Größe von mehr als 72 Einheiten sind für die Chargenlieferung geeignet. Durch Erstmusterbestätigung, Prozessinspektion (SPC-Kontrolle) und vollständige Versandinspektion werden Maßschwankungen innerhalb von X3σ kontrolliert. Durch den Einsatz von fünfachsigen Werkzeugmaschinen mit hochpräzisen Spannvorrichtungen können durch manuelle Spannunterschiede verursachte Chargenabweichungen deutlich reduziert werden.
Wie lang ist die übliche Lieferzeit?
Der Prüfzyklus ist kurz und kann den Projektknoten entsprechen. Die Massenproduktion kann je nach Materialschwierigkeit und Prozesskomplexität in der Regel innerhalb von 15 bis 25 Tagen geliefert werden. Durch die Durchführung von DFM-Überprüfungen im Vorfeld können die Folgekommunikation und die Nacharbeitszeit erheblich verkürzt werden.
Welche Schwierigkeiten gibt es bei der Verarbeitung von Hochtemperaturlegierungen?
Die Hauptschwierigkeiten liegen in der Kaltverfestigung und dem Werkzeugverschleiß. Es ist notwendig, speziell beschichtete Werkzeuge (z. B. AlCrN) einzusetzen und Kühlmethoden zu optimieren (z. B. Minimalmengenschmierung MMS). Die Anforderungen an die Steifigkeit der Werkzeugmaschine, die thermische Kontrolle und die Erfahrung im Parameter-Debugging sind extrem hoch. Fabriken, denen es an Erfahrung mangelt, sind anfällig für Werkzeugbruch oder Maßabweichungen.
Können spezielle Oberflächenbehandlungen individuell angepasst werden?
Unterstützt verschiedene Oberflächenbehandlungen wie Eloxieren, Sandstrahlen, Galvanisieren und Drahtziehen. Aufgrund der komplexen Oberfläche der Topologieoptimierungsstruktur muss besonderes Augenmerk auf die Gleichmäßigkeit der Oxidfilmdicke gelegt werden, um eine unvollständige Oxidation von Teilen mit tiefem Hohlraum zu vermeiden, die die Korrosionsschutzleistung beeinträchtigen würde.
Was ist die Mindestbestellmenge?
Die Individualisierung von Kleinserien wird unterstützt und die Mindestbestellmenge beträgt normalerweise 1 Stück. Der Vorteil der CNC-Bearbeitung besteht darin, dass kein Öffnen der Form erforderlich ist und sie sich für die F&E-Verifizierung und die Versuchsproduktion in kleinen Chargen eignet. Anschließend kann nahtlos auf die Massenproduktion umgestellt werden.
Schlussfolgerungen und Handlungsempfehlungen
Die Optimierung der Topologie verleiht Flugzeugtriebwerkshalterungen ein hervorragendes Leichtgewichtspotenzial, aber nur Hersteller mit fünfachsigen CNC-Bearbeitungsmöglichkeiten, umfassender DFM-Erfahrung und strengen Qualitätskontrollsystemen können sie in zuverlässige physische Teile umwandeln. Bei der Suche nach einem Partner empfiehlt es sich, sich auf dessen Prozesssimulationsfähigkeiten, Lösungen für komplexe Strukturen und Fälle zur Chargenkonsistenzkontrolle zu konzentrieren. Wenn Sie über ein komplexes Halterungsdesignmodell verfügen, können Sie uns gerne Zeichnungen zur Verfügung stellen. Wir stellen Ihnen außerdem eine kostenlose Bewertung der Anpassungsfähigkeit der Verarbeitung und DFM-Vorschläge zur Verfügung, um Sie bei den ersten Schritten zur Implementierung von Hochleistungskomponenten zu unterstützen.



