





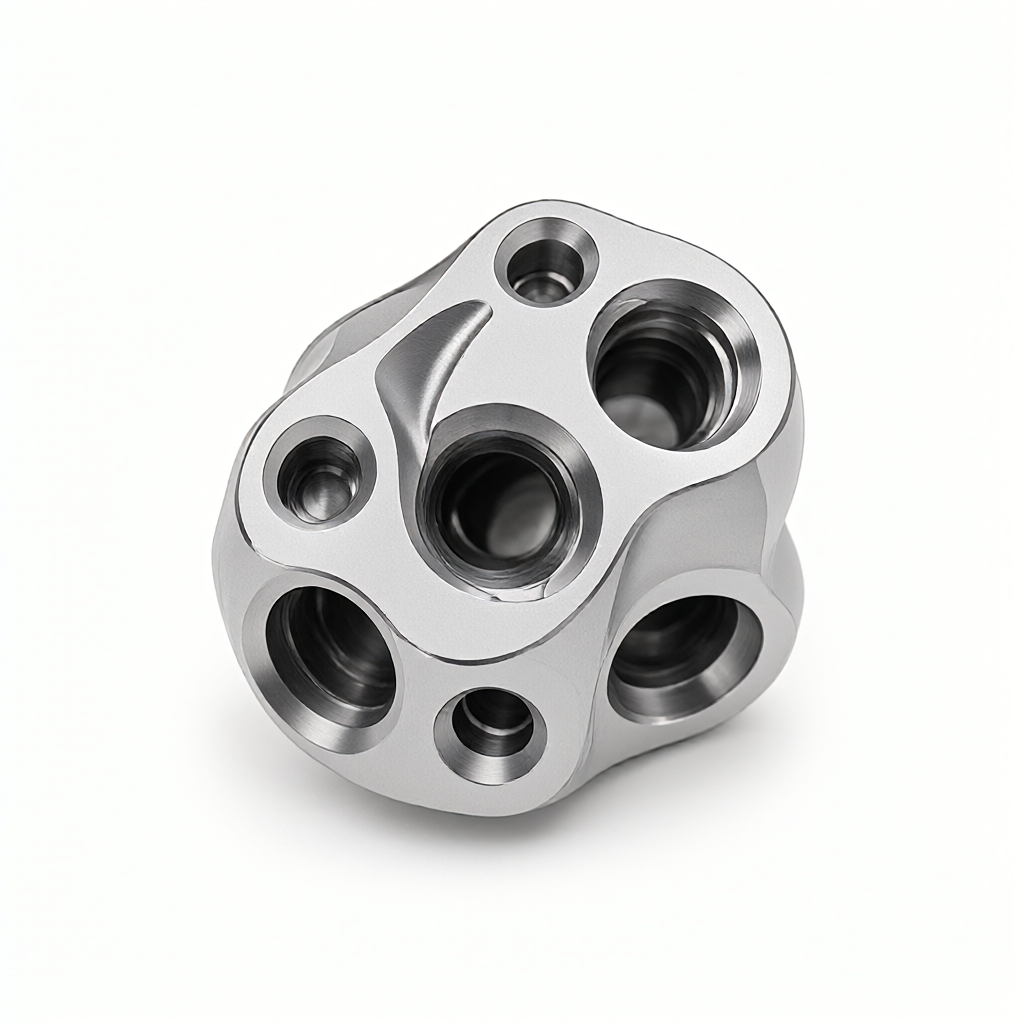
Herausforderungen hinsichtlich des Verhältnisses von Innenlochtiefe zu Durchmesser und des Werkzeugschlankheitsverhältnisses bei der Fünf-Achsen-CNC-Bearbeitung von Präzisionsventilkernen
In pneumatischen, hydraulischen und Halbleiter-Gaskreislaufsystemen,PräzisionsventilkernEs ist die Kernkomponente für die Steuerung des Ein-/Ausschaltens von Flüssigkeiten und die Durchflussregulierung. Seine Verarbeitungsschwierigkeiten konzentrieren sich auf dieFünf-Achsen-CNC-BearbeitungBesonders bei tiefen Hohlräumen und speziell geformten Schräglöchern.Verhältnis von Innenlochtiefe zu Durchmesser (L/D)UndSchlankheitsverhältnis des WerkzeugsZu den daraus resultierenden Problemen gehören unzureichende Steifigkeit, Schnittvibrationen und Schwierigkeiten bei der Spanabfuhr. Für Beschaffungs- und F&E-Ingenieure ist es wichtig, diese beiden Parameter zu verstehenToleranzstabilitätUndOberflächenbeschaffenheitDie Auswirkung ist ein Schlüsselindikator zur Bewertung der tatsächlichen Prozessfähigkeiten des Lieferanten. Wenn Sie sich bei der Beauftragung nur auf Zeichnungen verlassen und die Strategie zur Werkzeugwegkompensation im Prozesspfad ignorieren, führt dies häufig zu Fehlern bei der Chargenkonsistenz oder zu Lieferverzögerungen.
Physikalische Einschränkungen des Verhältnisses von Innenlochtiefe zu Durchmesser für die Ventilkerngenauigkeit
Ventilkerne erfordern normalerweise ein Verhältnis von Lochtiefe zu Durchmesser (L/D) von 3:1 oder sogar 5:1 oder mehr. Wenn L/D 3 überschreitet,Fünf-Achsen-CNC-BearbeitungDie Bohr- und Reibprozesse in der CNC stehen vor großen Herausforderungen:
- Werkzeugauslenkung und Werkzeugnachgiebigkeit:Mit zunehmendem Schlankheitsverhältnis nimmt die elastische Verformung des Werkzeugs unter Druck exponentiell zu. Bei L/D=4 können bei Verwendung herkömmlicher starrer Träger Maßabweichungen in Durchmesserrichtung das Toleranzfenster von ±0,01 mm überschreiten.
- Wärmestau und thermische Verformung:Bei der Tieflochbearbeitung kann die Schneidwärme nur schwer durch den Schaft geleitet werden, was zu einem lokalen Temperaturanstieg führt, der wiederum zu Eigenspannungen im Werkstück und Schrumpfverformungen nach dem Abkühlen führt.
- Gefahr von Spanverstopfung:Insbesondere bei der Bearbeitung von Werkstoffen aus Edelstahl oder Titanlegierungen können sich leicht Späne am Boden der Bohrung ansammeln, wodurch das Werkzeug abplatzt oder sogar bricht.
Daher müssen Ingenieure während der DFM-Phase (Design for Manufacturability) die Obergrenze von L/D klären. Wenn beispielsweise bei einem Ventilkernloch mit Ø6 mm die Tiefe 24 mm (L/D=4) überschreitet, wird empfohlen, es in Abschnitten zu bearbeiten oder einen Bohrvorgang anstelle eines einzelnen Bohrens und Reibens zu verwenden, um den kumulativen Fehler zu kontrollieren.
Werkzeug-Schlankheitsverhältnis und Strategie zur Anpassung der Schnittparameter
Das Verhältnis der Werkzeugschlankheit (S/L) hat direkten Einfluss auf die Leistung beim Fräsen und Bohren.OberflächenrauheitUndDimensionsstabilität. existierenFünf-Achsen-CNC-BearbeitungBei der maschinellen Bearbeitung wird üblicherweise ein Kugelfräser oder ein Rundfräser zum Anfasen gekrümmter Oberflächen und Öffnungen verwendet, und sein S/L beträgt normalerweise 5:1 bis 8:1.
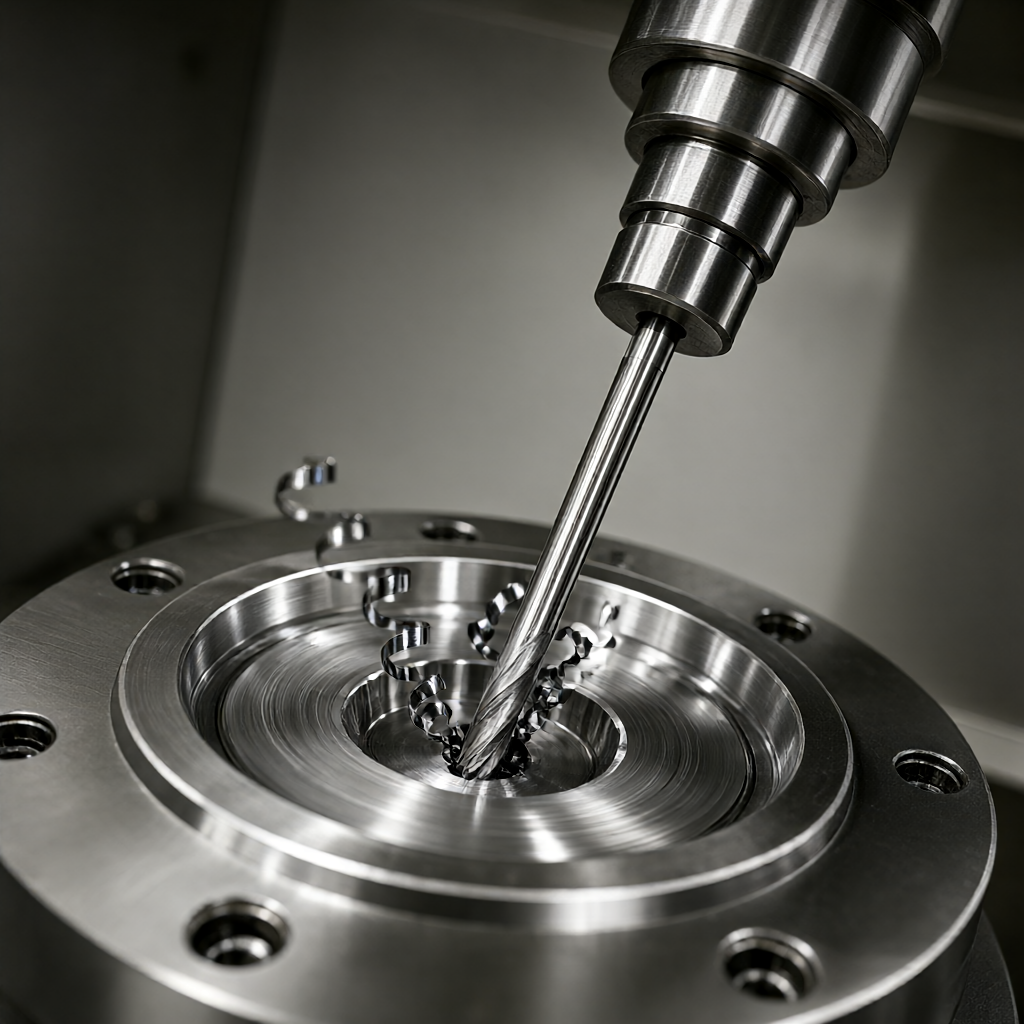
- Geschwindigkeits- und Vorschuboptimierung:Werkzeuge mit hohem S/L-Wert müssen die Schnittgeschwindigkeit (Vc) und den Vorschub (Fz) reduzieren, um Rattern zu unterdrücken. Wenn Sie beispielsweise die Aluminiumlegierung 6061 mit einem Kugelfräser mit Ø4 mm (S/L=6) bearbeiten, wird empfohlen, den Vc auf 60–80 m/min statt der herkömmlichen 200 m/min zu steuern.
- Werkzeugbeschichtungen und Geometrie:Die Wahl von mit PKD (polykristallinem Diamant) oder CBN (kubisches Bornitrid) beschichteten Werkzeugen kann die Steifigkeitslebensdauer verbessern, muss jedoch mit der Strategie zur thermischen Fehlerkompensation der Spindel übereinstimmen.
- Auswahl des Spindelkegels:Für die Tieflochbearbeitung wird die hochsteife HSK- oder BT50-Kegelspindel bevorzugt, um den Einfluss der thermischen Grenzflächendrift auf die Lochpositionsgenauigkeit zu reduzieren.
Fünf-Achsen-Verbindungspfadplanung und Werkzeugachsensteuerung
Ventilkerne enthalten oft schräge Löcher, Sacklöcher und vielfältige Positionierungsmerkmale.Fünf-Achsen-CNC-BearbeitungDer Vorteil besteht darin, dass durch die gekoppelte Drehung der beste Arbeitswinkel des Werkzeugs beibehalten werden kann und ein hängendes Schneiden an der Unterseite vermieden wird. Der Schlüssel liegt in der Strategie der Werkzeugachsensteuerung (Tilt & Lead):
- Feste Bodenmethode (Floor Normal):Das Werkzeug steht immer senkrecht zur Bearbeitungsfläche und eignet sich für ebene und gerade Wandflächen, allerdings ist das Loch anfällig für Schnittspuren.
- Methode mit fester Seite (Side Normal):Das Werkzeug ist um 5°–10° geneigt, was die Lochrundheit und Oberflächengüte verbessern kann, aber die S/L-Anforderungen des Werkzeugs sind strenger.
- Dynamische Neigung:Passen Sie den Neigungswinkel automatisch entsprechend der Krümmung der Werkzeugposition an, was für Ventilkerne mit komplexer gekrümmter Oberfläche geeignet ist. CAM-Software erfordert die Fähigkeit zur kontinuierlichen Interpolation der G5-Achse.
Für tiefe Löcher mit L/D > 3 wird die Einstellung im Fünf-Achsen-Programm empfohlenIn Schichten schneidenUndBohren und SpanabfuhrBei jedem Schnitt von 2–3 mm hebt er sich um 1 mm an, um zu verhindern, dass sich Späne verfangen. Gleichzeitig wird Schneidflüssigkeit mit konstanter Temperatur (Druck 40–60 bar) verwendet, um den Lochboden direkt zu spülen, um das Risiko einer thermischen Verformung zu verringern.
Auswirkungen der Materialauswahl und Oberflächenbehandlung auf die Stabilität tiefer Löcher
Zu den häufig verwendeten Materialien für Ventilkerne gehören Edelstahl SUS316L, Inconel 718 und Lagerstahl GCr15. aus unterschiedlichen MaterialienWärmeleitfähigkeitUndStärkedirekte WirkungFünf-Achsen-CNC-BearbeitungWerkzeugverschleiß und Werkstückverformung bei:
| Materialqualität | Typischer L/D-Grenzwert | Hauptschwierigkeiten | Empfohlene Nachbearbeitung |
|---|---|---|---|
| SUS316L | 3,5–4,0 | Hohe Zähigkeit, lässt sich leicht am Messer kleben | Sandstrahlen + Passivierung |
| Inconel 718 | 2,5–3,0 | Hohe Härte und geringe Wärmeleitfähigkeit | Vakuumwärmebehandlung + elektrolytisches Polieren |
| GCr15 | 3,0–3,5 | Große Verformung durch Wärmebehandlung | Schleifen + Schleifen |
Besonderer Hinweis: Nach der Tieflochbearbeitung des Edelstahlventilkerns kann die Restspannung leicht zu einer Abweichung der Lochform führen. Es wird empfohlen, es nach dem Grobfräsen hinzuzufügenZeiteffektiver StressabbauProzess (480℃/2h), dann Endbearbeitung und Endkontrolle. Im Hinblick auf die Oberflächenbehandlung eignet sich das Eloxieren für Aluminium-Ventilkerne, ist jedoch für Edelstahl nicht wirksam. Wenn eine hohe Oberflächengüte erforderlich ist, kann elektrolytisches Polieren den Ra-Wert auf unter 0,2 μm reduzieren, führt jedoch zu einer Einkerbung der Größe um 0,02–0,05 mm, und im CAM-Programm muss ein Ausgleichsbetrag reserviert werden.
Prüfmethoden und Akzeptanzkriterien
Die Genauigkeitsüberprüfung von tiefen Löchern und geneigten Löchern kann nicht ausschließlich auf der Drei-Koordinaten-Punkterkennung (KMG) beruhen, sondern muss damit kombiniert werdenPneumatisches MessgerätUndOptischer Vergleich::
- Lochtiefe und Position:Verwenden Sie pneumatische Sonden von Ray oder Keyence, um das L/D-Verhältnis und die Koaxialität in Echtzeit mit einer empfohlenen Toleranz von ±0,005 mm zu messen.
- Oberflächenrauheit:Bei Verwendung des Rauheitsmessgeräts der Serie SJ-2100 beträgt die Probenlänge 1,25 mm, die Dichtfläche Ra des Ventilkerns muss ≤ 0,4 μm und die nicht dichtende Fläche ≤ 0,8 μm sein.
- Geometrische Toleranz:Die Rundheit und Zylindrizität des schrägen Lochs werden mit einem Laser-Profiler gescannt, um eine Punktwolke zu erzeugen, und die Abweichung wird mit dem CAD-Modell verglichen.<0.01 mm 判定合格。
Vor dem Versand wird eine 100 % umfassende Inspektion durchgeführt, bei der ein KMG-Bericht und eine Rauheitskarte beigefügt sind. Bei Chargenbestellungen wird empfohlen, nach der Bestätigung des ersten Stücks durch den Kunden alle 50 Stück die Schlüssellochpositionen stichprobenartig zu überprüfen und eine SPC-Kontrollkarte zur Überwachung der Werkzeugverschleißtrends zu erstellen.
Häufig gestellte Fragen und Vorschläge zur Prozessvermeidung
F1: Wie kann die Konsistenz des tiefen Lochs des Ventilkerns L/D=4 in der Massenproduktion sichergestellt werden?
verwendenFünf-Achsen-CNC-BearbeitungDie geschichtete Bohr- und Reibstrategie in , Spanentfernung alle 2 mm und Einschränkungen bei der Koaxialität der Vorrichtung. Der Bohrer wird alle 200 Stück in der Charge ausgetauscht, um Spitzenverschleiß und allmähliche Erweiterung des Lochdurchmessers zu vermeiden.
F2: Was soll ich tun, wenn das schlanke Werkzeug mit S/L=8 beim Hochgeschwindigkeitsfräsen vibriert?
Reduzieren Sie die Spindeldrehzahl auf einen stabilen Nockenbereich (Abfrage über die Werkzeugdynamikdatenbank) oder wechseln Sie für die zweistufige Bearbeitung auf ein Werkzeug mit kurzer Schneide. Wenn ein langes Werkzeug verwendet werden muss, ist es notwendig, eine Zwischenstütze hinzuzufügen oder die Schnittstärke (ap) auf weniger als 0,5 mm zu reduzieren.
F3: Nach der Bearbeitung des Edelstahlventilkerns treten Grate und Spannungskonzentrationen in der Öffnung auf. Wie entferne ich sie?
Durchgeführt mit 0,5 mm KugelfräserEntgraten und Anfasen, Winkel 15°–30°, Vorschub Fz=0,02 mm/U. Vermeiden Sie die Verwendung von Feilen und anderen manuellen Zuschnitten, um eine Beeinträchtigung der Oberflächenbeschaffenheit und Maßhaltigkeit zu vermeiden.
F4: Was sind die Hauptursachen für den Positionierungsfehler der schrägen Löcher bei der Fünf-Achsen-Verbindung?
Hauptsächlich aufgrund der thermischen Drift der C-Achse der Werkzeugmaschine, der Verformung der Werkstückspannung und der Abweichung der Werkzeugachsenkompensation. Es wird empfohlen, die Spindel vor der Bearbeitung 30 Minuten lang vorzuwärmen, einen hydraulischen Dehnspanner anstelle eines Federspanners zu verwenden und die dynamische Aktualisierungsfunktion für die Schneidenradiuskompensation in CAM zu aktivieren.
F5: Wie lässt sich beurteilen, ob ein Lieferant über echte Fähigkeiten zur Fünf-Achsen-Tieflochbearbeitung verfügt?
Es ist erforderlich, das gleiche Material und die gleichen L/D-Parameter bereitzustellen.Erstmusterprüfbericht, einschließlich CMM-Punktwolkendaten und Rauheitskarte. Beobachten Sie, ob es über eine Werkstatt mit konstanter Temperatur, ein pneumatisches Messgerät und einen Werkzeugverschleißmanagementprozess verfügt. Ob die Spannungsabbau- und Polierprozesse abgeschlossen sind, können Sie anhand unserer Anweisungen zum Oberflächenbehandlungsprozess überprüfen.
Schlussfolgerungen und Handlungsempfehlungen
PräzisionsventilkernFünf-Achsen-CNC-BearbeitungDer Erfolg hängt davon abVerhältnis von Innenlochtiefe zu DurchmesserUndSchlankheitsverhältnis des WerkzeugsFeinsteuerung, statt sich ausschließlich auf die Anzahl der Geräte zu verlassen. Durch die Klärung von L/D-Grenzwerten, Werkzeugauswahl und Kompensationsstrategien in der DFM-Phase können Chargenrisiken deutlich reduziert werden. Wenn Ihr Ventilkern tiefe Löcher und schlanke Merkmale mit L/D > 3 oder S/L > 6 aufweist, wird empfohlen, 3D-Zeichnungen und Materialqualitäten zu senden. Basierend auf einer Gruppe von 72 CNC-Geräten und einer Genauigkeit von ±0,01 mm können wir eine Bewertung des Prozesspfads und schnelle Angebote bereitstellen, um eine stabile Lieferung und Qualität sicherzustellen.



