





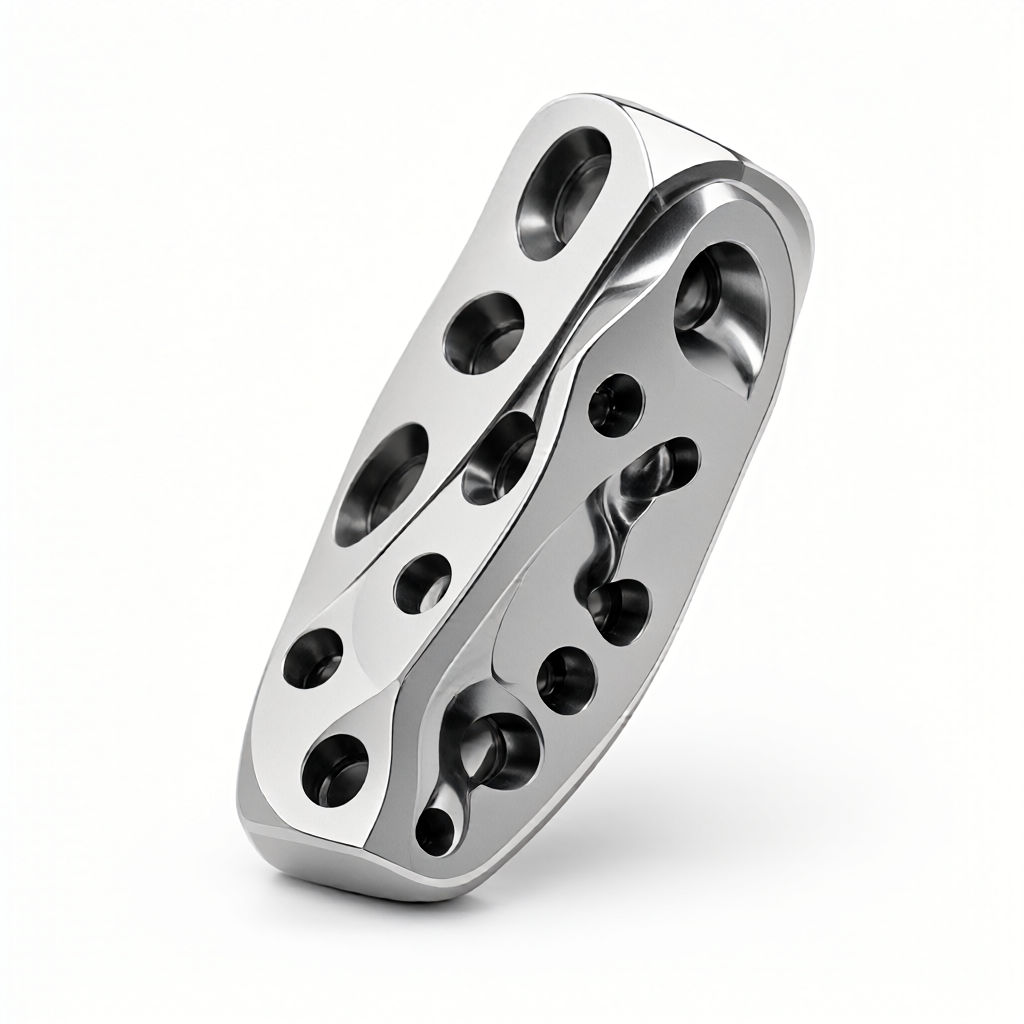
Die mehrachsige Verbindungsbearbeitung von speziell geformten Teilen ist ein Kernprozess, der die Einschränkungen der traditionellen 3-Achsen-Bewegung durchbricht und komplexe gekrümmte Oberflächen und Mehrwinkelmerkmale in einem einzigen Spannformteil realisiert. Für F&E-Ingenieure und die technische Beschaffung bestimmt das Verständnis der Leistungsgrenzen der 3-Achsen-, 4-Achsen- und 5-Achsen-Bearbeitung bei der Herstellung von Teilen mit Sonderform direkt die Designspielraumreservierung, die Auswahl der Prozessroute und die endgültige Kostenrechnung in der DFM-Phase (Design for Manufacturability). Falsche Mehrachsenstrategien können zu einem erhöhten Risiko von Werkzeuginterferenzen, einer geringen Werkzeugauslastung oder Maßabweichungen aufgrund von Spannverformungen während der Massenproduktion führen. Dieser Artikel bietet eine detaillierte Analyse der technischen Logik der mehrachsigen Simultanbearbeitung von Teilen mit Sonderform, vergleicht die Vor- und Nachteile verschiedener Achsnummernlösungen und liefert technische Ausführungspunkte, die Ihnen dabei helfen, Fertigungsrisiken während der Zeichnungsprüfungsphase zu vermeiden.
Fähigkeitsgrenze und kinematische Basis der mehrachsigen verknüpften Bearbeitung von Sonderformteilen
Unter Freiformteilen versteht man in der Regel Teile mit komplex gekrümmten Oberflächen, tiefen Hohlräumen, geneigten Löchern oder Teile mit extrem hohen Steifigkeitsanforderungen. Die herkömmliche 3-Achsen-CNC-Bearbeitung basiert auf drei linearen Achsen, XYZ, und das Werkzeug kann nur in normaler oder radialer Richtung vorrücken. Bei Merkmalen mit Neigungswinkeln von mehr als 90 Grad erfordert die 3-Achsen-Bearbeitung häufig mehrere Aufspannungen, was zu Positionierungsfehlern führt und das Risiko einer „Unterschneidung“ mit sich bringt (d. h. das Werkzeug kann den unteren Rand der Oberfläche nicht erreichen).
Die 4-Achsen-Bearbeitung führt eine Drehung um die A-Achse der X- oder Y-Achse ein und wird hauptsächlich zum kontinuierlichen Fräsen von zylindrischen Sonderformteilen (z. B. Flügelrädern in der Luftfahrt, Lenksäulen von Automobilen) verwendet. Durch Drehen des Werkstücks statt Bewegen des Werkzeugs ermöglicht 4-Achsen eine kontinuierliche Seitenwandbearbeitung, wodurch die Anzahl der Spannzeiten reduziert und die Oberflächenkontinuität verbessert wird. Die 5-Achsen-Bearbeitung fügt eine B-Achse oder C-Achse hinzu, wodurch das Werkzeug in jede Richtung vorgeschoben werden kann. Dadurch wird eine echte „eine Aufspannung für die gesamte Bearbeitung“ erreicht und das durch unzureichende Steifigkeit verursachte Interferenzproblem vollständig gelöst.
- 3-Achsen-Gestänge: Geeignet für flache Platten und einfache Stufenteile. Die Werkzeugachse steht immer senkrecht zur Bezugsebene.
- 4-Achsen-Gestänge: Geeignet für Rotationskörper und Wellen mit geneigten Löchern, wodurch seitliche Vorschubbeschränkungen durch A-Achsen-Rotation vermieden werden.
- 5-Achsen-Gestänge: Geeignet für komplexe Skulpturenoberflächen, Strukturteile für die Luft- und Raumfahrt sowie medizinische Implantate. Die Werkzeughaltung kann beliebig angepasst werden, um Störungen zu vermeiden.
Materialauswahl für Formteile und DFM-Empfehlungen: Warum sich die Strategien zwischen 7075-Aluminium und 304-Edelstahl unterscheiden
Die Wärmeleitfähigkeit und die Kaltverfestigungseigenschaften des Materials wirken sich direkt auf die Schnittparameter der Mehrachsverbindung aus. Bei der Verarbeitung der Aluminiumlegierung 7075-T6 in Luft- und Raumfahrtqualität ermöglicht ihre hohe Wärmeleitfähigkeit die Verwendung höherer Schnittgeschwindigkeiten (Vc bis zu 300–500 m/min), es muss jedoch darauf geachtet werden, die Werkzeugwärme abzuleiten. Wird zur Bearbeitung seiner komplexen dünnwandigen Struktur eine 5-Achs-Bearbeitung eingesetzt, muss der Einfluss der Werkzeugüberstandslänge (Overhang) auf die Steifigkeit berücksichtigt werden. Es wird empfohlen, den Werkzeugüberhang auf das 1,5- bis 2-fache des Stangendurchmessers zu kontrollieren, um Vibrationswellen während des Schneidvorgangs zu vermeiden.
Edelstahl 304 neigt stark zur Kaltverfestigung und seine Wärmeleitfähigkeit beträgt nur 1/3 der Wärmeleitfähigkeit einer Aluminiumlegierung. Beim mehrachsigen Simultanfräsen von tiefen Kavitäten kann es aufgrund des begrenzten Spanabfuhrraums leicht zur Bildung von „Aufbauschneiden“ kommen, die das Werkzeug beschädigen und die Oberflächengüte vermindern können. Zu diesem Zeitpunkt sollte die DFM-Phase das Hinzufügen von Nuten oder die Optimierung der Werkzeugwege empfehlen, um das Schließen von Hohlräumen zu vermeiden. Wenn an das Teil sowohl hohe Anforderungen an das Erscheinungsbild als auch eine komplexe Struktur gestellt werden, können Sie den Einsatz eines 4-Achsen-Dreh- und Fräszentrums für Verbundwerkstoffe in Betracht ziehen. Mit dem Drehende wird die Hauptkontur vervollständigt, mit dem Fräsende wird die Mehrlochanordnung vervollständigt, was nicht nur die Koaxialität gewährleistet, sondern auch die Standzeit des Werkzeugs optimiert.
3-Achsen vs. 4-Achsen vs. 5-Achsen: Vergleichende Analyse von Lösungen für die Bearbeitung speziell geformter Teile
Vor der Entscheidung für eine Prozessroute müssen Kompromisse auf der Grundlage der geometrischen Komplexität des Teils, der Losgröße und des Budgets getroffen werden. Die folgende Tabelle vergleicht die Leistung der drei Lösungen in typischen Szenarien mit Sonderformteilen. Die Daten basieren auf den Betriebsparametern herkömmlicher CNC-Maschinen in Industriequalität.
| Kontrastabmessungen | 3-Achsen-Fräsen | 4-Achsen-Drehen/Fräsen | 5-Achsen-Simultanfräsen |
|---|---|---|---|
| Anwendbare geometrische Merkmale | Ebene, einfaches geneigtes Loch, flacher Hohlraum | Drehkörper, durchgehender Zylinder, Seitenwandmerkmale | Alle komplex gekrümmten Oberflächen, tiefe Hohlräume, starre empfindliche Teile |
| Anzahl der Klemmungen | 2–4 Mal (umdrehen erforderlich) | 1-2 Mal (drehen statt umdrehen) | 1 Mal (ein Spannen und Formen) |
| Kumulierter Positionierungsfehler | Höher (kumuliert für viele Werkzeugkalibrierungen) | Medium | Sehr niedrig (Grundlinie ändert sich nicht) |
| Werkzeugnutzung | Niedriger (kurzer Werkzeugdurchmesser ist begrenzt) | Medium | Hoch (kann einen besseren Einfallswinkel beibehalten) |
| Gerätenutzung und Kosten | Niedrig (lange Bearbeitungszeit, mehr Stationen erforderlich) | Medium | Hoch (Einzelprogrammierung ist komplex und die Ausrüstungsinvestitionen sind hoch) |
| Chargenkonsistenz | Abhängig von der Genauigkeit der Vorrichtung, große Schwankungen | Besser, besonders für Schäfte geeignet | Extrem hoch, besonders geeignet für präzise und komplexe Teile |
Aus der Tabelle geht hervor, dass das 4-Achsen-Drehen und Fräsen eine kostengünstige Lösung darstellt, wenn das Hauptmerkmal der Sonderformteile ein Rotationskörper (z. B. ein Pumpenkörper, eine Turbine) ist. Bei Freiformflächen (z. B. Robotergelenken und medizinischen Führungen) kann die 5-Achsen-Verbindung das Risiko von Interferenzen deutlich reduzieren und die Oberflächenqualität verbessern. Bei der Massenproduktion sind die Gesamtkosten von 5-Achsen-Lösungen oft niedriger als die von 3-Achsen-Multitooling-Lösungen, selbst wenn die Erstinvestition in die Ausrüstung hoch ist, da die Zeit für die Prozesszusammenführung und die Qualitätsprüfung verkürzt wird.
Schnittparameter und Werkzeugwegoptimierung: Vermeiden Sie Interferenzen und Vibrationen
Die Kernschwierigkeit der Mehrachsverknüpfung liegt in der „Kollisionserkennung“ und den „dynamischen Einschränkungen“. Während der CAM-Programmierphase muss die Strategie zur Steuerung der Werkzeugachse (Tool Axis Control) aktiviert werden. Zu den häufig verwendeten Strategien gehören „Down Projection“ und „Ray Project“.
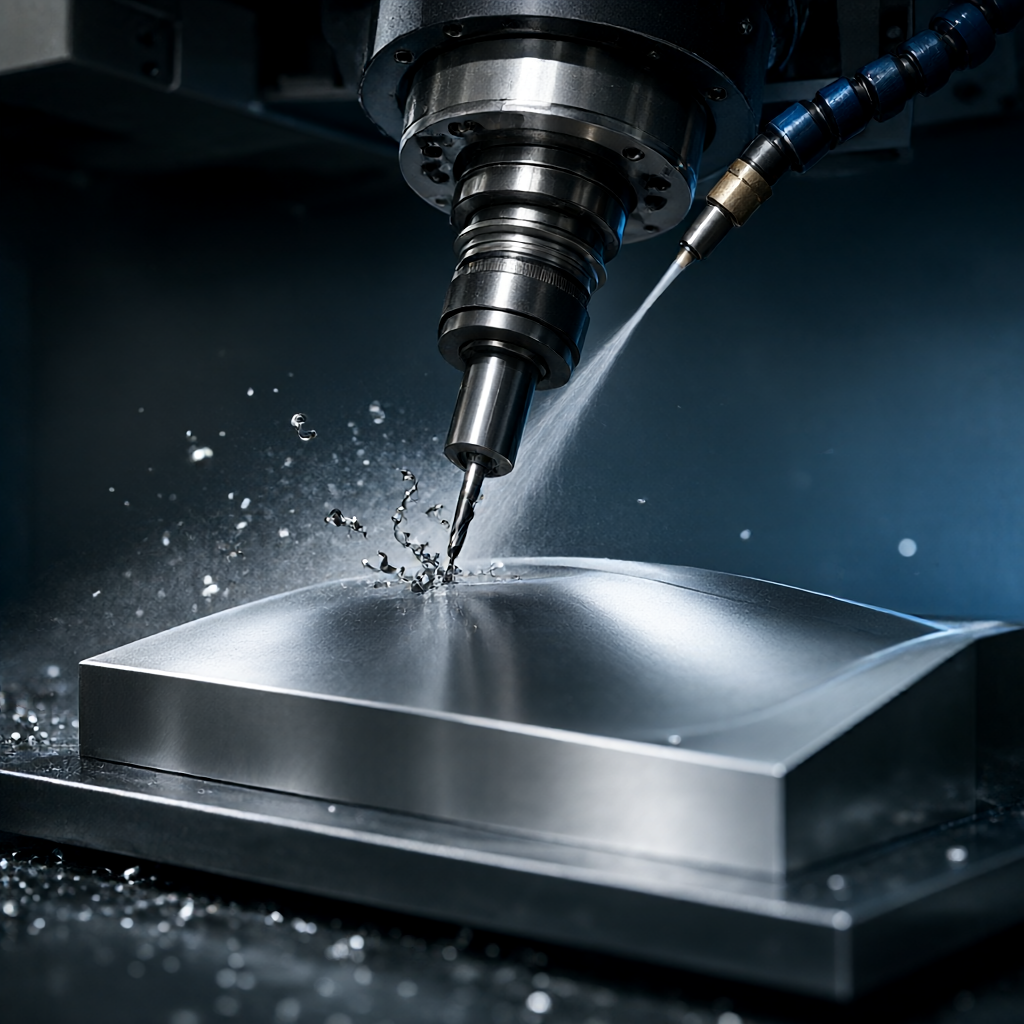
- Nach unten projizieren: Geeignet für die meisten Frässzenarien. Das Werkzeug zeigt in die Normalrichtung der Werkstückoberfläche, es muss jedoch geprüft werden, ob der untere Werkzeughalter die Vorrichtung behindert.
- Raycasting: Ermöglicht Ihnen die Angabe einer festen Richtung (z. B. senkrecht zu einer bestimmten Ebene), die für die Verarbeitung von Features parallel zu einem bestimmten Bezugspunkt geeignet ist, um die Richtung der Oberflächentextur konsistent zu halten.
Für speziell geformte Teile aus 7075-Aluminiumlegierung wird empfohlen, die Strategie „Adaptives Fräsen“ (Adaptive Machining) anzuwenden, um ein konstantes unbearbeitetes Aufmaß (normalerweise 0,5–1,0 mm) aufrechtzuerhalten, wodurch die Schnittlast bei 70–80 % der Werkzeugbeteiligungsrate stabilisiert und Vibrationen deutlich reduziert werden können. Die Vorschubgeschwindigkeit (F) wird üblicherweise auf 3000–6000 mm/min eingestellt, abhängig vom Werkzeugdurchmesser (D): f = 10–20 D × Z (Anzahl der Zähne) × U/min. Beim 5-Achsen-Schlichtfräsen wird empfohlen, den Vorschub auf 15–20 D zu reduzieren und das Kugelfräserende zum Glätten der Oberfläche zu verwenden, um eine Oberflächengüte unter Ra0,8 μm zu erreichen.
Oberflächenbehandlung und Präzisionsprüfung: Stellen Sie sicher, dass sowohl Aussehen als auch Größe dem Standard entsprechen
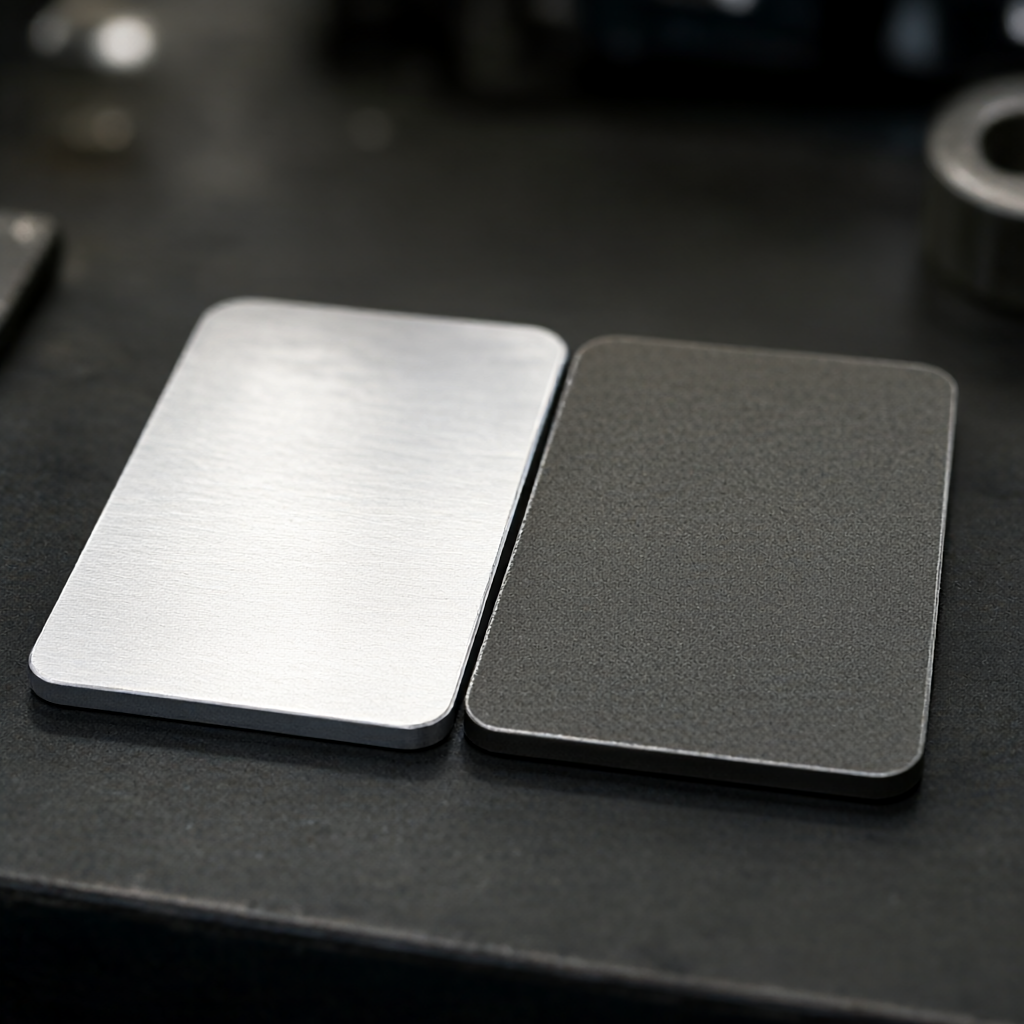
Bei speziell geformten Teilen werden häufig sowohl Anforderungen an die Funktionalität als auch an das Erscheinungsbild gestellt. Am Beispiel von Unterhaltungselektronik- oder Audiogehäusen weisen blanke Teile nach der CNC-Bearbeitung in der Regel Fräslinien auf. Wenn eine hochglänzende Oberfläche oder ein Spiegeleffekt erforderlich ist, muss der Oberflächenbehandlungsprozess im DFM-Stadium bestätigt werden: Eloxieren kann die Korrosionsbeständigkeit und Farbe verbessern; Durch Sandstrahlen kann das Fräsen vermieden und eine matte Textur erhalten werden. Eine Beschichtung kann die Leitfähigkeit verbessern und metallischen Glanz verleihen.
Die Inspektionsstrategie muss vorinstalliert sein. Bei 5-Achsen-bearbeiteten Teilen liegen kritische Abmessungen oft in tiefen Hohlräumen oder geneigten Flächen, was den Einsatz der herkömmlichen dreidimensionalen Koordinatenbearbeitung (KMG) erschwert. Zu diesem Zeitpunkt ist es notwendig, den optischen Scanner (Laserscanning) für einen Vergleich in voller Größe zu kombinieren, wobei der Schwerpunkt auf der Überwachung der Formabweichung (Form Deviation) liegt. Wenn die Toleranzanforderung ±0,01 mm erreicht, muss dem CNC-Programm ein Wärmekompensationsmodul hinzugefügt werden, da lange Schnitthübe zu einer thermischen Drift der Spindel führen. Vor dem Versand sollte eine 100-prozentige Prüfung der kritischen Abmessungen durchgeführt und KMG-Prüfberichte aufbewahrt werden, um die Konsistenz der Chargen sicherzustellen.
Häufige Fehlerarten und technische Vermeidungslösungen
In der tatsächlichen Praxis der mehrachsigen Verbindungsbearbeitung von Sonderformteilen kommen die folgenden drei Arten von Fehlern am häufigsten vor und müssen von Beschaffung und Ingenieuren im Voraus vermieden werden:
- Werkzeuginterferenzbruch: Der Werkzeughalter oder das Spannfutter kollidiert mit dem Werkstück, wenn enge Räume in 5-Achsen bearbeitet werden. Problemumgehung: Stellen Sie die „Werkzeug-Seitenzugabe“ und die „Bed-Messer-Seitenzugabe“ in CAM ein und führen Sie eine Leerlaufsimulation ohne Werkzeug durch, bevor Sie das erste Stück probeweise schneiden.
- Klemmverformung: Weiche Materialien (z. B. Aluminiumlegierung) oder dünnwandige Teile verlieren bei starker Einspannung ihre Rundheit. Problemumgehung: Verwenden Sie Vakuumadsorptions- oder flexible Vorrichtungen (Sof-Klemmen) oder verwenden Sie ein 4-Achsen-Drehende zum Stützdrehen (Live Turning), wobei der spindelseitige Werkzeughalter während des Bearbeitungsprozesses Unterstützung bietet.
- Oberflächenrattern (Chatter): Änderungen in der Werkzeughaltung während der Mehrachsverknüpfung führen zu Schwankungen in der Schnitttiefe. Vermeidungsplan: Hartmetalleinsätze verwenden, den Vorschub optimieren, um die Resonanzzone zu vermeiden, und bei Bedarf dämpfende und vibrationsreduzierende Schneidflüssigkeit verwenden.
Wie lassen sich Lieferzeit und Mindestbestellmenge für die Chargenverarbeitung von Sonderformteilen vereinbaren?
Normalerweise beträgt der Probenahmezyklus für 1 Stück etwa 3-5 Arbeitstage (ohne Programmierung und DFM-Analyse). Bei der Massenproduktion (500–5000 Stück) kann die Lieferzeit bei Verwendung einer 5-Achsen-Automatisierung zum Be- und Entladen auf 15–25 Tage verkürzt werden. Hinsichtlich der Mindestbestellmenge gibt es bei CNC keine feste Mindestbeschränkung. Es kann ein Stück hergestellt werden, der Preis für ein einzelnes Stück ist jedoch höher. Wenn Sie Kosteneffizienz anstreben, wird empfohlen, eine Charge von mindestens 100 Stück zu bestellen, um die Entwicklungskosten für Formen/Vorrichtungen zu senken.
Ist die 5-Achsen-Bearbeitung genauer als die 3-Achsen-Bearbeitung?
Vergleichsweise nicht. Die Genauigkeit hängt von der Genauigkeit der Ausrüstung, den thermischen Kontrollmöglichkeiten und der Klemmstabilität ab. Der Vorteil von 5-Achsen ist „eine Aufspannung“, wodurch die akkumulierten Fehler mehrerer Positionierungen eliminiert werden. Bei Teilen mit hoher Steifigkeit und komplexen Merkmalen kann mit 5-Achsen eine höhere geometrische Konsistenz erzielt werden; Bei einfachen Flachteilen können hochpräzise 3-Achsen mit Präzisionsvorrichtungen auch eine Toleranz von ±0,01 mm erreichen.
Wie sind die Fähigkeiten des Lieferanten zur Mehrachsen-Simultanbearbeitung zu bewerten?
Achten Sie nicht nur auf die Anzahl der Geräteachsen, sondern auch auf die „effektive Auslastung“. Fragen Sie den Lieferanten, ob er über 5-Achsen-Synchroninterpolationsfähigkeiten (nicht nur Inter-Achsen-Interpolation) verfügt, wie viele Geräte vorhanden sind (z. B. ob er über mehr als 72 CNC-Cluster verfügt) und ob er über vollständige Prüfmethoden wie dreidimensionale Koordinaten und Rauheitsmessgeräte verfügt. Überprüfen Sie außerdem, ob DFM-Empfehlungen und ein Erstartikelbestätigungsprozess (FAI) bereitgestellt werden, der eine wichtige Garantie für die Chargenkonsistenz darstellt.
Wie viel Gestaltungsspielraum muss vor der Bearbeitung von Sonderformteilen reserviert werden?
Berücksichtigen Sie bei eloxierten oder plattierten Teilen eine Schichtdickenzugabe von 0,05–0,1 mm. Berücksichtigen Sie bei sandgestrahlten Teilen einen Materialabtrag von 0,02–0,03 mm. Wenn bei der Auslegung der Wandstärke eine 5-Achsen-Bearbeitung tiefer Hohlräume erforderlich ist, wird eine Mindestwandstärke von mindestens 1,0 mm empfohlen. Andernfalls kann es leicht zu Verarbeitungsverformungen aufgrund unzureichender Steifigkeit oder zu Schäden an der Oberfläche nach einer anschließenden Oberflächenbehandlung kommen.
Können Sonderformteile aus technischen Kunststoffen mehrachsig bearbeitet werden?
Dürfen. Allerdings ist es notwendig, das Werkzeugmaterial zu wechseln (es wird empfohlen, hochscharfes Hartmetall oder Schnellarbeitsstahl zu verwenden) und die Drehzahl deutlich zu erhöhen (bis zu 10.000–15.000 U/min), um die Schnittkraft zu reduzieren und zu verhindern, dass der Kunststoff schmilzt und am Werkzeug klebt. Bei der 5-Achs-Verarbeitung von Hochtemperaturkunststoffen wie PEEK oder PEI ist auf die Kühlmethode zu achten. Um eine Verunreinigung der Oberfläche durch wasserlösliche Schneidflüssigkeit zu vermeiden, wird üblicherweise Trockenschneiden oder Minimalmengenschmierung (MMS) eingesetzt.
Fazit und Handlungsleitfaden
Die mehrachsige Verbindungsbearbeitung von Teilen mit Sonderform ist kein einfacher Gerätestapel, sondern eine Reihe systematischer technischer Maßnahmen, die Materialien, Geometrie, Werkzeuge, Pfade und Inspektionen umfassen. Für Ingenieure wird empfohlen, die 3/4/5-Achsen-Arbeitsteilung im DFM-Stadium zu klären; Bei der Beschaffung sollte auf die Prozessdetails und die Möglichkeiten zur Kontrolle der Chargenkonsistenz des Lieferanten geachtet werden, anstatt nur die Anzahl der Geräte zu vergleichen. Wenn Sie über Zeichnungen oder 3D-Modelle (STEP/IGS-Format) komplexer Sonderformteile verfügen, empfiehlt es sich, sofort eine Anfrage zu starten, um Vorschläge zur Schnittparametersimulation und DFM-Optimierung für Ihr spezifisches Material zu erhalten, um sicherzustellen, dass sowohl Projektknoten als auch Qualitätsziele erreicht werden.



