Bei der CNC-Bearbeitung von Blechteilen ist die Ebenheit der zentrale Qualitätsindikator, der sich direkt auf den Montagespalt, die Dichtleistung und das optische Erscheinungsbild auswirkt. Für Ingenieure und technische Einkäufer analysiert dieser Artikel systematisch die Ursachen von Ebenheitsfehlern, die Prozessunterschiede zwischen 5-Achsen-Fräsen und 3-Achsen-Fräsen sowie den Einfluss der Materialauswahl auf die Verformung. Darüber hinaus werden praktische Schlüsselpunkte vom Prozessdesign bis zur Versandinspektion bereitgestellt, um Ihnen dabei zu helfen, das Risiko von Toleranzüberschreitungen zu vermeiden und eine hochpräzise Chargenkonsistenz zu erreichen.
Ebenheitstoleranzanforderungen und häufige Fehlerarten
Bei Präzisionsblechteilen wird die Ebenheitstoleranz je nach Anwendungsszenario normalerweise im Bereich von 0,01–0,05 mm kontrolliert. Beispielsweise beträgt die Grundanforderung bei Halbleitergeräten ≤0,02 mm, während die dekorative Platte des 3C-Gehäuses auf 0,05 mm gelockert werden kann. Zu den häufigsten Fehlern gehören: lokale Verwerfungen (verursacht durch den Abbau innerer Spannungen), Kantenabhebungen (Restklemmspannungen) und Welligkeit (falsche Werkzeugbahn oder Spindelunrundheit). Diese Mängel werden häufig nach der Grobbearbeitung und vor der Endbearbeitung vorhergesagt. Erfolgt kein Eingriff im Prozessstadium, verstärken nachträgliches Polieren oder Oberflächenbehandeln die optischen Mängel.
Der Einfluss von Materialeigenschaften auf die Ebene von CNC-Platten
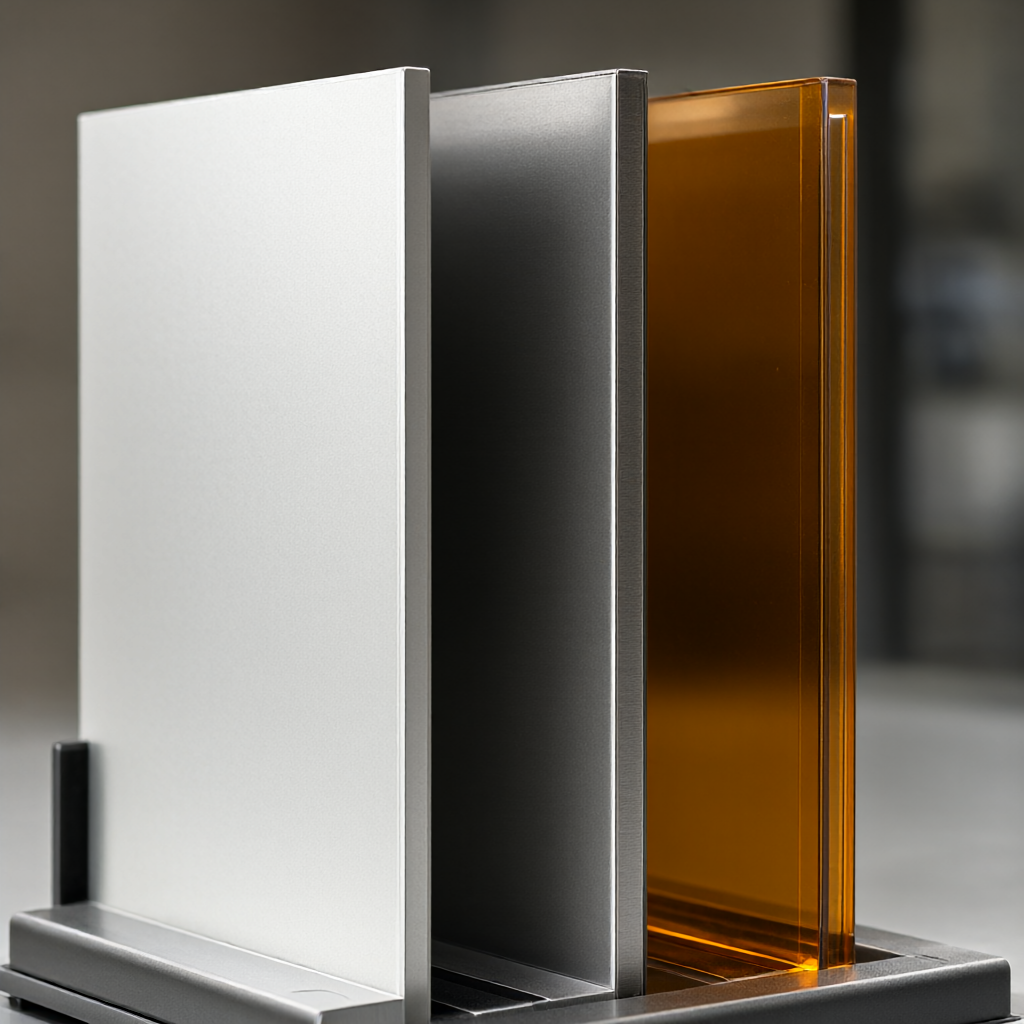
Die linearen Ausdehnungskoeffizienten, der Elastizitätsmodul und die Schneidhitzeempfindlichkeit verschiedener Metalle und technischer Kunststoffe beeinflussen die Ebenheitsstabilität erheblich. Aluminium (z. B. 6061-T6) hat eine gute Wärmeleitfähigkeit und lässt sich leicht schneiden, neigt jedoch zur elastischen Erholung und kann nach dem Entladen zurückprallen; Edelstahl (z. B. 303) weist eine hohe Härte und Zähigkeit auf und die Schneidhitze kann leicht zu thermischen Verformungen führen. Messing (z. B. C360) haftet leicht am Messer, daher muss die Kühlung optimiert werden. Technische Kunststoffe (wie POM, PEEK) weisen eine große thermische Schrumpfung auf und müssen vorkompensiert werden. Bei der Auswahl müssen Dicke, Formkomplexität und Wärmebehandlungsstatus kombiniert werden, um die Maßabweichung nach der Verarbeitung zu bewerten.Vergleich gängiger CNC-Plattenmaterialien
Prozessvergleich zwischen 3-Achsen- und 5-Achsen-Fräsen bei der Ebenheitskontrolle
Durch die 5-Achsen-Simultanbearbeitung kann die Haltung der Werkzeugachse optimiert werden, sodass das Werkzeug immer senkrecht zur Werkstückoberfläche steht. Dadurch werden seitliche Kraftkomponenten reduziert und die Ebenheit dünnwandiger oder geneigter Platten (≤ 15°) deutlich verbessert. Das 3-Achsen-Fräsen ist für große Flächen effizient, aber in tiefen Hohlräumen oder Kantenbereichen kann es aufgrund der Werkzeugbiegung leicht zu „Schnitten“ kommen, was zu Konvexität oder Konkavität führt. Die folgende Tabelle vergleicht die Leistung der beiden Lösungen in typischen Szenarien:
Hauptunterschiede bei der Kontrolle der Plattenebenheit beim 3-Achsen- und 5-Achsen-Fräsen
Abmessungen
3-Achsen-Vertikalfräsen
5-Achsen-Simultanfräsen
Anwendbare Plattenstärke
≥5 mm (bessere Steifigkeit)
≥3 mm (unterstützt dünne Wand)
Maximale Ebenheit kann erreicht werden
±0,03 mm (große Platte) / ±0,02 mm (kleine Platte)
Es können problemlos Stufen oder Überschnitte entstehen
Fließender Übergang, kein Gefühl für Schritte
Spannkomplexität
Niedrig, für Chargen geeignet
Hoch, benötigt Vorrichtung zur Koordinierung der Positionierung
Typisches Ausfallrisiko
Konvex/konkav, gewelltes Muster
Symbolleisteninterferenz und Pfadkollision (CAM-Überprüfung erforderlich)
Praktische Hinweise zum Spannen und zur Eigenspannungsentlastung
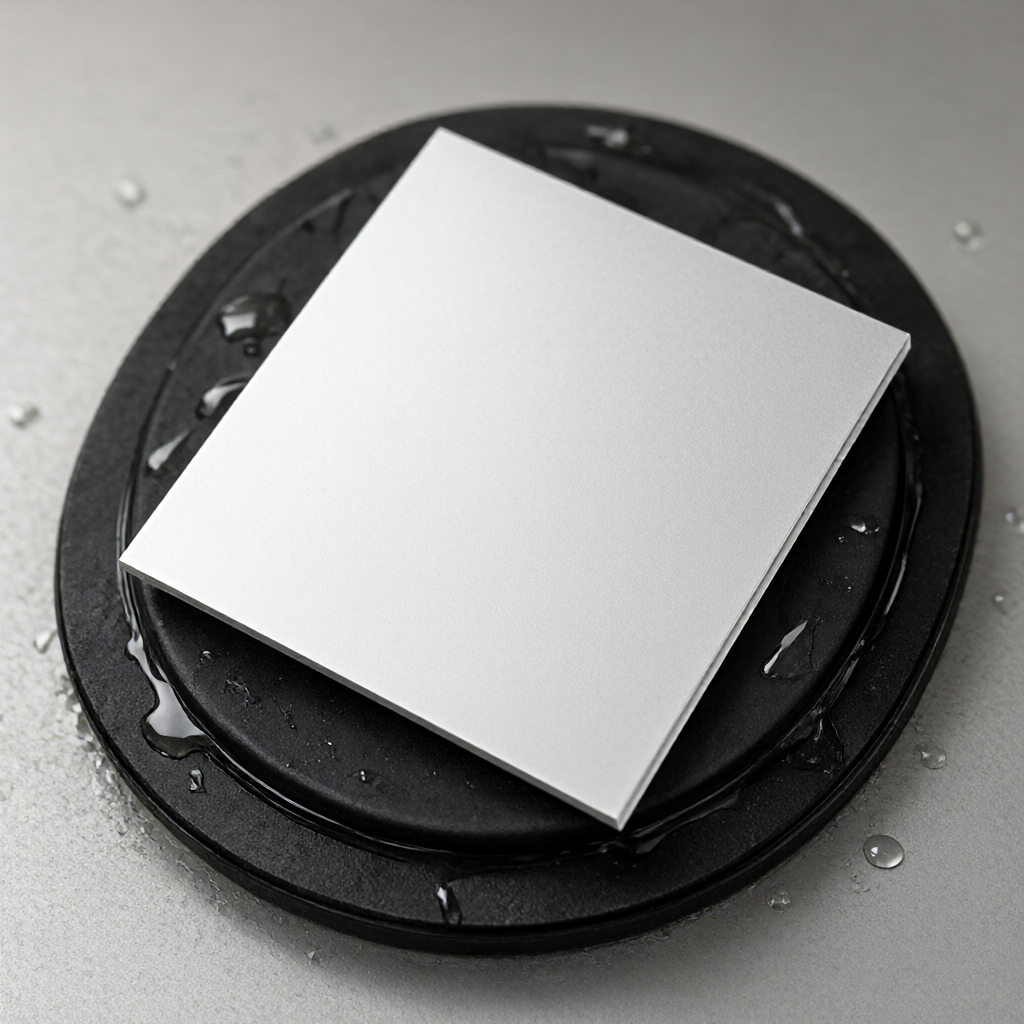
Die Spannmethode bestimmt direkt die Verformung des Werkstücks während des Schneidvorgangs. Es wird empfohlen, Vakuumadsorptions- oder flexible Klemmpolster zu verwenden, um elastische Verformungen durch lokale Kompression zu vermeiden. Bei Aluminiumplatten wird empfohlen, die Spannkraft nach der Grobbearbeitung zu lösen und vor der Endbearbeitung mehr als 30 Minuten zu warten, bis sich die Spannung stabilisiert hat. Die Wärmeausdehnungskompensation kann für Edelstahlteile verwendet werden: Der Werkzeugradiuskompensationswert wird basierend auf dem linearen Ausdehnungskoeffizienten des Materials voreingestellt (z. B. 304 ist 17,3×10⁻⁶/°C). Wenn Bearbeitungsmaschinen und Dreh-Fräs-Verbundanlagen Platten mit wellenartigen Strukturen verarbeiten, sollte vorrangig darauf geachtet werden, dass die Hauptbezugskontaktfläche ≥80 % beträgt, um Verformungen zu unterdrücken.Schematische Darstellung der Vakuumadsorptionsklemmmethode
Koordinierte Kontrolle der Oberflächenbeschaffenheit und Ebenheit
Eine hohe Ebenheit geht häufig mit hohen Anforderungen an die Oberflächengüte einher (z. B. Ra≤0,4 μm). Für das Schruppen muss ein Spielraum von 0,1–0,2 mm reserviert werden, und für die Schlichtbearbeitung wird eine Strategie mit geringer Schnitttiefe (ap≤0,2 mm), hoher Geschwindigkeit (8000–12000 U/min) und großem Vorschubverhältnis (f/z 0,1–0,15 mm) angewendet, um einen Wärmestau zu vermeiden. Was die Werkzeugauswahl betrifft, eignen sich für Stahlteile beschichtete Hartmetall-Schaftfräser (z. B. AlTiN) und für Aluminiumteile eignen sich Fräser mit weißer Kante aus reinem Aluminium, um ein Anhaften zu verhindern. Nach jedem Enddurchgang muss eine umfassende Inspektion durchgeführt werden, wobei besonderes Augenmerk auf den Höhenunterschied zwischen den vier Ecken und der Mitte und nicht nur auf die Ebenheit eines einzelnen Punktes gelegt werden muss.
Standards für die Schifffahrtsinspektion und allgemeine Akzeptanzfallen
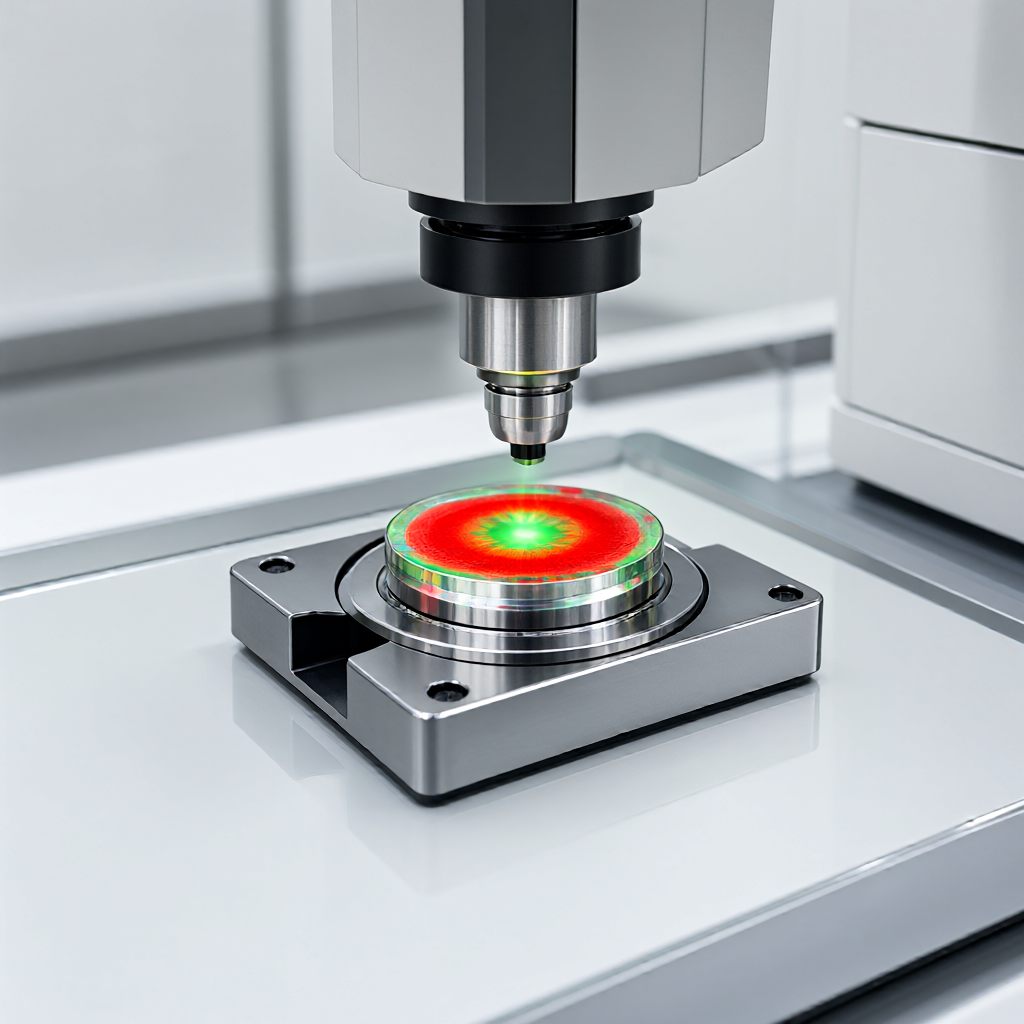
Die Abnahme sollte auf den in den Zeichnungen des Kunden angegebenen Ebenheitssymbolen (z. B. ∧0,02) und Prüfmethoden basieren. Es wird empfohlen, anstelle einer flachen Platte + einer Fühlerlehre ein Koordinatenmessgerät (KMG) oder ein optisches Ebeneninterferometer zu verwenden. Die Fühlerlehrenmethode ist aufgrund des künstlichen Drucks, insbesondere bei Ra, anfällig für FehleinschätzungenHochpräzise optische Ebenheitserkennungsszene
Senden Sie Ihre STEP-/DWG-/PDF-Zeichnung — unsere Ingenieure antworten innerhalb von 2 Stunden mit einem detaillierten Angebot inkl. kostenloser DFM-Analyse und Verfahrensberatung, unverbindlich.
Schicken Sie uns Ihre Zeichnung – den Rest erledigen wir
Senden Sie Ihre STEP-/DWG-/PDF-Zeichnung und erhalten Sie innerhalb von 2 Stunden ein detailliertes Angebot mit kostenloser DFM-Analyse und Verfahrensberatung. Keine Mindestbestellmenge – ab 1 Stück.