





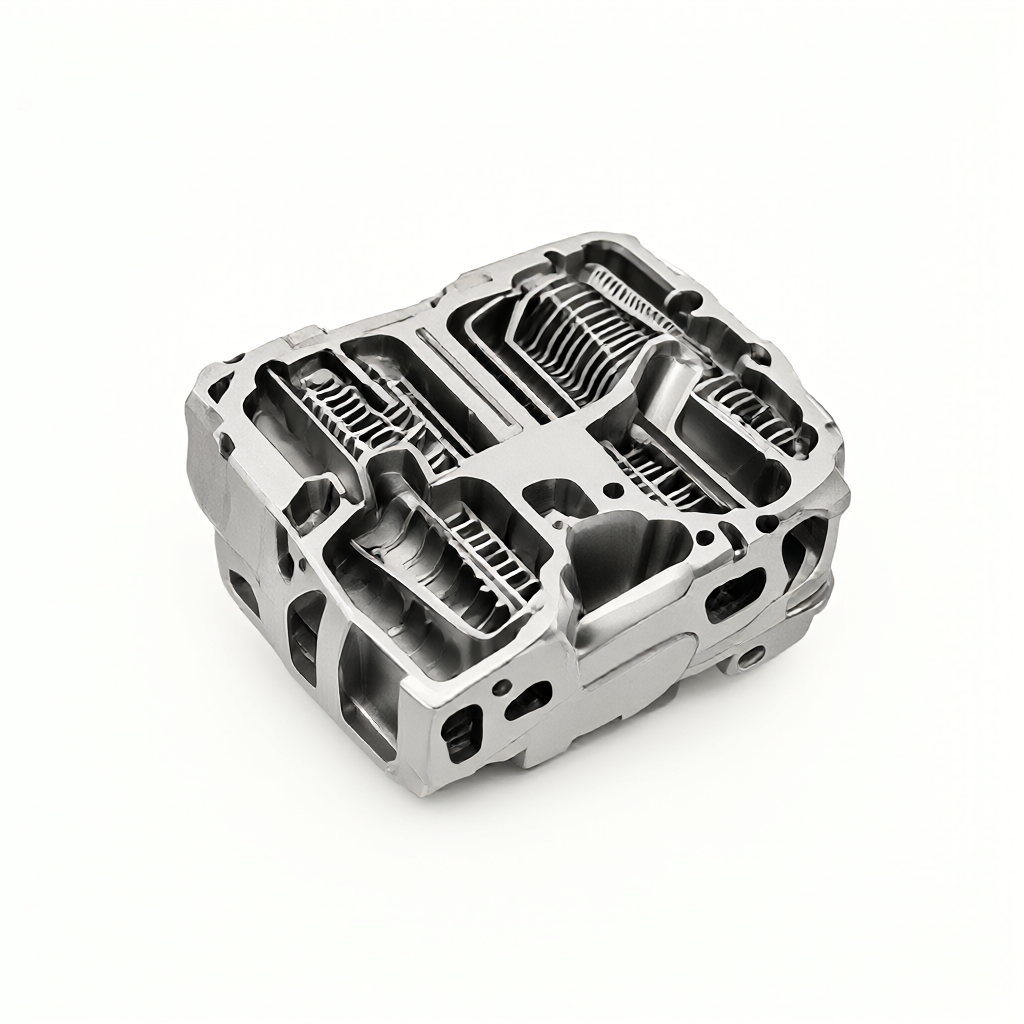
Thermisches Durchgehen und Grundursachen der Teileverformung beim Schneiden von Ti6Al4V-Titanlegierungen
In Strukturteilen für die Luft- und Raumfahrt wird Ti6Al4V (Titanlegierung TC4) aufgrund seiner hohen spezifischen Festigkeit und geringen Dichte häufig verwendet. Seine Wärmeleitfähigkeit beträgt jedoch nur 26,9 W/(m·K), was etwa 1/4 der von Aluminium und 1/5 der von Stahl entspricht. Das bedeutet, dass beim Hochgeschwindigkeitsfräsen oder -drehen mehr als 90 % der Schnittenergie in Wärmeenergie umgewandelt werden und sich der Großteil davon im Kontaktbereich zwischen Werkzeugkante und Span konzentriert, wodurch die lokale Temperatur leicht über 800 °C ansteigt. Zu diesem Zeitpunkt nimmt die Härte des Werkzeugs stark ab, was den Verschleiß beschleunigt. Gleichzeitig erzeugt die Oberfläche des Werkstücks aufgrund des unmittelbaren Temperaturschocks eine Restzugspannung, und dünnwandige Teile neigen zu Verformungen, die durch ungleichmäßige Wärmeausdehnung und Kältekontraktion verursacht werden. Wenn bei der Serienfertigung von Luft- und Raumfahrtteilen die Schneidwärme nicht effektiv verwaltet werden kann, führt dies direkt dazu, dass die Toleranz über ±0,05 mm hinausgeht und sich die Oberflächenrauheit auf mehr als Ra1,6 μm verschlechtert, was das Risiko des Ausschusses der gesamten Charge birgt.
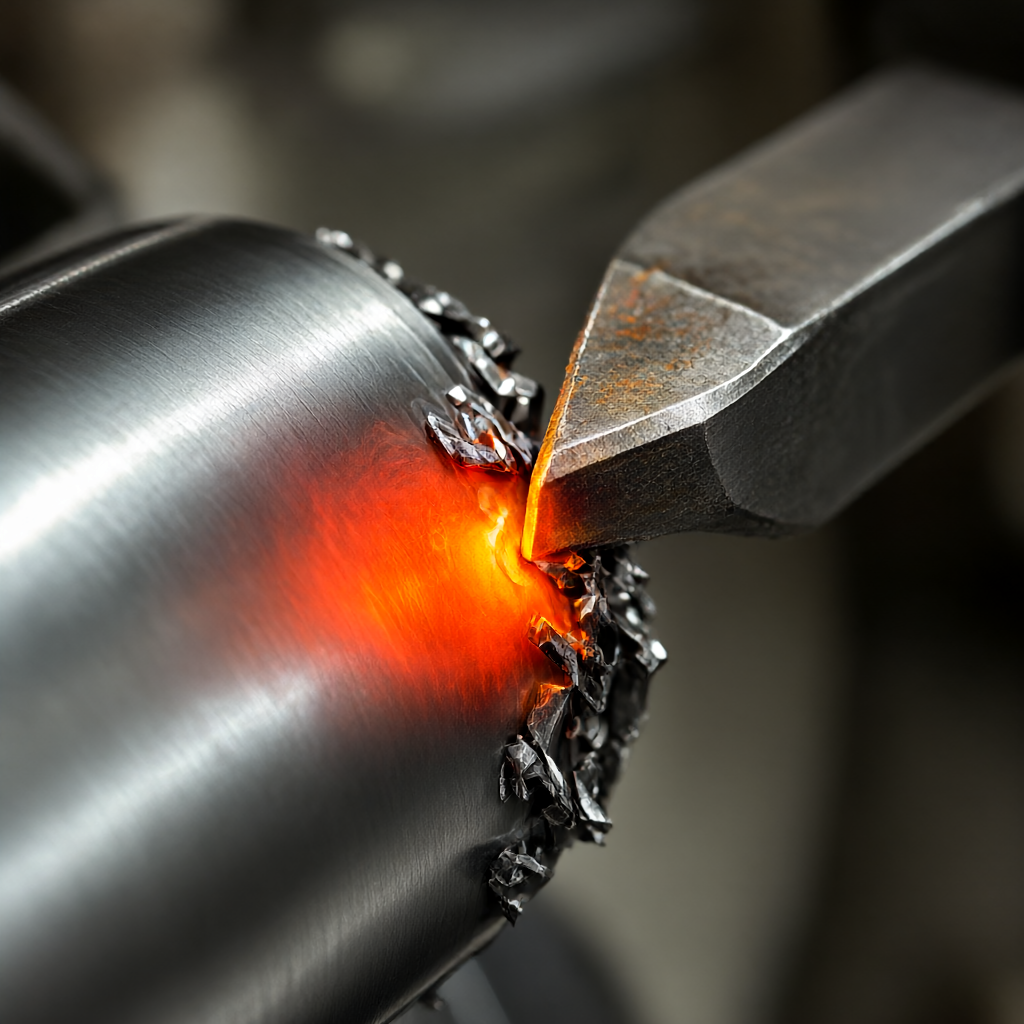
Der Korrelationsmechanismus zwischen dem Pfad der Schneidwärmeübertragung und der Werkzeuglebensdauer
Um das Wärmemanagement zu verstehen, muss der Wärmefluss geklärt werden. Beim Schneiden von Titanlegierungen wird die Wärme hauptsächlich in drei Richtungen übertragen: Späne, Werkzeuge und Werkstücke. Aufgrund der geringen Plastizität und der hohen Kaltverfestigungsrate der Titanlegierung liegen die Späne in Form kurzer Streifen vor, die etwa 70 % der Wärme abführen; Das Werkzeug absorbiert etwa 20 %, was die Hauptursache für Werkzeugausfälle ist. Das Werkstück absorbiert nur 10 %, aber aufgrund seiner geringen Wärmekapazität und dünnen Wand kann es leicht zu einem Temperaturanstieg kommen. Wenn die Spanflächentemperatur des Werkzeugs 600 °C übersteigt, kommt es zu Diffusionsverschleiß in der TiC-Beschichtung; Wenn die Temperatur 800 °C übersteigt, scheidet sich Kobalt an der kristallographischen Grenze des Hartmetall-Grundmetalls aus, was zu Abplatzungen führt. Daher besteht das Hauptziel des Wärmemanagements darin, die Temperatur an der Werkzeugschnittstelle zu senken und nicht nur den Gesamttemperaturanstieg des Werkstücks zu reduzieren. Dies erfordert, dass das Kühlmedium genau auf den Schnittbereich aufgetragen wird, anstatt zu überfluten. Andernfalls kommt es zu Thermoschockrissen, wenn das Medium mit niedriger Temperatur die Oberfläche des Werkstücks mit hoher Temperatur berührt, was besonders schädlich für Strukturteile in der Luft- und Raumfahrt ist, die eine anschließende Lösungsbehandlung bei niedriger Temperatur erfordern.
Vergleich und Auswahllogik von drei gängigen Kühl- und Schmierlösungen
Für Ti6Al4V-Luft- und Raumfahrtteile wendet die Industrie hauptsächlich drei Strategien an: Trockenschneiden, Minimalmengenschmierung (MMS) und Hochdruckkühlung (HPC). Jeder der drei Bereiche hat seine anwendbaren Grenzen und es müssen umfassende Entscheidungen auf der Grundlage der Teileeigenschaften, der Gerätekonfiguration und der Kostenbeschränkungen getroffen werden.
| Plantyp | Mittlere Form | Typische Parameter/Druck | Anwendbare Szenarien | Kernvorteile | Haupteinschränkungen |
|---|---|---|---|---|---|
| Trockenschnitt | Keine Medien | Umgebung mit normaler Temperatur | Grobe Bearbeitung, großes Aufmaß, dickwandige Teile | Geringe Kosten, kein Reinigungsprozess, geeignet für Hochgeschwindigkeitsfräsen | Kurze Standzeit, hohes Risiko von Oberflächenverbrennungen, nicht zum Schlichten geeignet |
| Minimalmengenschmierung MMS | Druckluft + Ölnebel | 3-6 bar, 10-50 g/h | Endbearbeitung, dünnwandige Teile, komplexe Profile | Präzises Zielen, gute Kühlwirkung, hervorragende Oberflächenqualität, Umweltschutz | Hängt von der Genauigkeit der Düsenpositionierung ab und muss später vom Ölnebel gereinigt werden. |
| Hochdruckkühlung HPC | Emulsion/synthetische Flüssigkeit | 30-60bar | Geschlossene Nuten, tiefe Löcher und schwierige Schneidprozesse | Starke Scheuerwirkung, sanfte Spanabfuhr und deutlich längere Werkzeugstandzeit | Hohe Kosten für Gerätemodifikationen, hohe Ausfallrate des Hydrauliksystems und Verschmutzungsrisiken |
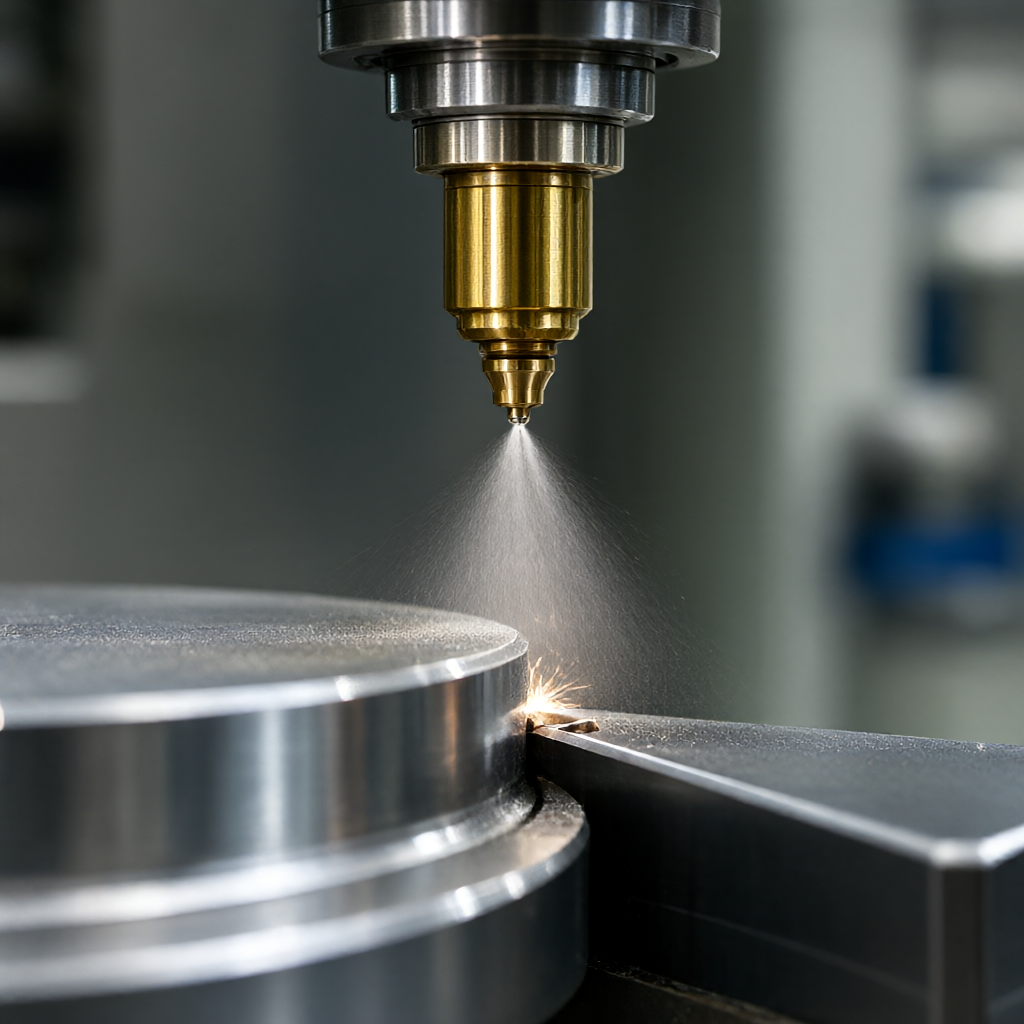
Für komplexe gekrümmte Oberflächen und dünnwandige Streben, die in Teilen der Luft- und Raumfahrt üblich sind, ist MMS in der Regel die erste Wahl, wenn es um Genauigkeit, Langlebigkeit und Sauberkeit geht. Es zerstäubt Schneidöl durch Druckluft und sprüht den Ölnebel präzise auf die Schneidkante, was nicht nur die hohe Temperatur des Werkzeugs unterdrückt, sondern auch verhindert, dass große Flüssigkeitsmengen in den Werkstückhohlraum fließen und einen Thermoschock verursachen. Wenn das Teil über eine tiefe Keilnut oder einen geschlossenen Hohlraum verfügt und die Schneidwärme nicht durch Luftkonvektion abgeführt werden kann, muss HPC verwendet werden, um die Ableitung der Späne mithilfe eines Hochdruckflüssigkeitsstroms zu erzwingen und die angesammelte Wärme abzuleiten, um zu verhindern, dass sich die Späne verfangen und die bearbeitete Oberfläche zerkratzen.
Schlüsselpunkte der MMS-Hochdruckkühlungsimplementierung und Gerätekonfiguration
Der Schlüssel zur Implementierung des MMS-Wärmemanagements liegt in der Düsenposition und der Durchflusssteuerung. Die Düse sollte 3–5 mm vom Schneidpunkt entfernt sein und der eingeschlossene Winkel sollte etwa 45 Grad betragen, um sicherzustellen, dass der Ölnebel die gesamte Rechenoberfläche bedeckt. Die Durchflussrate wird entsprechend der Schnittgeschwindigkeit angepasst: Bei Vc=200 m/min wird ein Wert von 15–20 g/h empfohlen; Wenn Vc > 400 m/min, wird sie auf 30–40 g/h erhöht. Was die Ölauswahl betrifft, muss es einen hohen Flammpunkt (>200 °C), eine niedrige Viskosität und Hochdruckzusätze aufweisen, um einen Schutzfilm auf der Hochtemperaturgrenzfläche von Titanlegierungen zu bilden. Bei Verbindungsteilen für die Luft- und Raumfahrt, die von einem 5-Achsen-Bearbeitungszentrum bearbeitet werden, muss die Düse während der Mehrachsenverbindung zusammen mit dem Werkzeugweg dynamisch kompensiert werden, da sonst eine Kühltotzone entsteht. Das HPC-System erfordert, dass die Werkzeugmaschinenspindel über eine eingebaute Ölkammer oder eine seitlich angebrachte Hochdruckdüse verfügt, der Druck stabil über 40 bar liegt und die Durchflussrate größer als 5 l/min ist, um die Spanschicht effektiv zu durchdringen. Beide Lösungen erfordern eine Online-Temperaturüberwachung. Wenn die Temperatur in der Schneidzone weiterhin über 650 °C liegt, wird die Durchflussrate automatisch erhöht oder ein Alarm ausgelöst, um die Ansammlung von thermischem Durchgehen zu verhindern.
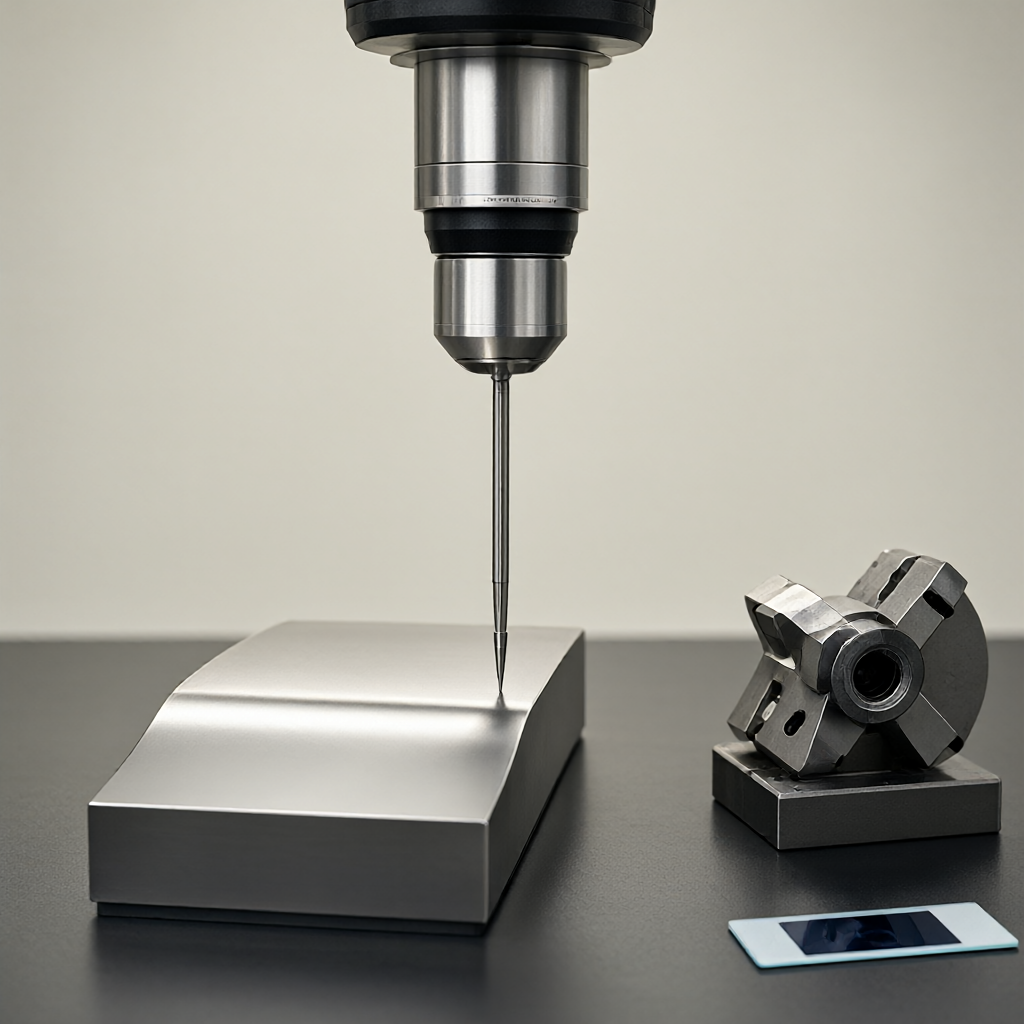
Auswirkungen von Schnittparametern und Werkzeugstrategien auf die Wärmeentwicklung
Das Wärmemanagement basiert nicht nur auf Kühlmedien. Schnittparameter und Werkzeuggeometrie sind Methoden zur Quellcodeverwaltung. Ti6Al4V empfiehlt die Verwendung von Vollhartmetall-Schaftfräsern mit großen Eintrittswinkeln (60°–75°), um die axiale Schnitttiefe und Schnittkraft pro Längeneinheit zu reduzieren und dadurch die Wärmeentwicklung zu reduzieren. Die Vorschubgeschwindigkeit sollte mäßig niedrig sein, Vf=0,1–0,2 mm/U, um eine übermäßige Schnittdicke zu vermeiden, die zu einer Aufprallerwärmung des Werkzeugs führt. Die Spindeldrehzahl sollte nicht zu hoch sein. Es wird empfohlen, die Drehzahl im Bereich von 2000–4000 U/min zu halten, um die Spindelsteifigkeit und die Schnitteffizienz auszugleichen. Die Werkzeugbeschichtung besteht aus AlCrN oder TiAlN, das eine Antioxidationstemperatur von über 800 °C aufweist und in der MMS-Umgebung die Rothärte länger aufrechterhalten kann. Darüber hinaus kann die Modifikation der Werkzeugkante (D-Form) die Schnittwärme verteilen und die Spannungskonzentration verringern. In der Massenproduktion sollte ein Standzeitmodell erstellt werden, das alle 50 Teile einen Austausch oder ein Nachschleifen erzwingt, um lokale Überhitzungen durch Absplitterungen zu vermeiden.
Standards zur Verhinderung thermischer Verformung und zur Präzisionsabnahmeprüfung
Die Vermeidung thermischer Verformung muss während des gesamten Spann- und Bearbeitungsprozesses erfolgen. Beim Spannen sollten die Klemmstellen minimiert und Vakuumsaugnäpfe oder weiche Klauen verwendet werden, um lokale Eindrücke und Restspannungen zu vermeiden. Die Bearbeitungspfadplanung folgt dem Prinzip „Erst schruppen, dann fein, zuerst außen, dann innen und symmetrisch Aufmaße entfernen“. Jede Schicht lässt eine Nachbearbeitungszugabe von 0,1–0,2 mm zu. Der endgültige Schnitt wird in einer Umgebung mit konstanter Temperatur durchgeführt, um Verformungen zu vermeiden, die durch die Freisetzung innerer Spannungen verursacht werden. Im Abnahmeprozess müssen zusätzlich zur herkömmlichen Maßtoleranz der Drei-Koordinaten-KMG-Erkennung (± 0,01 mm) der Oberflächenrestmagnetismus und die Mikrostrukturanalyse der Wärmeeinflusszone hinzugefügt werden. Verwenden Sie ein Rauheitsmessgerät, um den Ra-Wert zu ermitteln. Die fertige Oberfläche sollte unter Ra0,4 μm liegen. Überprüfen Sie durch optische Abtastung, dass keine Brand- oder Bläuungsspuren vorhanden sind. Für wichtige Luftfahrtteile ist außerdem eine fluoreszierende Eindringprüfung erforderlich, um versteckte Mängel wie thermische Risse zu beseitigen. Wenn eine Losgröße außerhalb des Toleranzbereichs auftritt, überprüfen Sie zunächst die Kühlausrichtung und den Werkzeugstatus, anstatt dies einfach auf die Genauigkeit der Werkzeugmaschine zu schieben.
Warum müssen wir bei der Verarbeitung von Ti6Al4V-Titanlegierungen auf das thermische Management achten?
Da die Wärmeleitfähigkeit von Ti6Al4V niedrig ist (26,9 W/(m·K)), kann die Schneidzone leicht über 800 °C erreichen, was zu schnellem Werkzeugverschleiß, übermäßiger thermischer Verformung des Werkstücks und Oberflächenverbrennungen führt. Wenn das Wärmemanagement außer Acht gelassen wird, wird es schwierig, die Toleranz von ±0,01 mm stabil zu erreichen.
Welche Vorteile bietet die Minimalmengenschmierung (MMS) im Vergleich zum herkömmlichen Nassschneiden bei der Bearbeitung von Titanlegierungen?
MMS verbraucht nur 10–50 g/h Schneidöl, verfügt über eine gezielte Kühlung und keine Flüssigkeitsrückstände, wodurch eine Thermoschockverformung dünnwandiger Teile vermieden wird; Es erfüllt auch die hohen Sauberkeitsanforderungen von Luft- und Raumfahrtteilen, ohne dass eine anschließende Reinigung erforderlich ist, wodurch der Rhythmus der Produktionslinie und die Einhaltung der Umweltvorschriften verbessert werden.
Welche Arten von Luft- und Raumfahrtteilen eignen sich für die Hochdruckkühlung von HPC?
Es eignet sich für komplexe Strukturen wie tiefe Keilnuten, geschlossene Hohlräume und Kühlkörper, bei denen es schwierig ist, Wärme abzuleiten oder Späne zu entfernen. Ein Druck über 40 bar kann die Spanentfernung erzwingen und die Spanschicht durchdringen, um zu verhindern, dass Sekundärschnitte die Oberfläche zerkratzen, und um die Genauigkeit der internen Merkmale sicherzustellen.
Wie können die Schnittparameter angepasst werden, um die Wärmeansammlung in Ti6Al4V zu reduzieren?
Es wird empfohlen, Werkzeuge mit großem Eintrittswinkel, niedrigem Vorschub (0,1–0,2 mm/U), mittlerer Drehzahl (2000–4000 U/min) und AlCrN-beschichteten Werkzeugen zu verwenden. Es ist in Grob- und Feinbearbeitung mit reservierter Schlichtzugabe unterteilt, und die Endbearbeitung wird in einer Umgebung mit konstanter Temperatur durchgeführt, um Spannungen abzubauen.
Wie kann man die Qualität der thermischen Verarbeitung von Teilen aus Titanlegierung akzeptieren?
Zusätzlich zur dreidimensionalen Koordinatenprüfung der Maßtoleranz (±0,01 mm) und der Rauheit (Ra0,4 μm) ist eine visuelle Prüfung oder optische Abtastung erforderlich, um zu bestätigen, dass kein Bläuungsbrand vorliegt, und eine fluoreszierende Eindringprüfung ist erforderlich, um thermische Risse auszuschließen. Chargenteile müssen mit Erststückbestätigung und Prozessinspektion kombiniert werden, um die Werkzeuglebensdauer und den Kühlausrichtungsstatus zu überwachen.
Fazit und Anfragevorschläge
Das Wärmemanagement bei der Bearbeitung von Ti6Al4V-Luft- und Raumfahrtteilen ist im Wesentlichen eine systematische Entwicklung von Schnittparametern, Werkzeugauswahl und Kühlstrategie. Trockenschnitt, MMS und HPC sind nicht gut oder schlecht, sondern eine Frage der Szenenanpassung. MMS wird für die Dünnwandbearbeitung bevorzugt, HPC wird für geschlossene Merkmale verwendet und für die Grobbearbeitung kann Trockenschneiden ausprobiert werden, um die Kosten zu senken. Die Integration der Wärmekontrolle in die DFM-Stufe kann dazu beitragen, die Chargenkonsistenz und die Werkzeugwirtschaftlichkeit deutlich zu verbessern. Wenn Ihr Projekt komplexe Strukturteile aus Titanlegierung umfasst, können Sie die Zeichnungen an das technische Team von ShowyMetal senden. Wir erstellen dann innerhalb von 24 Stunden eine Prozessbewertung und ein Angebot einschließlich Kühlschema, Werkzeugkonfiguration und Toleranzkontrolle, um sicherzustellen, dass die Teile beim ersten Mal die Abnahme bestehen.



