





Bei der Herstellung von Luft- und Raumfahrtteilen steht das CNC-Fräsen komplexer Hohlräume vor den doppelten Herausforderungen der Optimierung des Werkzeugwegs und der Materialentfernungsrate. Die wissenschaftliche Zuweisung von Schrupp- und Schlichtaufmaßen ist eine zentrale technische Entscheidung, um Produktionseffizienz, Maßhaltigkeit und Oberflächenintegrität in Einklang zu bringen. Basierend auf den tatsächlichen Verarbeitungserfahrungen beim 5-Achsen-Simultanfräsen und 3-Achsen-Hochgeschwindigkeitsfräsen wird in diesem Artikel die Margenzuteilungsstrategie für Teile aus Luftfahrtaluminium (z. B. 7075-T6) und Titanlegierungen (z. B. Ti-6Al-4V) analysiert, wobei der Schwerpunkt auf der Restmengenkontrolle, der Werkzeugauswahllogik, der Kompensation thermischer Verformung und den Akzeptanzkriterien liegt und Ingenieuren wiederverwendbare Prozessplanungslösungen bereitgestellt werden.
Technische Logik der Aufmaßzuteilung für das Schruppen und Schlichten komplexer Hohlräume
Bei der Margin-Allokation handelt es sich nicht um eine einfache Festlegung fester Werte, sondern um eine Systemtechnik, die auf dem Prinzip „Das Schwere entfernen und das Leichte behalten“ basiert. Ziel der Grobbearbeitungsphase ist es, den größten Teil des Materials zu entfernen, die Belastung der Werkzeugmaschinenspindel zu verringern und Störungen durch den Werkzeughalter zu vermeiden. Die Endbearbeitung konzentriert sich auf die endgültige Größe und Oberflächenqualität und erfordert extrem niedrige Schnittkräfte, um das Phänomen des Werkzeugnachgebens zu unterdrücken.
- Grobbearbeitungszugabe:Normalerweise auf 0,5 mm bis 1,5 mm eingestellt. Bei Strukturen mit tiefen Hohlräumen ist es notwendig, das Verhältnis von Werkzeuglänge zu Durchmesser zu berücksichtigen und einen größeren seitlichen Spielraum vorzusehen, um Rattern aufgrund unzureichender Steifigkeit zu verhindern.
- Vorschlichtungszugabe:Wenn das Verhältnis von Hohlraumtiefe zu Durchmesser größer als 5:1 ist, wird empfohlen, diesen Prozess hinzuzufügen und den Spielraum auf 0,2 mm bis 0,4 mm einzustellen, um Verformungen durch Spannungsfreisetzung nach der Grobbearbeitung zu vermeiden.
- Nachbearbeitungszugabe:In der Regel auf 0,05 mm bis 0,2 mm eingestellt, abhängig vom Werkzeugdurchmesser. Bei Schaftfräsern mit kleinem Durchmesser (z. B. weniger als 3 mm) wird empfohlen, dass der Rand 0,1 mm nicht überschreitet, um ein Verbiegen des Werkzeugs zu verhindern.
In Luft- und Raumfahrtteilen verformen sich dünnwandige Bauteile aufgrund der Spannungsentlastung durch Klemmen leicht. Daher muss die Randstrategie zur umgekehrten Kompensation mit der durch die Finite-Elemente-Analyse (FEA) vorhergesagten Verformung kombiniert werden, um sicherzustellen, dass die Spannung nach der Endbearbeitung abgebaut wird und die Abmessungen immer noch innerhalb der Toleranzzone liegen.
Vergleich empfohlener Werte für gängige Materialmargen und Prozessparameter
Die Schneideigenschaften verschiedener Materialien variieren stark. Die Aluminiumlegierung hat eine geringe Schnittkraft und eignet sich zum Schruppen mit großem Vorschub. Titanlegierungen weisen eine schlechte Wärmeleitfähigkeit auf und haften leicht am Werkzeug. Daher muss die Schnittgeschwindigkeit deutlich reduziert und der Spielraum vergrößert werden. Die folgende Tabelle vergleicht die Parameter-Benchmarks der 7075-T6-Aluminiumlegierung und der Ti-6Al-4V-Titanlegierung bei der typischen Bearbeitung komplexer Hohlräume.
| Prozessstufe | Materialqualität | Empfohlenes Aufmaß (mm) | Spindelgeschwindigkeit (U/min) | Vorschub pro Zahn (mm/z) | Bemerkung |
|---|---|---|---|---|---|
| Schruppen | 7075-T6 Al | 0,5 - 1,0 | 8000 - 12000 | 0,2 - 0,4 | Verwenden Sie Werkzeuge mit grober Verzahnung, um eine hohe Effizienz hervorzuheben |
| Abschluss | 7075-T6 Al | 0,05 - 0,15 | 12000 - 15000 | 0,02 - 0,05 | Hochglänzende Oberfläche, Ra kann 0,4 μm erreichen |
| Schruppen | Ti-6Al-4V | 0,5 - 1,5 | 250 - 400 | 0,02 - 0,04 | Niedrige Geschwindigkeit und große Schnitttiefe erfordern eine starke Kühlung |
| Abschluss | Ti-6Al-4V | 0,1 - 0,3 | 300 - 500 | 0,01 - 0,02 | Vermeiden Sie Überhitzung und kontrollieren Sie Ra streng |
Es ist zu beachten, dass das Schlichtaufmaß von Titanlegierungen entsprechend vergrößert werden muss, da ein sehr kleines Aufmaß leicht zu Reibung zwischen Werkzeug und Werkstück statt zum Schneiden führen kann, was die Oberflächenqualität beeinträchtigt. Es wird empfohlen, ein dreidimensionales Koordinatenmessgerät (KMG) zu verwenden, um den Maßtrend unmittelbar nach der Endbearbeitung zu überprüfen und den nachfolgenden Chargenrand dynamisch anzupassen.
Dynamische Anpassungsstrategie für Aufmaß bei der 5-Achs-Simultanbearbeitung
Bei Luft- und Raumfahrtteilen mit Freiformflächen oder Sacklöchern mit tiefem Hohlraum führen Änderungen im Werkzeugachsenvektor der 5-Achsen-Werkzeugmaschine zu Unterschieden in den tatsächlichen Schnittbedingungen in verschiedenen Bereichen. Feste Randeinstellungen schlagen bei der 5-Achsen-Bearbeitung häufig fehl, und es muss eine Strategie des „Äquidistanzrandes“ oder „Margins basierend auf der Werkzeugradiuskompensation“ übernommen werden.
- Einfluss des Werkzeugachsenvektors:Wenn an der Seitenwand des tiefen Hohlraums der Neigungswinkel der Werkzeugachse zu groß ist, nimmt die Schnittdicke stark ab und geht sogar gegen Null. Zu diesem Zeitpunkt wird das Nennaufmaß in eine unzureichende tatsächliche Schnittdicke umgewandelt, was zu Rattermarken auf der Oberfläche führt. Es wird empfohlen, die Einschränkung „Mindestschnittdicke“ in der CAM-Software zu aktivieren und die Toleranz automatisch anzupassen.
- Kalt- vs. Heißkompensation:Während des Bearbeitungsprozesses entsteht durch die Reibung zwischen Werkzeug und Werkstück Wärme, die zu lokalen Wärmeausdehnungen führt. Bei Präzisionsteilen wird empfohlen, vor der Endbearbeitung zu warten, bis das Werkstück nach der Grobbearbeitung wieder die Umgebungstemperatur (innerhalb von ±2 °C) erreicht hat, oder den Wert für die thermische Verformungskompensation im CAM voreinzustellen (normalerweise 0,02–0,05 mm entlang der Z-Achsen-Vorwärtskompensation).
Darüber hinaus wird bei dünnwandigen Halterungsteilen empfohlen, eine Strategie der „geteilten Bearbeitung“ anzuwenden: Zuerst den Hauptkörper bearbeiten und dabei einen Rand von 0,1 mm lassen; Lösen Sie die Klemmung, positionieren Sie den Bezugspunkt neu und bearbeiten Sie die andere Seite. und schließlich die dünne Verbindungswand in der Mitte auf einmal entfernen. Diese Methode kann die durch die Spannkraft verursachte Verformung effektiv ausgleichen und die Aufmaßverteilung gezielter gestalten.
Werkzeugauswahl und Margenkompromisse mit dem Risiko eines Werkzeugbruchs
Die Größe des Aufmaßes steht in direktem Zusammenhang mit der Werkzeuglebensdauer und dem Risiko eines Werkzeugbruchs. Ein großer Spielraum bedeutet eine große Schnitttiefe, und das Werkzeug trägt ein erhöhtes Drehmoment, was für Schaftfräser mit kleinem Durchmesser eine fatale Gefahr darstellt. Bei der Bearbeitung von Titanlegierungen mit Werkzeugen mit kleinem Durchmesser (D≤6 mm) wird empfohlen, das Schlichtaufmaß auf 5–8 % des Werkzeugdurchmessers zu begrenzen, um eine Durchbiegung des Werkzeugs aufgrund unzureichender Steifigkeit zu vermeiden.
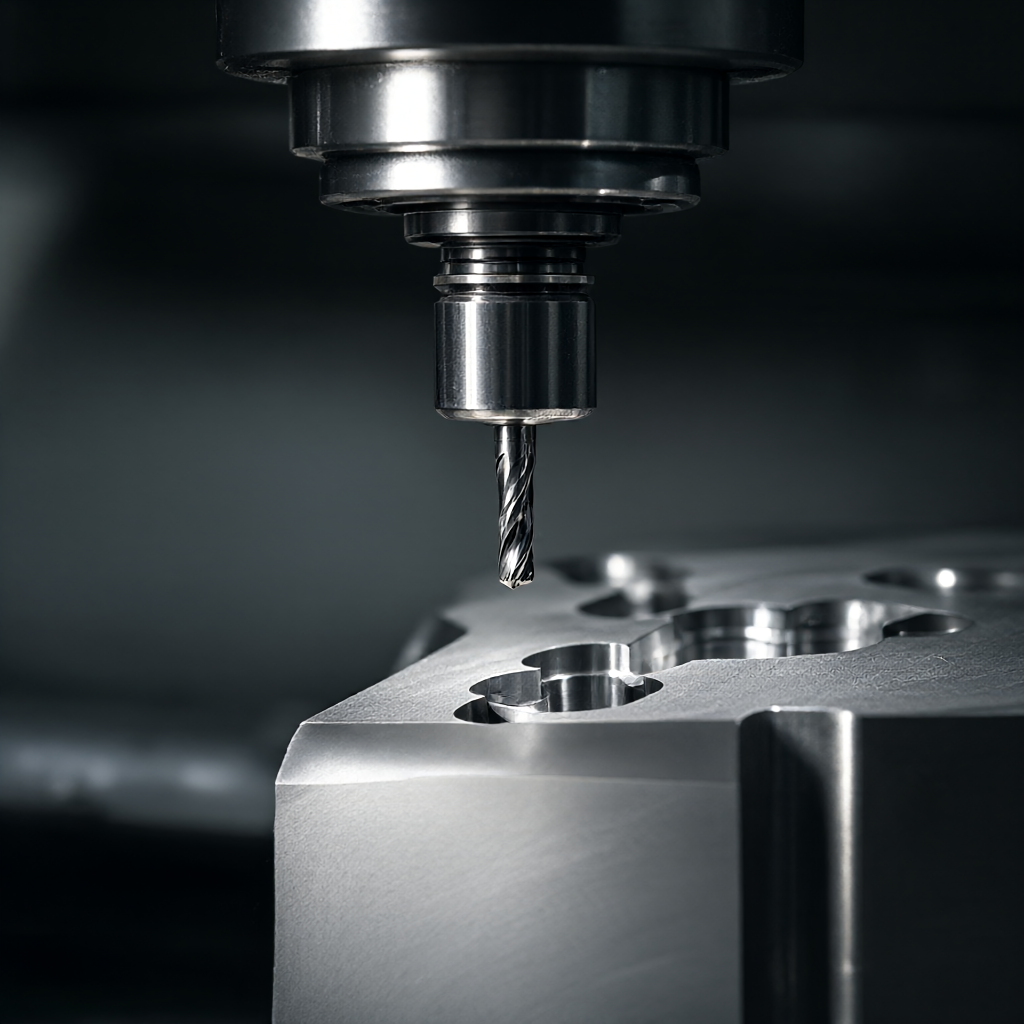
Eine weitere Strategie ist die Kombination „Kugelmesser + Flachmesser“:Option A:Verwenden Sie durchgehend einen Kugelschneider. Der Vorteil besteht darin, dass der Übergang fließend und stufenlos erfolgt. Der Nachteil besteht darin, dass die fortgeschrittene Schnittgeschwindigkeit des Kugelschneiders niedrig ist, sich leicht Schneidkanten ansammeln, der Spielraum auf ein sehr kleines Niveau (0,02–0,05 mm) kontrolliert werden muss und die Effizienz gering ist.Option B:Kugelmesserschruppen/Halbschlichten, Flachmesserschlichten. Der Vorteil besteht darin, dass das Messer mit flachem Boden sehr effizient ist und die vom Kugelmesser hinterlassenen kugelförmigen Spuren reinigen kann; Der Nachteil besteht darin, dass zwei Klemmungen oder ein komplizierter Werkzeugwechsel erforderlich sind und die Randverteilung sicherstellen muss, dass das Messer mit flachem Boden vollständig und störungsfrei eindringen kann.
Für Ansaugkanäle oder Brennkammerwände mit hohen Anforderungen an die Glätte ist Option B normalerweise besser, aber die axiale Toleranz des Messers mit flachem Boden muss genau berechnet werden, um sicherzustellen, dass es die etwa 0,05 mm große Ausbuchtung, die das Kugelmesser hinterlassen hat, vollständig abschneiden kann, ohne die Bodenschicht zu zerkratzen.
Inspektion der Oberflächenintegrität und Vermeidung von Fehlermöglichkeiten
Die direkte Folge einer falschen Aufmaßverteilung sind Mängel in der Oberflächenintegrität. Zu den häufigsten Fehlerarten gehören: Rattern, Wellenbildung, Mikrorisse und zu tiefe kaltverfestigte Schichten. Die Akzeptanz hängt nicht nur von der Größe, sondern auch von der Oberflächenqualität ab.
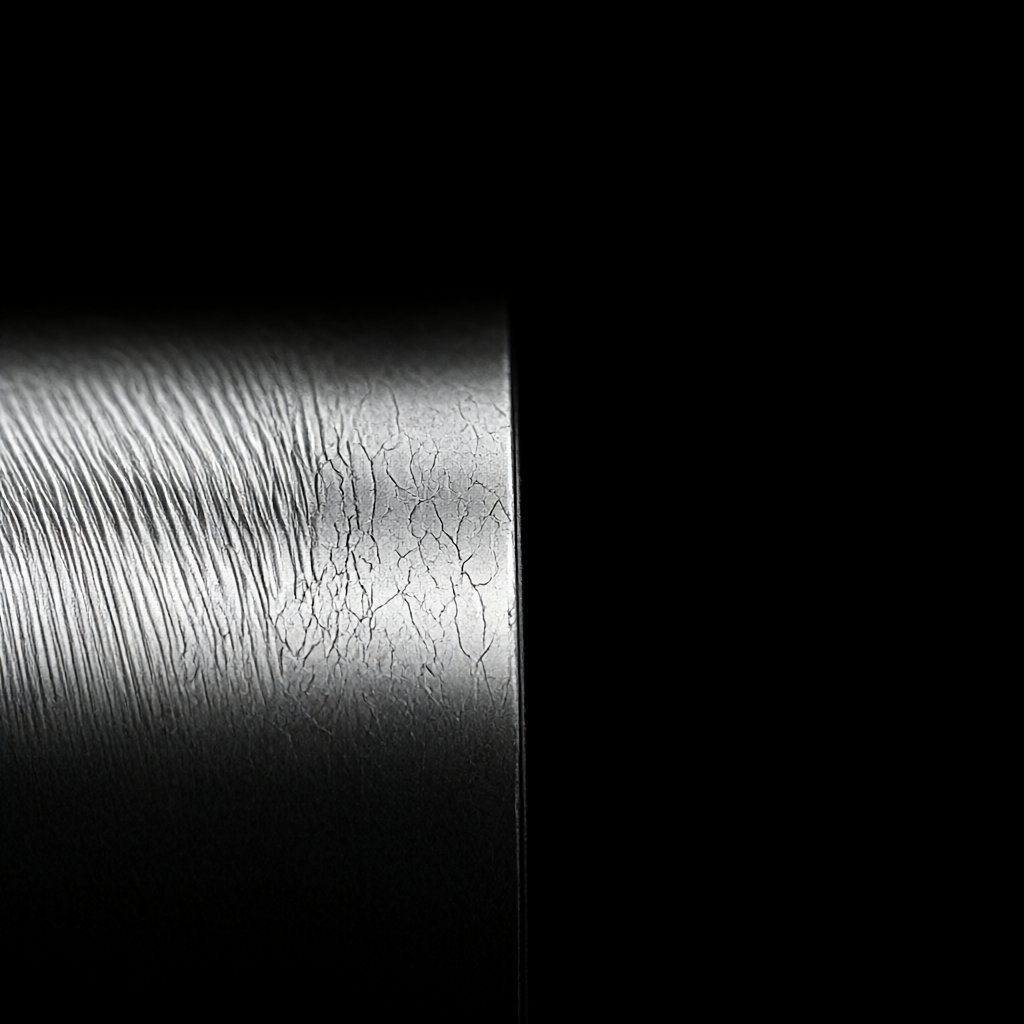
- Vibrationsmarkenerkennung:Verwenden Sie ein Rauheitsmessgerät, um den Ra-Wert zu messen. Für Luftfahrtaluminiumteile sollte Ra ≤0,8 μm sein; Hochglanzoberfläche erfordert Ra≤0,4μm. Wenn regelmäßig Rattermarken festgestellt werden, prüfen Sie, ob der Rand zu groß ist, was zu instabilem Schnitt führt, oder ob das Spindellager verschlissen ist.
- Messermarkierungskontrolle:Durch Einstellen des Schlichtaufmaßes auf weniger als 0,05 mm und Erhöhen der Drehzahl können die vom Kugelfräser hinterlassenen sphärischen Fräserspuren minimiert werden. Bei wichtigen Passflächen wird empfohlen, einen „Glättungsvorgang“ hinzuzufügen und mit einem Präzisionsschleifmesser oder einem Diamantstiftmesser eine kleine Menge (0,01–0,02 mm) zu entfernen.
- Härtenachweis:Die Kaltverfestigung verändert die Oberflächenhärte des Materials und beeinflusst die Ermüdungslebensdauer. An der fertigen Oberfläche ist eine Mikrohärteprüfung erforderlich, um sicherzustellen, dass die Tiefe der gehärteten Schicht innerhalb von 0,1 mm liegt und der Härtezuwachs 10 % des Materialkörpers nicht überschreitet.
Bei der Massenproduktion wird empfohlen, am ersten Teil eine KMG-Inspektion in voller Größe und ein Scan der Oberflächenrauheit durchzuführen, um ein Modell der Randmaßabweichung zu erstellen. Wenn sich beispielsweise herausstellt, dass bei einer Charge mit einem Rand von 0,1 mm die tatsächliche Größe um 0,02 mm geringer ist, sollte der Rand für nachfolgende Chargen auf 0,12 mm angepasst werden, um eine Regelung mit geschlossenem Regelkreis zu erreichen.
Häufige Probleme bei der Margenzuweisung und häufig gestellte Fragen zur technischen Praxis
Warum muss das Schlichtaufmaß manchmal viel kleiner sein als das Schruppaufmaß?
Der Zweck der Endbearbeitung besteht darin, Maßhaltigkeit und Oberflächenqualität sicherzustellen, und die Schnittkraft muss minimal sein, um Werkzeugdurchbiegung und thermische Effekte zu reduzieren. Wenn das Aufmaß zu groß ist (z. B. mehr als 0,2 mm), verbiegt sich das Werkzeug mit kleinem Durchmesser aufgrund der übermäßigen Schnittlast, was zu Maßabweichungen und Rattermarken auf der Oberfläche führt. Daher beträgt das Schlichtaufmaß in der Regel nur 1/10 bis 1/20 des Schruppaufmaßes.
Wie lässt sich beurteilen, ob bei der 5-Achsen-Bearbeitung ein zusätzlicher Vorschlichtprozess erforderlich ist?
Wenn das Verhältnis von Kavitätstiefe zu Durchmesser 4:1 überschreitet oder das Verhältnis von Werkzeuglänge zu Durchmesser (L/D) 4:1 überschreitet, nimmt die Steifigkeit erheblich ab. Zu diesem Zeitpunkt kann die Spannungsverformung nicht durch nur zwei Prozesse vom Groben zum Feinen beseitigt werden. Es muss eine Halbschlichtung hinzugefügt werden und der Spielraum wird auf 0,2 bis 0,3 mm eingestellt, um den größten Teil der inneren Spannung abzubauen und die Dimensionsstabilität während der Schlichtung sicherzustellen.
Ist der Einfluss der Aufmaßverteilung auf die Werkzeugstandzeit bei der Bearbeitung von Titanlegierungen empfindlicher als bei der Bearbeitung von Aluminiumlegierungen?
Ja. Die Wärmeleitfähigkeit von Titanlegierungen ist gering und die Schneidwärme konzentriert sich auf die Werkzeugspitze, was leicht zu Diffusionsverschleiß führen kann. Bei zu großem Aufmaß wird der Vorschub eingeschränkt, die Werkzeugreibung steigt und die Standzeit sinkt stark. Es wird empfohlen, die Schlichtzugabe von Titanlegierungen streng auf 0,15 mm zu kontrollieren und die Mikromengenschmierung (MQL)-Technologie zu verwenden, um Werkzeugstandzeit und Oberflächenqualität in Einklang zu bringen.
Nach der Bearbeitung dünnwandiger Teile tritt eine Rückfederung auf. Wie kann man das durch eine Margenstrategie korrigieren?
Der Verformungsausgleichsbetrag muss vor der Fertigstellung reserviert werden. Wenn beispielsweise vorhergesagt wird, dass das Teil um 0,03 mm schrumpft, nachdem die Spannung nachgelassen hat, sollte für die Größe während der Endbearbeitung ein Spielraum von +0,03 mm reserviert werden (d. h. die Zielgröße sollte um 0,03 mm erhöht werden). Dieser Wert muss durch Erststücktests ermittelt und in CAM als „Kompensationsmarge“ und nicht als einfache „Prozessmarge“ festgelegt werden.
Wie kann die Konsistenz der Margenverteilung in der Massenproduktion sichergestellt werden?
Erstellen Sie standardisierte Prozessdokumente, um die Werkzeugnummer, den Aufmaßwert und die Kompensationsparameter jedes Prozesses zu klären. Verwenden Sie die „Fixed Margin“-Vorlagen der CAM-Software, um manuelle Änderungen zu vermeiden. Gleichzeitig wird das Erstartikelbestätigungssystem (FAI) implementiert und die ersten drei Teile jedes Produkts werden vollständig geprüft, um die Wirksamkeit der Margenstrategie zu überprüfen. Bei festgestellten Abweichungen wird die Maschine sofort abgeschaltet und justiert.
Schlussfolgerungen und Handlungsempfehlungen
Die Zuteilung der CNC-Bearbeitungszugabe für komplexe Hohlräume ist im Wesentlichen ein dynamisches Gleichgewicht zwischen Effizienz, Genauigkeit und Oberflächenqualität. Es gibt keine allgemein gültigen Fixwerte, sondern nur individuelle Strategien basierend auf Materialeigenschaften, Werkzeugsteifigkeit und Werkzeugmaschinenzustand. Ingenieure sollten während der Entwurfsphase in DFM (Design for Manufacturability) eingreifen, um die Machbarkeit der Marge zu bewerten; Verwenden Sie während der Verarbeitungsphase CMM-Daten, um die Marge in einem geschlossenen Kreislauf zu korrigieren und so die Chargenkonsistenz sicherzustellen.
Wenn Ihr Projekt komplexe Teile aus Aluminiumlegierungen oder Titanlegierungen für die Luft- und Raumfahrt umfasst und strenge Anforderungen an die Oberflächenintegrität und Dimensionsstabilität stellt, können Sie uns gerne Zeichnungen und technische Spezifikationen zusenden. Wir kombinieren die Ressourcen von 72 CNC-Geräten und der Verarbeitungsdatenbank für 7075/Ti-6Al-4V-Materialien, um Ihnen einen schnellen Angebotsplan einschließlich Margensimulation und DFM-Vorschläge zu erstellen.



