





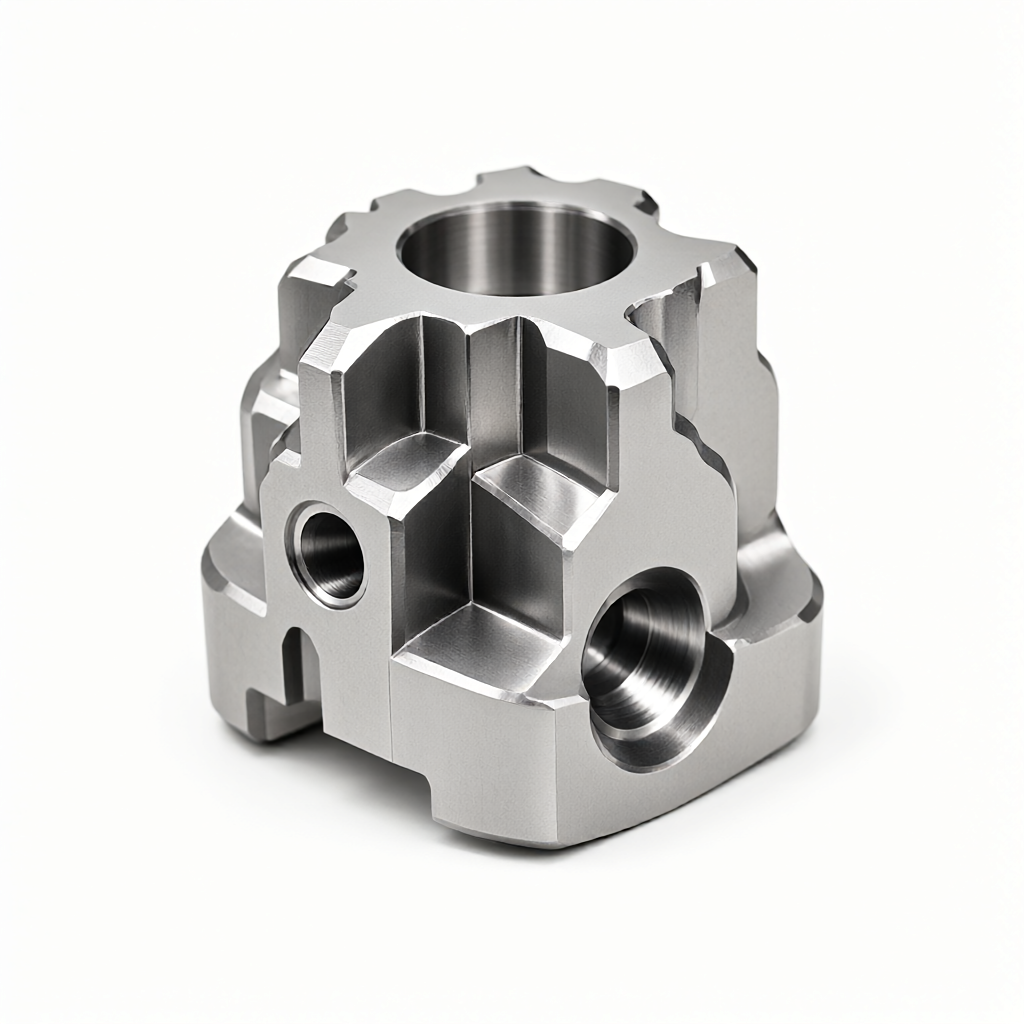
Technischer Leitfaden zum Trockenschneiden und zur Minimalmengenschmierung für die CNC-Bearbeitung von hochharten Stahlteilen für Luft- und Raumfahrtteile
Im Luft- und Raumfahrtbereich werden Titanlegierungen und ultrahochfeste Stahlteile aufgrund ihrer hervorragenden spezifischen Festigkeit und Ermüdungseigenschaften häufig in wichtigen Strukturteilen wie Fahrwerken und Triebwerkshalterungen verwendet. Diese Art von Material weist jedoch eine hohe Härte und eine schlechte Wärmeleitfähigkeit auf. Das traditionelle Nassschneiden wurde nach und nach durch Trockenbearbeitung und Minimalmengenschmierung (MMS) ersetzt, da die Späne schlecht abgeführt werden und hohe Resttemperaturen bestehen. Als kundenspezifischer Hersteller von Präzisions-CNC-Teilen formulieren wir Schnittparameter streng auf der Grundlage von Materialqualitäten und Toleranzanforderungen in der Massenproduktion, um eine hohe Oberflächengüte und Chargenkonsistenz zu gewährleisten und gleichzeitig eine Maßgenauigkeit von ±0,01 mm sicherzustellen.
Schneidherausforderungen und Versagensarten von hochharten Stahlteilen
Die Härte von ultrahochfestem Stahl in Luft- und Raumfahrtqualität (wie 4340, 1540 usw.) liegt normalerweise im Bereich HRC40-HRC60, und die Tendenz zur Spanverhärtung ist offensichtlich. Bei falschen Schnittparametern kann es zu folgenden Fehlern kommen:
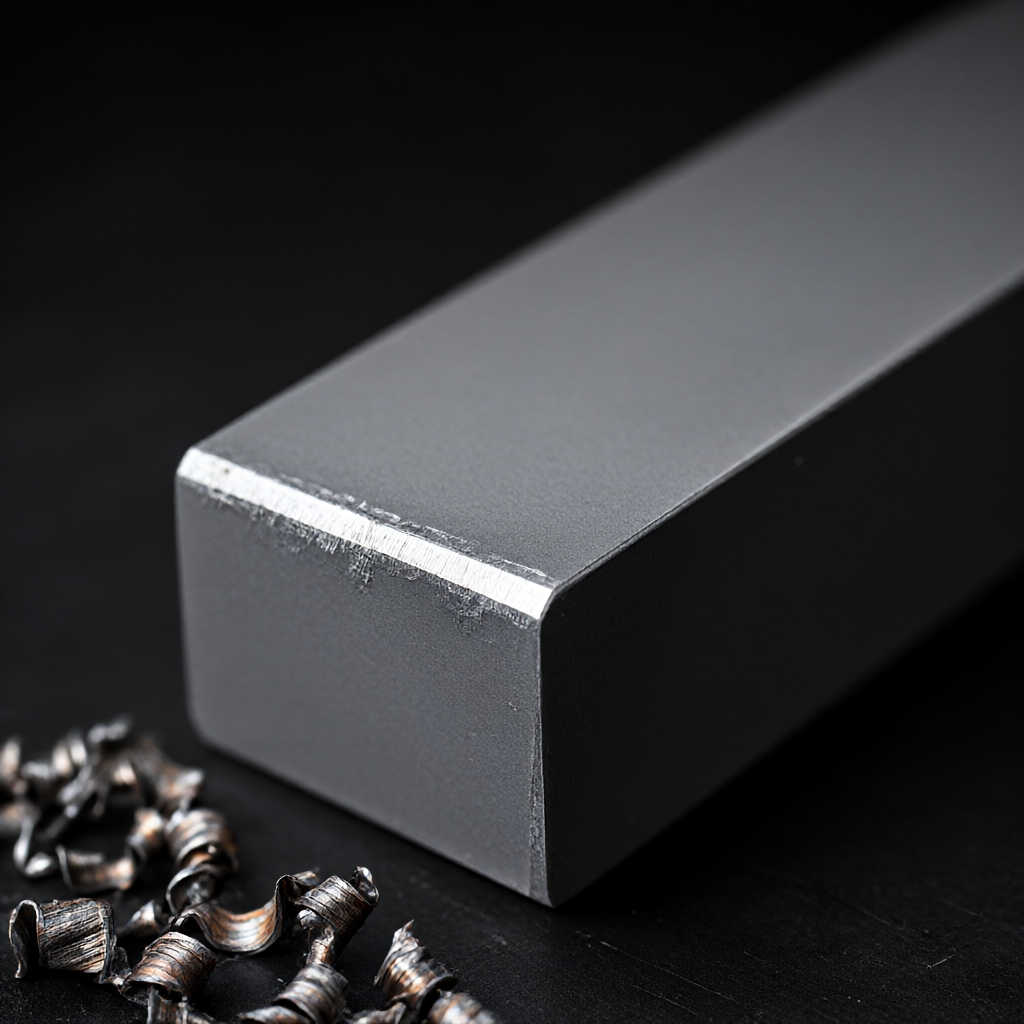
- Messerabsplitterungen und Halbmondspuren:Beim Trockenschneiden ist der Wärmeableitungspfad einfach und die Temperatur in der Schneidzone steigt stark an, wodurch sich die verschleißfeste Legierungsbeschichtung des Werkzeugs ablöst oder die Matrix erweicht.
- Thermische Verformung des Werkstücks:Die Restspannung ist ungleichmäßig verteilt und es kommt zu einer Maßabweichung, wenn das Material nach der Verarbeitung eine Zeit lang belassen wird und die Toleranzzone von ±0,01 mm überschreitet.
- Oberflächenmikrorisse:Spanreibung zerkratzt immer wieder die bearbeitete Oberfläche und beeinträchtigt die Ermüdungslebensdauer, was insbesondere in der Luftfahrtabnahme einen gravierenden Mangel darstellt.
Vergleich der Prinzipien von Trockenschnitt und Minimalmengenschmierung (MMS)
Trockenschneiden: ein Gleichgewicht zwischen Effizienz und Umweltschutz
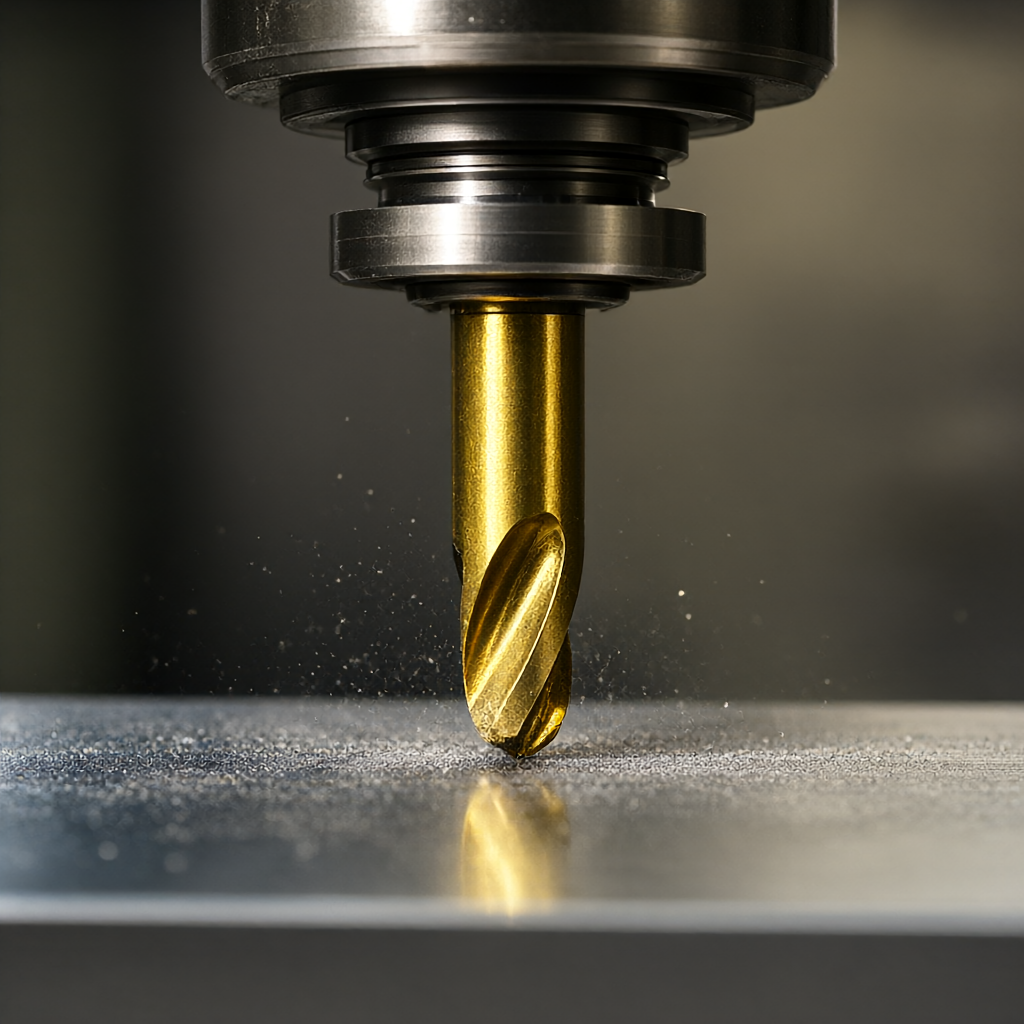
Beim Trockenschneiden kommt kein Kühlmedium zum Einsatz, es werden vor allem die Wärmeisolationseigenschaften von Werkzeugbeschichtungen (z. B. PVD-Titan-Aluminium-Stickstoff) und der „thermische Härtungseffekt“ durch das Hochgeschwindigkeitsschneiden genutzt, sodass Späne schnell aus der Wärmeeinflusszone entweichen können. Dieses Verfahren eignet sich für die hocheffiziente Schruppbearbeitung von Aluminiumlegierungen sowie Stahlteilen mittlerer und niedriger Härte. Allerdings ist bei der Endbearbeitung von hochhartem Stahl die Standzeit begrenzt, da der Reibungskoeffizient nicht reduziert werden kann.
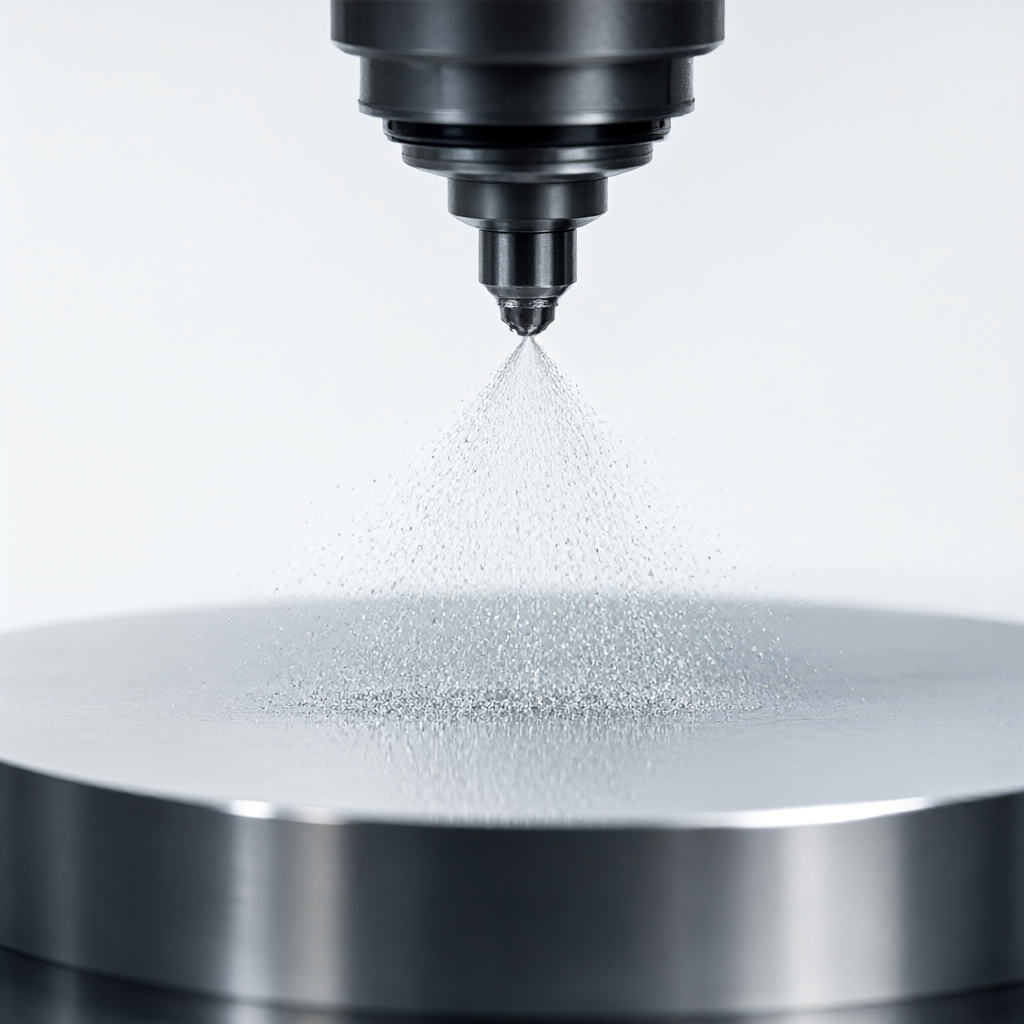
Minimalmengenschmierung (MMS): Präzise Temperaturregelung und Schmierung
Bei der Minimalmengenschmiertechnik wird durch Ultraschallzerstäubung Schmierstoff (meist Pflanzenöl oder synthetischer Ester) in einer Dosis von wenigen Kubikzentimetern pro Sekunde in die Schneidzone injiziert. Es behält nicht nur den Umweltschutz und die Hochgeschwindigkeitsvorteile des Trockenschneidens bei, sondern reduziert auch die Reibung zwischen Werkzeug und Werkstück durch den Ölfilm, wodurch die Schnittkraft und die Schnitttemperatur deutlich reduziert werden. Beim Präzisionsfräsen und der Innenlochbearbeitung von Luft- und Raumfahrtteilen ist MMS das wichtigste Mittel zur Kontrolle der Oberflächenrauheit (Ra 0,4 μm–0,8 μm).
Vergleich von Schnittparametern und Prozessplänen
Für Wellenteile aus 4340-Stahl (HRC50) unter Verwendung eines 4-Achsen-Fräszentrums sind die folgenden empfohlenen Parameterbereiche für die beiden Prozesse:
| Prozessparameter | Völlig trockenes Schneiden (Dry) | Minimalmengenschmierung (MMS) | Anwendbare Bühne |
|---|---|---|---|
| Spindelgeschwindigkeit | 1500-1800 U/min | 2000-2500 U/min | Abschluss |
| Vorschubgeschwindigkeit | 80-120 mm/min | 150-200 mm/min | Abschluss | Schnitttiefe (ap) | ≤0,5 mm | ≤1,0 mm | Halbfertigbearbeitung/Fertigbearbeitung | Werkzeugtyp | PVD-TiAlN-beschichtetes Hartmetall | CBN (kubisches Bornitrid) oder PVD TiAlN | Abschluss | Oberflächenrauheit | Ra ca. 1,6μm | Ra 0,4μm-0,8μm | Akzeptanzkriterien |
| Standzeit | Kürzer (ca. 20-30 Stück) | Länger (ca. 40-60 Stück) | Chargenökonomie |
Wichtige Punkte für die Verknüpfung von DFA-Empfehlungen mit der Technik
Wenn Zeichnungen eingehen, führen wir eine DFM-Prüfung (Design for Manufacturability) durch, die sich auf Folgendes konzentriert:
- Mindestwandstärke:Hochharter Stahl neigt beim Schlichten zum Rattern. Es wird empfohlen, dass die Wandstärke der wichtigen Positionierungsflächen nicht weniger als 0,8 mm beträgt oder dass Verstärkungsrippen hinzugefügt werden.
- Anforderungen an das Entgraten:Luftfahrtteile erfordern beim Trockenschneiden in der Regel keine Grate und scharfen Späne. Es ist notwendig, einen Eckenreinigungsprozess hinzuzufügen oder eine Entgratungszugabe in der Programmierung zu reservieren.
- Geometrische Toleranz:Für die Anforderung einer Koaxialität von 0,02 mm wird empfohlen, den Dreh-Fräs-Verbundprozess „Vollständige Oberflächenbearbeitung in einer Aufspannung“ zu verwenden, um sekundäre Positionierungsfehler zu vermeiden.
Qualitätsprüfung und Chargenkonsistenzkontrolle
Um die Zuverlässigkeit von Luftfahrtteilen sicherzustellen, führen wir strenge Qualitätskontrollen durch:
- Wareneingangskontrolle:Überprüfen Sie die Materialliste der Stahlspulen/Stäbe, führen Sie einen Härtetest (Rockwell HRC) und eine Spektralanalyse an Proben durch, um zu bestätigen, dass die Materialgüte der Navigationsmarkierung entspricht.
- Erstmusterbestätigung (FAI):Die ersten drei Teile wurden in voller Größe vermessen, wobei ein dreidimensionales Koordinatenmessgerät (KMG) zum Überprüfen wichtiger Positionen und Konturen sowie zum Aufzeichnen von Basisdaten zum Einsatz kam.
- Prozessinspektion:Überprüfen Sie alle 50 Teile stichprobenartig die Schlüsselabmessungen, um Werkzeugverschleißtrends zu überwachen. Sobald sich die Maßabweichung der unteren Toleranzgrenze nähert, tauschen Sie das Werkzeug sofort aus oder passen Sie den Kompensationswert an.
- Vollständige Sendungskontrolle:Verwenden Sie für die Oberflächenqualität ein Rauheitsmessgerät, um den Ra-Wert zu ermitteln, und bestätigen Sie durch Sichtprüfung, dass keine Kratzer und keine Ölrückstände vorhanden sind (trocken geschnittene Teile erfordern eine Ultraschallreinigung).
Schlussfolgerungen und Handlungsempfehlungen
Bei der Bearbeitung von Luftfahrtstahlteilen mit hoher Härte kann die Wahl von MMS mit CBN-Werkzeugen zu einem besseren Gleichgewicht zwischen Effizienz, Oberflächenqualität und Kosten führen. Unser Cluster aus 72 CNC-Maschinen unterstützt die 3/4/5-Achsen-Simultanbearbeitung, verfügt über eine Chargenlieferfähigkeit von 15 bis 25 Tagen und ist gut für die Anforderungen an ein Hochglanz-Erscheinungsbild geeignet.
Wenn Sie Teile für die Luft- und Raumfahrt aus ultrahochfestem Stahl, Titanlegierungen oder Hochtemperaturlegierungen benötigen, senden Sie bitte 2D-Zeichnungen oder 3D-Modelle an unser Ingenieurteam. Wir stellen Ihnen eine kostenlose DFM-Analyse und ein Angebot zur Verfügung, um Sie bei der Optimierung des Designs und der Festlegung des Lieferknotens zu unterstützen.
Häufig gestellte Fragen (FAQ) zur CNC-Bearbeitung von Luft- und Raumfahrtteilen
Wie kann eine Überhitzung und Verformung des Werkstücks beim Trockenschneiden von hochharten Stahlteilen verhindert werden?
Es wird empfohlen, eine intermittierende Schnittstrategie mit „kleiner Schnitttiefe, hoher Geschwindigkeit und großer Schnittbreite“ anzuwenden, um Späne zur Wärmeableitung zu nutzen; Oder fügen Sie zwischen kritischen Abmessungsprozessen eine Wartezeit zur „Anlassstabilisierung“ hinzu und warten Sie, bis das Werkstück vollständig auf Raumtemperatur abgekühlt ist, bevor Sie mit der Fertigstellung beginnen.
Bleibt der bei der Minimalmengenschmierung (MMS) verwendete Schmierstoff auf der Oberfläche des Teils?
Qualifizierte MMS-Öle sind in der Regel biologisch abbaubare Pflanzenöle oder synthetische Ester und werden in sehr geringen Mengen (0,1–0,5 ml pro Minute) verwendet. Nach der Verarbeitung ist eine Ultraschallreinigung oder eine Reinigung mit flüchtigen Lösungsmitteln erforderlich, um den Ölfilm zu entfernen und die Sauberkeitsanforderungen der Luftfahrtmontage zu erfüllen.
Ist MMS oder herkömmliche Schneidflüssigkeit für Wellenteile mit hoher Härte in Chargen von 500 Stück wirtschaftlicher?
Normalerweise ist MQL wirtschaftlicher. Obwohl die Standzeit des Schneidflüssigkeitswerkzeugs etwas länger ist, entfallen bei MMS die Kosten für Kühlmittelaustausch, Filterung und Umweltbehandlung und können höhere Vorschubgeschwindigkeiten und kürzere Gesamtarbeitsstunden unterstützt werden. Es eignet sich besonders für Sammelbestellungen mit einer schnellen Lieferung von 15–25 Tagen.
Können Stahlteile für die Luft- und Raumfahrt mit einer Härte von mehr als HRC55 bearbeitet werden?
Dürfen. Wir sind mit CBN-Werkzeugen und einem 4/5-Achs-Bearbeitungszentrum mit Minimalmengenschmierung ausgestattet, welches Teile bis ca. HRC60 bearbeiten kann. Die Details müssen anhand der Teilegeometrie und des Toleranzniveaus bewertet werden. Es wird empfohlen, Zeichnungen für die DFM-Analyse bereitzustellen.
Wie kann sichergestellt werden, dass die Koaxialitätstoleranz während der Verarbeitung innerhalb von 0,02 mm liegt?
Verwenden Sie eine Fräs-Drehmaschine, um Drehen und Fräsen in einer Aufspannung durchzuführen, oder nutzen Sie die hochpräzise hydraulische Vorrichtungspositionierung in einem 5-Achsen-Bearbeitungszentrum. Vor der Bearbeitung wird der Bezugspunkt der Spannbacke mit einem KMG gemessen und der Vorrichtungsfehler wird in der CAM-Nachbearbeitung kompensiert, um sicherzustellen, dass die geometrische Toleranz dem Standard entspricht.



