





Analyse der Materialeigenschaften und Schnittschwierigkeiten von Inconel 718
Inconel 718 ist eine Hochtemperaturlegierung auf Nickelbasis, die aufgrund ihrer hervorragenden Kriechfestigkeit und Korrosionsbeständigkeit häufig in Turbinenscheiben von Flugzeugtriebwerken, Kompressorschaufeln und Strukturverbindungen verwendet wird. Seine physikalischen Eigenschaften stellen jedoch beim CNC-Fräsen erhebliche Bearbeitungsherausforderungen dar.Das Material hat bei Raumtemperatur eine Streckgrenze von ca. 770 MPa und weist eine starke Festigkeit aufKaltverfestigungWirkung. Bei steigender Temperatur in der Schnittverformungszone kommt es zu Korngrenzenverschiebungen und die Härte kann schnell auf über 600 HV ansteigen. Bleibt zu viel von dieser gehärteten Schicht übrig, führt dies unmittelbar zu einer Erhöhung der nachfolgenden Schnittkräfte und zum Abplatzen des Werkzeugs. Darüber hinaus beträgt die Wärmeleitfähigkeit von Inconel 718 nur etwa ein Zehntel der von reinem Aluminium, was es schwierig macht, die Schneidwärme über das Werkstück oder die Späne abzuleiten. Mehr als 80 % der Schneidwärme konzentrieren sich in der Nähe der Schneidkante des Werkzeugs, was den Diffusionsverschleiß beschleunigt.
- Starke Neigung zum Anhaften:Bei hohen Temperaturen diffundieren Elemente wie Eisen und Nickel leicht und haften am Wolframkarbid im Hartmetall, was zu halbmondförmigem Verschleiß führt.
- Thermische Spannungskonzentration:Lokale hohe Temperaturen können leicht zu einer bleibenden Zugspannung auf der Oberfläche des Werkstücks führen und so die Ermüdungslebensdauer verkürzen. Teile aus der Luft- und Raumfahrtindustrie reagieren darauf äußerst empfindlich.
- Eigenspannungskontrolle:Die ungleichmäßige Verteilung der kaltverfestigten Schicht führt bei der anschließenden Wärmebehandlung zu einer übermäßigen Verformung dünnwandiger Teile.
Der Einfluss verschiedener Materialzustände auf den Mahlprozess
Der anfängliche metallurgische Zustand von Inconel 718 bestimmt direkt die Obergrenze der Schnittparameter. Normalerweise werden Rohstoffe unterteilt inLösungsgeglüht、Feste Lösung + Alterungszustand (ausgehärtet)sowieSchmiede-/Stangen-erweichter Zustand。Parameterunterschiede zwischen festem Lösungszustand und Alterungszustand
Gealterte Materialien haben eine hohe Härte (HRC 35-42) und einen hohen Schnittwiderstand, daher muss eine Strategie „niedrige Geschwindigkeit, große Schnitttiefe und starke Kühlung“ gewählt werden; Während Feststofflösungsmaterialien eine höhere Zähigkeit aufweisen und ein starkes Anhaften des Werkzeugs verursachen, muss die Vorschubgeschwindigkeit entsprechend erhöht werden, um das Brechen der Späne zu erleichtern. Wenn in der tatsächlichen Produktion der Status in den Zeichnungen nicht klar ist, bestätigen Sie vor der Probenahme unbedingt die Materialwärmenummer und das Wärmebehandlungsprotokoll, um eine Nachbearbeitung der Charge zu vermeiden.
| Materialstatus | Härtebereich (HRC) | Empfohlene Schnittgeschwindigkeit (m/min) | Hauptfehlermodi |
|---|---|---|---|
| Feste Lösung (SA) | 25-30 | 80 - 120 | Anhaftung der Werkzeugspitze und halbmondförmiger Verschleiß |
| Alterungszustand (SA+Alter) | 38-44 | 40 - 80 | Diffusionsverschleiß, mechanische Absplitterung |
Vergleich von Werkzeugauswahl und Beschichtungstechnologie
Werkzeuge sind der Schlüssel zur Kontrolle der Verarbeitungskosten von Inconel 718. Die aktuelle Mainstream-Lösung istMikropartikel-Schneidwerkzeuge aus VollhartmetallZusammenarbeitenTiAlN-Beschichtung. Die TiAlN-Beschichtung kann bei hohen Temperaturen eine passivierte Aluminiumoxid-Schutzschicht bilden und ihre Antioxidationstemperatur kann über 800 °C erreichen, was die Werkzeuglebensdauer erheblich verlängert. Für tiefe Hohlräume oder mehrachsige Verbindungsteile wird empfohlen, Schaftfräser mit großen Spiralwinkeln (30°–40°) zu verwenden, um die Spanabfuhrfähigkeit zu verbessern und die axialen Schnittkräfte zu reduzieren.
- Gewöhnliches Hartmetall:Geeignet für grobe Bearbeitung oder Arbeitsbedingungen bei mittleren Temperaturen, hohe Kosten und schneller Verschleiß.
- TiAlN-beschichtetes Hartmetall:Es eignet sich für die mittlere und feine Bearbeitung, bietet ein ausgewogenes Verhältnis zwischen Verschleißfestigkeit und Schnittleistung und ist die erste Wahl für die Massenproduktion.
- Superharte PKD/CBN-Schneidwerkzeuge:Inconel 718 ist ein Metall und PCD (Diamant) unterliegt einer Graphitisierungsreaktion und ist daher strengstens verboten. Obwohl CBN (kubisches Bornitrid) verfügbar ist, ist es teuer und nur für extreme Endbearbeitungsszenarien geeignet.
Strategie zur Optimierung der Schnittparameter: niedrige Geschwindigkeit und große Schnitttiefe
Die traditionelle Strategie „hohe Geschwindigkeit und geringe Schnitttiefe“ schlägt bei Inconel 718 oft fehl. Aufgrund der Schwierigkeit, Wärme abzuleiten, erhöht eine Erhöhung der Drehzahl die Temperatur des Werkzeugs und beschleunigt den Verschleiß. Das zeigt die IngenieurspraxisNiedrige Drehzahl und hohe Schnitttiefe (hohe Spanlast)Diese Strategie kann die Temperatur der Schneidzone relativ stabil halten und gleichzeitig eine große Spandicke verwenden, um eine bessere Spanbrechwirkung zu erzielen.
Für einen Schaftfräser mit einem Durchmesser von 10 mm wird bei der Bearbeitung von gealtertem Inconel 718 empfohlen, die Spindeldrehzahl auf 4000–6000 U/min zu regeln und den Vorschub pro Zahn (fz) auf 0,15–0,25 mm/z einzustellen. Zu diesem Zeitpunkt kann die Schnitttemperatur kontrolliert und die Werkzeugstandzeit um mehr als 30 % erhöht werden.
Kühlung, Schmierung und Gewährleistung der Oberflächenintegrität
Beim Kühlen geht es nicht nur darum, die Temperatur zu senken, sondern auch den Reibungskoeffizienten zu senken. Für Luft- und Raumfahrtteile, die empfindlich auf Oberflächeneigenzugspannungen reagieren, wird die Verwendung empfohlenVollsynthetische wasserlösliche SchneidflüssigkeitoderHalbsynthetische Mikroöl-Schneidflüssigkeit. Das vollständige Trockenschneiden (Trocken) ist nur für die Grobbearbeitung geeignet, und die Endbearbeitung muss feucht gehalten werden, um Werkzeugspuren und Kratzer zu vermeiden.
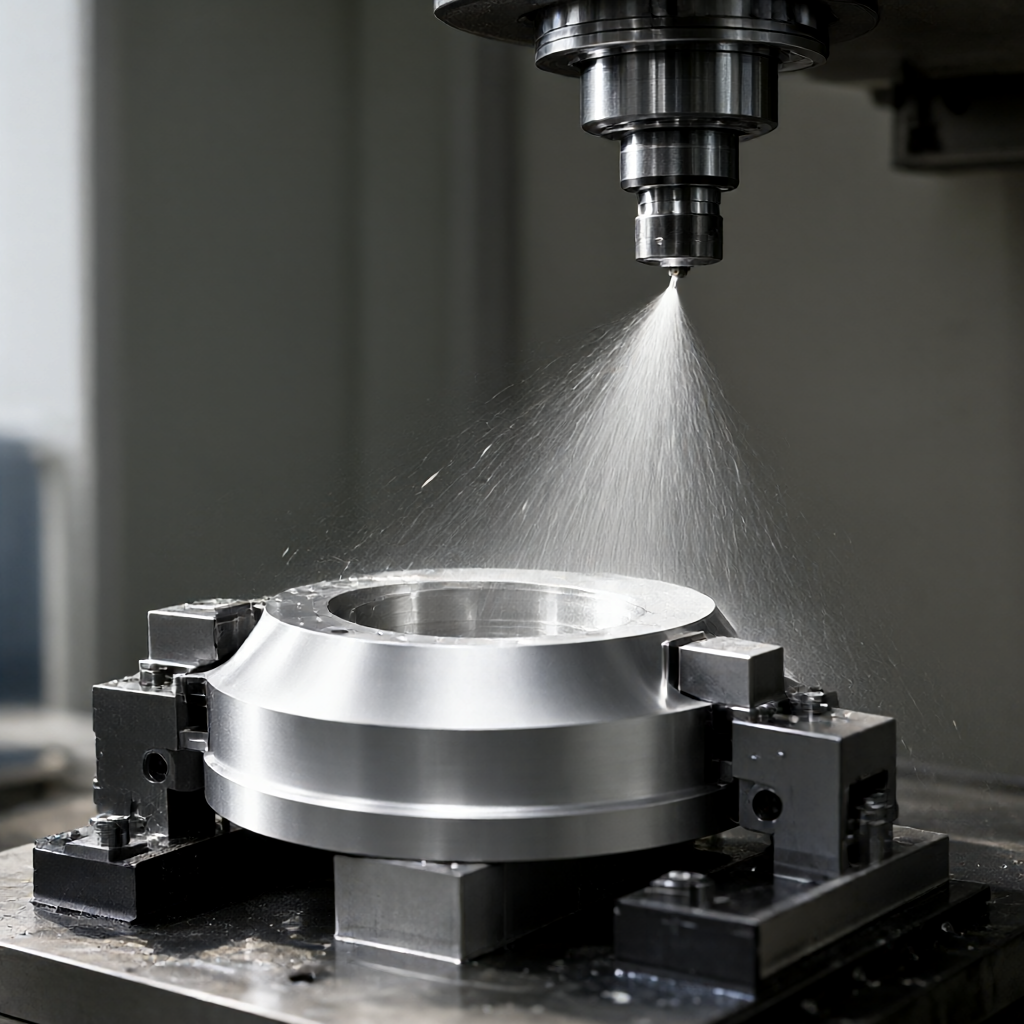
- Fließrichtung des Schmiermittels:Stellen Sie sicher, dass die Schneidflüssigkeit direkt auf die Schneidkante auftrifft, um eine Erosion der bearbeiteten Oberfläche und sekundären Verschleiß zu vermeiden.
- Eigenspannungskontrolle:Die Reduzierung der Schnittkraft während der Endbearbeitung trägt dazu bei, die Oberflächeneigenspannung innerhalb des Druckspannungsbereichs zu kontrollieren, was den NADCAP-Anforderungen für Luft- und Raumfahrtteile entspricht.
- Oberflächenrauheit:Durch die Kombination der oben genannten Prozesse kann eine Oberflächengüte von Ra 0,4–0,8 μm erreicht werden, die den Standards der meisten Luftfahrtmasken und Strukturteile entspricht.
Prüfstandards und Kontrolle der Chargenkonsistenz
Bei der Präzisionsfertigung kommt es vor allem auf Wiederholbarkeit an. In der Massenproduktion implementieren wir ein dreistufiges Qualitätskontrollsystem: „Erstartikelbestätigung – Prozessprüfung – vollständige Versandprüfung“.
Wichtige Erkennungsdimensionen
- Maßhaltigkeit:Mit einer dreidimensionalen Koordinatenmessmaschine (KMG) werden wichtige Merkmale stichprobenartig geprüft, wobei die Toleranz auf ±0,01 mm kontrolliert wird.
- Oberflächenrauheit:Mit einem Taststift-Rauheitsmessgerät wird der Schwerpunkt auf die Erkennung der Ecken und dünnwandigen Bereiche des inneren Hohlraums gelegt, um zu verhindern, dass Messerspuren zurückbleiben.
- Mikrostruktur:Führen Sie bei Bedarf eine metallografische Mikroskopbeobachtung durch, um sicherzustellen, dass die Dicke der kaltverfestigten Schicht gleichmäßig ist und keine Überhitzung und Verfärbung auftritt.
- Zerstörungsfreie Prüfung:Legen Sie gemäß den Zeichnungsanforderungen einen Bericht über die Magnetpulverprüfung (MT) oder Eindringprüfung (PT) vor, um Mikrorisse an der Oberfläche auszuschließen.
Häufig gestellte Fragen (FAQ)
Wie lässt sich die kurze Standzeit beim Fräsen von Inconel 718 verbessern?
Es wird empfohlen, zu prüfen, ob die Schnittparameter zu hoch sind, die Drehzahl entsprechend zu reduzieren und den Vorschub pro Zahn zu erhöhen; und bestätigen Sie auch, ob der Beschichtungstyp übereinstimmt. Die TiAlN-Beschichtung weist auf Nickelbasislegierungen eine bessere Leistung auf als die TiCN-Beschichtung. Auch das regelmäßige Nachschärfen von Schneidwerkzeugen ist eine wirksame Möglichkeit, deren Lebensdauer zu verlängern.
Wie vermeidet man Oberflächenverformungen nach dem Fräsen mit Inconel 718?
Die Verformung resultiert hauptsächlich aus Restspannungsabbau und thermischer Verformung. Vor der Endbearbeitung ist darauf zu achten, dass das Halbzeug vollständig entspannt ist, bei der Endbearbeitung niedrige Schnittkraftparameter zu verwenden und auf eine vollständige Schmierung des Kühlmittels zu achten, um lokale Überhitzungen zu vermeiden.
Was ist der Unterschied zwischen den Mahlparametern für feste Lösung und gealtertes Inconel 718?
Die Härte im Alterungszustand ist hoch und erfordert eine niedrigere Drehzahl (4000-6000 U/min) und eine geringere Vorschubgeschwindigkeit; Der Zustand der festen Lösung weist eine hohe Zähigkeit auf und haftet leicht am Werkzeug. Außerdem ist eine etwas höhere Vorschubgeschwindigkeit erforderlich, um das Brechen der Späne zu erleichtern. Die Kühlung muss jedoch verstärkt werden, um ein Anhaften zu verhindern.
Warum kann ich Inconel 718 nicht mit Diamantwerkzeugen bearbeiten?
Inconel 718 enthält Eisen, Nickel und andere Metallelemente, die bei hohen Temperaturen chemisch mit Diamant (Kohlenstoff) reagieren, wodurch die Werkzeugbeschichtung schnell abfällt. Daher sind PKD-Werkzeuge strengstens verboten und es sollten Hartmetall oder CBN verwendet werden.
Wie kann eine gleichbleibende Oberflächengüte in der Massenproduktion sichergestellt werden?
Durch standardisierte Programmierung, feste Werkzeugstandzeitüberwachung (basierend auf der Spindellastüberwachung), die Verwendung automatischer Austauschspindelbibliotheken (TSP) und die Rauheitsbestätigung des ersten Teils in jeder Charge können Ra-Wertschwankungen im Bereich von ±0,2 μm kontrolliert werden.
Fazit und Anfragevorschläge
Das Mahlen der Hochtemperaturlegierung Inconel 718 ist kein einzelnes Prozessproblem, sondern eine systematische Entwicklung von Materialien, Werkzeugen, Parametern und Kühlung. Die Beherrschung der Kernstrategie „niedrige Geschwindigkeit und große Schnitttiefe“ in Kombination mit TiAlN-beschichteten Werkzeugen und effizienter Kühlung ist der Schlüssel zum Ausgleich von Werkzeugkosten und Oberflächenqualität.Wenn Sie Verarbeitungsbedarf für Inconel 718-Teile in Luftfahrtqualität haben, wird empfohlen, Zeichnungen und Materialstatusbeschreibungen bereitzustellen. Wir können kostenlose DFM-Prozessbewertungen und Berichte zur Vorhersage der Werkzeuglebensdauer auf der Grundlage Ihrer spezifischen Merkmale (z. B. dünne Wände, tiefe Hohlräume, komplexe gekrümmte Oberflächen) bereitstellen, um Sie bei der Optimierung der Stücklistenkosten und der Lieferzeit zu unterstützen. Senden Sie gerne Zeichnungen an das Engineering-Team und wir unterbreiten Ihnen gezielte Vorschläge für Schnittparameter und Chargenangebote.



