





Bei der CNC-Bearbeitung von Luft- und Raumfahrtteilen sind die Fräskraftkontrolle und die Unterdrückung der thermischen Verformung der Bezugsebene zentrale Prozessprobleme, die die Montagegenauigkeit bestimmen. Wenn viele Ingenieure in Zeichnungen Toleranzen von ±0,01 mm angeben, ignorieren sie oft den kumulativen Einfluss der Spanform, der Werkzeugverschleißrate und der Spannspannung auf die endgültige Ebenheit. ShowyMetal verlässt sich auf eine Gruppe von 72 CNC-Geräten, um die Oberflächenrauheit solcher Präzisionsbezugsflächen innerhalb von Ra0,4 μm stabil zu kontrollieren, indem es den Umfang des Hinterschnitts und der Schnittparameter optimiert und die Chargenkonsistenz durch strenge Prozesskontrollen gewährleistet. Für Einkäufer im Luft- und Raumfahrtbereich ist das Verständnis der elastischen Erholungs- und Mikroverformungsmechanismen, die durch Fräskräfte verursacht werden, ein wichtiger Indikator für die Bewertung der Prozessfähigkeiten der Lieferanten. In diesem Artikel werden das mechanische Verhalten, Verformungsvermeidungsschemata und Akzeptanzkriterien beim hochpräzisen Bezugsebenenfräsen aus der Perspektive technischer Beweise analysiert und dem technischen Team dabei geholfen, Verarbeitungsressourcen, die strenge Toleranzanforderungen erfüllen, während der Anfragephase genau zu lokalisieren.
Schnittkraftquelle und thermischer Wirkungsmechanismus beim Bezugsebenenfräsen
Einfluss von Schnittkraftkomponenten auf die Mikroverformung
Beim Fräsprozess von Luftfahrtaluminiumwerkstoffen (z. B. 7075-T6) bestimmen die Hauptschnittkraft Fc und die Normalkraft Fn direkt den Spannungszustand des Werkstücks. Wenn der Rückschnitt mehr als 0,5 mm beträgt, ändert sich der Anteil der elastischen Verformung und der plastischen Verformung erheblich. Wenn der Werkzeugweg nicht richtig zugewiesen ist, führt die lokale Restspannungsfreisetzung dazu, dass die Ebenheitsabweichung 0,015 mm überschreitet. Bei der Präzisionsbearbeitung muss die seitliche Vorschubkraft über die kritische Ratterfrequenz hinaus kontrolliert werden. Normalerweise ist es notwendig, den Spannungskonzentrationsbereich durch Finite-Elemente-Simulation vorherzusagen und das Verhältnis von Gleichlauffräsen und Gegenlauffräsen anzupassen, um Schnittkraftschwankungen zu minimieren.
Der überlagerte Effekt von thermischer Verformung und Werkzeugspitzenverschleiß
Die beim Hochgeschwindigkeitsfräsen entstehende Schneidwärme sammelt sich hauptsächlich an der Oberfläche des Werkstücks. Bei unzureichender Kühlung führt der Unterschied im Wärmeausdehnungskoeffizienten zu einer Verschiebung im Mikrometerbereich. Gleichzeitig kann mit jedem Anstieg des Freiflächenverschleißes (VB-Wert) um 0,1 mm die Schnittkraft um etwa 15 % ansteigen. ShowyMetal nutzt Online-Systeme zur Überwachung des Spanbruchs und zur Verwaltung der Werkzeuglebensdauer in der Massenproduktion. Durch die Voreinstellung des Verschleißkompensationsbetrags wird sichergestellt, dass die geometrische Toleranz der Bezugsfläche während des Werkzeuglebenszyklus innerhalb der oberen und unteren Grenzen der Spezifikation bleibt, wodurch Bezugspunktänderungen durch späteres Schleifen vermieden werden.
Einschränkungen der Genauigkeit durch Materialauswahl und Spannstrategie
Für Luftfahrtteile werden üblicherweise 6061-T6, 7075-T6 und Titanlegierungen (Ti-6Al-4V) verwendet. Die Wärmeleitfähigkeiten verschiedener Materialien variieren stark. Aufgrund der geringen Wärmeleitfähigkeit von Titanlegierungen ist die Temperatur in der Schneidzone extrem hoch, sodass es sehr leicht zu einer Kaltverfestigung kommt. Die Klemmmethode wirkt sich direkt auf die Konsistenz der Positionierungsreferenzebene aus: Obwohl die pneumatische Klemme über eine starke Klemmkraft verfügt, ist sie bei dünnwandigen Strukturen anfällig für elastische Verformungen; Der Vakuumsauger eignet sich für flache Teile, lässt sich jedoch nur begrenzt an komplexe Teile mit Vorsprüngen anpassen. Es wird empfohlen, ein hydraulisches selbstzentrierendes Spannfutter oder ein Spezialwerkzeug zu verwenden, um die Restspannung durch Vorspannung abzubauen und sicherzustellen, dass die Bezugsfläche während der Bearbeitung in einem „spannungsfreien“ Zustand bleibt.
Vergleich und Auswahl hochpräziser Bezugsebenenfräslösungen
Für die Referenzebenenverarbeitung derselben Luftfahrtunterstützung weisen unterschiedliche Prozessrouten erhebliche Unterschiede in Bezug auf Kosten, Genauigkeit und Effizienz auf. Die folgende Tabelle listet den Vergleich der technischen Parameter der beiden gängigen Lösungen als Referenz für die Entscheidungsfindung des Beschaffungs- und Technikteams auf.
| Prozessroute | Gerätetyp | Toleranzfähigkeit | Rauheitsgrad | Anwendbare Szenarien |
|---|---|---|---|---|
| Plan A: 3-Achsen-Hochgeschwindigkeitsfräsen | Vertikales Bearbeitungszentrum | ±0,01 mm | Ra 0,8μm | Standardteile mit hoher Ebenheit und einfacher Struktur |
| Plan B: 5-Achsen-Simultanbearbeitung | Bearbeitungszentrum mit fünfachsigem Gestänge | ±0,005 mm | Ra 0,4μm | Strukturteile für die Luft- und Raumfahrt mit Seitenansichten und komplexen gekrümmten Oberflächen |
Option A eignet sich für große Teilemengen mit regelmäßigen Strukturen und weist eine hohe Effizienz auf; Option B kann die Anzahl der Spannzeiten erheblich reduzieren und den Referenzumrechnungsfehler reduzieren und eignet sich besonders für hochwertige Luft- und Raumfahrtkomponenten mit geringem Volumen und hohem Wert. ShowyMetal verfügt über 5-Achsen-Bearbeitungsfunktionen, die den Werkzeugweg entsprechend der Topologie des Teils automatisch optimieren können, um das Risiko eines Überschneidens zu verringern. Gleichzeitig können vielfältige Bearbeitungen in nur einer Aufspannung durchgeführt werden, wodurch angesammelte Fehler von vornherein eliminiert werden.
Indirekte Auswirkungen der Spanform und der Spanbruchkontrolle auf die Oberflächenqualität
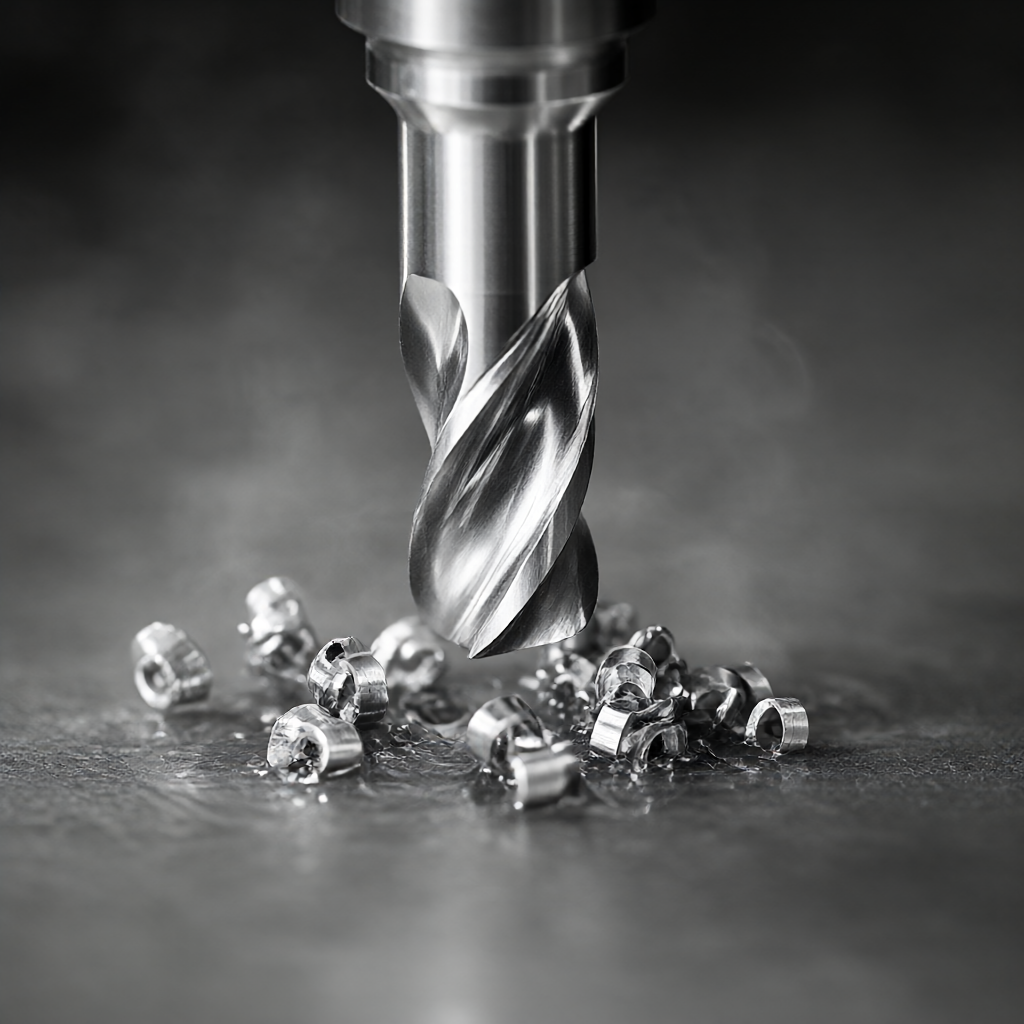
Ständig lange Späne wickeln sich nicht nur um das Werkzeug und beeinträchtigen die Spanabfuhr, sondern zerkratzen auch die bearbeitete Oberfläche, wodurch sich die Rauheit verschlechtert. Beim Hochgeschwindigkeitsfräsen kann durch Einstellen des Vorschubs pro Zahn des Fräsers auf 0,1–0,2 mm/Zahn die Späne dazu gezwungen werden, sich zu kräuseln und zu brechen. Bei dünnwandigen Teilen können durch Spanabrieb verursachte Mikrozitterungen zu Ebenheitsschwankungen von mehr als 2 μm führen. Es wird empfohlen, eine Mikrovorschub-Bearbeitungsstrategie in Kombination mit einer Feinabstimmung der Spindelgeschwindigkeit zu verwenden, um die Spanlänge auf 5–10 mm zu steuern, was nicht nur eine reibungslose Spanabfuhr gewährleistet, sondern auch Oberflächenkratzer vermeidet. Darüber hinaus ist auch die von den Spänen abgeführte Wärme eine der Hauptursachen für Verformungen. Die Verbesserung der Spanbrechfähigkeit trägt dazu bei, eine stabile Temperatur in der Schneidzone aufrechtzuerhalten.
Verformungsunterdrückung und Konsistenzkontrolle in der Massenproduktion
Bei Luftfahrtteilen werden extrem hohe Anforderungen an die Chargenkonsistenz gestellt, und das Bestehen eines einzelnen Teils bedeutet nicht, dass die Charge stabil ist. ShowyMetal implementiert ein dreistufiges Qualitätsprüfsystem: „Erstartikelbestätigung, Prozessprüfung und vollständige Sendungsprüfung“. Für den Lieferzyklus von 15–25 Tagen für Chargen führen wir SPC (Statistische Prozesskontrolle) ein, um Schlüsselabmessungen zu überwachen und Ober- und Untergrenzen der Kontrollkarte festzulegen. Wenn die Fräskraftüberwachungsdaten vom Mittelwert ±3σ abweichen, wird automatisch ein Alarm ausgelöst und die Maschine angehalten, um den Werkzeugstatus zu überprüfen. Dieses datengesteuerte Verwaltungs- und Kontrollmodell reduziert die Wahrscheinlichkeit einer Maßabweichung, die durch Werkzeugverschleiß oder thermische Abweichung verursacht wird, auf einen akzeptablen Bereich und stellt sicher, dass die Höhe des ersten und tausendsten Teils auf der Referenzebene konstant im Mikrometerbereich bleibt.
Umweltfaktoren und thermische Kompensation von Werkzeugmaschinen
Temperaturschwankungen (>±1 °C/h) in der Bearbeitungswerkstatt führen zu einer thermischen Dehnung des Werkzeugmaschinenkörpers, was sich direkt auf die Positionierungsgenauigkeit auswirkt. High-End-Bearbeitungszentren sind mit thermischen Fehlermodellen ausgestattet, die Koordinaten basierend auf der Umgebungstemperatur automatisch korrigieren. Für Kunden aus der Luft- und Raumfahrt wird empfohlen, die Temperaturanforderungen (z. B. 20 ± 1 °C) in den Zeichnungen zu markieren und vor der Messung während der Inspektion zu warten, bis das Werkstück wieder Raumtemperatur erreicht hat, um verbleibende thermische Effekte zu beseitigen. Die Werkstatt von ShowyMetal verfügt über konstante Temperatur und Luftfeuchtigkeit, kombiniert mit einem geschlossenen Regelsystem, um sicherzustellen, dass der Einfluss von Umweltfaktoren auf die Endgröße weniger als ±0,002 mm beträgt.
Analyse von Prüfstandards und Akzeptanzstellen
Die Akzeptanz des Datums hängt nicht nur von der Ebenheit, sondern auch von der Oberflächenintegrität ab. Zu den häufig verwendeten Prüfmethoden gehören: dreidimensionales Koordinatenmessgerät (KMG) zur Messung von Ebenheit und Kontur, optisches Planmessgerät zur Messung der Oberflächenwelligkeit und Rauheitsmessgerät zur Messung des Ra-Werts. Bei Luft- und Raumfahrtteilen ist außerdem eine Sichtprüfung (VT) erforderlich, um die Wärmeeinflusszone auf Messer, Kratzer oder Verfärbungen zu prüfen. Wenn eine verhärtete Schicht oder Restspannungen auf der Oberfläche vorhanden sind, kann dies zu Ermüdungsrissen führen. Es wird empfohlen, in den Akzeptanzkriterien Folgendes anzugeben: Ebenheitstoleranz, Obergrenze der Rauheit und visuelle Kriterien, dass keine sichtbaren Mängel vorliegen. ShowyMetal stellt CMM-Inspektionsberichte zur Verfügung, die den Waren beiliegen. Die Daten sind rückverfolgbar, sodass Kunden eingehende Werksinspektionen schnell durchführen können.
Checkliste zur Vermeidung häufiger Fehlermodi
- Vibrationsmarken: entstehen durch die Kopplung zwischen der Eigenfrequenz der Werkzeugmaschine und der Spindeldrehzahl. Es ist notwendig, die Vibrationsgeschwindigkeitszone zu meiden und die Rückschnittmenge zu reduzieren.
- Oberflächenkratzer: verursacht durch schlechten Spanbruch oder Kühlmittelverschmutzung. Es ist notwendig, die Spanbruchrille zu optimieren und das Kühlmittel sauber zu halten.
- Restspannungsrisse: Durch übermäßiges Schleifen oder unsachgemäße Wärmebehandlung verursacht, muss der Verarbeitungsweg standardisiert und der Spannungsabbauprozess reserviert werden.
FAQ
Wie lassen sich Effizienz und Genauigkeit von ±0,01 mm beim Fräsen der Bezugsebene von Luft- und Raumfahrtteilen in Einklang bringen?
Es wird empfohlen, die Strategie „Schruppaufmaß + Feinfräsen eines Werkzeugs“ anzuwenden. Der Schnittbetrag des Feinfräsrückens wird auf 0,05–0,1 mm gesteuert und die Vorschubgeschwindigkeit wird auf 30 % der herkömmlichen Geschwindigkeit reduziert. Durch Hochgeschwindigkeitsschneiden und Zwangskühlung kann ein angemessener Rhythmus aufrechterhalten und gleichzeitig die Genauigkeit gewährleistet werden.
Die Bearbeitung der Bezugsoberfläche aus Titanlegierung ist anfällig für hohe Temperaturen. Welche effektiven Kühllösungen gibt es?
Titanlegierungen haben eine geringe Wärmeleitfähigkeit, daher wird die Verwendung von Minimalmengenschmierung (MMS) oder Hochdruck-Niedertemperatur-Kühlmittel empfohlen (



