





Bei der Verarbeitung von Teilen aus Luftfahrtaluminiumlegierungen bestimmt die Wahl des Materialzustands direkt die Festigkeit, Ermüdungslebensdauer und Verarbeitungseffizienz des Teils. T6 und T73 sind die beiden am häufigsten verwendeten Wärmebehandlungszustände für Aluminiumlegierungen der Serien 2024 und 7075. Zwischen beiden bestehen erhebliche Unterschiede in der Streckgrenze, der Spannungsrisskorrosionsbeständigkeit und dem Bearbeitungsfenster. Wenn Ingenieure den Materialstatus während der DFM-Phase nicht klären, kann es nach der Montage leicht zu Verformungen oder einem frühen Ausfall von Teilen kommen. In diesem Artikel werden CNC-Schneidparameter, Toleranzkontrolle und Prüfstandards kombiniert, um die Leistungsunterschiede und Auswahlgrundlagen der beiden Staaten zu analysieren und dem technischen Beschaffungs- und F&E-Personal dabei zu helfen, genaue Materialentscheidungen zu treffen.
Unterschiede in der Kernleistung zwischen den Luftfahrtaluminiumlegierungen T6 und T73
Der T6-Zustand (Mischkristallbehandlung + künstliche Alterung) zielt darauf ab, einen hochfesten universellen Gleichgewichtszustand zu erreichen, dessen Kernmerkmal die Spitzenzugfestigkeit ist. Am Beispiel des häufig verwendeten 7075-T6 kann seine Zugfestigkeit 570 MPa erreichen, seine Streckgrenze beträgt 503 MPa und seine Dehnung beträgt etwa 11 %. Allerdings weist der T6-Zustand eine große Anzahl hochdichter Versetzungen im Kristallgitter auf, was ihn anfälliger für Spannungsrisskorrosion (SCC) macht, insbesondere in Meeresatmosphären, die Chloridionen enthalten, oder in feuchten Umgebungen.
Der T73-Zustand (überaltert) bietet eine hervorragende Beständigkeit gegen Spannungsrisskorrosion bei geringfügigen Festigkeitseinbußen. Die Zugfestigkeit von 7075-T73 beträgt ungefähr 540 MPa und die Streckgrenze 490 MPa, aber seine SCC-Beständigkeit ist eine Größenordnung höher als die von T6. In Strukturteilen der Luft- und Raumfahrt ist die Verwendung von T73 in Bereichen mit hohen Eigenspannungen häufig vorgeschrieben, um eine katastrophale Rissbildung während des Betriebs zu vermeiden. Für die Serie 2024 weist der T73-Zustand (2024-T73) auch eine bessere Korrosionsermüdungsbeständigkeit auf als T6.
Vergleich wichtiger mechanischer Parameter
| Parameterindex | 7075-T6 | 7075-T73 | Inspiration für die technische Auswahl |
|---|---|---|---|
| Zugfestigkeit (MPa) | 570 - 590 | 530 - 550 | Die Festigkeit von T73 ist etwas geringer und der Sicherheitsfaktor muss neu berechnet werden |
| Streckgrenze (MPa) | 503 - 517 | 480 - 500 | Übermäßiges Altern verringert die Streckgrenze leicht und verbessert die Plastizität |
| Dehnung (%) | 11 | 13 - 15 | T73 hat eine bessere Zähigkeit und eine verbesserte Schlagfestigkeit. |
| Beständigkeit gegen Spannungskorrosion (SCC) | empfindlich | Hoher Widerstand | In Bereichen mit hoher Eigenspannung wird T73 bevorzugt. |
| Entspannen Sie sich erneut | Arm | Exzellent | T73 eignet sich besser zur Formerhaltung nach der Präzisionsmontage |
CNC-Schneidleistung und Parameteranpassungsstrategien
Änderungen im Materialzustand wirken sich direkt auf Schnittkräfte, Werkzeugstandzeit und Oberflächenintegrität aus. Die Härte der Aluminiumlegierung im T6-Zustand ist etwas höher (ca. 95-105 HB) und die Wahrscheinlichkeit, dass beim Schneiden durchgehende Spanstreifen entstehen, steigt; während T73 aufgrund der Vergröberung der überalterten Niederschlagsphase beim Schneiden eher Späne erzeugt und der Schneidwiderstand relativ gering ist. Wenn bei der Präzisions-CNC-Bearbeitung T6-Parameter direkt auf T73-Teile angewendet werden, kann es aufgrund eines übermäßigen Vorschubs zu Rattern oder übermäßiger Oberflächenrauheit kommen.
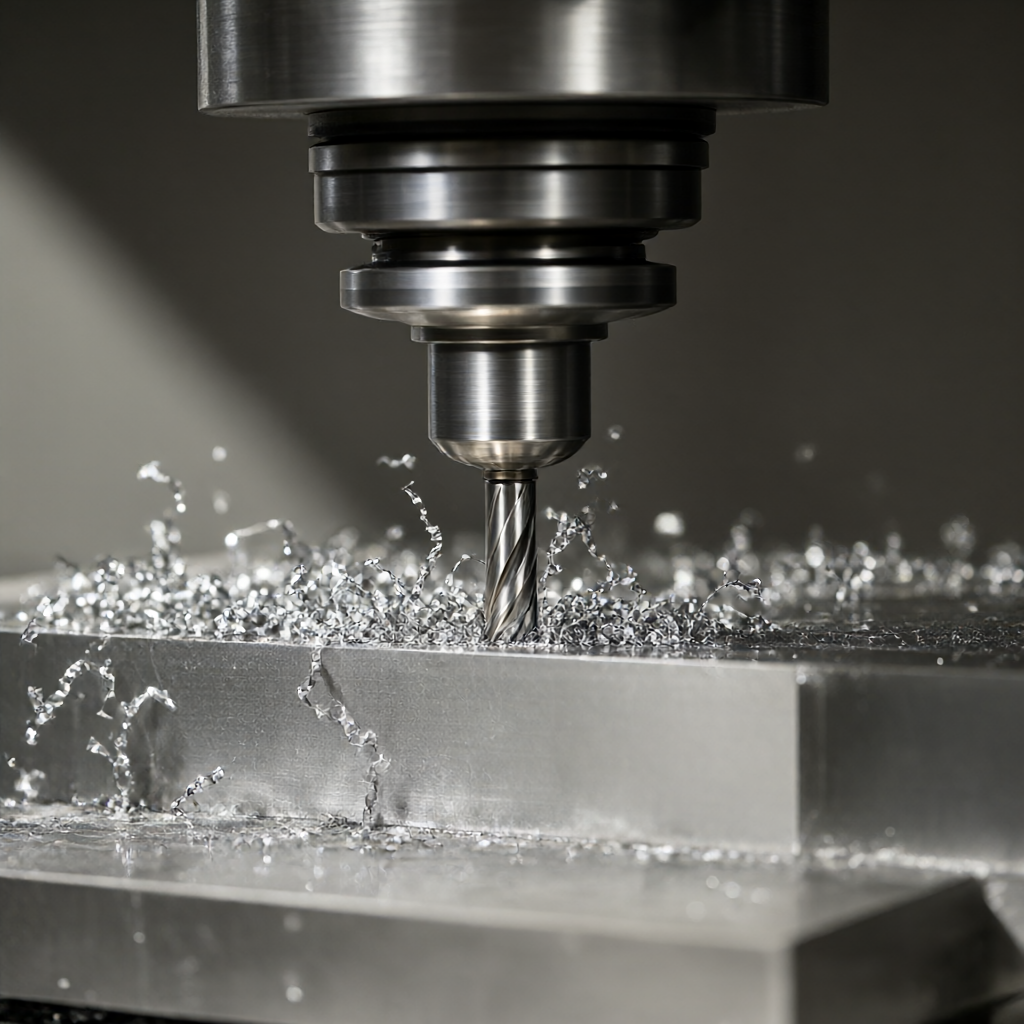
Für 7075-T73-Teile wird empfohlen, die Spindeldrehzahl um 10–15 % zu reduzieren und die Vorschubgeschwindigkeit fein abzustimmen, um durch die Verarbeitungswärme verursachte Spannungsfreisetzungsverformung zu unterdrücken. Was die Werkzeugauswahl betrifft, können Hartmetall-Schaftfräser mit einem Kantenradius von 0,2–0,3 mm die Oberflächengüte des T73-Zustands effektiv verbessern. Gleichzeitig ist die Spannverformung des T73-Materials aufgrund des internen Spannungsausgleichs während des Schneidprozesses etwa 20 % kleiner als die von T6, was ein günstigeres Prozessfenster für die Toleranzkontrolle von ±0,01 mm bietet.
Erstellung eines Plans zur Spannungsentlastung und Verformungsvermeidung
Der Hauptschmerzpunkt bei der Bearbeitung von Luftfahrt-Aluminiumteilen ist „sie verändert sich nach dem Schneiden“. Die Dimensionsstabilität von Materialien im T6-Zustand ist nach der spanabhebenden Bearbeitung besser als die von T73. Allerdings befindet sich T73 nach Überalterung bereits in der Nähe des Gleichgewichtspunkts des thermodynamischen metastabilen Zustands und die Restspannung ist äußerst niedrig. Daher muss T73-Material nach dem Fertigdrehen oder Fertigfräsen nicht wie T6 einer langen natürlichen Alterung oder einem Spannungsarmglühen bei niedriger Temperatur unterzogen werden, um Dimensionsstabilität zu erreichen. Bei der Massenproduktion kann T73 die Prozesszeit verkürzen und das Risiko einer durch Alterung verursachten Maßabweichung verringern.
In der Praxis wird für die dickwandigen Strukturteile von T73 weiterhin empfohlen, die Strategie „Bei der Grobbearbeitung + Schlichtbearbeitung einen Spielraum von 2 mm zu belassen“ anzuwenden. Bei der Endbearbeitung ist darauf zu achten, dass die Schnitttiefe 0,5 mm nicht überschreitet, um lokale plastische Verformungen durch die Schnitthitze zu vermeiden. Durch die Verwendung einer Schneidflüssigkeit mit konstanter Temperatur (20 ± 1 °C) in Kombination mit einem Minimalmengenschmierungsverfahren (MMS) kann die Oberflächenrauheit innerhalb von Ra0,4 μm weiter kontrolliert werden, um die Anforderungen an ein besonders glattes Erscheinungsbild zu erfüllen.
Unterschiede in der Anpassungsfähigkeit zwischen T6 und T73 bei der Oberflächenbehandlung
Eloxieren ist das am häufigsten verwendete Oberflächenschutzverfahren für Luftfahrtaluminiumteile. Es gibt subtile Unterschiede in der Leistung von T6 und T73 auf der eloxierten Folie. Aufgrund der hohen Gitterverzerrung korrodiert das T6-Material im anodischen Oxidationselektrolyten etwas schneller. Wenn die Oxidschichtdicke 25 μm übersteigt, neigen die Kanten zu „Überkorrosion“ und Schwärzung. Die Kornstruktur von T73 ist gleichmäßiger und der Oxidfilm wächst dichter. Bei Teilen, die eine hohe Dichtungsqualität und eine lange Lebensdauer erfordern, ist die Bindungskraft zwischen dem Oxidfilm und der Matrix von T73 stabiler.
Darüber hinaus weist der T73-Zustand eine gleichmäßigere Oberflächenhärteverteilung während Sandstrahl- und Drahtziehbehandlungen auf und ist weniger anfällig für eine durch lokale Spannungskonzentration verursachte Kratzerausdehnung. Bei Teilen mit Erscheinungsbild in der Luft- und Raumfahrt, die einen hohen Glanz und keine Kratzer erfordern, ist der Polierverlust von T73 im anschließenden Polierprozess etwa 15 % geringer als der von T6, was dazu beiträgt, die Konsistenz des Erscheinungsbilds der Charge aufrechtzuerhalten.
DFM-Engineering-Beratung und Materialstatus-Bestätigungsprozess
Während der Zeichnungsprüfungsphase (DFM) muss der Ingenieur den Materialstatus ermitteln. Wenn die Zeichnung nur mit „7075“ ohne T6 oder T73 gekennzeichnet ist, wird sie standardmäßig als T6 behandelt. Handelt es sich jedoch um tragende Strukturen, erschütterungsstarke Umgebungen oder korrosionsempfindliche Bereiche, muss T73 zwingend vorgeschrieben sein. Einkauf und Forschung und Entwicklung müssen ein System zur Rückverfolgbarkeit des Materialstatus einrichten, das von den Lieferanten verlangt, ein Materialblatt (Mill Test Report) entsprechend der Schmelzennummer bereitzustellen und die Temperatur der festen Lösung und die Alterungskurve der Wärmebehandlung zu klären.
- Umgebung mit hoher Belastung/starker Korrosion:T73 wird bevorzugt, wobei ein wenig Festigkeit im Austausch für Ermüdung und SCC-Lebensdauer geopfert wird.
- Gemeinsame Struktur/kostensensibel:Durch die Wahl von T6 ist die Materialversorgung ausreichender und die Verarbeitungsparameter sind sehr ausgereift.
- Passgenaue Teile:T73 weist eine bessere Dimensionsstabilität auf und eignet sich für kritische Passflächen, die eine Toleranz von ±0,01 mm erfordern.
Inspektionsstandards und Kontrollpunkte für die Versandqualität
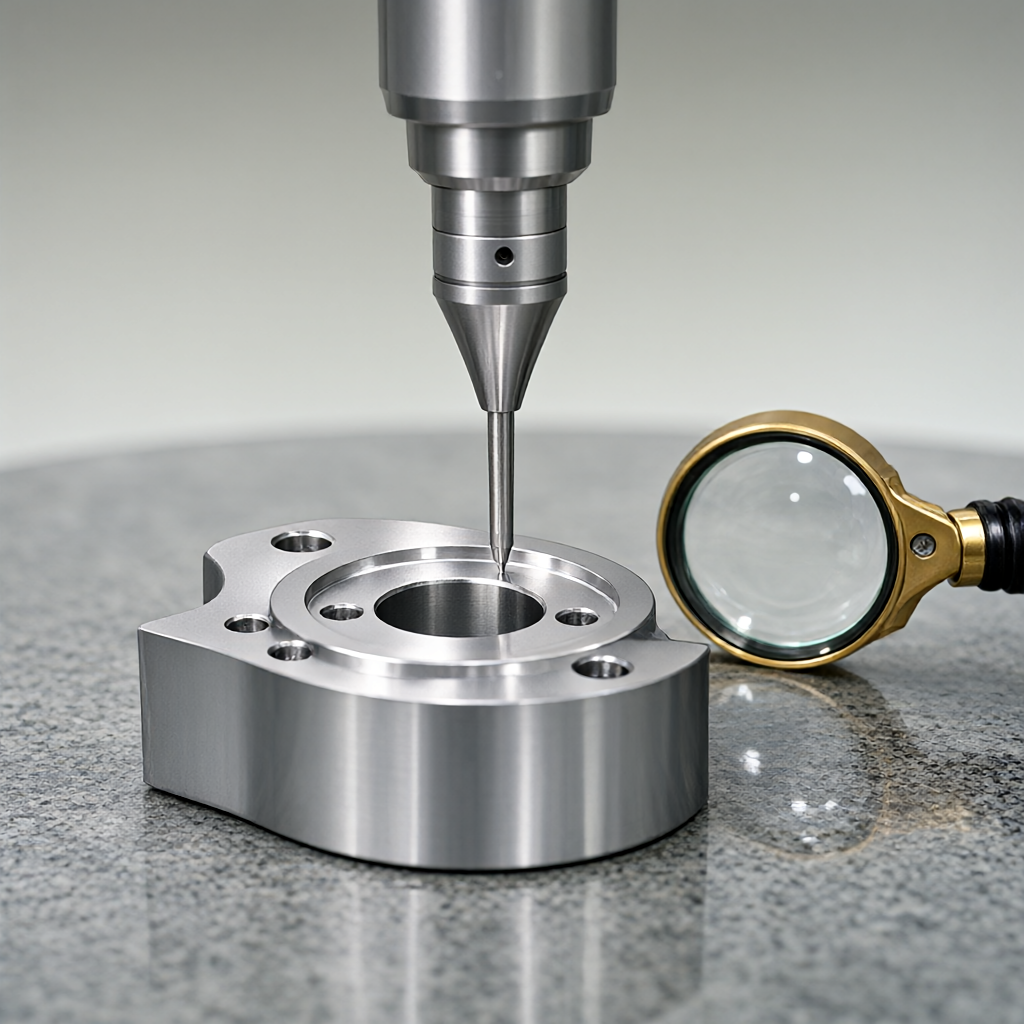
Für T73-Luft- und Raumfahrtteile müssen zusätzlich zur herkömmlichen Größen- und Rauheitsprüfung auch eine Makrokorrosionsprüfung und eine Wirbelstromprüfung (EC) hinzugefügt werden. Die Wirbelstromprüfung kann oberflächennahe Risse zerstörungsfrei identifizieren und eignet sich besonders zur Entdeckung von Mikrorissen, die in T73-Teilen nach der Bearbeitung auftreten können. Vor dem Versand ist eine 100-prozentige Inspektion in voller Größe erforderlich, und wichtige Passflächen werden mit einem dreidimensionalen Koordinatenmessgerät (KMG) erneut getestet, um sicherzustellen, dass die Form- und Positionstoleranz innerhalb von ±0,01 mm liegt. Das Erscheinungsbild der Oberfläche muss visuell mit einer 5-fachen Lupe überprüft werden, um sicherzustellen, dass keine Kratzer oder Oxidationsflecken vorhanden sind und die hohen Lieferstandards für die Endbearbeitung eingehalten werden.
Häufige Fehlerarten und -vermeidung
- Spannungsrisskorrosion:T6-Teile neigen zur Entwicklung, wenn sie länger als 5 Jahre in einer feuchten Umgebung im Einsatz waren. Die Lösung besteht darin, auf T73 umzusteigen und eine Dickschichtanodisierung durchzuführen.
- Verarbeitung Verformung:Dünnwandige Teile (Wandstärke



