





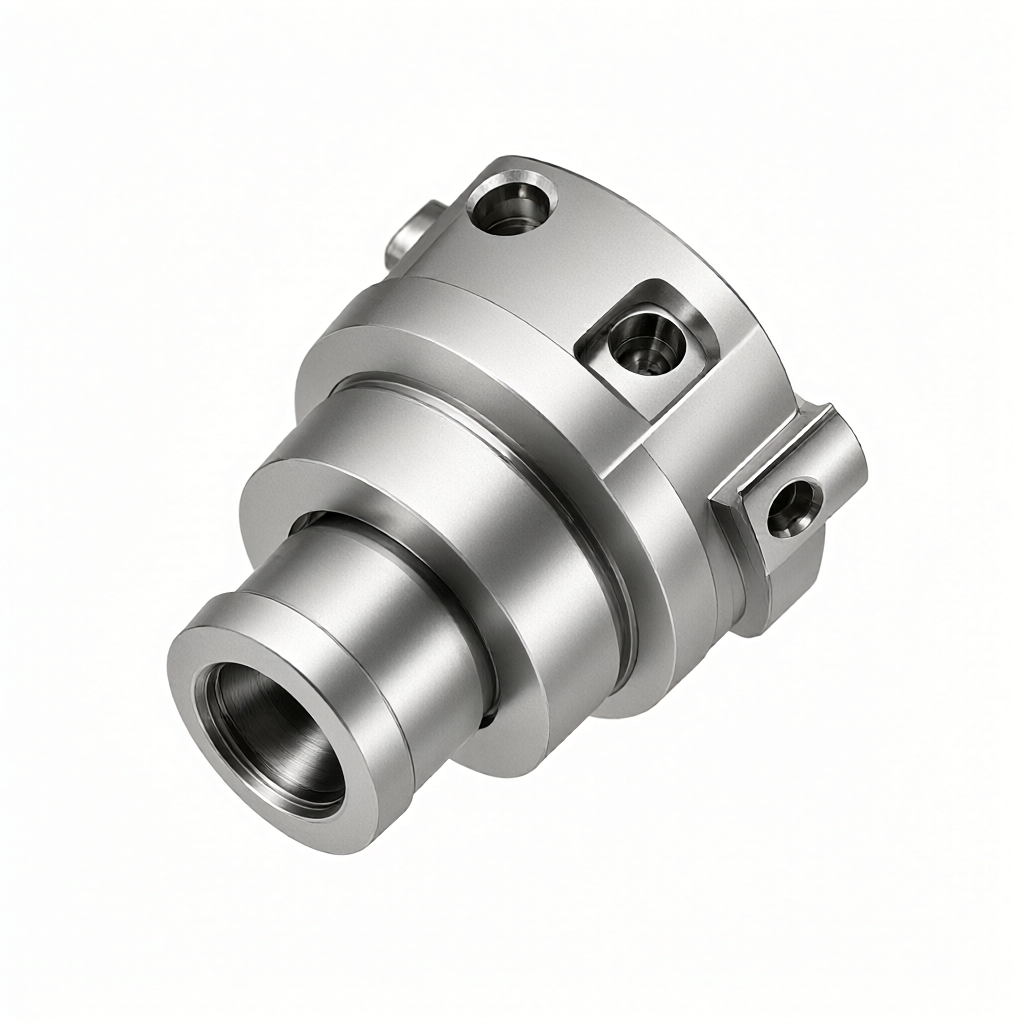
Bei der CNC-Bearbeitung von Teilen für die Luft- und Raumfahrt ist die Multiprozessintegration eine Schlüsselstrategie zur Kontrolle angehäufter Fehler und zur Verkürzung des Lieferzyklus. Bei Präzisionsstrukturteilen können Drehen, Fräsen, Bohren, Gewindeschneiden und andere Vorgänge in einer Aufspannung durchgeführt werden, wodurch die durch Mehrfachpositionierung verursachte Fehlerüberlagerung erheblich reduziert und die Durchlaufzeit verkürzt werden kann. Dieser Artikel bietet eine detaillierte Analyse der Prozessauswahl der 5-Achsen-Simultanbearbeitung, des Dreh-Fräs-Verbunds und der geteilten Aufspannung. Anhand spezifischer Parameter und Fälle wird gezeigt, wie eine doppelte Garantie für Aussehen und Funktion unter der Genauigkeitsanforderung von ±0,01 mm erreicht werden kann.
Die wichtigsten Auswirkungen der Multiprozessintegration auf die Genauigkeit von Luft- und Raumfahrtteilen
Beim herkömmlichen Dispergierprozess treten bei jedem erneuten Spannen Positionierungsfehler auf, die nach wiederholter Anhäufung dazu führen können, dass die Passflächen außerhalb der Toleranz liegen. Durch die integrierte Bearbeitung werden die Bezugspunkte vereinheitlicht, indem die Anzahl der Einspannungen reduziert und die Verteilung innerhalb der Toleranzzone konzentrierter gestaltet wird. Im Luft- und Raumfahrtbereich weisen Teile häufig komplexe gekrümmte Oberflächen und dünnwandige Strukturen auf, die eine geringe Steifigkeit aufweisen und durch wiederholtes Einspannen leicht zu Verformungen führen können. Durch einmaliges Formen oder eine minimale Anzahl von Klemmungen kann in Kombination mit der Kompensation der Klemmenvorspannung die durch Restspannungsabbau verursachte Maßabweichung wirksam unterdrückt werden, was die Grundlage für die Gewährleistung der Endmontagegenauigkeit darstellt.
- Reduzierung von Positionierungsfehlern: Der Fehler einer einzelnen Klemmung wird normalerweise innerhalb von 0,02 mm kontrolliert, und der kumulative Fehler mehrerer Klemmen kann 0,05 bis 0,08 mm erreichen.
- Benchmark-Vereinheitlichung: Richten Sie ein einheitliches Koordinatensystem ein, um Richtungsabweichungen zu vermeiden, die durch die Datumsumwandlung zwischen verschiedenen Prozessen verursacht werden.
- Verformungskontrolle: Reduzieren Sie Änderungen der Klemmspannung und verringern Sie die endgültige Maßinstabilität dünnwandiger Teile, die durch Verformung bei der Spannungsentlastung verursacht wird.
Prozesspfadauswahl für 5-Achs-Anbindung und kombiniertes Drehen und Fräsen
Bei komplexen Luft- und Raumfahrtstrukturteilen bestimmt die Wahl des Prozesspfads direkt die Bearbeitungseffizienz und Oberflächenqualität. Das 5-Achsen-Bearbeitungszentrum kann sicherstellen, dass das Werkzeug immer senkrecht zur Schnittfläche steht, einen konstanten Werkzeugumschlingungswinkel beibehalten, Probleme mit dem Untermesser vermeiden und die Oberfläche verbessern. Die Dreh-Fräs-Kombination eignet sich für Teile mit komplexen Merkmalen (wie Schneiden und Schräglöchern) am Rotationskörper. Die gesamte Bearbeitung des Rotationskörpers und des Nichtrotationskörpers kann in einer Aufspannung erfolgen.
| Prozesstyp | Anwendbare Teilemerkmale | Hauptvorteile | Einschränkung |
|---|---|---|---|
| 3-Achsen-Mehrprozess | Tablet-Typ, einfache Einheit | Beliebte Ausstattung und einfache Programmierung | Abgeschrägte Löcher und tiefe Hohlraumseitenwände können nicht bearbeitet werden |
| 5-Achsen-Simultanfräsen | Laufrad, speziell geformte Halterung, komplex gekrümmte Oberfläche | Optimierung der Werkzeughaltung, einseitige Fertigstellung komplexer Features | Die Nachbearbeitung ist schwierig und die Gerätekosten hoch |
| Drehen und Fräsen | Schäfte mit schrägen Löchern/Klinge | Hohe Effizienz, einmaliges Spannen vervollständigt den gesamten Prozess | Extrem hohe Steifigkeitsanforderungen an Werkzeugmaschinen und hohes Störrisiko |
Bei der Auswahl muss die Zugänglichkeit des Werkzeugs sorgfältig geprüft werden. Bei der 5-Achsen-Bearbeitung ist es notwendig, die Interferenz zwischen dem Werkzeuggriff, dem Werkstück und der Vorrichtung durch kinematische Simulation zu überprüfen. Insbesondere bei der Bearbeitung tiefer Kavitäten ist die Zugänglichkeit kurzer überhängender Werkzeuge eine wesentliche Einschränkung.
Materialeigenschaften und Schnittparameteroptimierung
Häufig verwendete Luftfahrtmaterialien wie Inconel 718, Ti-6Al-4V und Al-7075 weisen große Unterschiede in der Wärmeleitfähigkeit und Zugfestigkeit auf, die sich direkt auf die Werkzeuglebensdauer und die Oberflächenintegrität auswirken. Titanlegierungen haben eine schlechte Wärmeleitfähigkeit und hohe Temperaturen im Schneidbereich können leicht zu Werkzeugverklebungen und Verschleiß führen. Daher muss eine Strategie mit niedriger Schnittgeschwindigkeit (30–50 m/min) und großer Schnitttiefe gewählt werden. Edelstahl weist eine hohe Zähigkeit auf und neigt zur Kaltverfestigung. Es ist darauf zu achten, dass die Schneidkante scharf ist und Schwierigkeiten beim Spanbruch vermieden werden.
- Inconel 718: Empfohlene Fräsgeschwindigkeit 80–120 m/min, Vorschub 0,05–0,1 mm/U, Verwendung feinkörniger Hartmetallwerkzeuge und Auswahl einer TiAlN- oder AlTiN-Beschichtung.
- Ti-6Al-4V: Die empfohlene Fräsgeschwindigkeit liegt bei 30–60 m/min. Eine Mindestmengenschmierung (MMS) ist erforderlich, um Verbrennungen auf der Werkstückoberfläche durch schlechte Wärmeableitung zu vermeiden.
- Al-7075: Die Geschwindigkeit kann 300–600 m/min erreichen. Auf Spanabfuhr und Gratbildung achten. Es empfiehlt sich, die Schneidkante des Werkzeugs zu polieren, um das Anhaften von Aluminiumspänen zu verhindern.
Spannstrategie und Verformungsunterdrückungstechnologie
Bei der integrierten Bearbeitung muss das Spannschema sowohl Steifigkeit als auch Spannungsminimierung berücksichtigen. Bei dünnwandigen Teilen empfiehlt sich die Verwendung von Vakuumsaugern, Softkrallen oder individuell angepassten flexiblen Klemmen, um Verformungen durch örtlich hohen Druck zu vermeiden. Bei der Bearbeitung mehrerer Oberflächen ist es notwendig, eine einheitliche Referenzebene zu planen und präzise Positionierungsstiftlöcher zu verwenden, um sicherzustellen, dass die wiederholbare Positionierungsgenauigkeit der sekundären Klemmung innerhalb von 0,01 mm liegt. Die Spannkraftberechnung muss auf der Streckgrenze des kleinsten Querschnitts des Werkstücks basieren, die normalerweise unter 50 % der Streckgrenze liegt.
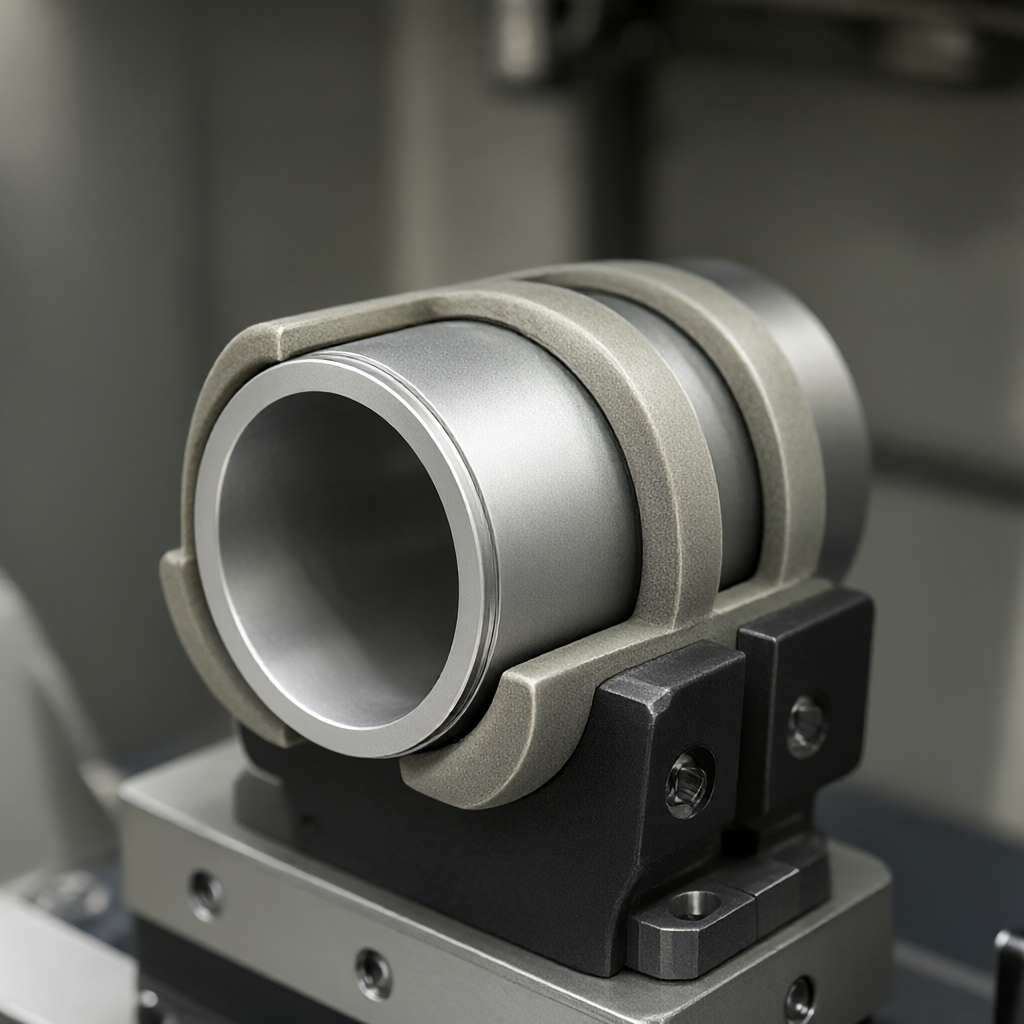
Sanfter Backenschliff und Vorspannungskontrolle
Im kombinierten Dreh-Fräs-Verfahren kann durch den Einsatz fein geschliffener Softklauen die Koaxialität rotierender Teile deutlich verbessert werden. Die Genauigkeit des weichen Backenschleifens muss 0,005 mm erreichen und während des Spannvorgangs wird eine konstante Vorspannkraft ausgeübt. Für schlanke Wellen mit einem Seitenverhältnis von mehr als 8 wird empfohlen, einen Mittelrahmen oder eine Halterung als zusätzliche Unterstützung zu verwenden. Allerdings sollte auf den Einfluss der Halterungsreibung auf die Oberflächenqualität geachtet werden und bei Bedarf Fett auf die Kontaktfläche aufgetragen werden.
Kontrolle der Oberflächenqualität und der Konsistenz des Aussehens
Bei Teilen für die Luft- und Raumfahrt kommt es nicht nur auf die Größe an, sondern auch auf die Oberflächenintegrität. Die bearbeitete Oberfläche sollte keine Verbrennungen, Risse oder offensichtliche Vibrationsspuren aufweisen. Durch die Optimierung der Vorschubgeschwindigkeit und der Spindeldrehzahl zur Minimierung des dynamischen Widerstands kann eine Rauheit von Ra 0,4–0,8 μm erreicht werden. Die Konsistenz des Aussehens der Charge ist der Schlüssel zur Lieferung. Dem Programm müssen automatische Werkzeugeinstellung und Größenkompensationslogik hinzugefügt werden, und die SP C-Überwachung (statistische Prozesskontrolle) muss regelmäßig mit einem Koordinatenmessgerät durchgeführt werden. Wenn eine Maßtrendabweichung festgestellt wird, sollte der Werkzeugkompensationswert rechtzeitig angepasst werden, um Chargenausschuss zu vermeiden.
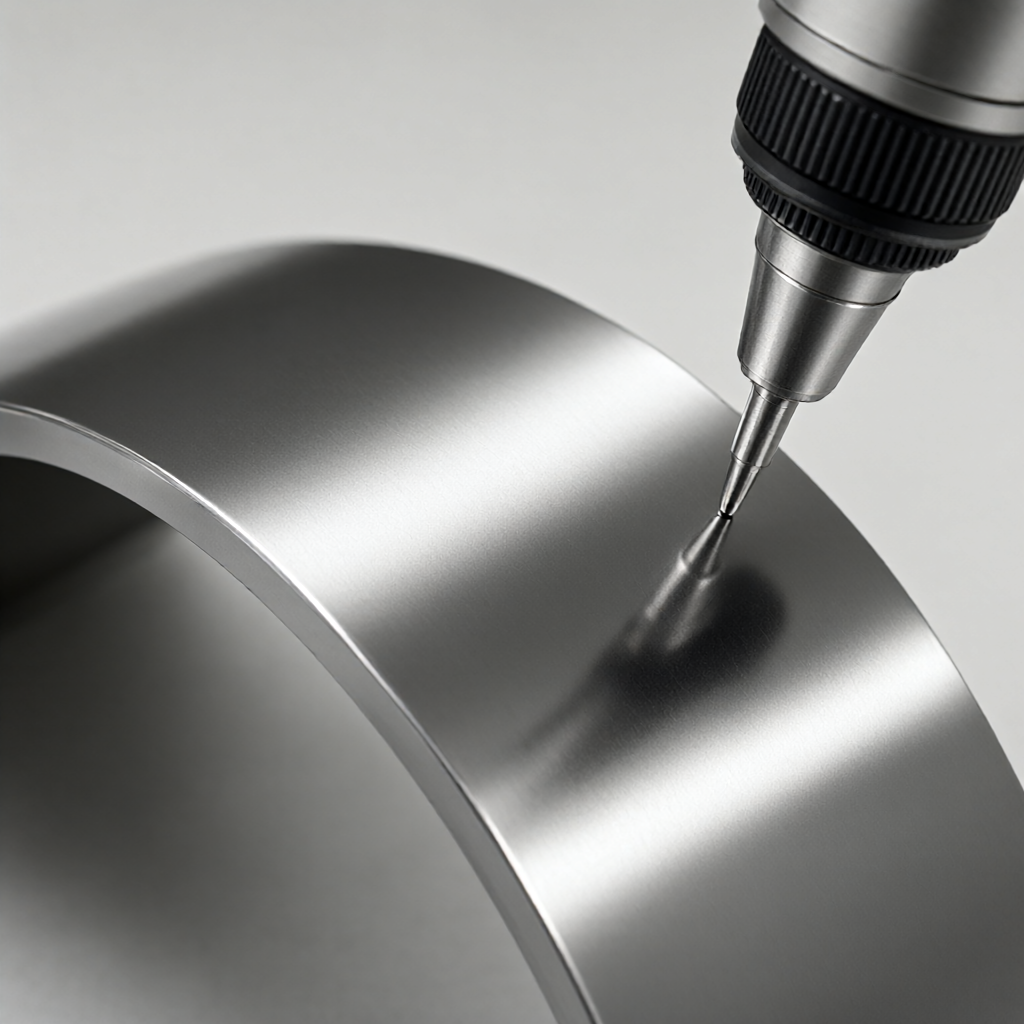
- Chattering-Unterdrückung: Vermeiden Sie Vorschubgeschwindigkeiten innerhalb des Resonanzfrequenzbereichs und ermitteln Sie das sichere Vorschubfenster durch Schneidtests.
- Stressabbau: Insbesondere bei Titanlegierungen und hochfesten Stählen wird empfohlen, nach der Bearbeitung ein Alterungs- oder Spannungsarmglühen durchzuführen, um Restspannungen zu beseitigen.
Inspektionsmethoden und Akzeptanzkriterien
Die Akzeptanz beschränkt sich nicht nur auf das Aussehen, sondern beruht auch auf der Präzisionsprüfung. Die wichtigen Passflächen werden mithilfe dreidimensionaler Koordinaten (KMG) vollständig geprüft, und allgemeine Abmessungen werden stichprobenartig mithilfe von Messschiebern oder Pass-and-Stop-Messgeräten geprüft. Bei inneren Hohlräumen kann die Sondenprogrammierung zur Messung der Sacklochtiefe und des Lochdurchmessers verwendet werden. Die Oberflächenrauheit wird mit einem Stiftrauheitsmessgerät, der Abtastlänge L = 12,5 mm und der Bewertungslänge Lr = 63 mm gemessen. Alle Daten müssen aufgezeichnet werden, um einen vollständigen Prüfbericht zu erstellen, um die Rückverfolgbarkeit sicherzustellen.
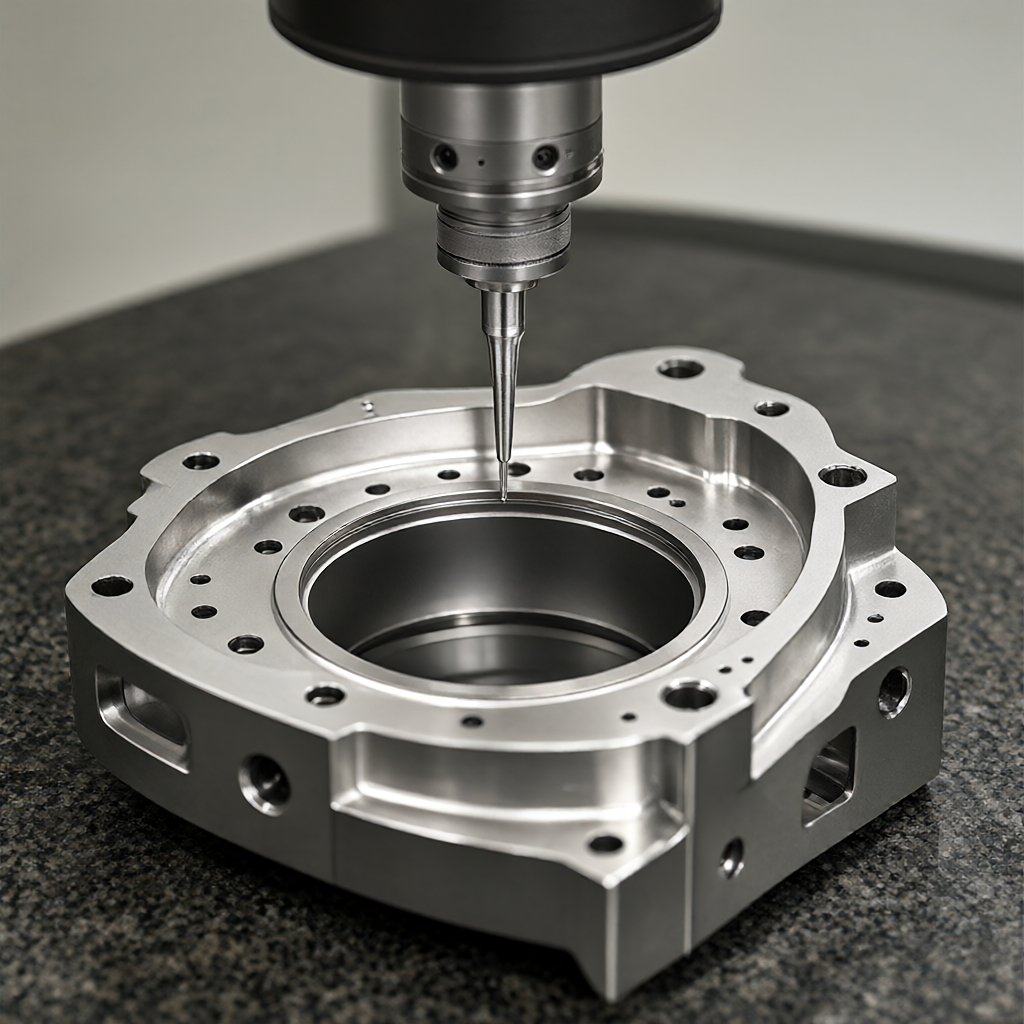
In der Massenproduktion ist die Erstartikelidentifikation (FAI) von entscheidender Bedeutung. Gemäß AS9102 oder Kundenanforderungen ist eine 100-prozentige Vollprüfung kritischer Merkmale erforderlich. Nachfolgende Chargen können gemäß AQL 2.5 stichprobenartig geprüft werden, es wird jedoch empfohlen, eine vollständige Prüfung der wichtigsten Passflächen durchzuführen, um Montagerisiken zu reduzieren.
FAQ
So reduzieren Sie kumulative Fehler bei der integrierten Mehrprozessbearbeitung von Luft- und Raumfahrtteilen
Alle Prozesse werden durch eine einzige Klemmung abgeschlossen, wodurch zufällige Fehler durch wiederholte Positionierung vermieden werden. Mithilfe hochpräziser Klemmen und weicher Klauen wird die wiederholbare Positionierungsgenauigkeit der Klemmung auf 0,01 mm kontrolliert, um einen einheitlichen Maßstab zu gewährleisten.
So verhindern Sie Oberflächenverbrennungen bei der CNC-Bearbeitung von Titanlegierungen
Verwenden Sie Tieftemperatur-Schneidöl oder MMS-Mindestmengenschmierung und reduzieren Sie die Schnittgeschwindigkeit auf 30-50 m/min, um eine Passivierung des Werkzeugs zu vermeiden. Gleichzeitig wird die Vorschubgeschwindigkeit optimiert, um die Ansammlung von Reibungswärme aufgrund von Schwierigkeiten beim Spanbrechen zu verhindern.
Welche Arten von Luft- und Raumfahrtstrukturteilen eignen sich für die kombinierte Dreh-Fräsbearbeitung?
Geeignet für Wellenteile mit komplexen Merkmalen wie geneigten Löchern, Schaufeln, Keilnuten usw. Beispielsweise können Turbinenwellen und Fahrwerksstrebenabschnitte Drehen, Fräsen, Bohren, Gewindeschneiden und andere Vorgänge in einer Aufspannung durchführen.
So stellen Sie in der Massenproduktion ein einheitliches Erscheinungsbild sicher
Richten Sie eine SPC-Prozesssteuerung ein, um kritische Dimensionstrends in Echtzeit zu überwachen. Vereinheitlichen Sie Werkzeugverwaltungs- und Kompensationsstrategien, tauschen Sie abgenutzte Werkzeuge regelmäßig aus und nutzen Sie automatisiertes Be- und Entladen, um menschliche Eingriffe zu reduzieren.
Was sind die größten Herausforderungen bei der 5-Achs-Bearbeitung dünnwandiger Teile?
Die größte Herausforderung sind Vibrationen und Verformungen, die durch eine unzureichende Steifigkeit des Werkstücks verursacht werden. Es ist notwendig, den Werkzeugweg zu optimieren, eine geringe Schnitttiefe und mehrere Hübe zu verwenden und den Einfluss der Schnittkraft auf die Spannstabilität in der Simulation zu überprüfen.
Schlussfolgerungen und Vorschläge zur Zusammenarbeit
Die Präzisionsfertigung von Luft- und Raumfahrtteilen basiert auf der systematischen Integration von Prozessen, Materialien und Tests. Die Multiprozessintegration verbessert nicht nur die Effizienz, sondern garantiert auch Genauigkeit. ShowyMetal verfügt über 72 CNC-Geräte, die 3/4/5-Achsen- und Drehfräsmaschinen abdecken und die Verarbeitung von Aluminium, Stahl, Edelstahl und technischen Kunststoffen unterstützen. Wir sind bestrebt, unseren Kunden durch strenge DFM-Empfehlungen, präzise Parameteroptimierung und umfassende Inspektionen dabei zu helfen, Ausschussraten zu reduzieren und Lieferzeiten zu verkürzen. Wenn Sie Anforderungen an die Chargenverarbeitung von Teilen in Luftfahrtqualität haben, können Sie uns gerne Zeichnungen und technische Spezifikationen zur Verfügung stellen. Wir erstellen eine detaillierte Machbarkeitsanalyse und ein Angebot auf der Grundlage der tatsächlichen Prozessfähigkeiten.



