





Ursachen und Unterdrückungsstrategien von Vibrationsmarken bei der CNC-Bearbeitung von dünnwandigen Luftfahrtteilen
Im Luft- und Raumfahrtbereich reagieren dünnwandige Strukturteile aus Aluminiumlegierungen (z. B. Motorhauben, Rumpfrahmen, Treibstofftanktrennwände) äußerst empfindlich auf Gewicht und Steifigkeit, und die Wandstärke wird häufig im Bereich von 1,5 bis 4 mm kontrolliert. Solche Teile neigen leicht zum Rattern (Vibrationsmarken), das durch unzureichende Steifigkeit des Werkzeug-Teil-Aufspannsystems beim CNC-Fräsen verursacht wird und sich in periodischen Grübchen, einer Verschlechterung der Oberflächenwelligkeit (WR > 6,3 μm) und sogar Maßabweichungen von mehr als ±0,05 mm äußert. Vibrationsspuren beeinträchtigen nicht nur die aerodynamische Oberflächenqualität und die Ermüdungslebensdauer, sondern führen auch zu einem Anstieg der Chargenausschussraten und einem Anstieg der Nacharbeitskosten. Der Kernmechanismus ist: Die periodische Anregung der Schnittkraft liegt nahe an der Eigenfrequenz (fn) des Systems. Wenn das Dämpfungsverhältnis ζ< 0.05 时,振幅发散形成稳定 chatter。抑制路径并非单一“放慢转速”,而需从刀具参数、夹持方案、加工顺序三端协同优化。本文基于 ShowyMetal 72 台 CNC 设备群中 5 轴中心机对航空铝薄壁的量产经验,给出可复现的工程解法,帮助采购方在技术协议中明确验收基准。
Klemmendesign: Logik zur Steifigkeitsverbesserung vom „Punktdruck“ zur „Oberflächenbefestigung“
Einschränkungen herkömmlicher Stift- und Abstandhaltervorrichtungen
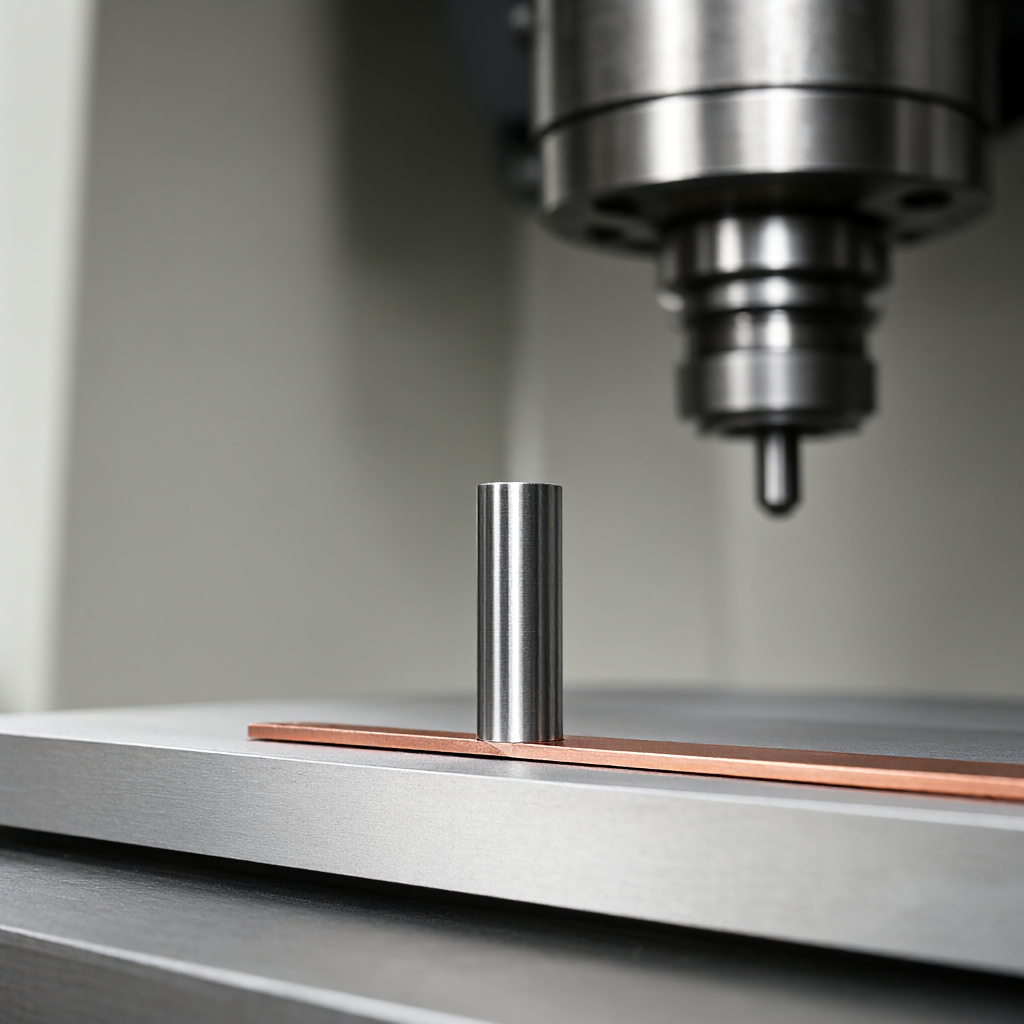
Die meisten Maschinenwerkstätten verwenden weiterhin eine Kombination aus Stahlstift Ø8×40 mm + 0,1 mm Kupferabstandshalter, um eine Abwärtskraft von 2,5 kN auf eine 3 mm dicke Platte aus 6061-T6-Aluminiumlegierung auszuüben. Das gemessene FEA-Modell zeigt, dass bei der 8-kHz-Anregung dieser Struktur der Spannungskonzentrationskoeffizient an der Stiftwurzel Kt = 2,8 beträgt und die lokale plastische Verformung sich in drei Teilen ansammelt, was zu einer Dichtungsverschiebung von 0,02 mm führt, was direkt zu einer übermäßigen Parallelität in X-Y-Richtung führt. Ein versteckteres Problem besteht darin, dass die Kontaktfläche zwischen Stift und Werkstück ein ungefährer Oberflächenlinienkontakt und die tatsächliche effektive Stützfläche ist< 15%,其余区域悬空,刀具高速飞切时薄壁段像“簧片”般颤动。这种夹具仅适用于厚壁(≥8 mm)或低转速(< 3000 rpm)粗加工场景,对航空薄壁精加工(转速 8000–15000 rpm,切深 ae ≤ 0.8 mm)几乎必然触发振纹。
Verbundlösung aus Vakuumadsorption + lokaler Unterstützung
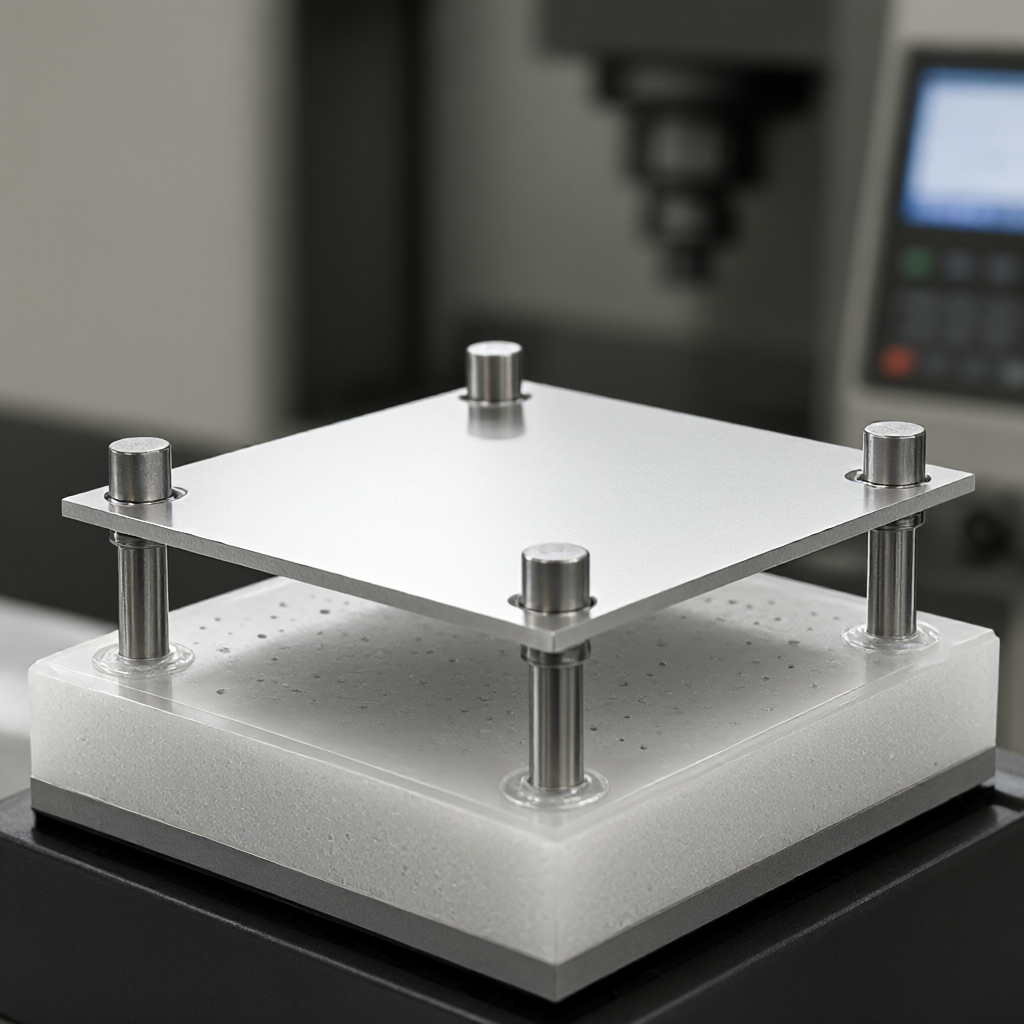
Für dünnwandige Teile wie 2–4 mm dicke flache Platten empfehlen wir die Verwendung von Verbundvorrichtungen aus „Vakuumadsorption + diskreten Stiften“. Die untere Schicht ist ein Polyurethankissen mit einer Mikrolochanordnung von Ø2 mm (Lochabstand 12 mm, Abdeckung 8 %), bedeckt mit einer 0,5 mm dicken PTFE-Isolierschicht, und die gesamte Platte wird durch einen Unterdruck von 60 kPa adsorbiert; 4–6 elastische Stifte Ø5×20 mm (Material 17-7PH) werden an den vier Ecken und unter den Hauptmerkmalen H900 (Elastizitätsmodulanpassung) gehalten und dienen nur der Positionierung und dem Verzugsschutz und tragen nicht die Hauptabwärtskraft. Diese Struktur erhöht die Systemeigenfrequenz fn von 3,2 kHz auf 9,8 kHz, vermeidet das Hauptfrequenzband (5–8 kHz) der Spindel-Werkzeug-Übertragung und erhöht die Ratterschwelle um etwa 40 %. Die gemessene 2,8 mm dicke 7075-T7351-Schottwand wurde auf einer 5-Achsen-Zentralmaschine bei 12.000 U/min, ae=0,5 mm, f=0,12 mm/Umdrehung präzisionsgefräst. Die Oberflächenwelligkeit WR lag stabil bei 2,1–2,8 μm, die Parallelität ≤ 0,008 mm und der CPK ≥ 1,33 für eine Charge von 200 Stück. Diese Lösung eignet sich besonders für Rahmenteile mit mehreren Befestigungslöchern und dichter Verrippung. Während der DFM-Phase muss mit dem Konstrukteur bestätigt werden, dass die Adsorptionsoberfläche spätere Kontaktbereiche der Baugruppe vermeidet.
Werkzeugparameter und Schnittstrategien: Quantitative Methoden zur Vermeidung von Resonanzzonen
Ohne das Konzept des „stabilen Bearbeitungsbereichs“ ist die Unterdrückung von Vibrationsmarken nicht möglich, ohne die Parameter blind anzupassen. Im Betrieb sollte die Ratterfrequenz fc einer bestimmten Werkzeug-Maschinen-Kombination zunächst mit einer 0,2-mm-Sonde oder einem Laserinterferometer kalibriert werden, woraufhin dann das sichere Geschwindigkeitsfenster abgeleitet werden kann. Empirische Formel: nsafe ∈ [fc/40, fc/25] × 60 U/min, gerundet, um ein Frequenzband von ±10 % zu vermeiden. Wenn beispielsweise eine 5-Achsen-Zentralmaschine einen beschichteten Hartmetall-Schaftfräser mit einem Durchmesser von 10 mm verwendet, fc = 7,5 kHz, beträgt die sichere Drehzahl etwa 11.250–18.000 U/min. Liegt sie unter 10.000 U/min, fällt sie leicht in die subharmonische Ratterzone. Die Auswahl des Vorschubs f muss Folgendes erfüllen: f ≥ 0,05 × Dc mm/U (Dc ist der Werkzeugdurchmesser), um eine Resonanz „Zähnezahl – Impulsfrequenz“ zu vermeiden. Speziell für die Bearbeitung von 2–3 mm dünnen Wänden, empfohlene Parameter:
- Werkzeug: Ø6–Ø8 mm beschichteter Fräser mit Mikrodurchmesser (TiAlN oder AlTiN), 4E-Nuten, Geometrie mit positivem Spanwinkel von 15°, Schärfe Ra ≤ 0,2 μm
- Drehzahl n: 10.000–14.000 U/min (Feinabstimmung basierend auf den Ergebnissen der FC-Kalibrierung)
- Schnitttiefe ae: 0,3–0,6 mm (der letzte Schnitt des Feinfräsens überschreitet nicht 0,5 mm)
- Axiale Schnitttiefe ap: ≤ 0,8 × Dc, zu tiefe Ausleger vermeiden
- Vorschub f: 0,08–0,15 mm/U, um eine ausreichende Durchdringung jedes Zahns, aber kein Ausreißen sicherzustellen
Wichtige Details: Achten Sie vor dem letzten Schnitt des Feinfräsens dünnwandiger Teile darauf, einen Spielraum von 0,2–0,3 mm für das Halbschlichtfräsen zu verwenden, und der Werkzeugweg übernimmt eine „gleiche Höhe + adaptive“ Hybridstrategie, um die Schnittlast gleichmäßig zu halten. Verwenden Sie zum Schneiden/Rückziehen einen Bogen R ≥ 1,5 mm oder einen B-Spline-Übergang und deaktivieren Sie das gerade Schneiden mit G01, um lokale Vibrationen durch sofortige Stöße zu vermeiden. Als Kühlmethode wird die Verwendung von Minimalmengenschmierung MMS (Ölzerstäubung 0,1–0,3 l/h) anstelle einer großen Wasserkühlung empfohlen, um ein Verziehen der dünnen Wand der Aluminiumlegierung aufgrund von Temperaturänderungen zu vermeiden (ΔT > 15 °C, was eine mögliche Verformung von 0,01–0,02 mm/100 mm Spanne bedeutet).
Bearbeitungssequenz und Glühprozess: Kontrolle der kumulativen Verformung
Die meisten dünnwandigen Luftfahrtteile werden nach dem Schweißen des Rahmens integral gefräst oder geschlitzt, was zu einer ungleichmäßigen inneren Spannungsverteilung führt. Empfohlene Reihenfolge: Grobfräsen (0,8–1,2 mm Rand belassen) → Ruhen zum Spannungsabbau (natürliche Alterung für 24 Stunden oder künstliche Alterung bei 175 °C × 2 Stunden) → Halbfertigfräsen (0,2–0,3 mm übrig lassen) → Feinfräsen (abschließend 0,1–0,15 mm). Nach jedem Fräsen werden die Längenänderungen der dreidimensionalen Diagonale X-Y-Z erfasst. Wenn ΔL/L > 0,005 % ist, muss eine Pause hinzugefügt oder die Schnittparameter angepasst werden. Bei der verstärkten Aluminiumlegierung 7075-T7351 kann der ae-Wert beim Schruppfräsen auf 1,0–1,5 mm gelockert werden, die plötzliche Änderung der Schnitttiefe (z. B. der Rippengrund) muss jedoch in drei Schichten geschnitten werden, wobei jede Schicht 0,5 mm beträgt, um Spannungskonzentrationen zu vermeiden, die zur Rissbildung führen. ShowyMetal implementiert vier Tore in der Massenproduktion: „Eingangsprüfung → Erstartikelbestätigung → Prozessprüfung → Vollständige Sendungsprüfung“. In der ersten Artikelphase muss ein Drei-Koordinaten-KMG verwendet werden, um die Position der Schlüsselmontagefläche zu messen. Wenn die Abweichung ±0,015 mm überschreitet, wird sie sofort angehalten und auf die Vorspannung der Vorrichtung oder den Werkzeugversatz zurückgeführt, um eine Ausschussverschwendung zu verhindern.
Vergleich verschiedener Vorrichtungslösungen: Anwendbare Szenarien und Kosteneffizienz
| planen | Anwendbare Wandstärke (mm) | Maximale sichere Geschwindigkeit (U/min) | Typische Welligkeit WR (μm) | Amortisierte Kosten pro Vorrichtung (relativer Wert) | Chargenkonsistenz CPK | Typische Fehlermodi |
|---|---|---|---|---|---|---|
| Stift + Dichtung | ≥ 8 | ≤ 4000 | 4,5–8,0 | 1,0 | 1,0–1,2 | Dichtungsfehlausrichtung und Positionierungsdrift |
| Vakuumadsorption + elastischer Stift | 2–6 | 10.000–15.000 | 1,8–3,2 | 3.5 | ≥ 1,33 | Verschmutzung der Adsorptionsoberfläche und Alterung der PTFE-Schicht |
| Flexible Passform, Vakuum + lokales Aufblasen | 1,5–4 | 12000–18000 | 1,2–2,0 | 5,0 | ≥ 1,5 | Das Aufblasventil ist verstopft und die Dichtung ist beschädigt |
Hinweis: Die relativen Kosten basieren auf Stift + Dichtung 1,0; WR ist der gemessene Durchschnitt des Präzisionsfräsens bei 12.000 U/min; CPK basiert auf 200 Massenproduktionsdaten. Die flexible Laminier-Vakuumlösung erfordert maßgeschneiderte Vorrichtungen und die anfänglichen Formkosten sind hoch, aber auf lange Sicht ist sie für eine einzige Materialnummer geeignet; Wenn der Projektzyklus kurz ist und die Materialnummern gemischt sind, sind Vakuumadsorption + elastische Stifte der Gleichgewichtspunkt. Bei Kaufentscheidungen wird empfohlen, in der technischen Vereinbarung WR ≤ 3,0 μm und Parallelität ≤ 0,01 mm als Akzeptanzschwelle festzulegen und den Anteil der Drei-Koordinaten-Stichprobenprüfung zu vereinbaren (z. B. 10 % vollständige Prüfung kritischer Abmessungen).
Akzeptanzstandards und Erkennungsmethoden: Schwingungsmuster „sichtbar“ machen
Vibrationsspuren können nicht allein durch visuelle Inspektion beurteilt werden, sondern müssen quantifiziert werden. Empfohlene Testkombinationen:
- Oberflächenwelligkeit WR: Weißlichtinterferometer oder Laser-Scanning-Profilometer, Abtastlänge 10 mm, Abtastabstand 0,01 mm, Angabe von WRmax und WRavg. Luft- und Raumfahrtnormen erfordern typischerweise WRavg ≤ 3,2 μm für fein gefräste Oberflächen und ≤ 2,0 μm für hochglänzende Montageoberflächen.
- Parallelität/Ebenheit: Drei-Koordinaten-KMG misst mindestens 9 Punkte und den maximalen Abweichungswert nach der Anpassung der Ebene. Bei dünnwandigen Teilen kommt es aufgrund der Verformung der Vorrichtung zu „trommelnden“ Abweichungen. Anstelle der Durchschnittswerte müssen die Maximal-/Minimalwerte angegeben werden.
- Maßtoleranz: Die Positionen der wichtigsten Befestigungslöcher sind gemäß GD&T markiert (z. B. Ø0,02 A B C) und werden vollständig mit CMM überprüft; Unkritische Maße können mit einem pneumatischen Messgerät online überwacht und erst bei CPK ≥ 1,33 freigegeben werden.
- interne Restspannung: Röntgenbeugungsmessung (XRD) einer Oberflächenschicht von 20–50 μm, Restzugspannungsreaktion von dünnwandigen Teilen aus 7075-Aluminiumlegierung< 100 MPa,否则后续服役中可能应力腐蚀开裂。
ShowyMetal führt vor dem Versand eine 100 % vollständige Prüfung des Erscheinungsbilds durch (hochglänzende Oberfläche, keine Kratzer, keine Mängel) + 100 % vollständige Prüfung kritischer Abmessungen + 5 % stichprobenartige Prüfung auf Welligkeit. Der KMG-Inspektionsbericht und die Daten des Rauheitsmessgeräts liegen der Ware bei. Der Käufer kann im Vertrag das Recht einer Nachprüfung durch Dritte vorsehen, wobei im Streitfall die Beurteilung durch den Schiedsrichter maßgebend ist.
FAQ
Was ist die minimale Wandstärke, die durch CNC-Bearbeitung von dünnwandigen Luftfahrtteilen erreicht werden kann?
Mit dem herkömmlichen 3/5-Achsen-Fräsen können 1,5 mm dicke 7075- oder 6061-Aluminiumlegierungen stabil bearbeitet werden. Bei Verwendung von Vakuumadsorption + flexibler Montagevorrichtung kann die Untergrenze 1,0 mm erreichen, dies muss jedoch mit einer niedrigen Drehzahl (≤ 8000 U/min) und MMS-Schmierung kombiniert werden. Es wird empfohlen, 3 Teile zu testen, um das Ausmaß der Verformung zu überprüfen.
Wie lässt sich das Risiko von Vibrationsspuren bereits in der Zeichnungsphase vorhersagen und eine technische Vereinbarung verfassen?
Die DFM-Stufe markiert alle Wandstärken< 4 mm 的特征为“敏感面”,要求供应商提交夹具方案图与 chatter 频率标定报告;技术协议中明确 WR ≤ 3.0 μm、平行度 ≤ 0.01 mm、CPK ≥ 1.33 为验收硬指标,并约定 CMM 报告随货提供。
Sind Vakuumspanner für Luft- und Raumfahrtteile mit tiefen Hohlräumen oder geschlossenen Strukturen geeignet?
Nicht direkt anwendbar. Teile mit tiefem Hohlraum erfordern eine gemischte Lösung aus „Punktdruck + Luftaufblasung“: Vakuumadsorption auf der Ebene außerhalb des Hohlraums und Anheben der lokalen Luftblase innerhalb des Hohlraums. Diese Lösung erfordert kundenspezifische Vorrichtungen und hat hohe Amortisationskosten. Die Berücksichtigung wird nur empfohlen, wenn der jährliche Verbrauch einer einzelnen Materialnummer > 500 Stück beträgt.
Was sind die Unterschiede in den Schnittparametern zwischen dünnwandigen Teilen 7075-T7351 und 6061-T6?
7075 hat eine höhere Härte (HRC 35–40). Für verschleißfeste Werkzeuge empfiehlt sich der Einsatz von CBN- oder PKD-Schaftfräsern. ae wird auf 0,3–0,5 mm reduziert und f beträgt 0,06–0,10 mm/Umdrehung; 6061 hat eine gute Zähigkeit und es kann beschichtetes Hartmetall verwendet werden. ae ist auf 0,5–0,8 mm entspannt. Beide müssen eine Überflutungskühlung vermeiden und der MMS Vorrang einräumen.
Wie plant man den Liefer- und Prüfzyklus für eine Charge von 200 Stück dünnwandiger Luftfahrtteile?
Die Massenlieferung von ShowyMetal umfasst Tests in 15–25 Tagen. Es wird empfohlen, 3 Tage für die Bestätigung des ersten Artikels, 2 Tage für das Debuggen der Vorrichtung und 1 Tag für die stichprobenartige Inspektion und erneute Inspektion einzuplanen. Liegt der WR außerhalb der Toleranz, beträgt der Nacharbeitszyklus etwa 2–3 Tage (Nachschneiden + erneute Prüfung). Daher kann eine Chargennacharbeit vermieden werden, indem im ersten Stückstadium ein WR ≤ 3,0 μm akzeptiert wird.
Schlussfolgerungen und Handlungsempfehlungen
Der Kern der Vibrationsmarkenkontrolle von dünnwandigen Luftfahrtteilen ist die Systemtechnik: Die Steifigkeit der Vorrichtung bestimmt die Obergrenze, die Werkzeugparameter bestimmen die Effizienz, die Verarbeitungsreihenfolge bestimmt die Verformung und die Erkennungsmethode bestimmt die Zuverlässigkeit. Wenn einer der vier fehlt, bricht die Chargenkonsistenz zusammen. Als Lieferant ist ShowyMetal in der Lage, 5-Achsen-Zentralmaschinen, Vakuumadsorption und flexible Montagevorrichtungen mit einer Genauigkeit von ±0,01 mm, Ra0,4 μm und einer Chargenlieferung in 15–25 Tagen anzupassen. Wenn Sie 2–4 mm dicke 7075- oder 6061-Luftfahrtteile haben, die in Massenproduktion hergestellt werden müssen, können Sie uns gerne 3D-Modelle (STEP) und Zeichnungen (PDF) zusenden. Wir werden Ihnen innerhalb von 24 Stunden DFM-Feedback und Vorrichtungsplanskizzen zukommen lassen. Nachdem wir den Prozess bestätigt haben, können wir die Produktion und das Proofen planen. Nachdem das erste Stück bestätigt wurde, werden wir stapelweise nachfassen.



