





Designlogik und Genauigkeitsgrenzen thermischer Montagevorrichtungen für Luftfahrtbausätze
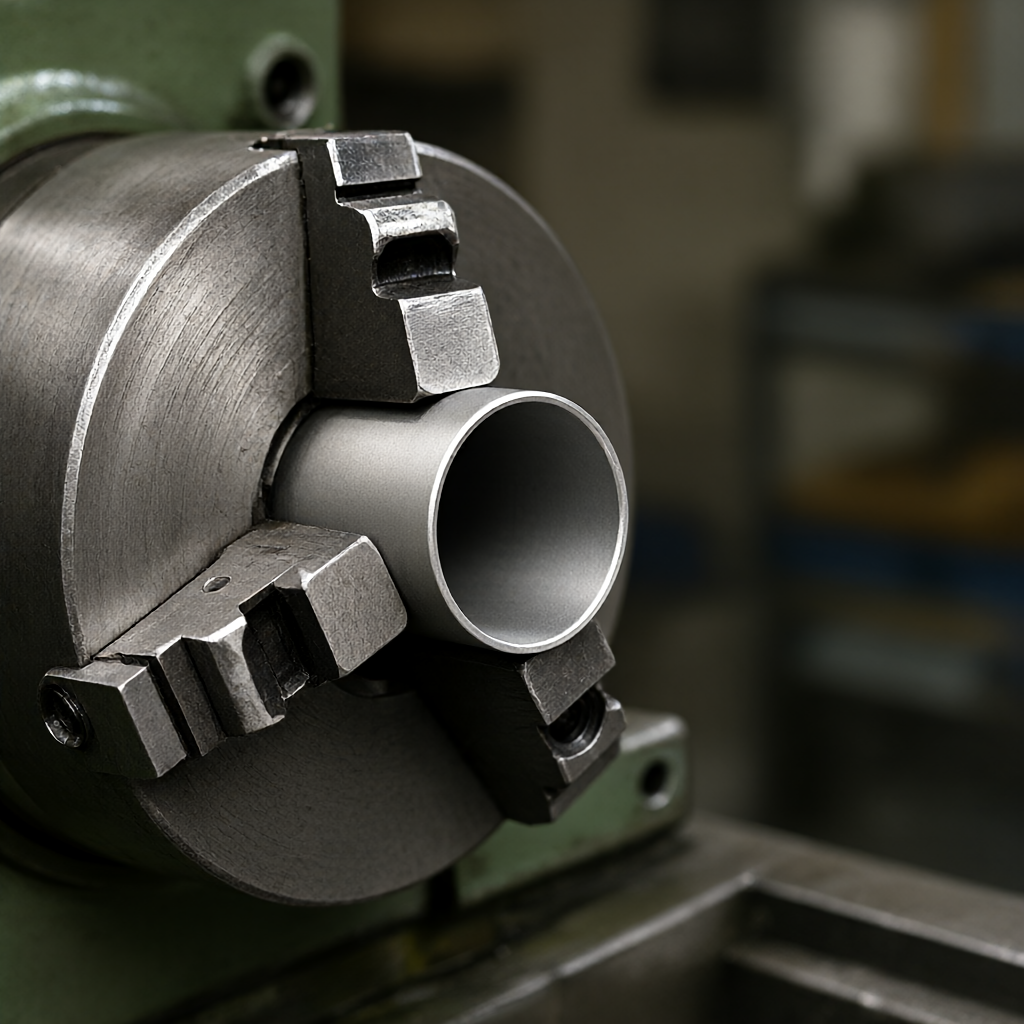
Bei der Bearbeitung von Präzisionshülsenteilen für die Luft- und Raumfahrt (z. B. Lagersitze, Führungshülsen, dünnwandige Zylinder) führt die herkömmliche Kaltfutterspannung häufig zu einer radialen Verformung des Werkstücks aufgrund der Spannkraft und des Rückpralls nach der Bearbeitung, was zu einer übermäßigen Rundheit oder Koaxialitätsabweichung führt. Die Schrumpfvorrichtung nutzt das Prinzip „Heizung, Schrumpfung und Kühlung, Ausdehnung“, um thermische Spannung anstelle mechanischer Klemmkraft zu nutzen und so eine verformungsfreie Zentrierung zu erreichen. In diesem Artikel wird es analysiertPräzisionsbausätze für die LuftfahrtAuswahl, Prozessparameter und Fehlervermeidungspläne bei der Bearbeitung helfen Ingenieuren und Einkäufern beim Aufbau eines überprüfbaren technischen Bewertungssystems.
Funktionsprinzip und Materialanpassungsmechanismus der Heißladevorrichtung
Der Kern der thermischen Installationsvorrichtung besteht darin, den Unterschied im thermischen Ausdehnungs- und Kontraktionskoeffizienten (CTE) des Metalls zu nutzen, um eine Haltekraft zu erzeugen. Während des Betriebs wird der Klemmkörper auf 200–400 °C erhitzt und sein Innendurchmesser erweitert sich, um das Werkstück mit niedrigerer Temperatur einzuführen. Wenn die Klemme abkühlt und schrumpft, wird der Innendurchmesser kleiner, wodurch eine gleichmäßige radiale Hüllkraft auf den Außenkreis des Werkstücks entsteht. Diese Haltekraft erreicht normalerweise mehrere Megapascal (MPa) und ist gleichmäßig verteilt, wodurch die durch das Kaltspannfutter erzeugte lokale Kontaktspannungskonzentration vermieden wird.
Um eine ausreichende Haltekraft zu gewährleisten, ohne das Werkstück zu beschädigen, muss der Wärmeausdehnungskoeffizient des Vorrichtungsmaterials etwas höher oder gleich dem des Werkstückmaterials sein und beide dürfen nach Temperaturabfall keine übermäßige Restspannung erzeugen. Zu den gängigen Kombinationen gehören:
- Al6061-T6-Vorrichtung + Al7075-Werkstück: Aluminium-Aluminium-Kombination, der Wärmeausdehnungskoeffizient liegt nahe (ca. 23,6 vs. 23,4 μm/m·K), und bei einem Temperaturunterschied von 300 °C kann eine Interferenz von 0,05–0,1 mm erreicht werden. Es eignet sich für dünnwandige Teile mittlerer Steifigkeit.
- Invar36-Vorrichtung + Werkstück aus Stahl/Titan: Invar-Legierung hat einen extrem niedrigen CTE (1,2 μm/m·K) und muss auf über 300 °C erhitzt werden, um Stahlteile einzuschrumpfen (CTE ~12 μm/m·K). Es eignet sich für Hochleistungsbausätze mit hoher Steifigkeit und großem Durchmesser.
- Stahlvorrichtung + Aluminiumwerkstück: Stahl-WAK ~12 μm/m·K, Aluminium ~24 μm/m·K. Die Stahlteile dehnen sich nach dem Erhitzen aus und werden in die abgekühlten Aluminiumteile eingesetzt. Die Stahlteile schrumpfen und schmiegen sich beim Abkühlen eng um die Aluminiumteile. Es eignet sich für Aluminiumhülsen mit großem Durchmesser. Bitte beachten Sie jedoch, dass der Temperaturanstieg der Aluminiumteile nicht zu hoch sein sollte, um ein Ausglühen zu vermeiden.
Die wichtigsten Designindikatoren sindMinimale Beeinträchtigung(δ_min). Unzureichendes Übermaß führt zu einer Lockerung, wenn der Reibungskoeffizient schwankt. Übermäßiger Eingriff kann dazu führen, dass das weiche Werkstück reißt. Die Technik erfordert im Allgemeinen δ_min ≥ (μ·τ_w·d)/ΔT_eff, wobei τ_w die Scherfestigkeitsgrenze des Werkstücks ist.
Warmhaltevorrichtungen vs. Kalthaltefutter: Genauigkeit vs. Wartungsfreundlichkeit
Bei Präzisionsbausätzen variiert die Genauigkeitsleistung verschiedener Zentriermethoden erheblich. Die folgende Tabelle vergleicht die Leistung von Warmladevorrichtungen und herkömmlichen Drei-/Vierbackenfuttern hinsichtlich wichtiger Indikatoren. Die Daten basieren auf den tatsächlich gemessenen Prozesserfahrungen typischer dünnwandiger Aluminiumhülsen für die Luftfahrt (Wandstärke 3–5 mm, Durchmesser 80–150 mm):
| Maße vergleichen | Schrumpfschlauch | Kaltfutter (3-Backenfutter) | Federspannzange |
|---|---|---|---|
| Rundheit bleibt erhalten | Ra 0,4-0,8 μm, Rundheitsabweichung< 0.005 mm | Leicht zu verformen, Rundheitsabweichung 0,01–0,02 mm | Bessere, aber unzureichende Steifigkeit für große Durchmesser |
| Koaxialität | Besser als 0,005 mm (selbstzentrierend) | Abhängig von der Spannfuttergenauigkeit, typischerweise 0,01 mm | 0,01–0,02 mm |
| Spannzeit | Lang (Heiz- und Kühlzyklus 10–20 Min.) | Kurz (Sekunden) | Medium |
| Anwendbares Wandstärken-/Durchmesserverhältnis | Extrem dünne Wand (t/D< 0.05) | Starre Teile (t/D > 0,15) | kurzer Schaft mit kleinem Durchmesser |
| Hauptfehlermodi | Zugrisse am Werkstück und thermische Ermüdungsrisse | Verformung, Rückprall, Kratzer | Spannkraftdämpfung und Prellen |
abschließend:Als TeilesatzWandstärke weniger als 3 mmoderVerhältnis Höhe zu Durchmesser (L/D) größer als 5Wenn die Kaltspannverformung häufig 30 % der Toleranzgrenze überschreitet, ist zu diesem Zeitpunkt die Warmspannvorrichtung sicherzustellen±0,01 mmGesamtlängentoleranz undRa0,4μmDie zuverlässige und zuverlässige Lösung für ein glattes Finish. Für massive Buchsen mit höherer Steifigkeit ist die Kaltspannung in Kombination mit einer weichen Klauenbearbeitung immer noch eine effiziente Wahl.
Wichtige Prozessparameter: Heiztemperatur, Interferenz und Abkühlrate
In der tatsächlichen Produktion bestimmen drei Parameter direkt die Erfolgsquote:
- Heizungstemperaturregelung: Verwenden Sie ein Induktionsheizgerät oder einen kastenförmigen Widerstandsofen. Der Temperaturgradient muss gleichmäßig sein. Lokale Überhitzung (Hot Spots) führt nach dem Abkühlen zu einer lokalen Verformung der Vorrichtung und einer ungleichmäßigen Interferenzverteilung. Empfohlene Heizrate ≤ 50℃/min, um einen Thermoschock zu vermeiden.
- Interferenzdesignspielraum: Bei der Auslegungsinterferenz sollten der Reibungskoeffizient (μ=0,15-0,25 für Metall-Metall) und der Sicherheitsfaktor K=1,5 berücksichtigt werden. Beispielsweise ist es notwendig, eine Kontaktspannung von 5 MPa, μ=0,2 und eine dichte Packungskraft F = μ·σ_c·A zu erzeugen. Das Ausmaß der Interferenz ist zu gering (< 0.02mm)在机床振动下易松脱;过大(>0,15 mm), ist die Montage und Demontage schwierig und die Aluminiumteile können leicht reißen.
- Kühlmethode und -rate::
- natürliche Kühlung: Beste Gleichmäßigkeit, aber langer Zyklus (30–60 Minuten), geeignet für kleine Chargen hochwertiger Teile.
- Luftkühlung/Luftkühlung: Der Zyklus dauert 10–20 Minuten, und der Luftstrom muss symmetrisch sein, um eine Ablenkung durch schnelles Abkühlen auf einer Seite zu vermeiden.
- Eiswasserbad: Extrem schnell, aber leicht anfällig für lokale thermische Spannungsrisse,strengstens verbotenDirekt auf Werkstücken aus Aluminiumlegierung verwenden (kann zu Mikrorissen oder Verformungen führen).
Faustregel: Bei Aluminium-Aluminium-Kombinationen erfordert die berechnete theoretische Temperaturdifferenz ΔT = (δ·E)/(α·d) normalerweise die Zugabe einer Sicherheitsmarge von 20–30 %, um die Verringerung der tatsächlichen Kontaktfläche aufgrund der Oberflächenrauheit auszugleichen.
Häufige Fehlerarten und technische Vermeidungslösungen
Obwohl die Vorteile von Warmmontagevorrichtungen auf der Hand liegen, bestehen in der tatsächlichen Massenproduktion dennoch die folgenden Fehlerrisiken, die es in der Entwurfsphase zu vermeiden gilt:
- Dehnungsstreifen/Abblättern auf der Oberfläche des Werkstücks
Grund: Die Innenwandrauheit Ra der Vorrichtung ist zu groß, oder beim Be- und Entladen tritt relative Gleitreibung auf.
vermeiden: Schleifen Sie die Innenwand der Vorrichtung anRa0,2–0,4 μm; Verwenden Sie beim Be- und Entladen einen Führungskonus (Taper Sleeve), um ein direktes Einschrauben zu vermeiden; Fett mit niedrigem Reibungskoeffizienten vorbeschichten (nur an der Lade- und Entladeschnittstelle, den Verarbeitungsbereich sauber halten). - Eine unzureichende Spannkraft führt dazu, dass das Werkstück herausspringt
Grund: Die Interferenzberechnung berücksichtigt weder Temperaturschwankungen noch die Reduzierung des Reibungskoeffizienten.
vermeiden: Hergestellt vor der MassenproduktionReibungstest des ersten Artikels, wird das tatsächlich gemessene erforderliche Drehmoment aus dem minimalen Eingriffsbetrag abgeleitet; eine Temperatur-Interferenz-Datenbank wird erstellt; Für hochwertige Teile wird ein „Double Interference“-Design (interne Heißbeladung + externe Kühlkarten-Doppelzentrierung) verwendet. - Rissbildung der Vorrichtung durch thermische Ermüdung
Grund: Wiederholtes schnelles Abkühlen und schnelles Erhitzen, insbesondere im Bereich über 300℃.
vermeiden: Steuern Sie die Abkühlrate; Als Klemmmaterial hochfesten hitzebeständigen Stahl oder Invar36 verwenden; Erkennen Sie regelmäßig Änderungen im Durchmesser der Innenwand der Klemme (überwacht durch einen Laser-Wegsensor oder ein Luftdichtheitsmessgerät) und reparieren Sie, wenn die Toleranz überschritten wird.
Wichtige Punkte bei der Qualitätsabnahme und -prüfung
Bei der Akzeptanz von Warmmontagevorrichtungen geht es nicht nur um die Optik, sondern auch um die Beachtung der Eigenspannung und der Zentriergenauigkeit. Es wird empfohlen, den folgenden Inspektionsprozess durchzuführen:
- Statische Zentriergenauigkeitserkennung: Verwenden Sie einen Laser-Autokollimator oder ein hochpräzises Rundlaufmessgerät, um die Vorrichtung auf das Standardteil zu setzen und den Rundlauf der Stirnfläche und Seite zu messen. Zulassungskriterien:Endschlag ≤ 0,005 mm,Seitenschlag ≤ 0,003 mm。
- Interferenzüberprüfung: Verwenden Sie einen Laser-Wegsensor, um den Spalt zwischen der Innenwand der Vorrichtung und dem Außendurchmesser des Werkstücks zu messen. Bei Raumtemperatur sollte die Lücke negativ sein (Interferenz). Zeichnen Sie die Daten von 3 Querschnitten mit 90°-Verteilung auf, berechnen Sie den maximalen Interferenzbetrag δ_max und den minimalen Interferenzbetrag δ_min und stellen Sie sicher, dass δ_min > 0.
- Zykluslebenstest: Simulieren Sie 50–100 Heiz- und Kühlzyklen und überwachen Sie die Interferenzdämpfungsrate. Wenn die δ_min-Dämpfung 10 % des Anfangswerts überschreitet, muss das Gerät repariert oder verschrottet werden.
- Unversehrtheit der Werkstückoberfläche: Vollständige Inspektion in voller Größe (CMM) nach der BearbeitungRauheitsmessgerätStellen Sie sicher, dass es im Klemmbereich und im Nichtklemmbereich keine Aufrauungen oder Verformungen gibt. Für Luftfahrtteile ist dies ebenfalls erforderlichWirbelstromoderMagnetpulverprüfung, Mikrorisse beseitigen.
Diese Inspektionsdaten sollten mit der Charge archiviert und als DFM (Design for Manufacturability) an die Forschungs- und Entwicklungsabteilung zurückgemeldet werden, um den Überschussspielraum nachfolgender Designs zu optimieren.
FAQ: Häufig gestellte Fragen zur Warmmontageverarbeitung von Präzisionsbausätzen
Was ist die Mindestwandstärke für dünnwandige Aluminiumhülsen, die mit Heißpassvorrichtungen verarbeitet werden?
In der Theorie gibt es keine Untergrenze, in der Technik wird sie jedoch empfohlenMindestwandstärke ≥ 2mm. Wenn die Wandstärke weniger als 2 mm beträgt, neigt das Werkstück während des Lade- und Entladevorgangs zu einer sofortigen plastischen Verformung, was zu einer übermäßigen Koaxialität führt. Wenn die Wandstärke 1,5–2 mm beträgt, ist es notwendig, Vakuumsaugnäpfe zur Unterstützung zu verwenden oder die Führungshülse zu verlängern, um Spannungen zu verteilen.
Wie berechnet man die minimale Interferenz zwischen Aluminiumwerkstück und Aluminiumvorrichtung?
Die Grundformel lautet δ_min = (d·μ·τ_w)/(E·ΔT_eff). Darunter ist d der Nenndurchmesser, μ der Reibungskoeffizient (angenommen als 0,2), τ_w die Scherfestigkeit des Werkstücks (z. B. 7075-T6 etwa 250 MPa), E der Elastizitätsmodul und ΔT_eff die effektive Temperaturdifferenz. Bei der tatsächlichen Konstruktion wird empfohlen, den Sicherheitsfaktor basierend auf diesem theoretischen Wert um 20–30 % zu erhöhen und ihn durch eine Probemontage zu überprüfen.
Ist die Heißmontagevorrichtung für Bausätze aus Titanlegierung geeignet?
Anwendbar, aber mit Vorsicht. Titanlegierungen haben einen niedrigen Elastizitätsmodul (~100 GPa gegenüber Aluminium ~69 GPa, Stahl ~200 GPa) und der Spannungszustand ist bei gleicher Interferenz unterschiedlich. EmpfohlenInvar36-Vorrichtung + Werkstück aus TitanlegierungDie Kombination ist darauf zurückzuführen, dass der extrem niedrige WAK von Invar hohe Temperaturen zum Schrumpfen und Wickeln erfordert, während Titanlegierungen bei hohen Temperaturen einen geringeren Festigkeitsverlust aufweisen und nicht so leicht reißen. Die Heiztemperatur wird normalerweise im Bereich von 250–300 °C kontrolliert, um eine Oxidation der Titanlegierung zu vermeiden.
Wie kann die Konsistenz und Umsatzeffizienz von Heißmontagevorrichtungen in der Massenproduktion sichergestellt werden?
verwendenParalleler Prozess mit zwei Stationen: Wenn sich die Vorrichtungen der Gruppe A im Heiz-/Kühlzyklus befinden, werden die Vorrichtungen der Gruppe B eingespannt/bearbeitet, um die Wartezeit zu verkürzen. Ausgestattet mit einer automatischen Induktionsheizung, um eine präzise Temperaturregelung und schnelle Erwärmung zu erreichen. Erstellen Sie ein Vorrichtungsbuch, überwachen Sie die Maßabweichung nach jedem Zyklus und führen Sie Laserbeschichtungsreparaturen oder das Nachschleifen von Vorrichtungen außerhalb der Toleranz durch, um die Konsistenz der Chargen sicherzustellen.
Benötigt die Oberfläche der Hot-Fit-Befestigung eine spezielle Beschichtung?
Verschleißfeste Beschichtungen sind in der Regel nicht erforderlich, da die Kontaktspannungen gleichmäßig verteilt sind und es zu keinem Relativgleiten kommt (ideal). Wenn die Arbeitsbedingungen jedoch komplex sind, können Sie über eine Bewerbung nachdenkenDiamantähnlicher Kohlenstoff (DLC)Beschichtung, wodurch der Reibungskoeffizient gesenkt und die Korrosionsbeständigkeit verbessert wird. Es ist jedoch zu beachten, dass die Beschichtungsdicke (~1–2 μm) Einfluss auf die Interferenzberechnung hat und von der Toleranz abgezogen werden muss.
Schlussfolgerungen und Handlungsempfehlungen
Die Heißmontagevorrichtung ist eine technische Methode zur Lösung des „Deformations-Rückprall“-Problems dünnwandiger Luftfahrt-Präzisionsteile. Sein Kernwert liegt in derselbstzentrierendFunktionsaustausch±0,01 mmDie Gesamtlängentoleranz vonRa0,4μmOberflächenbeschaffenheit. Der Erfolg hängt jedoch von genauen thermischen Berechnungen und einer strengen Maßkontrolle ab. Für Einkäufer und Ingenieure wird empfohlen, in der frühen Phase des Projekts in die DFM-Überprüfung einzugreifen, um die Wandstärke, die Materialcharge und die Toleranzzone zu klären und den Kollisionsüberprüfungsprozess für die erste Charge von Testinstallationen festzulegen.
Wenn Sie Probleme bei der Verarbeitung von Verformungen oder Koaxialität außerhalb der Toleranz bei dünnwandigen Bausätzen haben, stellen Sie bitte Zeichnungen (CAD/PDF) und Materialqualitäten zur Verfügung. Basierend auf der Produktionslinienerfahrung von 72 CNC-Geräten können wir für Sie die Machbarkeit von Heißpassvorrichtungen, Interferenzspielräume und Chargenlieferzeiten (15–25 Tage) bewerten und einen vollständigen Abnahmebericht einschließlich Drei-Koordinaten-Prüfung erstellen. Senden Sie Zeichnungen, um vorläufige Prozesspläne zu erhalten.



