





Technische Logik der Eloxalfilmdickenkontrolle bei der Teilebearbeitung in der Luft- und Raumfahrt
Bei der Herstellung von Präzisionsstrukturteilen für die Luft- und RaumfahrtBearbeitung von LuftfahrtteilenDie abschließende Oberflächenbehandlung bestimmt oft direkt die Lebensdauer des Bauteils. Eloxieren ist die wichtigste Korrosionsschutzmethode für Aluminium und seine Legierungen. Die Filmqualität hängt nicht nur von der Konsistenz des Aussehens ab, sondern erfordert auch strenge Leistungsindikatoren für die Korrosionsbeständigkeit. Für Ingenieure und Einkäufer ist das Verständnis der gesamten Parameter von der Vorverarbeitung bis zur Schichtdickenkontrolle der Schlüssel zur Vermeidung von Chargenausfällen in späteren Phasen. Basierend auf tatsächlichen CNC-Bearbeitungs- und Oberflächenbehandlungserfahrungen werden in diesem Artikel die technischen Details der Kontrolle der Gleichmäßigkeit der Filmdicke aufgeschlüsselt und die Beurteilungsgrenzen der Salzsprühbeständigkeitsprüfung verdeutlicht, um dem technischen Team dabei zu helfen, genaue Erwartungen im Zeichnungsgegenzeichnungs- und Abnahmeprozess festzulegen.
Kernprozessvariablen, die die Dicke des Oxidfilms beeinflussen
Das Wachstum des Eloxalfilms ist kein einfacher linearer Prozess, sondern das Ergebnis der Wechselwirkung von Stromdichte, Elektrolyttemperatur und Spannungswellenform. In einer Massenproduktionsumgebung können Schwankungen bei Variablen zu einer ungleichmäßigen Schichtdickenverteilung führen und dadurch die Leistung des nachfolgenden Salzsprühtests beeinträchtigen.
- Stromdichte: Normalerweise im Bereich von 1,0–2,0 A/dm² geregelt. Wenn die Dichte zu niedrig ist, wird der Film locker und die Porosität ist groß; Ist die Dichte zu hoch, kommt es zu örtlicher Überhitzung, die zum Verbrennen oder zur Versprödung des Films führt. Bei dickwandigen Teilen und dünnwandigen Blechen muss die Gleichmäßigkeit durch kathodische Abschirmung erreicht werden.
- Elektrolyttemperatur: Die Anodisierung mit Schwefelsäure wird normalerweise bei 15–25 °C durchgeführt. Bei jedem Temperaturanstieg um 5 °C nimmt die Härte der Filmschicht um etwa 10–15 % ab, die Kristallinität nimmt zu und die Korrosionsbeständigkeit nimmt deutlich ab. Im Sommer ist eine Kaltwasserzirkulation erforderlich und im Winter muss eine konstante Temperatur aufrechterhalten werden.
- Spannungswellenformen und Impulse: Konventionelle Konstantspannungsgleichrichtung ist für die meisten Standardteile geeignet. Wenn es notwendig ist, die Dichte der Filmschicht zu erhöhen, kann der Wechselstrom- oder Impulsanodisierungsprozess verwendet werden, um die Gaseinklemmung in der Filmschicht während des negativen Halbzyklus zu beseitigen, wodurch die Struktur der Filmschicht kompakter wird und dadurch die Salzsprühnebelbeständigkeit erhöht wird.
Nach der CNC-Präzisionsbearbeitung beeinflusst der Ra-Wert der Oberflächenrauheit des Teils die aktuelle Verteilung. Wenn das Bearbeitungsrestmessermuster zu tief ist (Ra>1,6 μm), konzentriert sich das elektrische Feld auf den Spitzenwert, was leicht zur Bildung eines lokalen Films oder Überbrennens führen kann. Daher wird empfohlen, in der Vorbehandlungsphase einen leichten Polier- oder Walzvorgang hinzuzufügen, um den Oberflächen-Ra zwischen 0,8 und 1,2 μm zu kontrollieren, was zu einer gleichmäßigen Schichtdickenverteilung beiträgt.
Methoden zur Erkennung der Filmdicke und Standards für die Dateninterpretation
Genaue Schichtdickendaten sind die Grundlage für die Akzeptanz. Die Industrie verwendet hauptsächlich das elektrische Messverfahren (Dickenmessgerät) und das Slicer-Verfahren. Jedes hat seine anwendbaren Szenarien, und der Käufer muss eine Auswahl basierend auf Genauigkeitsanforderungen und Kosten treffen.
| Erkennungsmethode | Kurze Beschreibung des Prinzips | Typische Genauigkeit/Fehler | Anwendbare Szenarien sowie Vor- und Nachteile |
|---|---|---|---|
| Elektrisches Messverfahren (Wirbelstrom/Betastrahlung) | Messung der Schichtdicke auf nichtmagnetischen Substraten mittels elektromagnetischer Induktion oder Betastrahlendämpfung | ±0,5–2,0 μm | Schnell, zerstörungsfrei, geeignet für eine vollständige Werksinspektion. Bei kleinen Teilen oder komplex gekrümmten Oberflächen kann es jedoch tote Winkel bei der Messung geben, und zur Mittelung der Ergebnisse sind mehrere Messungen erforderlich. |
| Mikrotommethode (metallografische Beobachtung) | Montieren Sie die Probe und messen Sie nach dem Schleifen und Polieren direkt die Querschnittsdicke der Filmschicht unter einem Mikroskop. | ±0,1–0,5 μm | Zerstörende Prüfungen mit hoher Genauigkeit, die zur Schlichtung von Streitigkeiten oder zur Erstmusterbestätigung eingesetzt werden. Filmporosität und Korrosionstiefe können gleichzeitig beobachtet werden |
| Gewichtsverlustmethode (Säurelösung) | Tauchen Sie die oxidierten Teile in verdünnte Säure und wandeln Sie das Filmvolumen und die Filmdicke durch Gewichtsänderungen um. | ±1,0–3,0 μm | Niedrige Kosten und geeignet für großvolumige Stichprobenprüfungen. Es kann jedoch keine Informationen zur lokalen Schichtdickenverteilung liefern und wird leicht durch Porenfüller beeinflusst. |
Bei der eigentlichen Abnahme empfehlen wir eine Kombination aus: Verwendung der Slicer-Methode zur Bestätigung der Prozessparameter für das erste Stück und Verwendung der elektrischen Messmethode für Massenproduktionschargen zur Prüfung aller 5 Teile und Aufzeichnung der Maximal-, Minimal- und Durchschnittswerte. Wenn die auf der Zeichnung angegebene Filmdicke 10 ± 2 μm beträgt, sollten die Stichprobeninspektionsdaten dem Prozessfähigkeitsindex Cp≥1,33 entsprechen, um sicherzustellen, dass die Filmdickenverteilung im Zielbereich konzentriert ist und Salzsprühfehler aufgrund eines zu dünnen Kantenfilms vermieden werden.
Zusammenhang zwischen Filmdicke und Salzsprühbeständigkeit
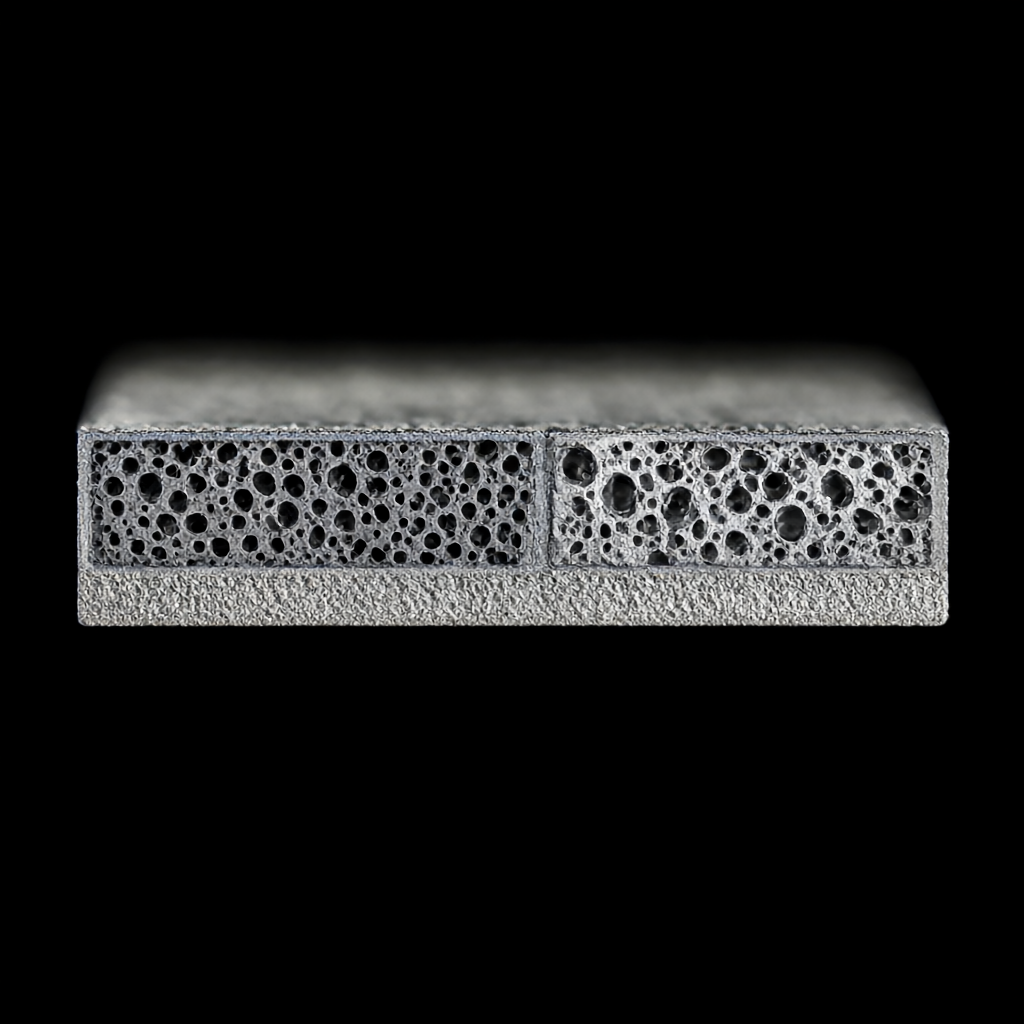
Die Filmdicke ist nicht immer besser. Eine zu dicke Filmschicht (z. B. > 30 μm) weist eine relativ hohe Porosität auf. Wenn es nicht ordnungsgemäß abgedichtet ist, wird es zu einem Kanal, in den korrosive Medien eindringen können. Bei Luftfahrtaluminiumteilen beträgt die herkömmliche Dicke des harten Oxidfilms 25–35 μm und die normale Dicke des korrosionsbeständigen Oxidfilms 8–15 μm. Die Salzsprühbeständigkeit hängt vom Gesamtwert „Filmdicke × Porosität × Versiegelungsqualität“ ab und nicht von einem einzelnen Filmdickenindikator. Daher muss die Porenverschlussrate vor dem Salzsprühtest bestätigt werden, wobei in der Regel eine Porenanzahl von weniger als 10/cm² erforderlich ist.
Spezifikationen für Salzsprühbeständigkeitstests und Fehlermodusanalyse
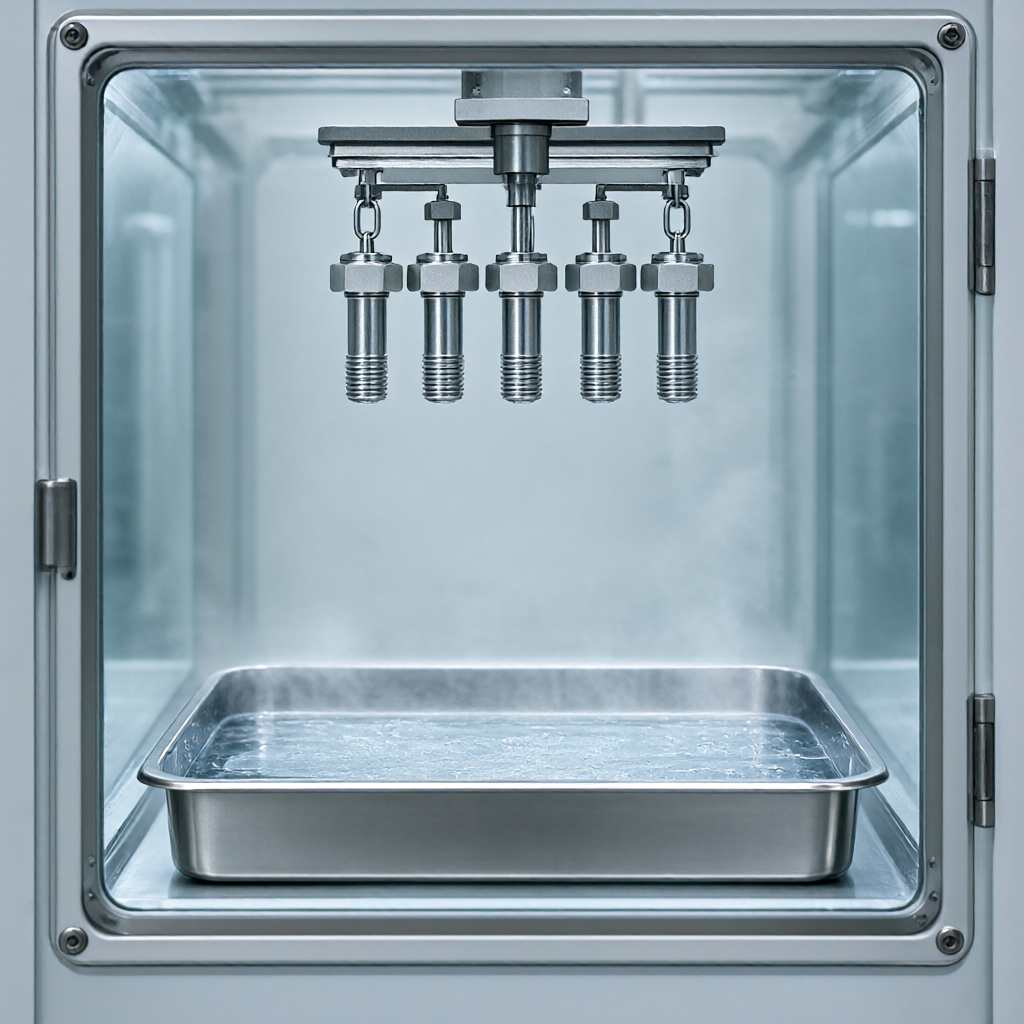
Der Salzsprühtest (NSS) ist ein standardmäßiger beschleunigter Test zur Simulation der Korrosion der Meeresatmosphäre. Zu den häufig verwendeten Standards gehören ASTM B117, ISO 9227 und MIL-STD-810. Bei Luft- und Raumfahrtteilen liegt die Testdauer je nach Anwendungsumgebung typischerweise zwischen 96 und 500 Stunden. Kern des Testurteils ist nicht „kein Weißrost“, sondern „Korrosionspunktdurchmesser“ und „Diffusionsstrecke“.
Häufige Fehlermodi:
- Kanteneffektkorrosion: An den Kanten und Ecken der Teile ist die Folienschicht dünner, der Salzsprühnebel bildet sich bevorzugt an den scharfen Ecken und dringt entlang der Lücken ins Innere ein.
- Lochfraß: Es gibt mikroskopische Defekte in der Folie oder eine unvollständige Versiegelung. Chloridionen dringen ein und bilden einen lokalen Kathodenbereich, der zur Ablagerung von weißem Salzfrost (Al(OH)Cl) führt.
- Filmablösung: Die Vorbehandlungsentfettung ist nicht sauber oder die Filmschicht weist eine unzureichende Haftkraft auf. Die Filmschicht bildet Blasen und fällt im Salznebel ab, wodurch die Matrix freigelegt wird.
Um die oben genannten Fehler zu vermeiden, werden in der Technik häufig zwei Maßnahmen ergriffen: Eine besteht darin, eine Vorfilmbehandlung (chemische Umwandlungsbeschichtung) hinzuzufügen, um vor der Anodisierung eine dichte Passivierungsschicht zu bilden, um den direkten Kontakt zwischen dem Substrat und der Filmschicht zu blockieren. Die andere besteht darin, den Versiegelungsprozess zu optimieren, indem man Heißwasserversiegelung (90–100 °C) oder Dampfversiegelung (>100 °C) verwendet, um die Poren mit Calciumaluminathydrat zu füllen und die Wasseraufnahme der Filmschicht zu reduzieren. Es muss sofort nach dem Versiegeln trockengeblasen werden, um zu verhindern, dass der Wasserfilm unter der Folienschicht zurückbleibt und eine Korrosionsquelle bildet.
Strategie zur Kontrolle der Filmdickenkonsistenz in der Massenproduktion
Bei der Batch-CNC-Teilebearbeitung ist die Konsistenz der Filmdicke ein Qualitätsproblem. Die strukturellen Unterschiede zwischen verschiedenen Chargen von Aluminiumstabkristallen und die unterschiedlichen Restoxidablagerungen auf der bearbeiteten Oberfläche führen zu Schwankungen in der Effizienz des Oxidationsstroms. ShowyMetal hat eine geschlossene Datenverfolgung zwischen einer Gruppe von 72 CNC-Geräten und der Oberflächenbehandlungswerkstatt eingerichtet: Bevor jede Teilecharge eingelagert wird, wird der bearbeitete Oberflächenstatus (Ra-Wert, Vorhandensein oder Fehlen von Messerspuren) aufgezeichnet, der aktuelle Dichtereferenzwert wird während der Oberflächenbehandlung für jede Charge angepasst und Dickenmessgeräte werden verwendet, um die Schichtdickendrift in der ersten, mittleren und letzten Phase zu überwachen.
- Batch-Isolierung: Es ist strengstens verboten, Aluminiummaterialien verschiedener Marken (z. B. 6061-T6 und 7075-T6) im selben Tank zu oxidieren. Aufgrund unterschiedlicher Gitterstrukturen variiert die Geschwindigkeit der Filmbildung stark.
- Badpflege: Überprüfen Sie regelmäßig die Schwefelsäurekonzentration und den freien Säuregehalt, füllen Sie entionisiertes Wasser alle 200 dm² erzeugter Oberfläche auf und kontrollieren Sie die Konzentration der Verunreinigungsionen (insbesondere Kupfer und Eisen) unter 50 ppm.
- Hängendes Design: Verwenden Sie Aufhänger aus Titanlegierung mit guter Leitfähigkeit, und die Kontaktpunkte sind mit hochtemperaturbeständigem Isolierkleber beschichtet, um zu verhindern, dass die Aufhängerpunkte zu lokalen Schwachstrombereichen werden.
Durch die obige Steuerung kann die Standardabweichung der Filmdicke derselben Charge innerhalb von ±1,5 μm kontrolliert werden, wodurch die Stabilität der Salzsprühbeständigkeitstestergebnisse gewährleistet wird. Bei Projekten mit hohen Konsistenzanforderungen wird empfohlen, die „Anforderungen an die Gleichmäßigkeit der Filmdickenverteilung“ in den Zeichnungen zu klären, z. B. „Der Filmdickenunterschied zwischen zwei beliebigen Punkten auf demselben Teil darf 5 μm nicht überschreiten“, um eine gezielte Optimierung am Ende der Produktion zu ermöglichen.
FAQ-Analyse
Warum müssen Luft- und Raumfahrtteile manchmal chemisch poliert und nach der Bearbeitung dann eloxiert werden?
Wenn das Erscheinungsbild des Teils eine hochglänzende Oberfläche erfordert (z. B. Ra



