Optimierung der Schnittpfade für die CNC-Bearbeitung von speziell geformten Löchern und tiefen Hohlraumnuten in Luft- und Raumfahrtteilen
Strategie zur Schnittwegoptimierung für speziell geformte Löcher und tiefe Hohlraumnuten bei der CNC-Bearbeitung von Luft- und Raumfahrtteilen
Angesichts der strengen Anforderungen an Präzisions-CNC-Teile im Luft- und Raumfahrtbereich ist die Optimierung der Schnittpfade von speziell geformten Löchern und tiefen Hohlraumnuten der entscheidende Faktor für die Ausgewogenheit von Bearbeitungseffizienz, Werkzeugstandzeit und geometrischer Genauigkeit. Eine effektive Pfadplanung kann die Oberflächenrauheit erheblich reduzieren und die Dimensionsstabilität von Strukturen mit tiefen Hohlräumen verbessern. Bei Teilen, die eine Toleranz von ±0,01 mm und eine Oberflächengüte von Ra0,4 μm erreichen müssen, bestimmt die wissenschaftliche Werkzeugweggestaltung direkt die Akzeptanzrate des Endprodukts.
Komplexe geometrische Strukturen stellen eine Herausforderung für die traditionelle Bearbeitung dar
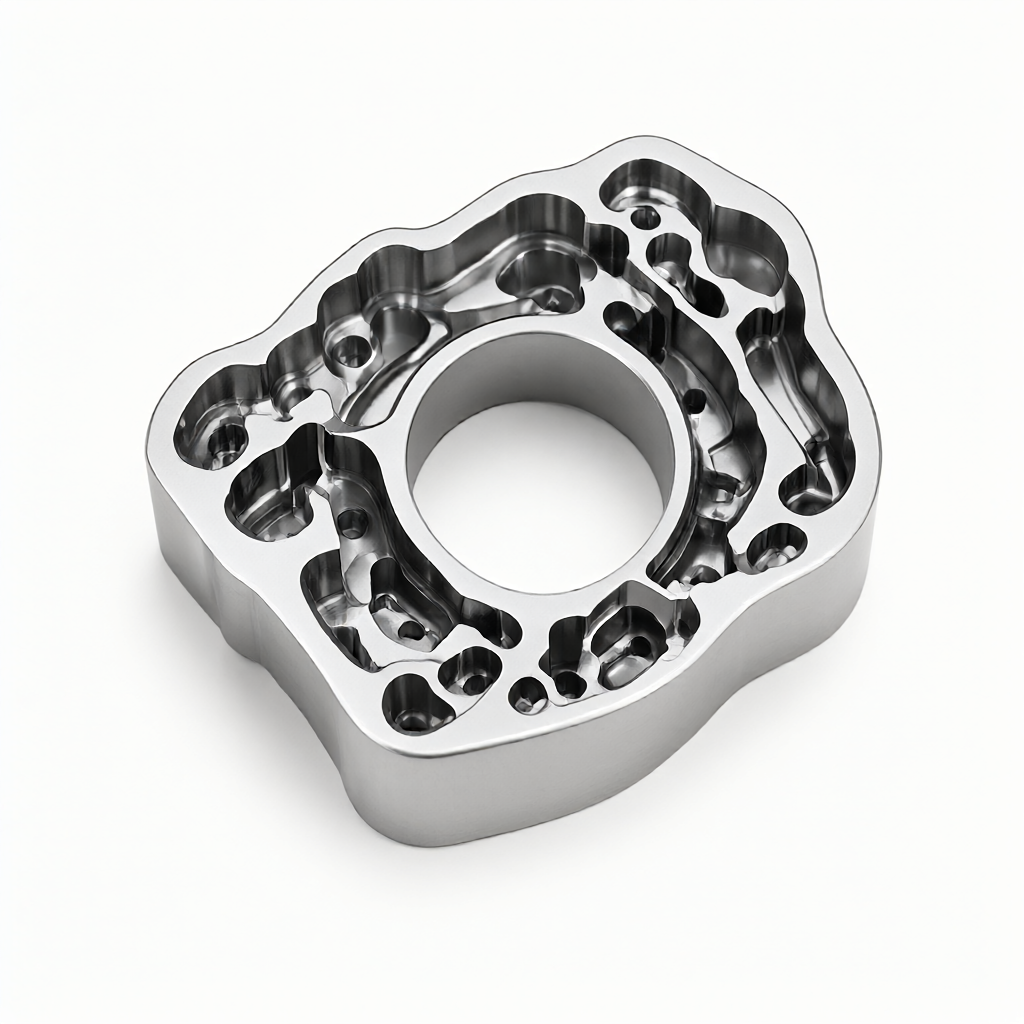
Speziell geformte Löcher in Luft- und Raumfahrtqualität gehen häufig mit asymmetrischen Konturen, Schlitzen mit engem Winkel und extrem tiefen Sacklochstrukturen einher. Wenn zur Bearbeitung solcher Strukturen herkömmliche Abwärts- oder Aufwärtsfrässtrategien verwendet werden, führt eine ungleichmäßige seitliche Kraft auf das Werkzeug oft dazu, dass das Werkzeug nachgibt, was sich auf die Vertikalität der Lochwand auswirkt. Gleichzeitig können tiefe Hohlraumnuten in einer Umgebung mit begrenzter Spanabfuhr leicht zu thermischem Verschleiß oder Abplatzen des Werkzeugs führen, wenn der Bahnvorschub nicht schrittweise angepasst wird. Bei der Bewertung von Lieferanten müssen sich Einkäufer darauf konzentrieren, ob sie für solche Schwierigkeiten über mehrachsige Verbindungssimulationsfunktionen verfügen, anstatt sich ausschließlich auf allgemeine Parametertabellen zu verlassen.
Auswirkungen der Mehrachsenverbindung und der Werkzeughaltersteifigkeit auf die Schneideffizienz
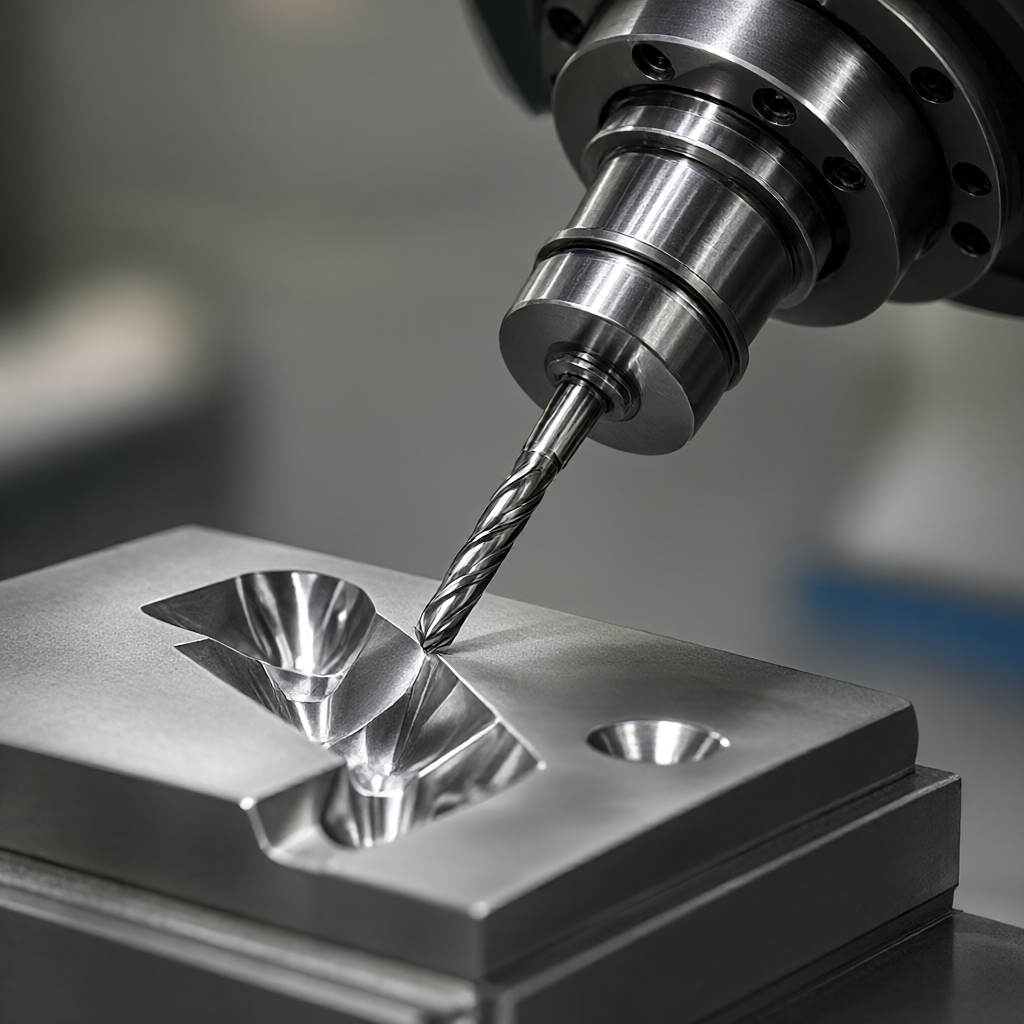
Der Einsatz von 4-Achs- oder 5-Achs-Bearbeitungszentren ist Voraussetzung für eine effiziente Optimierung. Durch die Mehrachsenverbindung behält das Werkzeug stets einen besseren Schnittwinkel bei und verringert den Überhang, wodurch die Steifigkeit bei der Bearbeitung tiefer Hohlräume deutlich verbessert wird. Wenn beispielsweise ein tiefer Hohlraum mit einer geneigten Oberfläche bearbeitet wird, neigt eine 5-Achsen-Werkzeugmaschine die Spindel, um den Winkel zwischen der Werkzeugachse und der Normalenlinie der bearbeiteten Oberfläche zu minimieren und so Vibrationen wirksam zu reduzieren.Die Fünf-Achsen-Verbindung verbessert die Steifigkeit tiefer Hohlraumrillen
Schlüsselparameter für die Auswahl von Werkzeugmaterial und Beschichtung
Hartmetallmaterial: Geeignet für Hochgeschwindigkeits-Präzisionsfräsen, hohe Verschleißfestigkeit, geeignet für Teile aus Aluminium und Aluminiumlegierungen.
Kobalthaltiger Schnellarbeitsstahl: Gute Zähigkeit, Schlagfestigkeit, geeignet für die Grobbearbeitung speziell geformter Löcher mit komplexen Konturen.
Beschichtungstechnologie: Die TiAlN-Beschichtung kann die Hochtemperaturbeständigkeit verbessern und eignet sich für schwer zu bearbeitende Materialien wie Edelstahl; Die DLC-Beschichtung reduziert den Reibungskoeffizienten und trägt zur Verbesserung der Oberflächenbeschaffenheit bei.
Gestuftes Vorschub- und Wärmeableitungsmanagement für tiefe Taschenschnittpfade
Bei der Bearbeitung tiefer Hohlraumnuten (Seitenverhältnis größer als 10) führt das Schneiden in einem einzigen Durchgang über die gesamte Tiefe zu einem Wärmestau. Die optimierte Strategie besteht darin, die Gesamttiefe in mehrere Schritte aufzuteilen und nach dem Schneiden jeder Schicht eine ausreichende Kühlung durchzuführen.
Spiralmesser: Im Vergleich zum geraden Eindringen in die Z-Achse kann der Spiralpfad Spannungskonzentrationen am Startpunkt vermeiden und den leicht stumpfen Winkel des Werkzeugs schützen.
adaptiver Spielraum: Passen Sie die Schnitttiefe des nächsten Prozesses dynamisch an die bearbeitete Fläche an, um eine gleichmäßige Schnittmenge zu gewährleisten und lokale Überlastungen zu vermeiden.
Spanflötendesign und Schneidflüssigkeitssprühwinkel
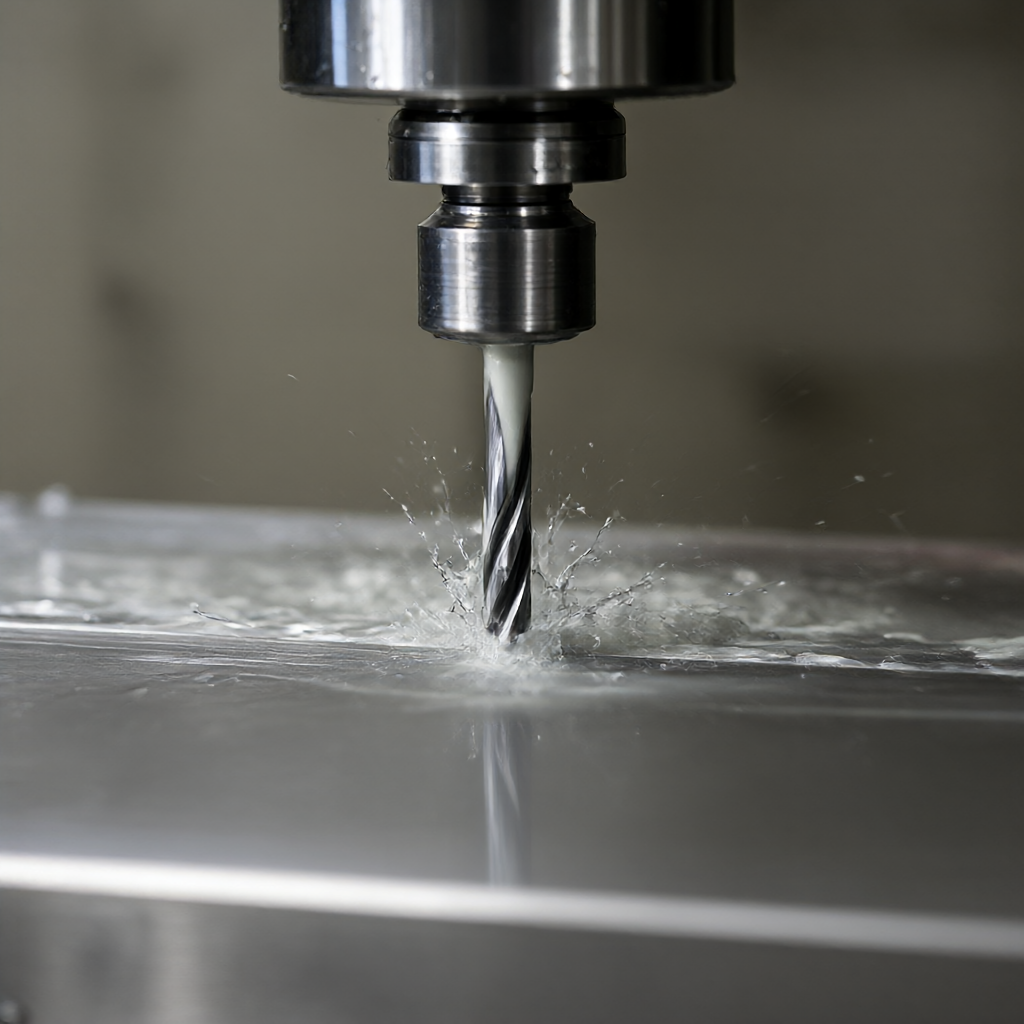
Eine angemessene Gestaltung des Spanabfuhrraums kann verhindern, dass sich Späne am Werkzeug verfangen. Beim Schreiben von CNC-Programmen sollte ausreichend Platz für den seitlichen Rückzug reserviert werden. Gleichzeitig wird mit der gerichteten Schneidflüssigkeitsdüse das Kühlmittel direkt auf den Kontaktpunkt zwischen der Schneidkante und dem Werkstück gesprüht, wodurch die Späne entfernt und der Temperaturanstieg verringert werden, was für die Aufrechterhaltung der Ra0,4μm-Oberfläche von entscheidender Bedeutung ist.Der gerichtete Sprühstrahl optimiert die Spanabfuhr und Kühlung
Kontrolle der Oberflächenintegrität für die Profilbearbeitung speziell geformter Löcher
Bei der Endbearbeitung speziell geformter Löcher liegt der Schwerpunkt auf der Oberflächenintegrität, einschließlich Restspannung, Mikrorissen und Glätte. Durch die Verwendung einer Mikroschneidestrategie mit geringer Schnitttiefe (z. B. 0,1–0,2 mm) und hoher Rotationsgeschwindigkeit (über S12000) kann eine durch plastische Verformung verursachte Sekundärhärtung wirksam unterdrückt werden.Beim Mikroschneiden wird eine Oberflächengüte von Ra0,4 μm erreicht
Werkzeugschwenkbahn und Überprüfung des Überschnitts
Nutzen Sie die 5-Achsen-Nachbearbeitungsfunktion der CAM-Software, um Werkzeugschwenkbahnen zu generieren. Achten Sie bei der Bearbeitung der R-Winkel-Übergangszone darauf, eine Werkzeugwegsimulation durchzuführen, um Pfade zu eliminieren, die zu Überschnitten oder Interferenzen führen können. Bei speziell geformten Löchern mit hinterschnittenen Nuten muss ein spezieller Kugelschneider oder Wurzelreiniger verwendet werden, um sicherzustellen, dass sich am Boden der Nut kein Restmaterial befindet, um die Anforderungen an die Montageinterferenzen zu erfüllen.
Vergleich von Bearbeitungslösungen: der Kompromiss zwischen Fräsen und Erodieren
Bei Luftfahrtteilen mit spezifischen Strukturen wirkt sich die Wahl der geeigneten Verarbeitungslösung direkt auf die Kosten und Lieferzeit aus. Die folgende Tabelle vergleicht die Leistung von CNC-Fräsen und langsamem Drahtschneiden/Erodieren bei der Bearbeitung von speziell geformten Löchern und tiefen Hohlraumnuten:
Auf der mikroskopisch kleinen Oberfläche befindet sich möglicherweise eine Nachgussschicht, die eine Nachbearbeitung erfordert.
Komplexe Hohlraumfähigkeiten
Begrenzt durch Werkzeugzugänglichkeit und Steifigkeit
Kann jeden leitfähigen, speziell geformten Innenhohlraum ohne Einschränkungen bei der Spanabfuhr bearbeiten
Verarbeitungseffizienz
Mittlere bis hohe Geschwindigkeit, geeignet für Chargen
Niedriger, geeignet für kleine Teile mit hoher Härte oder Prototypen
In der tatsächlichen Produktion wird bei komplexen Teilen mit Titanlegierungen meist das 5-Achsen-Fräsen als Hauptlösung eingesetzt. Bei extrem tiefen schmalen Nähten, die mit Fräswerkzeugen nur schwer zu erreichen sind, wird das Funkenerosionsbohren als Hinterschnittbearbeitung eingesetzt. Diese hybride Prozessstrategie maximiert die Bearbeitungsfreiheit bei gleichzeitiger Gewährleistung der Präzision.
Qualitätsabnahmestandards und Prüfmethoden
Um eine zuverlässige Lieferung von Luftfahrtteilen sicherzustellen, muss ein prozessübergreifendes Inspektionssystem vom ersten Artikel bis zum Versand eingerichtet werden.
Maßhaltigkeit: Führen Sie mit einer dreidimensionalen Koordinatenmessmaschine (KMG) eine umfassende Inspektion wichtiger speziell geformter Löcher und tiefer Hohlraumnutabmessungen durch, um sicherzustellen, dass die Toleranz innerhalb von ±0,01 mm liegt.
Oberflächenrauheit: Verwenden Sie ein Rauheitsmessgerät, um die fertige Oberfläche zu erfassen und zu überprüfen, ob sie die Ra0,4μm-Anforderung erfüllt.
Aussehenskontrolle: Stellen Sie durch Sichtprüfung und Lupe sicher, dass keine Kratzer, Grate und thermische Verfärbungen vorhanden sind, um die Konsistenz der Hochglanzoberfläche sicherzustellen.
Fazit und Vorschläge zur Zusammenarbeit
Hervorragende CNC-Bearbeitung bedeutet nicht nur die Stapelung von Geräten, sondern auch die tiefe Integration von Schnittpfaden, Werkzeugverwaltung und Prozessparametern. Als Reaktion auf die Herausforderungen speziell geformter Löcher und tiefer Hohlraumnuten besteht die einzige Möglichkeit zur Verbesserung der Qualität darin, Strategien mit Stufenvorschub, mehrachsiger Verknüpfung und feiner Spanabfuhr anzuwenden. Wenn Sie ein Luft- und Raumfahrtkomponentenprojekt mit komplexen inneren Hohlräumen und vielschichtigen, speziell geformten Löchern haben, wird empfohlen, Zeichnungen bereitzustellen, um mit uns den spezifischen Werkzeugwegplan und die Materialauswahl zu besprechen. Professionelles Engineering-Docking kann Ihnen helfen, potenzielle Verarbeitungsrisiken zu vermeiden und eine stabile Genauigkeit und Konsistenz des Erscheinungsbilds während der Chargenlieferung sicherzustellen. Gerne können Sie Zeichnungen senden, um eine detaillierte Prozessbewertung und ein Angebot zu erhalten.
Senden Sie Ihre STEP-/DWG-/PDF-Zeichnung — unsere Ingenieure antworten innerhalb von 2 Stunden mit einem detaillierten Angebot inkl. kostenloser DFM-Analyse und Verfahrensberatung, unverbindlich.
Schicken Sie uns Ihre Zeichnung – den Rest erledigen wir
Senden Sie Ihre STEP-/DWG-/PDF-Zeichnung und erhalten Sie innerhalb von 2 Stunden ein detailliertes Angebot mit kostenloser DFM-Analyse und Verfahrensberatung. Keine Mindestbestellmenge – ab 1 Stück.