





Die zugrunde liegende Logik der CNC-Bearbeitung von Luft- und Raumfahrtteilen mit Abmessungen außerhalb der Toleranz
Im Luft- und Raumfahrtbereich steht die Dimensionsstabilität der Präzisions-CNC-Bearbeitung in direktem Zusammenhang mit der Flugsicherheit und der Montagezuverlässigkeit. Viele Ingenieure stellen fest, dass es in der tatsächlichen Massenproduktion trotz klarer Kennzeichnung der Zeichnungstoleranzen häufig zu Maßabweichungen kommt. Hierbei handelt es sich in der Regel nicht um einen einzelnen Verbindungsfehler, sondern um das Ergebnis einer Kombination aus Materialeigenschaften, Prozessstrategien und Erkennungsmethoden. Aluminiumlegierungen in Luftfahrtqualität (wie 7075-T6) und Titanlegierungen (wie Ti-6Al-4V) sind sehr steif, lassen sich aber leicht verformen. Wenn die Rückfederung nach dem Abbau von Schneidwärme und Klemmspannung nicht richtig eingeschätzt wird, können die Endmaße leicht vom theoretischen Wert abweichen. Daher ist es wichtiger, die systematischen Ursachen von Maßabweichungen zu verstehen, als nur die Parameter der Werkzeugmaschine anzupassen. Für Hersteller, die für wichtige Strukturteile verantwortlich sind, ist die Einrichtung eines geschlossenen Kreislaufsystems von der Materialchargenverwaltung bis zur umfassenden Inspektion der Grundstein, um sicherzustellen, dass jedes Luft- und Raumfahrtteil strenge Abnahmestandards erfüllt.
Mechanismus zur Materialverformung und zum Abbau von Schnittspannungen
Nichtlineare Verformung durch Restspannungsfreisetzung
Bei Strukturteilen für die Luft- und Raumfahrt werden häufig dickwandige Schmiede- oder Gussrohlinge verwendet, und im Inneren herrschen komplexe Eigenspannungsverteilungen. Wenn beim CNC-Fräsen Oberflächenmaterial entfernt wird, wird der ursprüngliche Zustand des Spannungsgleichgewichts zerstört. Wenn das Teil aus der Vorrichtung entfernt wird, werden die Restspannungen neu verteilt, was dazu führt, dass sich das Teil verbiegt oder verdreht. Diese Verformung ist in der Regel nichtlinear und akkumuliert mit zunehmender Bearbeitungstiefe. Wenn beispielsweise bei der Bearbeitung großer Flügelrippen aus Aluminiumlegierung zu viel Überschuss auf einmal entfernt wird, kann die Entspannung an der Unterseite dazu führen, dass sich die Flügelwurzel ausbeult und die Größe der Flügelspitze den oberen Grenzwert überschreitet. Um dieses Risiko zu vermeiden, muss eine schichtweise Frässtrategie angewendet werden, bei der das Gesamtaufmaß in drei Stufen unterteilt wird: grob, halbfertig und fein. Zwischen jeder Schicht wird eine 2-5 mm dicke „Spannungspufferschicht“ reserviert, damit sich das Werkstück vollständig stabilisieren kann, bevor mit der nächsten Schneidschicht fortgefahren wird.
Folgewirkungen der Wärmebehandlung und Bearbeitung
Die Materialqualität bestimmt die Verformungsempfindlichkeit. Der 7075-T651-Zustand ist anisotrop. Wenn nach der Bearbeitung ein Spannungsarmglühen erforderlich ist, nehmen die Maßänderungen erheblich zu. Normalerweise wird empfohlen, nach der Spannungsarmbehandlung eine Endbearbeitung durchzuführen, um Maßabweichungen aufgrund der Wärmebehandlung zu vermeiden. Bei Teilen aus Titanlegierungen kann sich die durch die Schnittreibung erzeugte Wärme aufgrund ihrer geringen Wärmeleitfähigkeit leicht ansammeln, was zu einer lokalen Wärmeausdehnung führt. Wenn die Vorschubgeschwindigkeit zu hoch oder die Schnitttiefe zu groß ist, kann das Ausmaß der thermischen Verformung mehrere zehn Mikrometer erreichen und weit über den für Präzisionsformen erforderlichen Kontrollbereich im Mikrometerbereich hinausgehen. Daher sind der Einsatz von Hochtemperatur-Schneidwerkzeugen und die Konstruktion großer Spanbrecher für Titanlegierungen die zentralen Prozessmittel zur Kontrolle thermischer Fehler.
Analyse von Vorrichtungsinterferenzen und Klemmverformungen
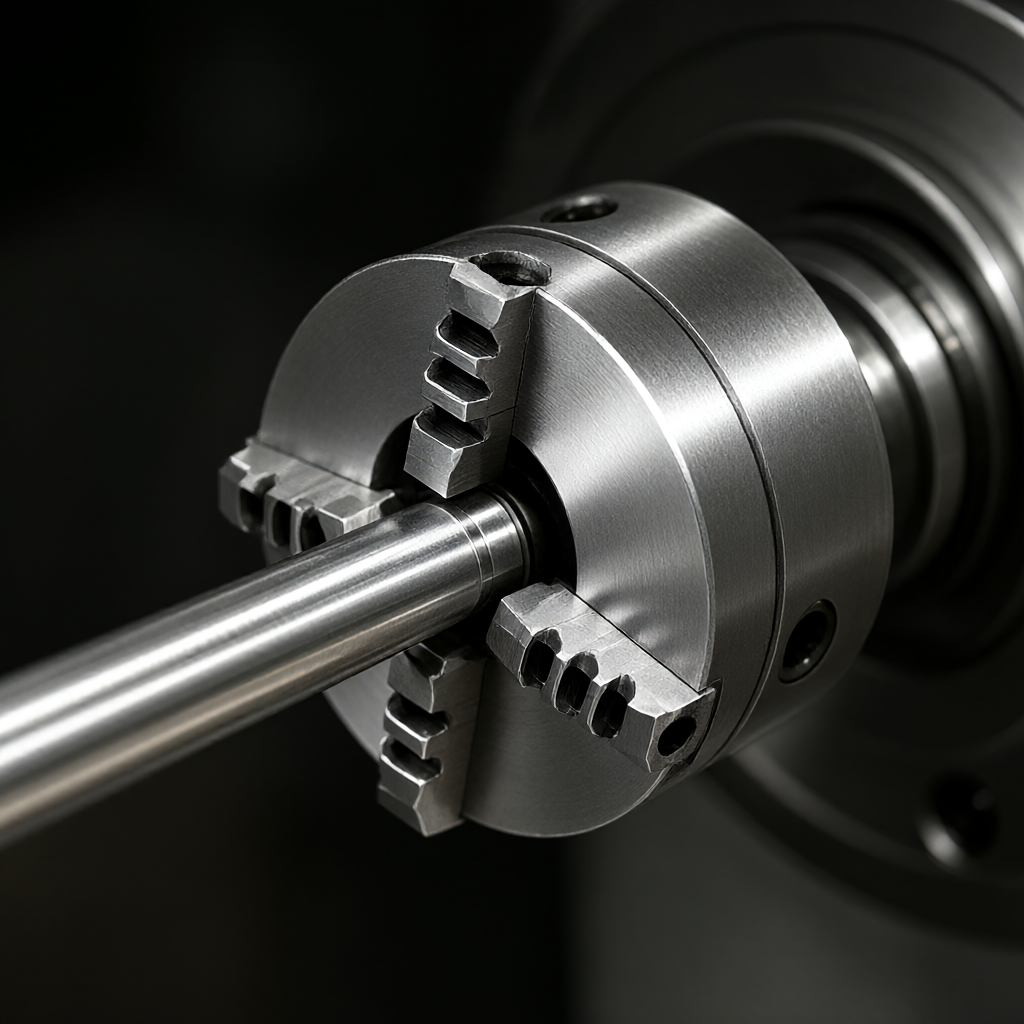
Luft- und Raumfahrtteile haben komplexe Formen und erfordern häufig eine mehrseitige Drehbearbeitung. Eine unsachgemäße Vorrichtungskonstruktion ist eine häufige Ursache für Maßabweichungen. Klemmen mit unzureichender Steifigkeit oder unebenen Kontaktflächen führen unter Einwirkung von Schnittkräften zu einer elastischen Verformung. Diese Verformung wirkt sich nicht nur auf den aktuellen Prozess aus, sondern wird nach dem Umdrehen auch zu einer Quelle für Fehler in der Bezugsebene, d. h. für „Bezugskonvertierungsfehler“. Zum Spannen schlanker Wellenteile wird beispielsweise ein Dreiklauenfutter verwendet. Aufgrund der Koaxialitätsbeschränkung des Dreiklauenmechanismus selbst und der wenigen Klauenkontaktpunkte wird die Geradheit der Wellenteile leicht durch ungleichmäßige Klemmkraft beeinträchtigt. Es wird empfohlen, hydraulische Klemmen oder spezielle kundenspezifische Klemmen zu verwenden, um die Klemmverformung innerhalb von 0,005 mm durch gleichmäßigen Mehrpunktdruck oder Vakuumhalten zu kontrollieren. Gleichzeitig sollte die Kontaktfläche zwischen der Vorrichtung und dem Werkstück sauber gehalten werden, um einen Versatz der Z-Achse durch ungleichmäßige Dichtungsdicke zu vermeiden. Bei dünnwandigen Kastenteilen wird ein luftexpandierender Dorn zur Unterstützung der inneren Lochwand verwendet, der durch äußere Schnittkräfte verursachte Schrumpfungsverformungen wirksam ausgleichen und eine gleichmäßige Wandstärke gewährleisten kann.
Strategie zur Kompensation von Werkzeugverschleiß und Schnittparametern
Werkzeugwegoptimierung und dynamische Verschleißkompensation
Beim Hochgeschwindigkeitsschneiden kommt es weiterhin zu einem Werkzeugverschleiß, insbesondere zu mikroskopischen Absplitterungen an der Schneidkante und zum Abblättern der Beschichtung. Bei Luftfahrtaluminiumlegierungen führt ein schlechtes dynamisches Gleichgewicht des Werkzeughalters zu hochfrequenten Vibrationen, beschleunigt den Werkzeugverschleiß und hinterlässt Oberflächenvibrationsspuren. In der Programmierphase sollte eine Gleichlauffrässtrategie übernommen werden, um plötzliche Änderungen der Schnittdicke zu reduzieren und übermäßige Kräfte auf das Werkzeug zu vermeiden. Moderne CNC-Systeme unterstützen Funktionen zur Werkzeugradiuskompensation und Werkzeugspitzenverschleißkompensation, der Bediener muss den Kompensationswert jedoch in Echtzeit auf der Grundlage der tatsächlichen Testschnittergebnisse anpassen. Wenn die Werkzeugstandzeit in der Massenproduktion instabil ist, führt dies zu einer Gradientendrift in der Größe der Teile derselben Charge. Es wird empfohlen, ein Modell zur Überwachung der Werkzeuglebensdauer zu erstellen, die verbleibende Lebensdauer anhand des Spindelstroms oder akustischer Emissionssignale vorherzusagen und den Austausch zu erzwingen, bevor der Werkzeugverschleiß einen kritischen Wert erreicht, anstatt sich ausschließlich auf feste Zählwerte zu verlassen. Für den Endbearbeitungsprozess wird normalerweise ein Spielraum von 0,01 bis 0,02 mm reserviert, und die untere Größengrenze wird durch die Endbearbeitung des letzten neuen Werkzeugs sichergestellt. Diese „Versicherungsmargen“-Strategie kann wirksam gegen Maßschwankungen durch Werkzeugverschleiß absichern.
CNC-Systemfehler- und Wärmekompensationstechnologie
Die geometrischen Fehler und thermischen Fehler von CNC-Werkzeugmaschinen sind die unsichtbaren Killer übermäßiger Maßtoleranzen. Thermische Fehler entstehen hauptsächlich durch die axiale Verschiebung, die durch den Spindelmotor, die Reibung der Führungsschiene und Änderungen der Schmieröltemperatur verursacht wird. Während der Langzeitbearbeitung kann die Temperatur der Spindel auf bis zu 10–20 °C ansteigen, was zu einer systematischen Verschiebung des Z-Achsen-Positionierungsfehlers führt. Das fortschrittliche Wärmekompensationssystem überwacht mithilfe von Laserinterferometern oder Temperatursensoren die Temperatur jeder Achsenführungsschiene in Echtzeit und korrigiert die Koordinatenwerte mithilfe von Softwarealgorithmen dynamisch. Bei Altgeräten kann die Werkzeugmaschine durch die Einstellung eines stabilen Startvorwärmprogramms (z. B. Dauerbetrieb für 30 Minuten) in einen thermischen Gleichgewichtszustand gelangen. Darüber hinaus führt der Schleppfehler (Servo Lag) des CNC-Systems zu Konturfehlern beim Beschleunigen und Abbremsen. Durch Reduzieren des Beschleunigungs-Einstellwerts oder Optimieren der Geschwindigkeits-Feedforward-Parameter kann der Einfluss des Schleppfehlers auf die Genauigkeit komplexer gekrümmter Oberflächen verringert werden. Bei der Bearbeitung von Luft- und Raumfahrtteilen, insbesondere wenn es sich um komplexe Pentaederkonfigurationen handelt, wird die Durchführung regelmäßiger Rayleigh-Tests empfohlen, um die Rechtwinkligkeit zwischen den Achsen zu bewerten und sicherzustellen, dass geometrische Fehler innerhalb des zulässigen Bereichs liegen.
Vergleich häufiger Gründe für Abweichungen von der Toleranz und Korrekturpläne
Unterschiedliche Fehlermodi entsprechen unterschiedlichen Korrekturlogiken. Die folgende Tabelle fasst die Ursachenanalyse und gezielten Lösungen für vier typische Phänomene von Maßabweichungen bei der CNC-Bearbeitung in der Luft- und Raumfahrt zusammen und dient als Referenz für Prozessingenieure:
| Ausfallphänomen | Hauptursache | Typische Merkmale | Korrekturplan und Überprüfungsmethode |
|---|---|---|---|
| Bogenverformung im freien Zustand | Ungleichmäßige Restspannungsfreisetzung | Nach dem Umdrehen ist die Ebenheit extrem schlecht und die Mitte ist konvex. | Einführung von schrittweisem Mahlen + natürlicher Alterung; Verwendung von V-förmigen Blöcken zur Unterstützung der Verarbeitung; Drei-Koordinaten-Vollbildprüfung |
| Die Losgrößen werden nach und nach größer | Anhäufung von Werkzeugverschleiß | Der erste Teil derselben Charge ist qualifiziert, aber der letzte Teil liegt außerhalb der Toleranz. | Implementieren Sie eine Warnung zur Werkzeuglebensdauer. Reservemarge für die Endbearbeitung; Schlüsselmaße alle 10 Stück stichprobenartig prüfen |
| Nach dem Spannen sind die Maße normal, nach dem Lösen jedoch außerhalb der Toleranz. | Klemmkraft ist zu groß oder elastische Verformung | Koaxialitätsunterschied zwischen Vorrichtung und Werkstück | Klemmsteifigkeit optimieren; Verwenden Sie Hydraulik-/Vakuumspanner. Berechnen Sie die Klemmverformung und den Rückwärtsausgleich |
| Positionsspezifischer periodischer Fehler | Radialschlag der Spindel oder Lagervorspannung | Auf der Oberfläche treten periodische Wellen auf | Laserinterferometer erkennt axiale/radiale Fehler der Spindel; schleift Lager nach oder ersetzt sie; prüft die Sauberkeit der Werkzeughalterkegelfläche |
Präzises Erkennungs- und Qualitätskontrollsystem mit geschlossenem Regelkreis
Dreidimensionale Koordinatenmessung und Erstmusterbestätigung
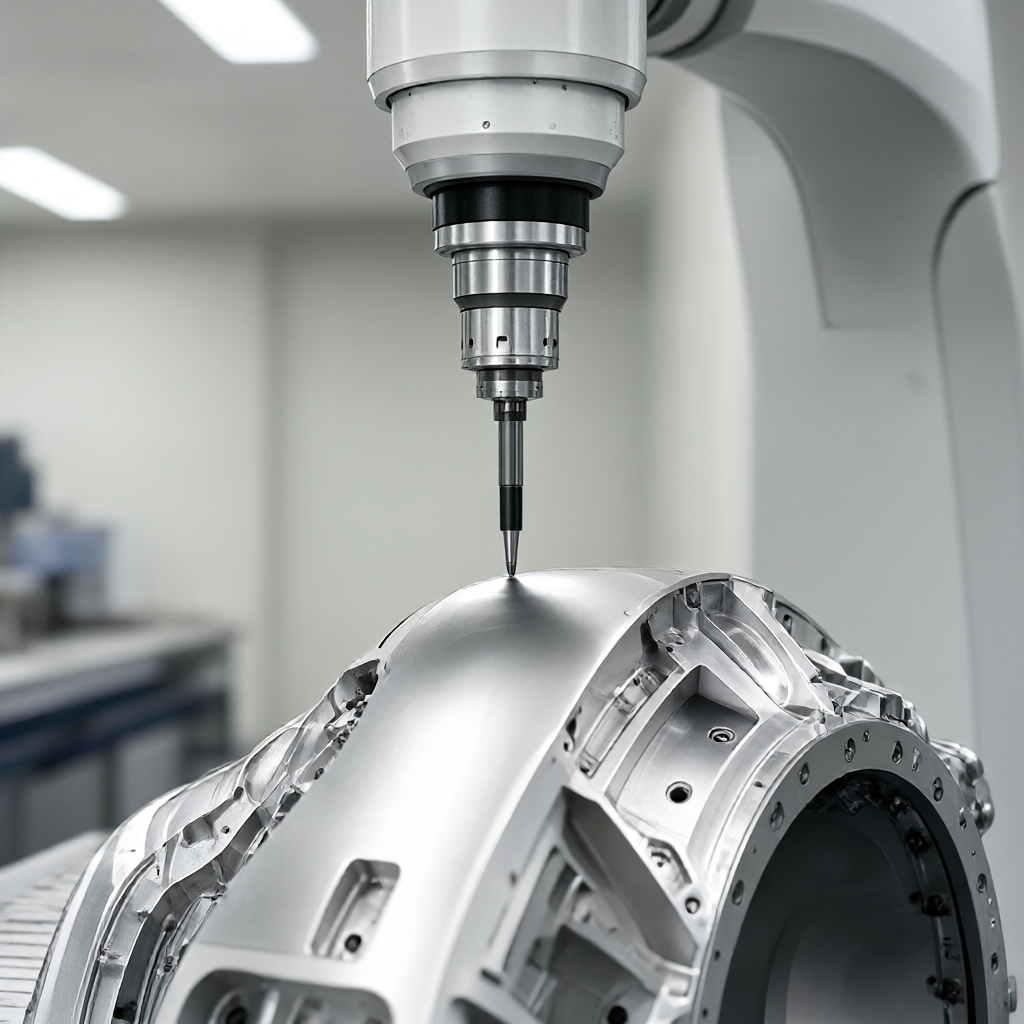
Die Abnahme von Luftfahrtteilen erfolgt in der Regel nach den Anforderungen des AS9100-Systems mit 100%-Prüfung der Schlüsselmerkmale (KC). Der Einsatz eines KMG (Koordinatenmessgerät) mit Fünf-Achsen-Verbindung ist ein zuverlässigeres Mittel zur Überprüfung der Abmessungen komplexer Räume. Vor der Messung ist eine konstante Temperaturkontrolle erforderlich, und die Umgebungstemperaturdifferenz sollte innerhalb von ±0,5 °C kontrolliert werden, um zusätzliche Fehler durch thermische Ausdehnung und Kontraktion zu vermeiden. Die Erstmusterprüfung ist nicht nur eine Maßkontrolle, sondern umfasst auch eine umfassende Beurteilung der Korrektheit der Werkzeugbahn, des Risikos von Vorrichtungsstörungen und der Oberflächenqualität. Es wird empfohlen, die Messpunkte der Schlüsselabmessungen im Programmierkoordinatensystem zu verfestigen, um eine automatische Erkennung zu erreichen und menschliche Lesefehler zu reduzieren. Für interne verborgene Merkmale kann die optische Scantechnologie verwendet werden, um Punktwolkendaten zu erhalten, und das Abweichungswolkendiagramm kann mit dem CAD-Modell verglichen werden, um lokale Bereiche außerhalb der Toleranz visuell anzuzeigen und Datenunterstützung für die Prozessverbesserung bereitzustellen.
Chargenkonsistenz- und Prozessfähigkeitsindex
Es reicht nicht aus, sich nur auf die Endkontrolle zu verlassen, sondern Sie müssen auf den Prozessfähigkeitsindex (Cpk) achten. Für luftfahrtkritische Teile ist normalerweise ein Cpk≥1,33 erforderlich. Durch die Analyse von SPC-Diagrammen (Statistical Process Control) kann festgestellt werden, ob Prozessschwankungen durch besondere Ursachen verursacht werden (z. B. Unterschiede bei den Werkzeugchargen, Schwankungen der Materialhärte). In der Massenproduktion sperrt ShowyMetal die Schnittparameter durch standardisierte Betriebsanweisungen (SOP) und erstellt eine Datenbank in Bezug auf Materialhärte und Werkzeuglebensdauer. Wenn eine Abweichung im Prozesstrend erkannt wird, löst das System automatisch einen Mechanismus zur Überprüfung der Abschaltung aus. Diese datengesteuerte präventive Qualitätskontrolle kann das Risiko von Maßabweichungen vor dem Versand effektiv abfangen und sicherstellen, dass jede an Kunden gelieferte Charge von Luft- und Raumfahrtteilen ein hohes Maß an Konsistenz und Rückverfolgbarkeit aufweist.
Häufig gestellte Fragen zu CNC-Größenproblemen in der Luftfahrt
Was ist der normale Bereich für den Größenrücksprung von Luftfahrtaluminiumteilen nach dem Fräsen?
Die Höhe der Rückfederung hängt vom Rohlingsrand, der Wandstärke und der Abkühlzeit ab. Normalerweise ist die Größe stabiler, wenn sie nach dem Feinfräsen 24 Stunden lang platziert wird. Wenn kein Spannungsarmglühen durchgeführt wird, kann die Rückfederung dünnwandiger Teile 0,02–0,05 mm erreichen. Es wird empfohlen, den Rückprallkoeffizienten dieser spezifischen Form durch Probeschneiden des ersten Stücks zu ermitteln und in nachfolgenden Prozessen eine umgekehrte Kompensation durchzuführen.
Wie kann ein Überschneiden von Fünf-Achsen-Bearbeitungszentren bei der komplexen Oberflächenbearbeitung in der Luft- und Raumfahrt vermieden werden?
Überschneiden wird häufig durch eine falsche Definition der Werkzeugbasislänge oder durch Freiwinkelstörungen verursacht. Um eine strenge Kollisionssimulation durchzuführen und den Winkel zwischen der Werkzeugkugel und der Normalenlinie des Werkstücks zu überprüfen, muss CAM-Software verwendet werden. Stellen Sie sicher, dass der Basislängenparameter unter den ungünstigsten Arbeitsbedingungen größer ist als der Werkzeugüberhang, und führen Sie vor der eigentlichen Bearbeitung eine Trockenlaufprüfung durch, insbesondere den Zustellweg in der Nähe der Ecke der Kavität.
Was sind die Hauptfaktoren für Maßabweichungen bei der Verarbeitung von Titanlegierungen?
Die Hauptprobleme bei Titanlegierungen sind thermische Verformung und Werkzeugverschleiß. Eine geringe Wärmeleitfähigkeit führt zu hohen Temperaturen in der Schneidzone und einer erheblichen lokalen Wärmeausdehnung des Werkstücks. Gleichzeitig verschleißt das Werkzeug schnell und die Formstabilität ist schlecht. Es ist notwendig, ein starkes Kühlmittel (leicht wasserlöslich oder Spurenwasserschmierung) zu verwenden, die Schnittgeschwindigkeit zu reduzieren und die Anzahl der Endbearbeitungsvorgänge zu erhöhen, um thermische Fehler und Verschleißakkumulation zu kontrollieren.
Können CNC-Bearbeitungsmaße durch Reparatur repariert werden, wenn die Maße außerhalb der Toleranz liegen?
Es ist strengstens verboten, wichtige Luftfahrtteile nach Belieben zu reparieren. Eine Maßabweichung außerhalb der Toleranz bedeutet in der Regel einen Prozessfehler. Leichte Überschnitte (Oberflächenschicht) können durch Polieren oder Sandstrahlen abgedeckt werden, Funktionsmaße, die die Festigkeit oder Passung beeinträchtigen, müssen jedoch verschrottet und neu bearbeitet werden. Blindreparaturen zerstören die ursprüngliche Spannungsverteilung und Ermüdungslebensdauer der Teile und verstoßen damit gegen Flugsicherheitsvorschriften.
Wie kann die Maßhaltigkeit bei kleinen Chargen von Luft- und Raumfahrtteilen sichergestellt werden?
Kleine Chargen stehen vor Herausforderungen beim Werkzeugstandzeitmanagement. Es wird empfohlen, die Strategie „Ein Werkzeug, eine Inspektion“ zu verfolgen, von jedem neuen Werkzeug ein Stück zu bearbeiten und es in voller Größe zu prüfen, um den Verschleißtrend aufzuzeichnen. Oder lassen Sie einen großen Spielraum und verwenden Sie das letzte hochstabile Werkzeug für eine einheitliche Endbearbeitung. Gleichzeitig wird die Erkennung der wiederholten Positionierungsgenauigkeit der Vorrichtung verbessert, um die Konsistenz mehrerer Klemmungen sicherzustellen.
Fazit und professionelle Unterstützung
Die Lösung des Problems von Maßabweichungen bei der CNC-Bearbeitung von Luft- und Raumfahrtteilen erfordert eine multidisziplinäre Zusammenarbeit von Materialwissenschaft, Vorrichtungstechnik, CNC-Systemen und Präzisionsprüfung. Es gibt keine universellen Prozessparameter, sondern nur maßgeschneiderte Lösungen für spezifische Produkteigenschaften. Wenn Sie bei der Massenproduktion von Strukturteilen für die Luft- und Raumfahrt vor Herausforderungen in Bezug auf die Dimensionsstabilität stehen, senden Sie uns gerne Zeichnungen und technische Spezifikationen zu. Unser Ingenieurteam kombiniert 72 Hochleistungs-CNC-Ausrüstungscluster und Erfahrung in der Qualitätskontrolle im gesamten Prozess, um für Sie einen Präzisionsbearbeitungsplan zu entwickeln, der DFM-Empfehlungen, Vorrichtungsdesign und Risikovermeidung enthält, damit das Projekt termingerecht und mit hoher Qualität geliefert werden kann.



