





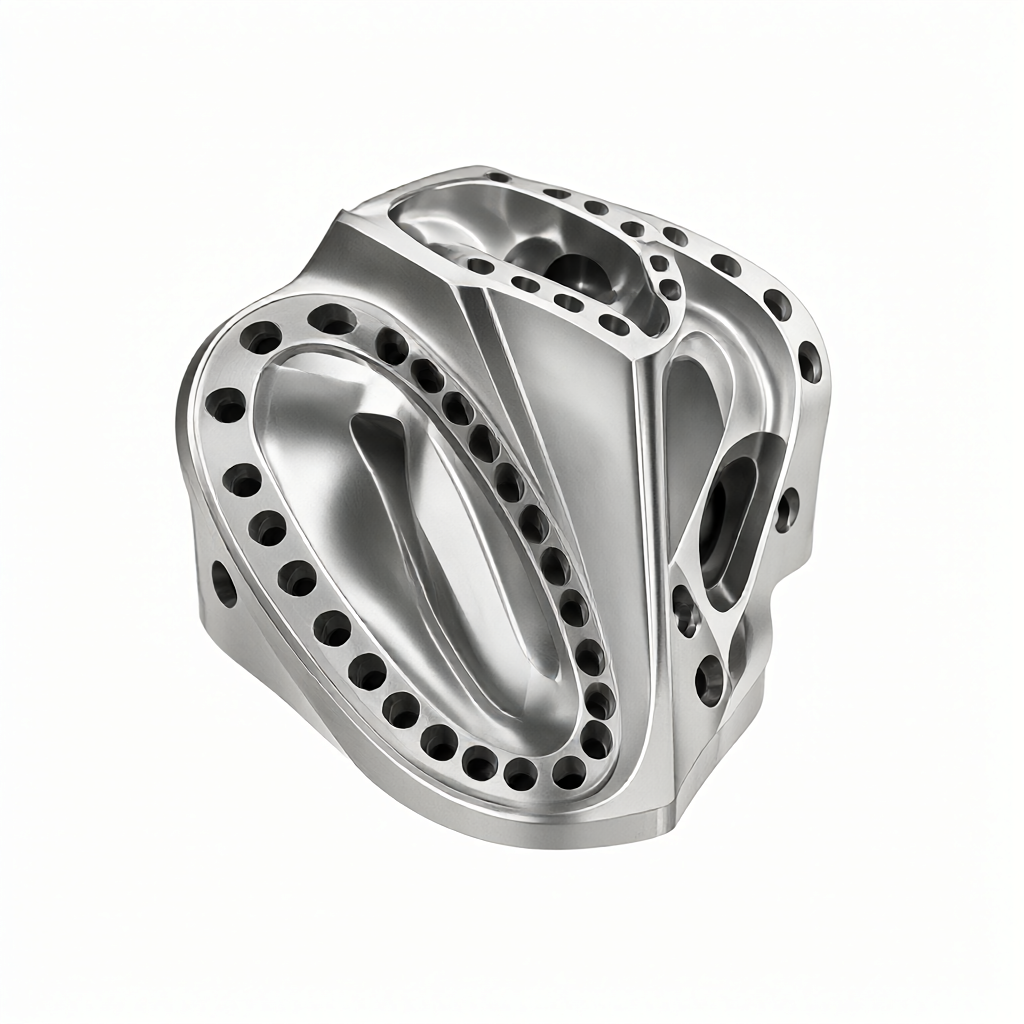
Die Fünf-Achsen-Verbindungs- und Spannstrategie für die CNC-Bearbeitung komplexer Luft- und Raumfahrtstrukturteile ist die Kerntechnologie für die effiziente und präzise Herstellung dünnwandiger, speziell geformter Teile und Teile mit tiefen Hohlräumen. Bei schwer zu bearbeitenden Materialien wie Titanlegierungen und Hochtemperaturlegierungen treten bei der herkömmlichen dreiachsigen Bearbeitung häufig Probleme mit Maßabweichungen auf, die durch Werkzeuginterferenzen, Werkzeugrückstände, Spannverformungen und Spannungsabbau verursacht werden. Durch die fünfachsige Simultanbearbeitung kann der beste Schnittwinkel zwischen Werkzeug und Werkstück durch koordinierte Bewegung des Werkzeugs entlang von fünf Freiheitsgraden aufrechterhalten werden, wodurch die Schnittbedingungen erheblich optimiert, die Oberflächengüte verbessert und die Werkzeugwechselzeit verkürzt werden. Dieser Artikel bietet eine ausführliche Analyse, wie aus den vier Dimensionen Prozesspfadplanung, Spannvorrichtungsdesign, Fehlerkompensation und Akzeptanzkriterien eine hohe Konsistenz und Zuverlässigkeit in der Massenproduktion erreicht werden kann, und hilft Ingenieuren und Einkäufern bei der Bewertung der technischen Stärke von Lieferanten.
Fünf-Achsen-Gestänge-Bearbeitungsprinzip und technologische Vorteile von Strukturteilen für die Luft- und Raumfahrt
Luftfahrtstrukturteile wie Rumpfrahmen, Fahrwerkshalterungen und Triebwerkszubehörgehäuse weisen in der Regel komplexe Freiformflächen und dichte Lochsysteme auf. Bei der Bearbeitung dieser Merkmale erfordert die Drei-Achsen-Bearbeitung oft mehrfaches Wenden und Spannen. Der kumulative Positionierungsfehler ist normalerweise groß, was es schwierig macht, die strengen geometrischen Toleranzanforderungen in den Zeichnungen einzuhalten.
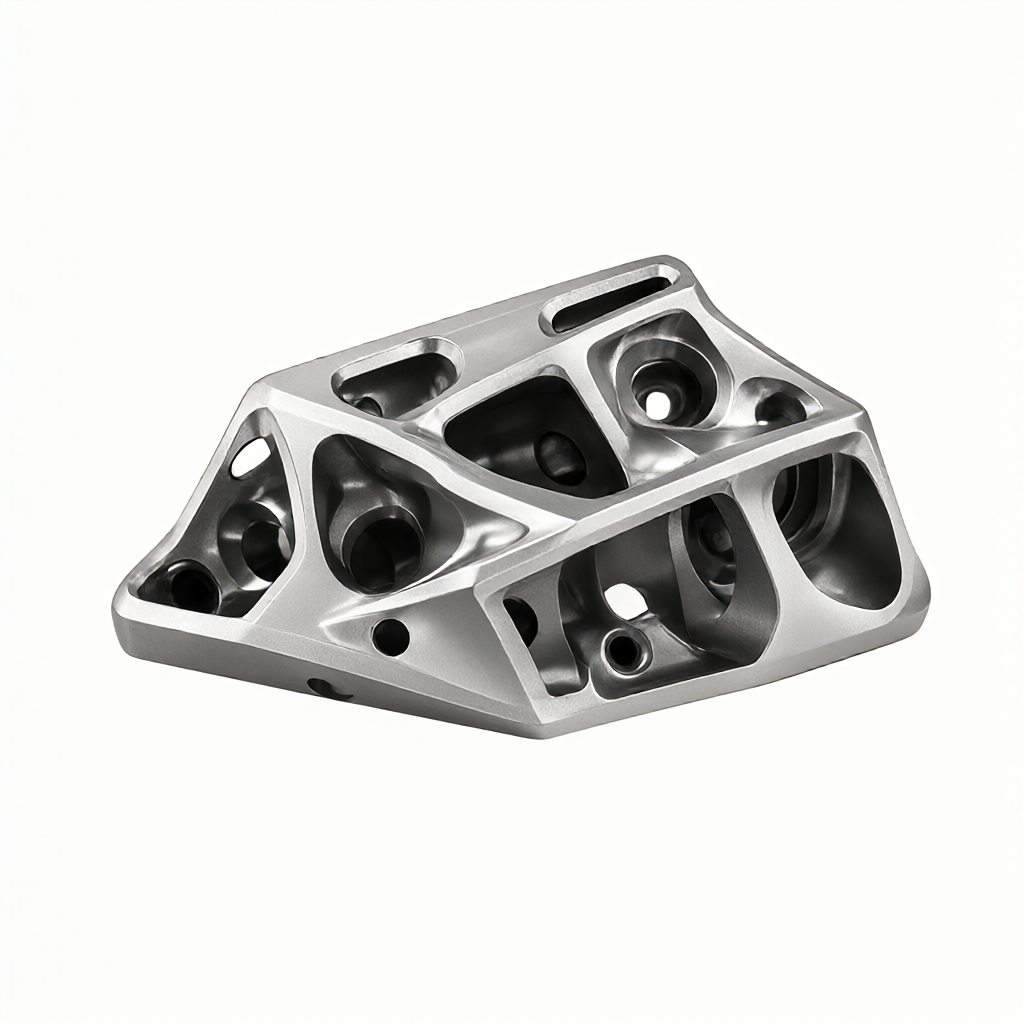
Ein fünfachsiges Bearbeitungssystem enthält drei Linearachsen (X, Y, Z) und zwei Drehachsen (normalerweise mit A/C- oder B/C-Achsen bezeichnet). Sein Hauptvorteil liegt darin„Ständiges Schneiden“Fähigkeit. Die Werkzeugachse kann immer zur Normalenrichtung der Werkstückoberfläche zeigen oder einen festen Winkel beibehalten, um zu verhindern, dass die Klinge oder der Werkzeuggriff auf die unbearbeitete Oberfläche des Werkstücks trifft. Dieses Bewegungsmuster bringt folgende technische Vorteile mit sich:
- Oberflächenqualität verbessern:Durch die Beibehaltung eines konstanten Schnittwinkels ist die Schnittdicke gleichmäßig und Vibrationsspuren, die durch Änderungen der Schnitttiefe verursacht werden, werden reduziert. Der Ra-Wert der Oberflächenrauheit kann normalerweise innerhalb von 0,8 μm gesteuert werden und kann bei der Endbearbeitung Ra0,4 μm erreichen.
- Standzeit optimieren:Durch die Vermeidung von Störungen durch den Werkzeuggriff kann das Werkzeug kürzer ausgefahren werden und hat eine bessere Steifigkeit. Gleichzeitig ist der Werkzeugverschleiß gleichmäßiger und die Gesamtlebensdauer verlängert sich um 30–50 %.
- Reduzieren Sie die Anzahl der Spannzeiten:Die vielschichtige Bearbeitung wird durch eine einzige Aufspannung durchgeführt, wodurch akkumulierte Fehler durch mehrere Positionierungen vermieden werden, was besonders bei integralen Strukturteilen von entscheidender Bedeutung ist.
Bei schwer zerspanbaren Materialien wie Inconel 718 oder Ti-6Al-4V sorgt das Fünf-Achsen-Gestänge für ausreichende Kühlung und reibungslose Spanabfuhr, wodurch das Risiko einer Kaltverfestigung weiter reduziert und Maßhaltigkeit gewährleistet wird.
Wichtige Spannstrategien: Steifigkeit, Positionierung und Spannungsabbaukontrolle
Die Fünf-Achs-Anlenkung löst das Problem „ob bearbeitet werden kann“, während die Spannstrategie darüber entscheidet, „ob die Bearbeitungsgenauigkeit eingehalten werden kann“. Die meisten Materialien für Luftfahrtteile befinden sich in einem spannungsarmgeglühten Zustand. Bei unsachgemäßer Klemmung während der Bearbeitung kommt es durch den Abbau von Eigenspannungen dazu, dass sich die Teile nach dem Lösen verformen. Dies ist der Hauptgrund für die Verschrottung von Chargen.
Es muss eine wirksame Klemmstrategie befolgt werden„Sechs-Uhr-Positionierung“Prinzipien und nehmen Anpassungen basierend auf Materialeigenschaften vor:
- Kombination aus Vakuumadsorption und mechanischer Kompression:Bei dünnwandigen Teilen kann eine einfache mechanische Kompression leicht zu Oberflächenvertiefungen führen. Es wird empfohlen, eine Vakuumadsorptionsscheibe als Grundträger zu verwenden, um Bodenspannungen zu vermeiden, und nur eine kleine Anzahl mechanischer Pressblöcke in Richtung senkrecht zur Schnittkraft zu verwenden. Die Presskraft muss durch FEM-Simulation berechnet werden und liegt normalerweise zwischen 0,5 und 1,5 MPa.
- Verwendung von Softklammern:Bei Teilen, die eine hohe Endbearbeitung erfordern und keine Klemmspuren zulassen, kann die weiche Klemmreserve vor dem Probeschneiden des ersten Teils herausgefräst werden. Im Endbearbeitungsschritt werden anstelle von harten Druckplatten gefräste weiche Klemmen verwendet, um die Positioniergenauigkeit sicherzustellen und Schäden an der bearbeiteten Oberfläche zu vermeiden.
- Wärmeeinflusszonenmanagement:Werkzeugreibung und Materialverformung während der Bearbeitung erzeugen Wärme. Bei großen Kastenteilen wird empfohlen, Kühlmittel direkt auf die Schneidstelle zu sprühen und die Spindelleistung auf weniger als 80 % des Nennwerts zu begrenzen, um den Einfluss thermischer Verformung auf die Maßgenauigkeit zu reduzieren.
Bei der Auswahl einer Vorrichtung müssen Sie auch den Bereich der Drehachsen der fünfachsigen Maschine berücksichtigen. Um Interferenzen zwischen dem Werkzeug und der Vorrichtung bei extremen Winkeln zu vermeiden, muss eine vollständige Simulation der Kollisionserkennung der Vorrichtung in der CAM-Software durchgeführt werden.
CAM-Pfadplanung: Werkzeugwegoptimierung und Simulationsverifizierung
Ob die Vorteile der Fünf-Achs-Anlenkung genutzt werden können, hängt maßgeblich von der Strategiewahl und den Parametereinstellungen der CAM-Software ab. Für Strukturteile in der Luft- und Raumfahrt werden gängige Routing-Strategien wie folgt verglichen:
| Richtlinienname | Anwendbare Funktionen | Vor- und Nachteile-Analyse |
|---|---|---|
| Oberflächenbearbeitung der Rotation (Späne) | Freiformflächen, komplexe Formen | exzellent:Der Weg ist glatt, es gibt keine Restwerkzeuge und die Oberflächenqualität ist hoch;Mangel:Die Berechnungszeit ist lang und die Anforderungen an die Modelltopologie hoch. |
| Polyedrische Veredelung | Hauptsächlich flache Struktur mit kleinen abgerundeten Ecken | exzellent:Hohe Effizienz und einfache Terminplanung;Mangel:An den abgerundeten Ecken kann es zu Frässpuren kommen, die nachträglich geglättet werden müssen. |
| Bohren/Bohren | Tiefes Loch, geneigtes Loch, Positionsloch | exzellent:Automatische Fünf-Achsen-Positionierung, vertikaler Vorschub, Bohrerversatz vermeiden, gute Lochwandbearbeitung;Mangel:Es bestehen Anforderungen an den Klemmöffnungsraum. |
| Eckenreinigungsbearbeitung | Innen rechtwinklig, tiefe Nut | exzellent:Stellen Sie sicher, dass die Ecken vollständig und ohne Rückstände gereinigt sind.Mangel:Verwenden Sie ein Messer mit kleinem Durchmesser, das eine geringe Steifigkeit aufweist und leicht bricht. Das Futter muss sorgfältig kontrolliert werden. |
Vor der Verarbeitung ist eine Durchführung erforderlich„Offline-Simulationsüberprüfung“. Es muss nicht nur die Kollision zwischen Werkzeug und Werkstück überprüft werden, sondern auch die physische Interferenz zwischen Werkzeug, Werkzeughalter, Vorrichtung und der Werkzeugmaschine selbst (einschließlich Spindel, Schlitten und Drehachse). Für wichtige Chargen wird empfohlen, eine Zeitverlaufsdatei mit einer Vorschubkurve zu erstellen und eine Trockenlaufprüfung an der Werkzeugmaschine durchzuführen, um sicherzustellen, dass die G-Code-Logik korrekt ist.
Prüfmethoden und Toleranzannahmestandards
Die Abnahme nach Abschluss der Bearbeitung ist entscheidend für die Bestätigung der Wirksamkeit des Prozesses. Für die hohe Präzisionsanforderung von ±0,01 mm können herkömmliche Messschieber die Anforderungen nicht mehr erfüllen und müssen auf die folgenden Erkennungsmethoden zurückgreifen:
- Koordinatenmessgerät (KMG):Wird für die Inspektion in voller Größe mit Schwerpunkt auf Ebenheit, Lochkoaxialität und geometrischen Toleranzen verwendet. Für die fünfachsige Bearbeitungsoberfläche muss ein dichter Sondenpfad mit Grenzpunkten und internen Punkten entworfen werden, um die Oberflächenverformung zu erfassen.
- Laserscanner:Geeignet für den Gesamtkonturvergleich großer dünnwandiger Teile. Durch Überlagerung der Punktwolkendaten mit dem Zeichnungsmodell wird ein Chromatogramm erstellt, um lokale Deformations-Hotspots schnell zu identifizieren.
- Oberflächenrauheitsmessgerät:Messen Sie direkt den Ra-Wert kritischer Passflächen. Die pneumatische Dichtfläche in Luftfahrtteilen erfordert normalerweise Ra≤0,8μm. Mit einem fünfachsigen Poliermesser sollte es den Standard stabil erfüllen können.
Während der Massenproduktionsphase wird die Implementierung empfohlen„Erstmuster-Vollinspektion + Prozess-Stichprobeninspektion“Strategie. Das erste Stück muss Stück für Stück vom Qualitätsingenieur gemäß den GD&T-Zeichnungen geprüft werden, und der Prüfbericht wird aufbewahrt; Während der Massenproduktion wird bei jeder bestimmten Menge (z. B. alle 50 Stück) eine vollständige CMM-Inspektion durchgeführt, und der Rest wird stichprobenartig auf Schlüsselabmessungen gemäß AQL-Standards überprüft, um Effizienz- und Qualitätsrisiken auszugleichen.
DFM-Empfehlungen und technische Bewertungspunkte der Lieferanten
Für Einkäufer ist es wichtig, vor der Beauftragung der Verarbeitung mit den Lieferanten über DFM (Design for Manufacturability) zu kommunizieren. Um zu beurteilen, ob eine CNC-Bearbeitungsfabrik in der Lage ist, komplexe Luftfahrtteile in Massenproduktion herzustellen, sollten Sie die folgenden technischen Indikatoren beachten:
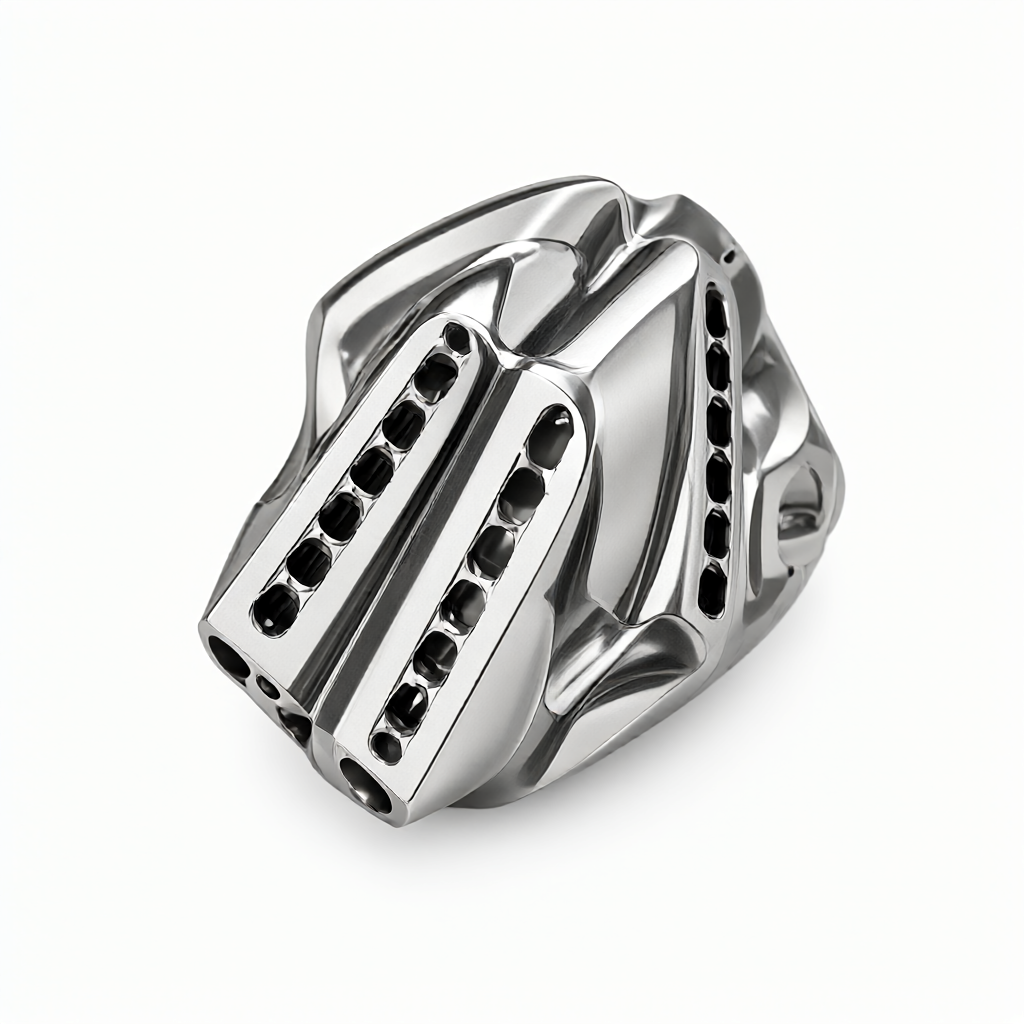
- Gerätekonfiguration:Ob ein Fünf-Achsen-Kettenbearbeitungszentrum anstelle eines Vier-Achsen-Seitenfräszentrums eingesetzt werden soll. Eine echte Fünf-Achsen-Verbindung erfordert die gleichzeitige Bewegung zweier rotierender Achsen, um eine komplexe Oberflächenglättung zu erreichen. ShowyMetal verfügt über 72 CNC-Geräte, die 3/4/5-Achsen-Bearbeitungszentren sowie Dreh- und Fräsmaschinen umfassen, und verfügt über die Hardware-Grundlage für solch komplexe Teile.
- Nachbearbeitungsprogramm:Verschiedene Werkzeugmaschinenmarken (DMG, Okuma, Haas usw.) haben unterschiedliche G-Code-Formate. Ob der Lieferant über einen vollständigen Postprozessor für ein bestimmtes Maschinenmodell verfügt, entscheidet direkt über die Effizienz und Sicherheit der Programmierung.
- Materialerfahrung:Die Schnittparameter (Geschwindigkeit, Vorschub, Schnitttiefe) schwer zerspanbarer Materialien erfordern eine große Datensammlung. Erfahrene Lieferanten können spezielle Schneidhandbücher für TC4 und Inconel 718 bereitstellen und deren Chargenkonsistenz nachweisen.
Darüber hinaus sind auch die Erscheinungsbildverarbeitungsfähigkeiten des Lieferanten wichtige Differenzierungsindikatoren. Präzisions-CNC-Teile erfordern häufig Oberflächenbehandlungen wie Eloxieren und Sandstrahlen. Wenn sich auf der Oberfläche Quetschungen oder Kratzer befinden, verstärken nachfolgende Galvanisierungs- oder Oxidationsprozesse die Mängel. Daher ist die Prüfung seiner Fähigkeit, das Erscheinungsbild während der Verarbeitung zu schützen, der Schlüssel zur Sicherstellung der Ausbeute des Endprodukts.
Was soll ich tun, wenn die fünfachsige Bearbeitung von dünnwandigen Luftfahrtteilen leicht zu Verformungen führt?
Dieses Problem wird hauptsächlich durch die Optimierung der Spannmethode (z. B. Vakuumadsorption zur Reduzierung lokaler Spannungen) und die Reservierung von Prozessmargen gelöst. Es wird empfohlen, vor der Endbearbeitung ein Spannungsarmglühen durchzuführen und die Strategie „symmetrische Schnitttiefe“ in CAM zu verwenden, um die einseitige Schnittkraft zu reduzieren.
Ist die 5-Achsen-Bearbeitung für kleine Serien komplexer Strukturteile geeignet?
Sehr anwendbar. Obwohl die Kosten für die Fünf-Achsen-Programmierung relativ hoch sind, kann sie bei komplexen Teilen die Anzahl der Spannzeiten und die Bearbeitungszeit für manuelle Eingriffe erheblich reduzieren und tatsächlich höhere Effizienzvorteile in Kleinserienszenarien bieten.
Wie kann überprüft werden, ob die Fünf-Achsen-Bearbeitungsfähigkeiten des Lieferanten echt sind?
Lieferanten müssen Simulationsvideos bereitstellen, die Werkzeugbahnen enthalten (z. B. Vericut-Videos), oder eine Grobbearbeitung/Endbearbeitung realer Objekte mit rotierenden Achsenbewegungen durchführen und prüfen, ob die Spuren der Werkzeugverbindung an den Kehlverbindungen offensichtlich sind. Dies ist eine intuitive Grundlage zur Beurteilung der Fünf-Achsen-Verbindung.
Welchen Grad kann die Oberflächenrauheit bei der Fünf-Achsen-Bearbeitung erreichen?
Bei gutem Werkzeugzustand und korrekten Parametern kann der Ra-Wert der Endbearbeitung normalerweise stabil zwischen 0,4 μm und 0,8 μm liegen. Wenn eine höhere Qualität erforderlich ist, kann ein Veredelungsprozess hinzugefügt werden. Zu diesem Zeitpunkt ist es notwendig, eine wesentliche Änderung des Werkzeugachsenwinkels zu vermeiden, um Werkzeugspuren zu vermeiden.
Wie kann die Konsistenz der Fünf-Achsen-Bearbeitung in der Massenproduktion kontrolliert werden?
Der Kern liegt in der Standardisierung und Automatisierung von Vorrichtungen. Verwenden Sie selbstzentrierende Vorrichtungen oder Luftexpansionswellen und richten Sie ein strenges Werkzeuglebensdauermanagement ein (erzwungener Werkzeugaustausch basierend auf der Stückzahl oder der Zeit), um sicherzustellen, dass der Schnittstatus jedes Teils im optimalen Verschleißbereich des Werkzeugs liegt.
Die Bearbeitung komplexer Strukturteile für die Luft- und Raumfahrt ist nicht nur ein Wettbewerb zwischen Schneidwerkzeugen und Werkzeugmaschinen, sondern auch ein Wettbewerb zwischen Prozessdatenerfassung und Qualitätskontrollsystemen. Wenn Sie Anforderungen an die Massenproduktion solch schwieriger Teile haben, wird empfohlen, die Zeichnungen und spezifischen Prozessanforderungen zur DFM-Überprüfung an ein professionelles Team zu senden. Durch den Nachweis spezifischer Toleranzherausforderungen und Materialeigenschaften können schnell gezielte technische Lösungen und Angebotsbewertungen erhalten werden, wodurch die Versuch-und-Irrtum-Kosten reduziert und die Projektabwicklung termingerecht sichergestellt wird.



