





Kühlmittelauswahl und Korrosionsschutzstrategien für die CNC-Bearbeitung von Teilen aus Titanlegierungen für die Luft- und Raumfahrt
In der Luft- und Raumfahrtindustrie werden Titanlegierungen (z. B. Ti-6Al-4V) aufgrund ihres hohen Festigkeits-Gewichts-Verhältnisses und ihrer Ermüdungsbeständigkeit häufig verwendet, ihre geringe Wärmeleitfähigkeit (ca. 6–7 W/m·K) und ihre starke chemische Aktivität machen sie jedoch ausAuswahl des Kühlmittels für die CNC-BearbeitungWerden Sie zu einer wichtigen Prozessvariablen, die die Oberflächenintegrität und die innere metallografische Struktur des Teils beeinflusst. Das falsche Kühlmittel kann zu schnellem Werkzeugverschleiß, übermäßiger thermischer Verformung des Werkstücks und, was noch schwerwiegender ist, zu versteckten Fehlern wie Wasserstoffversprödung oder interkristalliner Korrosion führen. In diesem Artikel wird das für die Präzisions-CNC-Bearbeitung von Titanlegierungen geeignete Kühlschema auf der Grundlage von Schnittkraft, Wärmeflussdichte und Materialkorrosionsmechanismus erörtert und der unterstützende Korrosionsschutzbehandlungsprozess analysiert, um Ingenieuren dabei zu helfen, Verarbeitungseffizienz, Genauigkeitserhaltung und Kosten in der Massenproduktion in Einklang zu bringen.
Die zugrunde liegende Logik der Kühlanforderungen für die Schneideigenschaften von Titanlegierungen
Die Schwierigkeit beim Schneiden von Titanlegierungen liegt hauptsächlich an den einzigartigen Materialeigenschaften. Erstens ist Titan ein stark wasserstoffabsorbierendes Element. Bei hohen Temperaturen reagiert es leicht mit Chemikalien in der Schneidflüssigkeit oder Umgebungsfeuchtigkeit, dringt in die Korngrenzen ein und verursacht SchädenWasserstoffversprödung, wodurch die Duktilität des Materials verringert wird. Zweitens beträgt die Wärmeleitfähigkeit einer Titanlegierung nur 1/8 der von Stahl. Die Schneidwärme konzentriert sich hauptsächlich im vorderen Bereich des Werkzeugs und der dünnen Schicht auf der Oberfläche des Werkstücks. Bei unzureichender Kühlung kann die lokale Temperatur schnell über den Phasenumwandlungspunkt ansteigen, wodurch sich die metallografische Oberflächenstruktur verändert und eine Restzugspannung entsteht.
- Priorität des Wärmemanagements:Das Kühlmittel muss eine hohe spezifische Wärmekapazität haben, um die Wärme schnell aus der Schneidzone abzuführen und einen glühenden Ausfall des Werkzeugs zu verhindern.
- Chemisch inert:Die Formel muss neutral oder schwach alkalisch sein, um zu verhindern, dass starke Säuren oder schwefel- und chlorhaltige Verbindungen die Titanmatrix angreifen und Spannungsrisskorrosion verhindern.
- Schmier- und Kühlbilanz:Obwohl Titanlegierungen in erster Linie auf Kühlung und nicht auf öllöslicher Schmierung basieren, können Hochdruckadditive dazu beitragen, den Adhäsionsverschleiß zu reduzieren.
Vergleichende Analyse häufig verwendeter Kühlmitteltypen bei der Verarbeitung von Titanlegierungen
Zu den gängigen Kühlmedien für die CNC-Bearbeitung von Titanlegierungen gehören wasserlösliche Kühlschmierstoffe, Minimalmengenschmierung (MMS) und vollsynthetische Kühlschmierstoffe. Bei der Auswahl sollten Sie nicht nur auf die Rostschutzleistung achten, sondern auch auf die korrosiven Eigenschaften des Titanmetalls achten. Die folgende Tabelle vergleicht die Leistung von drei gängigen Lösungen bei der Ti-6Al-4V-Verarbeitung:
| Medientyp | Typische Inhaltsstoffe/Konzentrationen | Wärmewirkungsgrad (W/m²K) | Korrosionsgefahr für Titan | Anwendbare Szenarien, Vor- und Nachteile |
|---|---|---|---|---|
| Wasserlösliche halbsynthetische/vollsynthetische Schneidflüssigkeit | Chlorhaltiger Rostschutzmittel, Konzentration 5-10 % | Hoch (500-1000) | hohes Risiko(falls freies Chlor enthalten) | Die schnellste Wärmeableitung, geeignet für Hochgeschwindigkeits-5-Achsen-Fräsen. Allerdings muss eine chlorfreie bzw. chlorarme Rezeptur verwendet werden, da es sonst leicht zu Lochfraß kommt. |
| Minimalmengenschmierung (MMS) | Pflanzenölbasis + feine Nebelpartikel, Durchflussrate 10–50 ml/h | Medium (basiert hauptsächlich auf Luftstrom zur Wärmeableitung) | geringes Risiko | Umweltfreundlich, keine Kosten für die Entsorgung von Abfallflüssigkeiten. Allerdings ist die Kühlleistung begrenzt und eignet sich nur zum Bohren oder Konturfräsen bei geringeren Drehzahlen. |
| Vollsynthetisches, nicht wasserlösliches Schneidöl | Hochdruckadditiv, reines Öl | Niedrig (50-100) | geringes Risiko | Hervorragende Gleitfähigkeit, hemmt Messertumoren. Allerdings verfügt es über eine schlechte Wärmeableitung und ist nicht für das Einstechen unter hoher Belastung oder die Bearbeitung tiefer Hohlräume geeignet. Es muss mit Luftkühlung ausgestattet sein. |
Für wichtige Strukturteile der Luftfahrt wird die Verwendung empfohlenSpezielle Verarbeitungsflüssigkeit für Titanlegierungen. Diese Art von Flüssigkeit basiert normalerweise auf chlorfreien organischen Rostschutzmitteln und der pH-Wert wird zwischen 8,5 und 9,5 kontrolliert, was nicht nur den Passivierungsschutz von Titan gewährleistet, sondern auch eine ausreichende Hochdruckleistung aufweist. Es ist strengstens verboten, allgemeines Rostschutzöl mit Nitrit zu verwenden, da Nitrit bei hoher Temperatur und hohem Druck mit Titan reagiert und instabile Verbindungen bildet.
Vorgaben zur Korrosionsschutzbehandlung und Reinigung während der Verarbeitung
Wenn nach der Bearbeitung die restliche Schneidflüssigkeit auf der Oberfläche von Titanteilen nicht rechtzeitig entfernt wird, bilden sich insbesondere in feuchten Umgebungen elektrochemische Korrosionszellen in den Spalten. Bei der Korrosionsschutzbehandlung handelt es sich nicht nur um ein einfaches Wischen, sondern um einen standardisierten Reinigungsprozess:
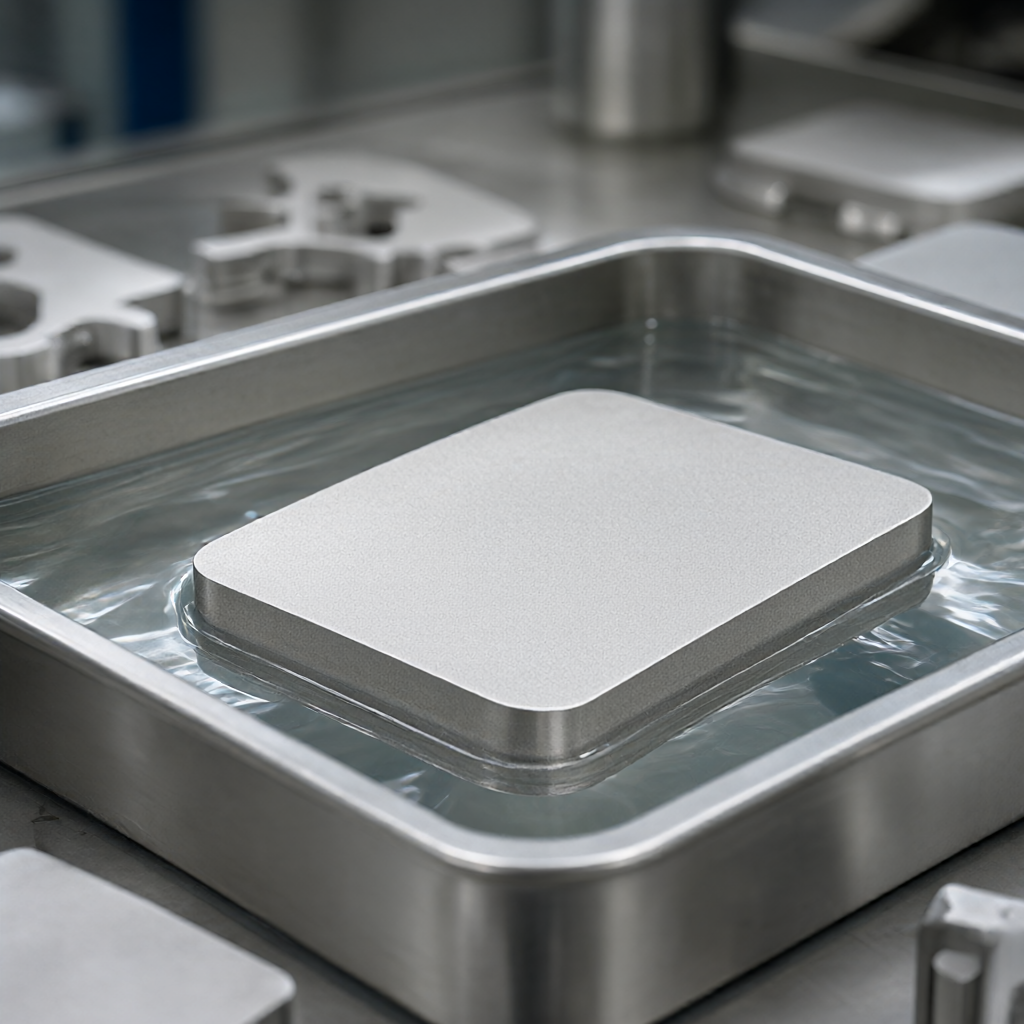
- Ultraschall-Ölentfernung:Verwenden Sie einen neutralen oder schwach alkalischen Entfetter und führen Sie eine Ultraschallreinigung bei 40–60 °C durch, um die an den Mikroporen und Gewinden haftenden Schneidflüssigkeitsrückstände zu entfernen.
- Reinwasserspülung:Zum Spülen muss entionisiertes Wasser mit einem spezifischen Widerstand von mehr als 1 MΩ·cm verwendet werden, um zu verhindern, dass Kalzium- und Magnesiumionen im Leitungswasser eine Kalkschicht auf der Titanoberfläche bilden.
- Dampfphasentrocknung/Lufttrocknung:Vermeiden Sie Wasserflecken, die durch natürliche Lufttrocknung entstehen. Es wird empfohlen, Drucklufttrocknung oder Heißlufttrocknung bei niedriger Temperatur zu verwenden, um Feuchtigkeitsspeicherung zu vermeiden.
- Passivierungsbehandlung (optional):Bei Teilen, die längere Zeit gelagert wurden oder korrosiven Umgebungen ausgesetzt sind, kann Chromsäure oder eine chromfreie Passivierungsflüssigkeit aufgetragen werden, um einen transparenten Passivierungsfilm zu bilden und die Salzsprühbeständigkeit zu verbessern.
Besondere Aufmerksamkeit:Verwenden Sie keine Drahtbürsten oder SchmirgelleinenReinigen Sie Titanteile von Hand, da Abnutzungsrückstände, wenn sie in der Oberfläche verankert sind, zu Spannungskonzentrationen und Ausgangspunkt für Korrosion werden können. Die Oberflächenmodifizierung sollte durch chemisches Polieren oder elektrolytisches Schleifen erfolgen.
Einfluss der Kühlmittelauswahl auf Maßhaltigkeit und Oberflächenrauheit
Die Kühleffizienz wirkt sich direkt auf die thermische Dehnung des Werkzeugs aus. Obwohl der Wärmeausdehnungskoeffizient des Werkzeugs bei der Verarbeitung von Titanlegierungen gering ist, führen örtlich hohe Temperaturen dazu, dass sich die Schneidkante leicht zurückzieht oder den Verschleiß erhöht, wodurch die Dimensionsstabilität beeinträchtigt wird. Die Verwendung eines hocheffizienten Kühlmittels kann die Werkzeugstandzeit um 30–50 % verlängern und eine stabilere Oberflächenrauheit von Ra 0,4–0,8 μm aufrechterhalten.
Bei der eigentlichen Bearbeitung wird empfohlen, die Temperatur der Schneidflüssigkeit zu überwachen. Wenn die Temperatur der Kühlmittelzirkulation 40 °C übersteigt, nimmt die Effizienz der Wärmeableitung ab. Zu diesem Zeitpunkt sollte die Durchflussrate erhöht oder die Anordnung der Kühlleitung verbessert werden, um sicherzustellen, dass die Düse direkt auf den Schnittpunkt gerichtet ist. Für die Präzisionsbearbeitung von Fünf-Achsen-Gestängen verwenden SieHochdruck-Richtungskühlung(Druck >70 bar) kann Späne effektiv entfernen und den Reibungskoeffizienten reduzieren, wodurch die Oberflächenwelligkeit (Wt-Wert) deutlich reduziert wird.
Akzeptanzkriterien und Vermeidung häufiger Fehlermodi
Vor der Lieferung von Luft- und Raumfahrtteilen muss zusätzlich zur regelmäßigen Maßprüfung eine zerstörungsfreie Prüfung (NDI) durchgeführt werden, um mögliche Mängel festzustellen:
- Metallografische Inspektion:Kritische Abschnitte elektrolytisch polieren und ätzen, um auf wasserstoffbedingte Risse oder eine übermäßige Dicke der kaltverfestigten Schicht zu prüfen. Die Tiefe der kaltverfestigten Schicht sollte innerhalb von 20–50 μm liegen. Zu tief erhöht das Risiko der Entstehung von Ermüdungsrissen.
- Salzsprühtest:Wenn die Teile Korrosionsbeständigkeit erfordern, ist ein neutraler Salzsprühtest (NSS) erforderlich, der in der Regel ein kontinuierliches Sprühen über 48–96 Stunden ohne Rotrost erfordert. Nicht passivierte Titanteile sollten in diesem Test besser abschneiden als Kohlenstoffstahl, aber wenn sie nicht gründlich gereinigt werden, können die Nähte zuerst korrodieren.
- Fluoreszierende Eindringprüfung (FPI):Wird zur Erkennung von Mikrorissen an der Oberfläche verwendet, insbesondere von interkristallinen Rissen, die durch thermische Belastung verursacht werden.
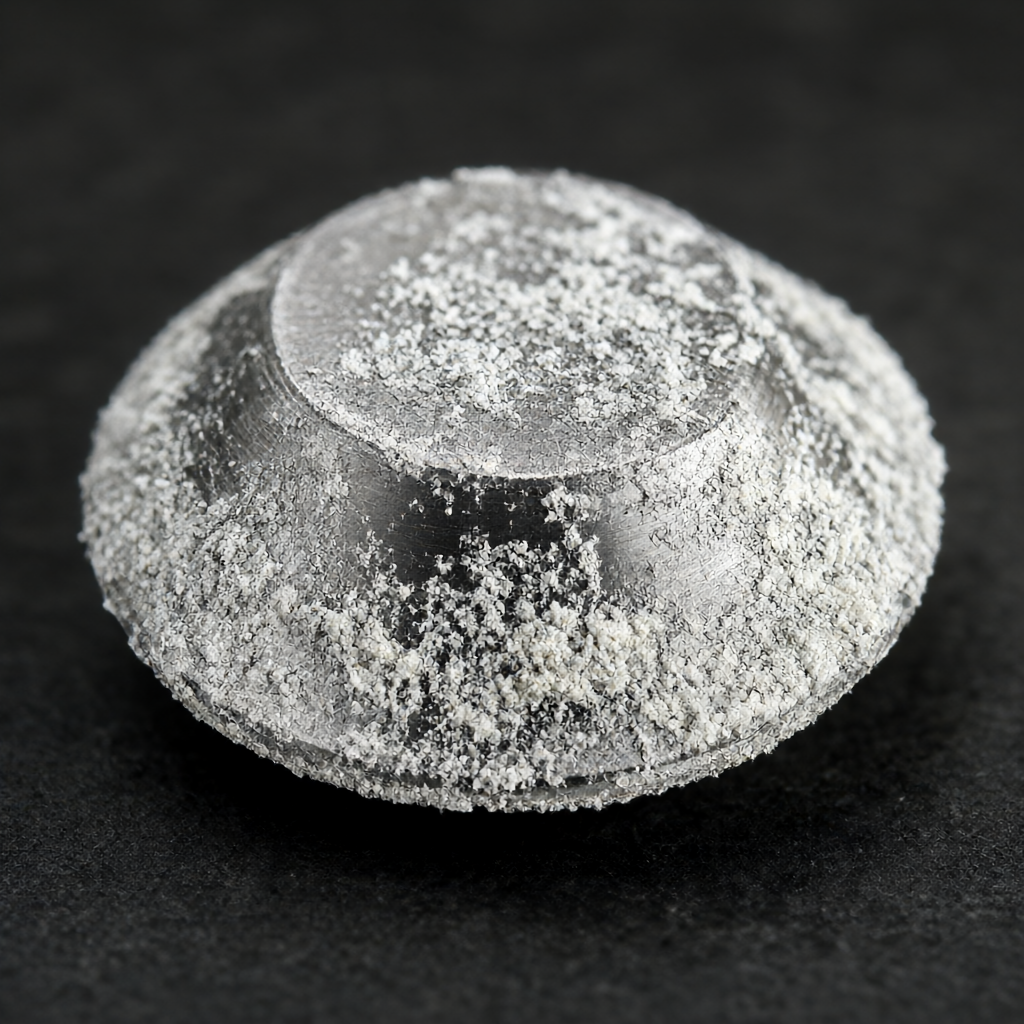
Wenn weiße, pulverförmige Korrosionsprodukte (allgemein bekannt als „Titanfrost“) auf der Oberfläche von Teilen gefunden werden, liegt dies meist an Verunreinigungen, die dem Kühlmittel beigemischt sind, oder an unvollständiger Reinigung. Zu diesem Zeitpunkt muss die chemische Reinigung und Passivierung erneut durchgeführt werden. Schleifen Sie nicht zu tief, um die vorgesehene Wandstärke nicht zu beschädigen.
Häufig gestellte Fragen (FAQ)
Kann chlorhaltige Schneidflüssigkeit für die Bearbeitung von Titanlegierungen verwendet werden?
Es wird dringend empfohlen, dies zu vermeiden. Obwohl chlorhaltige Schneidflüssigkeiten bei Stahl wirksam sind, wirken freie Chloridionen gegenüber Titan äußerst korrosiv und können leicht zu Lochfraß und Spannungsrisskorrosion führen. Es sollte eine spezielle chlorfreie Bearbeitungsflüssigkeit für Titanlegierungen verwendet werden.
Eignet sich die Minimalmengenschmierung (MMS) zum Hochgeschwindigkeitsfräsen von Titanlegierungen?
Die Wärmeableitungskapazität von MMS ist schwächer als die von Flüssigkeitskühlung und eignet sich nicht für Fräsvorgänge mit hoher Belastung und hoher Geschwindigkeit. Es eignet sich besser zum Bohren oder Drehen mit niedriger Geschwindigkeit, und der Einspritzfluss und der Zerstäubungseffekt müssen streng kontrolliert werden, da sonst eine unzureichende Kühlung zu einem schnellen Abstumpfen des Werkzeugs führt.
Wie lagere ich bearbeitete Titanteile über einen längeren Zeitraum, um Korrosion vorzubeugen?
Titanteile sollten trocken und sauber gehalten werden. Es wird empfohlen, es mit Dampfphasen-Rostschutzpapier oder einer Rostschutzfolie einzuwickeln und in einer Umgebung mit einer relativen Luftfeuchtigkeit von weniger als 40 % zu lagern. Vermeiden Sie direkten Kontakt mit Kupfer, Aluminium und anderen Metallen, um galvanische Korrosion zu verhindern.
Wie lässt sich die Kühlmittelkonzentration am genauesten überwachen?
Es wird empfohlen, zur Überwachung der Konzentratkonzentration ein Refraktometer zu verwenden, anstatt sich ausschließlich auf die Leitfähigkeit zu verlassen. Kontrollieren Sie gleichzeitig täglich den pH-Wert. Wenn er vom Grundwert ±0,5 abweicht, muss die Schneidflüssigkeit angepasst oder ersetzt werden, um zu verhindern, dass ein saures oder alkalisches Ungleichgewicht die Titanmatrix korrodiert.
Unter welchen Umständen ist die Wahrscheinlichkeit einer Wasserstoffversprödung am wahrscheinlichsten?
Wasserstoffversprödung tritt hauptsächlich während der Wärmebehandlung oder Reinigungsphasen nach der Bearbeitung auf. Wenn die Teile während der Hochtemperatur- und Hochdruckwasserreinigung zu lange stehen bleiben oder die Spannung nach dem Schweißen/Bearbeiten nicht rechtzeitig abgebaut wird, können Wasserstoffatome in die Korngrenzen eindringen. Die übliche Praxis besteht darin, unmittelbar nach der Verarbeitung eine gründliche Reinigung und Trocknung durchzuführen und bei Bedarf ein Vakuumglühen durchzuführen, um den Wasserstoff zu verteilen.
Schlussfolgerungen und Handlungsempfehlungen
Die Bearbeitungsqualität von Teilen aus Titanlegierungen für die Luft- und Raumfahrt hängt zu drei Dritteln von der Qualität der Schneidwerkzeuge und zu siebzig Prozent von der Bearbeitungsqualität des Kühl- und Reinigungssystems ab. Die Auswahl des richtigen chlorfreien Kühlmittels und die Implementierung eines standardisierten Korrosionsschutzreinigungsprozesses sind der Schlüssel zur Beseitigung versteckter Fehler und zur Gewährleistung der Chargenkonsistenz. Bei Serienaufträgen, die eine hohe Präzision (±0,01 mm) und eine hohe Oberflächengüte (Ra 0,4 μm) anstreben, ist es von entscheidender Bedeutung, rückverfolgbare Kühlmittelverwaltungsdateien zu erstellen.
Wenn Sie Titanteile entwickeln oder vor Herausforderungen bei der Bearbeitungskonsistenz stehen, können Sie gerne Zeichnungen und technische Anforderungen an unser Engineering-Team senden. Wir empfehlen passende Kühllösungen und Nachbearbeitungsprozesse basierend auf den geometrischen Merkmalen Ihrer spezifischen Teile (z. B. tiefe Hohlräume, dünne Wände) und bieten technischen Support für den gesamten Prozess, von der Probeschnittverifizierung bis zur Massenproduktion.



