





Technische Logik zur Erzielung einer Oberflächenrauheit von Ra0,2 bei der CNC-Bearbeitung von Luft- und Raumfahrtteilen
Bei Präzisionsteilen in Luft- und Raumfahrtqualität ist die CNC-Bearbeitung der Oberflächenrauheit Ra0,2 nicht einfach eine Suche nach numerischen Werten, sondern das Ergebnis einer systematischen Kontrolle von Schnittparametern, Werkzeugstatus, Materialeigenschaften und Werkzeugmaschinensteifigkeit. In den meisten Fällen erscheint dieser Indikator auf der Dichtfläche, der Lagerauflagefläche und der luftdichten Struktur aus Titanlegierung, hochfestem Stahl oder spezieller Aluminiumlegierung. Der Kern des Erreichens von Ra0,2 besteht darin, Messerspuren und mikroskopisch kleine Rattermarken zu unterdrücken, was einen klaren Prozesspfad bereits in der DFA-Entwurfsphase erfordert. Im Folgenden werden die Schlüsselvariablen aufgeschlüsselt, die sich auf diesen Parameter auswirken, und ein praktischer Prozessvergleichsplan bereitgestellt.
Vier Kernvariablen, die die Oberflächenqualität der CNC-Präzisionsbearbeitung beeinflussen
Viele Ingenieure führen zu hohe Ra-Werte auf die Genauigkeit der Werkzeugmaschine zurück, tatsächlich ist jedoch der Kopplungseffekt zwischen Werkzeugstatus und Schnittparametern bedeutsamer. Hier sind vier Variablen, die gemeinsam gesteuert werden müssen:
- Werkzeugspanwinkel und Schneidenradius:Ein kleiner Werkzeugspitzenradius neigt zum Zusammenbruch des Werkzeugs, während ein großer Werkzeugspitzenradius große theoretische Restwelligkeiten verursacht. Ra0,2 empfiehlt normalerweise R0,5-R1,0 mm, und der Spanwinkel muss je nach Material plastisch angepasst werden, mit großen Spanwinkeln für Aluminiumteile und mittleren Spanwinkeln für Titanlegierungen.
- Vorschub- und Geschwindigkeitsanpassung:Die Oberflächenrauheit ist proportional zur Vorschubgeschwindigkeit. Die Reduzierung des Vorschubs ist der direkteste Weg, die Glätte zu verbessern, aber gleichzeitig muss die Rotationsgeschwindigkeit erhöht werden, um die Schnittgeschwindigkeit im optimalen Bereich zu halten (z. B. beträgt der Vc der TC4-Titanlegierung normalerweise 15–30 m/min).
- Mindestmengenschmierung (MMS) bzw. Schneidflüssigkeitskonzentration:Trockenschneiden oder MMS wird üblicherweise für Luftfahrtteile verwendet, um die Verschmutzung durch Ölnebel zu reduzieren. Es muss jedoch sichergestellt werden, dass die Werkzeugbeschichtung gegen Trockenreibung beständig ist. Beispielsweise ist die TiAlN-Beschichtung beim Trockenschneiden stabil.
- Thermische Verformung und Vibration von Werkzeugmaschinen:Die thermische Dehnung der Spindel bei der Hochgeschwindigkeitsbearbeitung führt zu Fehlern im Mikrometerbereich, die vor der Bearbeitung der Schlüsselflächen eine Vorkühlung von mehr als einer Stunde erfordern. Rattermarken, die durch eine unzureichende Steifigkeit der Vorrichtung verursacht werden, sind ein häufiger unsichtbarer Auslöser für Ra-Überschreitungen des Standards.
Vergleich der Ra0,2-Prozessrouten: der Kompromiss zwischen Feinfräsen und Superfinishen
Es gibt zwei gängige Möglichkeiten, Ra0,2 zu erreichen: direktes Feinfräsen, um die Form in einem Schritt zu formen, oder Feinfräsen, gefolgt von einem Superfinish-Prozess (wie Schleifen oder Superfinish-Drehen). Es gibt einen großen Unterschied in den Kosten und den anwendbaren Szenarien zwischen den beiden, und dies muss anhand der Eigenschaften der Teile beurteilt werden.
| Kontrastabmessungen | Plan A: Hochgeschwindigkeits-Präzisionsfräsen | Plan B: Fräsen + Präzisionsschleifen |
|---|---|---|
| Anwendbare Geometrie | 3-Achsen-erreichbare Ebenen, Stufen und einfache gekrümmte Flächen | Geschlossener tiefer Hohlraum, komplexe fünfachsige gekrümmte Oberfläche, Hartmetallteile |
| Typische Parameter | Vorschub ≤ 0,1 mm/Umdrehung, Spindel ≥ 8000 U/min | Schleifkorndurchmesser kleiner 1μm, Kühlschliff |
| Werkzeugkosten | Hoch (erfordert mehrschneidig beschichteten Hartmetall-Schaftfräser) | Mittel (Verbrauchsmaterialien für Schleifscheiben sind relativ gering, aber der Wertverlust der Ausrüstung ist hoch) |
| Materialbeschränkungen | 7075 Aluminiumlegierung, Al7075, gewöhnlicher Stahl | Titanlegierung TC4, hitzebeständiger Stahl Inconel718 |
| Empfohlene Szenarien | Aussehen Oberfläche, Passfläche, Losgröße von mehr als 1.000 Stück | Hochtemperaturlegierungen, Dichtringe, Kleinserien oder sehr hohe Ebenheit |
Praktische Hinweise zur Schnittparametereinstellung und Werkzeugauswahl
Am Beispiel von 7075-T6-Luftfahrtaluminium wird ein 4-Schneiden-Schaftfräser aus Vollhartmetall mit D8-mm- und R1-mm-Fasen verwendet, und die Beschichtung ist TiAlN. Der spezifische Parametersatz zum Erreichen von Ra0,2 ist: Spindeldrehzahl 12.000 U/min, Vorschubgeschwindigkeit 400 mm/min (d. h. 0,033 mm/U) und eine Schnitttiefe von nicht mehr als 0,5 mm. Wenn das Material auf eine TC4-Titanlegierung umgestellt wird, muss die Drehzahl auf 2.000 U/min reduziert, die Vorschubgeschwindigkeit auf 100 mm/min reduziert und der Kühldurchfluss erhöht werden, um Ablagerungen zu verhindern.
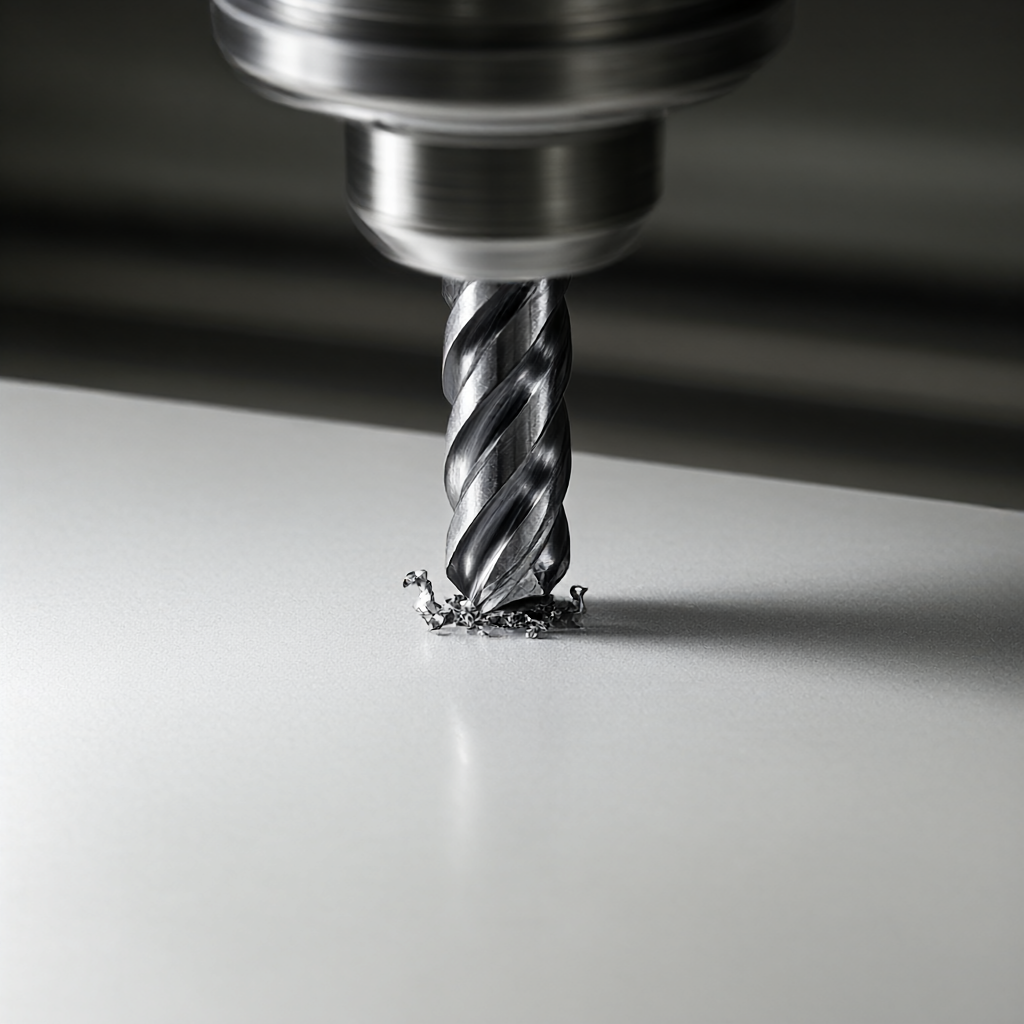
Der Schlüssel istOptimierung des Werkzeugwegs. Vermeiden Sie ein Anhalten bei plötzlichen Änderungen der Oberfläche und verwenden Sie eine Spiralinterpolationsstrategie, um die Verweilzeit der Werkzeugspitze zu verkürzen. Für das Fräsen tiefer Hohlräume wird empfohlen, schichtweise zu schneiden, wobei die Schnitttiefe jeder Schicht 20 % des Werkzeugdurchmessers nicht überschreitet, um Radialkräfte und Vibrationen zu kontrollieren. Wenn auf der Oberfläche periodische Wellen festgestellt werden, sollte das Werkzeug sofort auf Mikrospäne überprüft werden. Wenn die Chipgröße 20 μm überschreitet, muss er nachgeschliffen oder ersetzt werden.
Oberflächeninspektionsmethoden und Umsetzung von Akzeptanzkriterien
Ra0,2 ist eine hochpräzise Rauheit, und die optische Kontaktmethode (z. B. ein Rauheitsmessgerät) ist eine Standarderkennungsmethode, es muss jedoch auf die Messrichtung geachtet werden. Bei Teilen für die Luft- und Raumfahrttechnik müssen häufig Messungen über mehrere Faserrichtungen gemittelt werden. Es wird empfohlen, die Teile vor dem Beschichten und anschließenden Polieren zu prüfen, um eine Verdeckung der tatsächlichen Bearbeitungslinien zu vermeiden.
Zu den häufigsten Fehlermodi gehören:
- Lokale Depression:Die Ursache liegt meist in der Erosion oder Kollision der Schneidflüssigkeit, daher muss die Position der Düse überprüft werden.
- Periodisches Messermuster:Wenn dies auf ein abnormales dynamisches Spindelgleichgewicht oder einen Werkzeugunrundheitsfehler von >5 μm hinweist, ist eine Spindelunrundheitserkennung erforderlich.
- Gratrückstände:Der letzte Fräser des Feinfräsers ist nicht vorhanden, daher muss die Hubhöhe des Fräsers am Ende des Fräserwegs optimiert werden.
FAQ: Häufig gestellte Fragen zur Luftfahrt-CNC-Bearbeitung Ra0.2
Kann die CNC-Bearbeitung von Titanlegierungen Ra0,2 erreichen?
Ja, aber es ist schwieriger als eine Aluminiumlegierung. Die Titanlegierung TC4 hat eine schlechte Wärmeleitfähigkeit und neigt zur Tumoransammlung. Es erfordert eine niedrige Geschwindigkeit und eine hohe Kühlung und die Verschleißfestigkeit des Werkzeugs ist extrem hoch. Empfohlen wird der Einsatz von CBN-Werkzeugen oder hochhartem Hartmetall in Kombination mit Minimalmengenschmiertechnik.
Was ist der Unterschied zwischen Ra0,2 und Ra0,4 bei Luftfahrtteilen?
Ra0,2 wird üblicherweise für Dichtflächen, Lagerlaufbahnen oder hochpräzise aerodynamische Oberflächen mit höheren Anforderungen verwendet; Ra0,4 wird hauptsächlich für allgemeine Passflächen oder optische Oberflächen verwendet. Wenn die Zeichnung dies nicht anzeigt, ist der Standardwert Ra1,6, aber die wichtigsten Funktionsflächen müssen deutlich mit Ra0,2 und der Erkennungsmethode gekennzeichnet sein.
Wie vermeidet man Vibrationsspuren auf CNC-Bearbeitungsoberflächen?
Rattermarken entstehen durch die Eigenfrequenzresonanz des Werkzeugs oder Werkstücks. Zu den Gegenmaßnahmen gehören: Änderung des Vorschubwinkels zur Vermeidung einer einzelnen Frequenz, Reduzierung der Schnittparameter, Erhöhung der Vorrichtungssteifigkeit, Verwendung von dämpfenden Materialauskleidungen oder Vorhersage von Modalfrequenzen in Simulationssoftware und Vermeidung von Resonanzzonen.
Welche der 72 CNC-Anlagen eignen sich für die Ra0,2-Bearbeitung?
Nicht alle Werkzeugmaschinen können Ra0,2 stabil erreichen. Es ist notwendig, ein 5-Achsen-Bearbeitungszentrum mit hoher Steifigkeit und hoher Geschwindigkeit (≥10.000 U/min) zu wählen, und der Spindelrundlauf ist besser als 5 μm. Zu den 72 von ShowyMetal ausgestatteten Ausrüstungsteilen gehören hochwertige 5-Achsen-Modelle, die den Anforderungen der Luftfahrt gerecht werden. Die spezifische Ausrüstung muss entsprechend der Größe und Komplexität des Teils angepasst werden.
Kann die Lieferzeit von 15–25 Tagen die Veredelung Ra0,2 beinhalten?
Dürfen. Die Vorlaufzeit von 15 bis 25 Tagen für die Massenproduktion umfasst die Endbearbeitungs- und Testzeit. Wenn die Teilegeometrie komplex ist, muss zusätzliche Zeit für die Prozessüberprüfung und die Bestätigung des ersten Teils reserviert werden. Es wird empfohlen, wichtige Oberflächenanforderungen im Voraus mitzuteilen.
Schlussfolgerungen und Handlungsempfehlungen
Das Erreichen der Oberflächenrauheit Ra0,2 bei der CNC-Bearbeitung ist im Wesentlichen eine systematische Entwicklung von Parametern, Werkzeugen, Materialien und Prüfungen und nicht die Fähigkeiten einer einzelnen Werkzeugmaschine. Basierend auf einem Cluster von 72 Geräten verfügt ShowyMetal über vollständige Prozesssteuerungsfunktionen von 3 bis 5 Achsen, vom Fräsen bis zum Drehen und Fräsen, mit einer Toleranz von ±0,01 mm, und unterstützt nachfolgende Oberflächenbehandlungen wie Eloxieren und Sandstrahlen. Wenn Sie Teile aus Titanlegierung oder Aluminiumlegierung in Luft- und Raumfahrtqualität haben, die eine Ra0,2-Oberfläche erreichen müssen, wird empfohlen, CAD-Zeichnungen und technische Anforderungen bereitzustellen. Wir stellen Ihnen kostenlose DFM-Vorschläge und Prozesspläne zur Verfügung, um Ihnen dabei zu helfen, den Finish-Index in der Massenproduktion stabil zu erreichen. Senden Sie jetzt Zeichnungen, um individuelle Angebote und Prozessbewertungen zu erhalten.



