





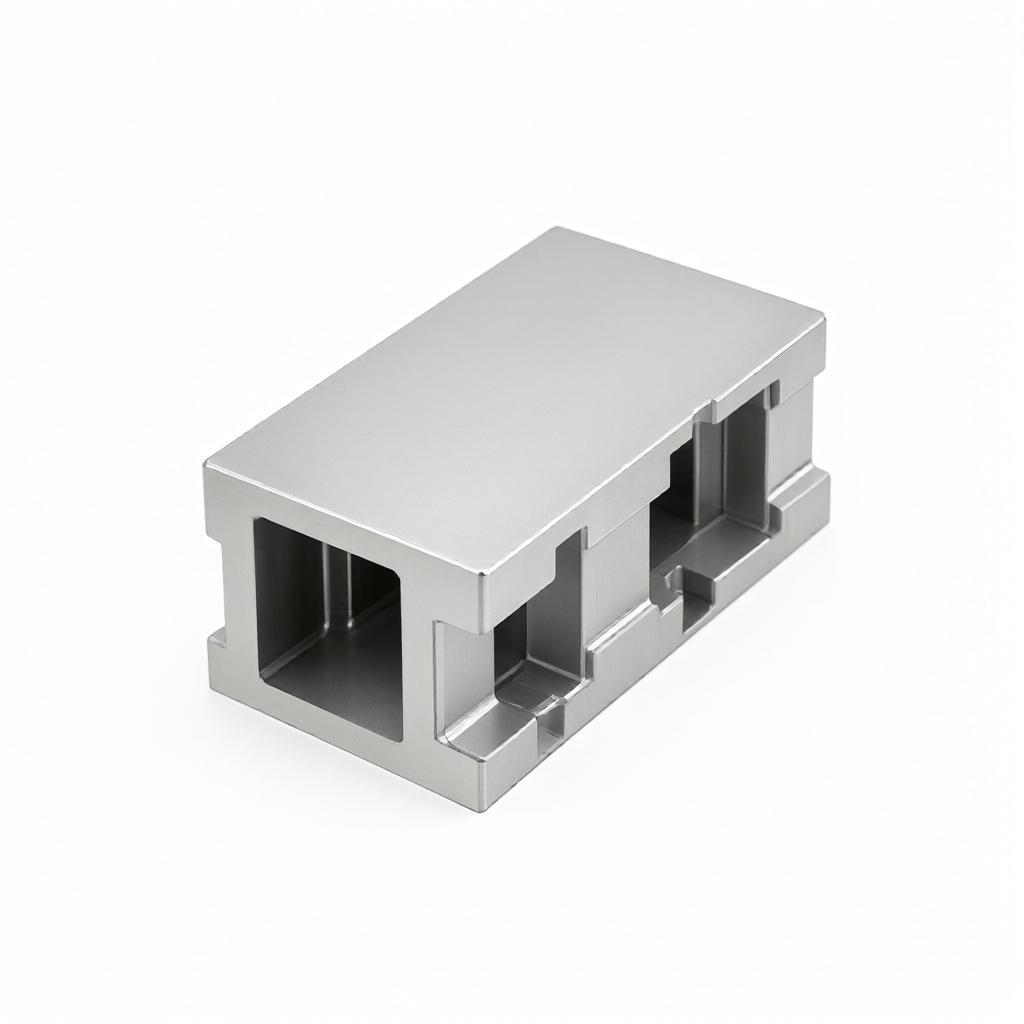
Die Aluminiumhalterung für das Luft-und Raumfahrtfahrwerk ist das tragende Kernelement, das die Achsen mit dem Rumpf verbindet und die strukturelle Integrität unter extremen Tieftemperatur-, Hochdruck-und Hochfrequenzschwingungsbedingungen gewährleistet: ShowyMetal verwendet Aluminiumlegierungen in Luftfahrtqualität (z. B. 7075-T6) in Kombination mit 5-Achs-Präzisionsfräsen, um eine CNC-Bearbeitung mit einer Toleranz von ± 0,01 mm und einer Oberflächenbeschaffenheit von 0,4 μ m für den gesamten Prozess von DFM bis hin zur vollständigen Prüfware zu ermöglichen.
Besonderheiten und Verarbeitungskapazität
Die Fahrwerkhalterung hat strenge Anforderungen an Materialfestigkeit und Ermüdungslebensdauer Wir haben uns für eine Aluminiumlegierung entschieden, die den Luftfahrtstandards entspricht, um die Spannungskonzentration durch mehrachsige Verbindungsbearbeitung zu beseitigen und die Chargenkonsistenz sicherzustellen.
- Empfohlene MaterialienAl7075-T6 (hohe Festigkeit/hohe Ermüdungslebensdauer), Al2024-T3 (eine Alternative zu herkömmlichen Flugzeugbauteilen), Al6061-T6 (universelle Strukturunterstützung)
- Größenbereich: Typische Halterungslänge und -breite 150–800 mm, Dicke 8–50 mm (kann gemäß Zeichnung angepasst werden)
- Präzisionsfähigkeit: Lineare Toleranz ±0,01 mm, geometrische Toleranz 0,02 mm (kritische Anschlagfläche)
- Oberflächenbehandlung: Chemischer Film (Alodine), Harteloxierung, Sandstrahlen, Lasermarkierung (Anforderungen an die Rückverfolgbarkeit)
- Feature-Verarbeitung: Komplexer Innenhohlraum, dünnwandige Rippen, speziell geformte Stiftlöcher, Mindestwandstärke 2,5 mm können stabil verarbeitet werden
Anwendbare Branchen und typische Anwendungen
Die Halterung ist in der Regel am unteren Ende der Hauptsäule des Fahrwerks oder am Verbindungspunkt der ausgestreckten Strebe integriert und trägt direkt die Auswirkungen von Start und Landung sowie die Reibung beim Gleiten des Bodens. In den Bereichen elektrische Luftfahrt und Drohnen sind Halterungen aus hochfester Aluminiumlegierung eine Schlüsselkomponente, um das Gewicht des gesamten Flugzeugs zu reduzieren und die Batterielebensdauer zu verbessern.
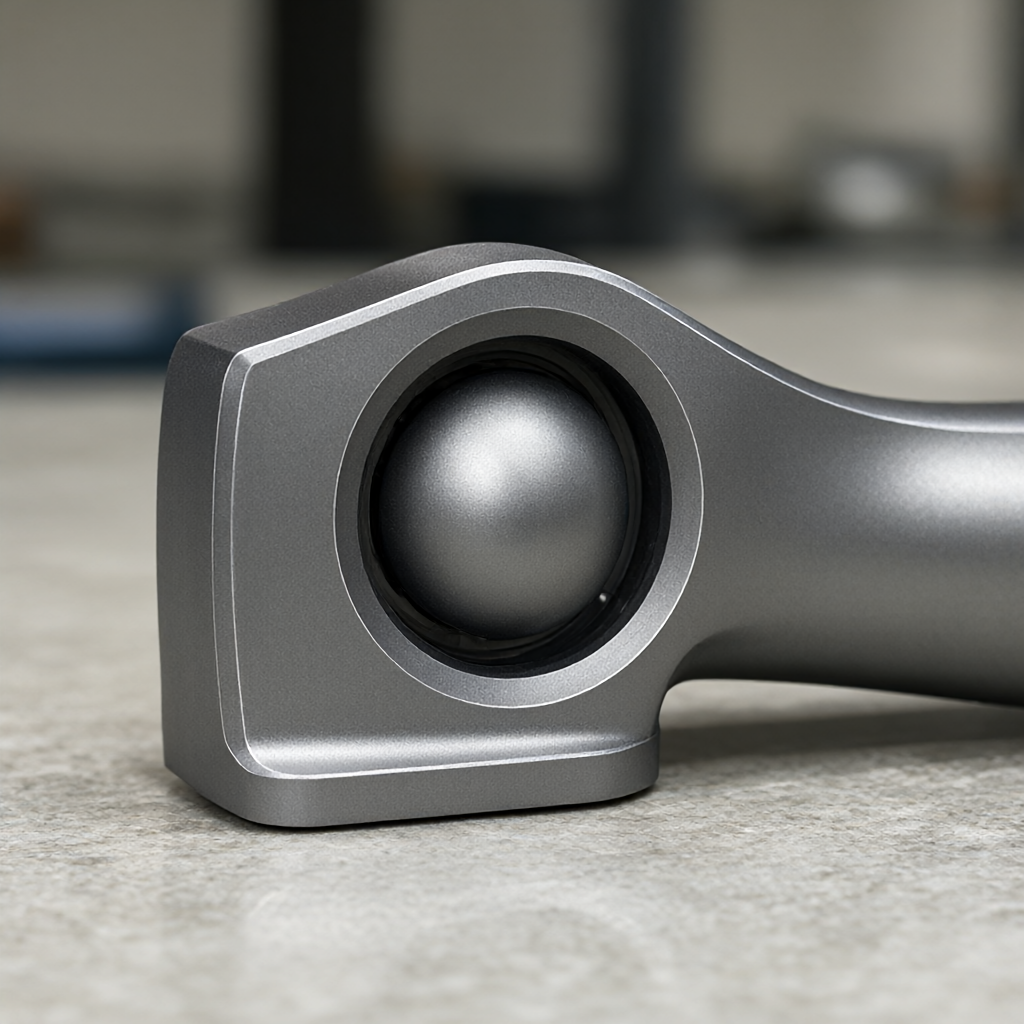
- Verkehrsflugzeuge: Befestigungsflansch für Haupt-/Heckfahrwerk, Puffersitzhalterung
- Allgemeine Luftfahrt:Leichtsportflugzeuge (LSA), Fahrwerksgelenkknoten, Achsverbindungsplatten
- Drohne: Feste/einziehbare Fahrwerksbaugruppe für große Fracht-/Militär-UAVs
Aussehensqualität und Chargenkonsistenz
Bei Teilen aus der Luft- und Raumfahrtindustrie ist es nicht möglich, dass sich durch Oberflächendefekte Mikrorisse ausbreiten. Angesichts der leichten Kratzeigenschaften von Aluminiumlegierungen fügen wir nach dem Feinfräsen eine unabhängige Reinigungsstation hinzu, um die Aussehensschwankungen zwischen den Chargen zu kontrollieren.
- Oberflächenqualität: Keine Verarbeitungskratzer, keine Oxidationsflecken, gleichmäßige Farbe nach der Eloxierung
- Konsistenzkontrolle: Führen Sie eine 100-prozentige Vollgrößenprüfung (CMM) und einen Drei-Koordinaten-Vergleich des ersten Teils durch, um die Austauschbarkeit von Teilen in derselben Charge sicherzustellen
- Fehlersicheres Design: Die Simulation des Werkzeugwegs vermeidet Überschneiden, und für wichtige Positionierungslöcher werden Werkzeuge mit fester Größe verwendet, um menschliche Messfehler zu vermeiden.
Vergleich der Prozesslösungen: 5-Achs-Fräsen vs. 3-Achs-Schichtbearbeitung
Bei Halterungen mit komplexen Neigungen oder gekrümmten Oberflächenübergängen kann die 5-Achs-Bearbeitung die Anzahl der Spannzeiten deutlich reduzieren und die Maßhaltigkeit verbessern.
| Kontrastabmessungen | 5-Achsen-Simultanfräsen | 3-Achs-Schichtbearbeitung |
|---|---|---|
| Verarbeitungseffizienz | Fertigstellen des Polyeders in einer Aufspannung, wodurch die Nebenzeit um 40 % reduziert wird | Es muss mehrmals gewendet und festgeklemmt werden, wodurch die Gefahr von Positionierungsfehlern besteht. |
| Oberflächenqualität | Es gibt keine Messerspuren an der Seitenwand und die Glätte ist besser | An den Stoßstellen der Stufenflächen bleiben leicht Spuren der Messerverbindung zurück. |
| Anwendbare Szenarien | Mit schrägem Loch und Krümmungsradius über 30°<50 mm 的复杂支架 | Leichte Halterung mit überwiegend flacher Oberfläche und einfacher L-förmiger Biegestruktur |
| Kostengünstig | Kurze Gesamtzykluszeit, geeignet für mittlere Chargen (>50 Stück) | Geringe Kosten pro Stück, geeignet für kleine Chargen oder minimalistische Strukturen |
Prozessausrüstung und Qualitätsprüfung
Mithilfe von 72 CNC-Gerätegruppen (darunter 5-Achsen-Bearbeitungszentren sowie Dreh- und Fräsmaschinen) erreichen wir einen nahtlosen Übergang vom Grobfräsen zum Feinschleifen. Qualität wird nicht „geprüft“, sondern „gemacht“.
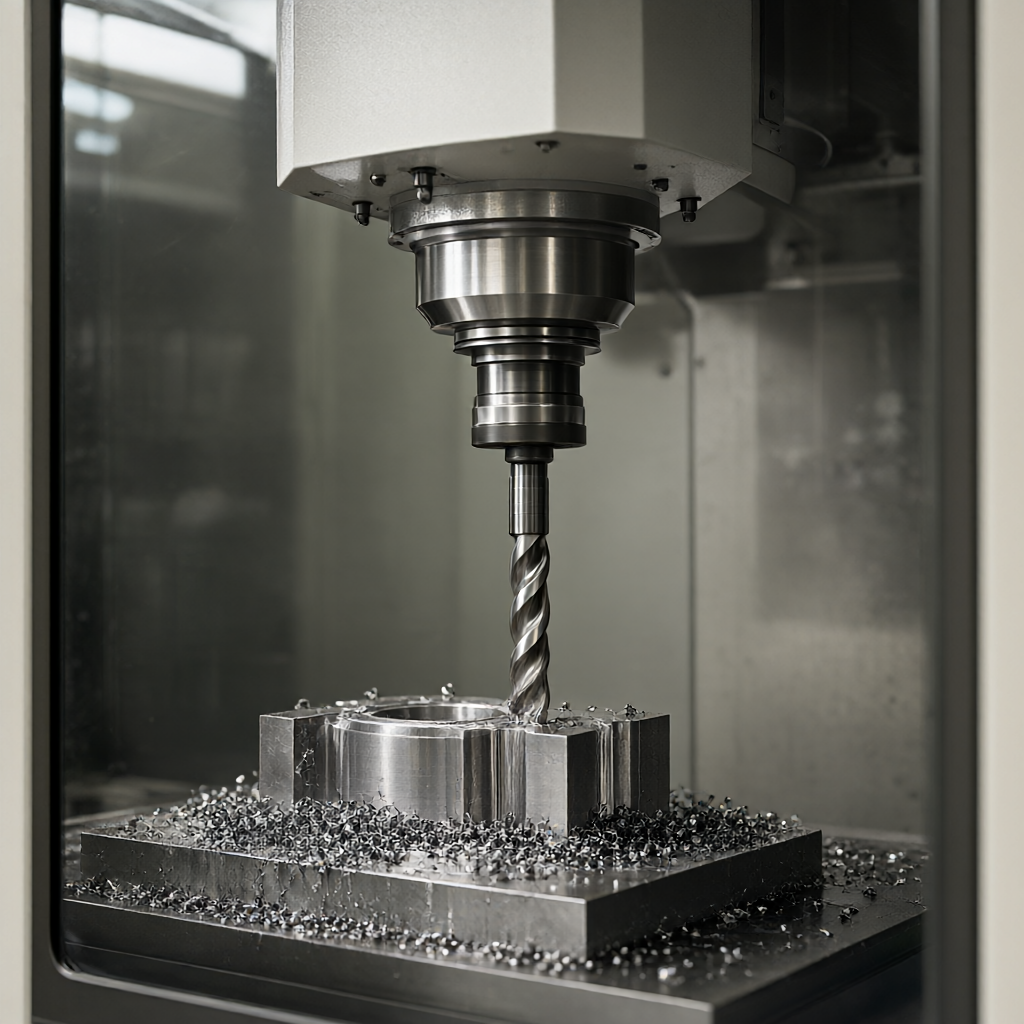
- Wareneingangskontrolle: 100 % spektrale Komponentenanalyse aus Aluminiumlegierungsstab/-platte (CNC-Datenbankspeicherung)
- ProzesskontrolleSPC Statistische Prozesssteuerung der Schlüsselprozesse zur Überwachung von Werkzeugverschleißtrends in Echtzeit
- Lieferung prüfenAusgestattet mit drei Koordinatenmessgerät (CMM), Rauheitsmessgerät, Wirbelstromprüfung Prüfgerät, um einen Testbericht gemäß den Anforderungen des Kunden zu erstellen
Produktion, Lieferung und Terminplanung
Für die Projektknoten bieten wir flexible Planungszeiträume von 5 bis 7 Tagen an, wobei der individuelle Lieferprozess für Serienaufträge zwischen 15 und 25 Tagen nach dem „ DFM Front "-Prinzip erfolgt.
- Zeichnungen überprüfen·Antwortet innerhalb von 24 Stunden auf DFM-Empfehlungen (Despannungsrichtung, Gewichtsverlustplan)
- Prof zertifiziert.·Schnelle Erstellung von Prototypen und Prüfung von Ermüdungstests
- Serienüberwachung.·Alle 50 Proben werden in voller Größe über ein CMM geprüft und 10 Jahre lang aufgezeichnet
Häufige Fragen
Wie viel kann man auf dem Boden des Rücksitzes erreichen?
Die konventionelle lineare Toleranz beträgt ± 0,01 mm, die Toleranz der kritischen Passbohrung/Spaltöffnung kann in der H7/g6-Klasse und die Formbeständigkeitstoleranz kann bis zu 0,02 mm betragen, was die Anforderungen der Luftfahrtmontage erfüllt.
Für welche Oberflächenbehandlung ist Aluminium geeignet?
Außenbelastungsstellen empfehlen harte anodische Oxidation (Dicke 40 - 80 μ m), um die Verschleißfestigkeit und Korrosionsbeständigkeit zu verbessern; Nicht-Kraft-Teile im Inneren können gewöhnliche chemische Film oder Sandstrahlen verwenden, um Kosten und Gewicht zu kontrollieren.
Wie lange dauert der Proofing-Zyklus?
Die Prototypenerstellung komplexer 5-Achsen-Strukturen dauert in der Regel 5–7 Tage; Wenn eine spezielle Materialbevorratung oder kundenspezifische Vorrichtungen erforderlich sind, kann eine beschleunigte Produktionsplanung ausgehandelt werden und Prozessdetails müssen im Voraus bestätigt werden.
Können Sonderformen nach Zeichnung individuell gestaltet werden?
Dürfen. Der Import von STEP/IGES-3D-Formaten wird unterstützt und das Ingenieurteam bewertet die Schnittzugänglichkeit. Bei dünnwandigen Strukturen mit einem Tiefen-zu-Hohlraum-Verhältnis >4:1 empfiehlt es sich, Prozessrippen hinzuzufügen und diese in nachfolgenden Prozessen zu entfernen.
Wie kann die Konsistenz der Massenproduktion sichergestellt werden?
Durch die standardisierten Betriebsanweisungen (SOP) und das Tool-Life-Management-System wird in Kombination mit dem 100 % CMM-Stichprobenkontrollmechanismus sichergestellt, dass die Maßschwankungen von Teilen in derselben Charge innerhalb von ±0,005 mm kontrolliert werden.
Starten Sie Ihre Projektkooperation
Fahrwerkshalterungen in der Luft- und Raumfahrt sind nicht nur Strukturteile, sondern auch Träger von Sicherheit und Redundanz. ShowyMetal wird mit transparenten Prozessdaten und nachvollziehbaren Prüfprotokollen zu Ihrem vertrauenswürdigen Lieferkettenpartner.Senden Sie jetzt Ihre Zeichnungen und technischen Anforderungen und erhalten Sie innerhalb von 24 Stunden einen Kostenvoranschlag und ein Angebot von DFM.



