





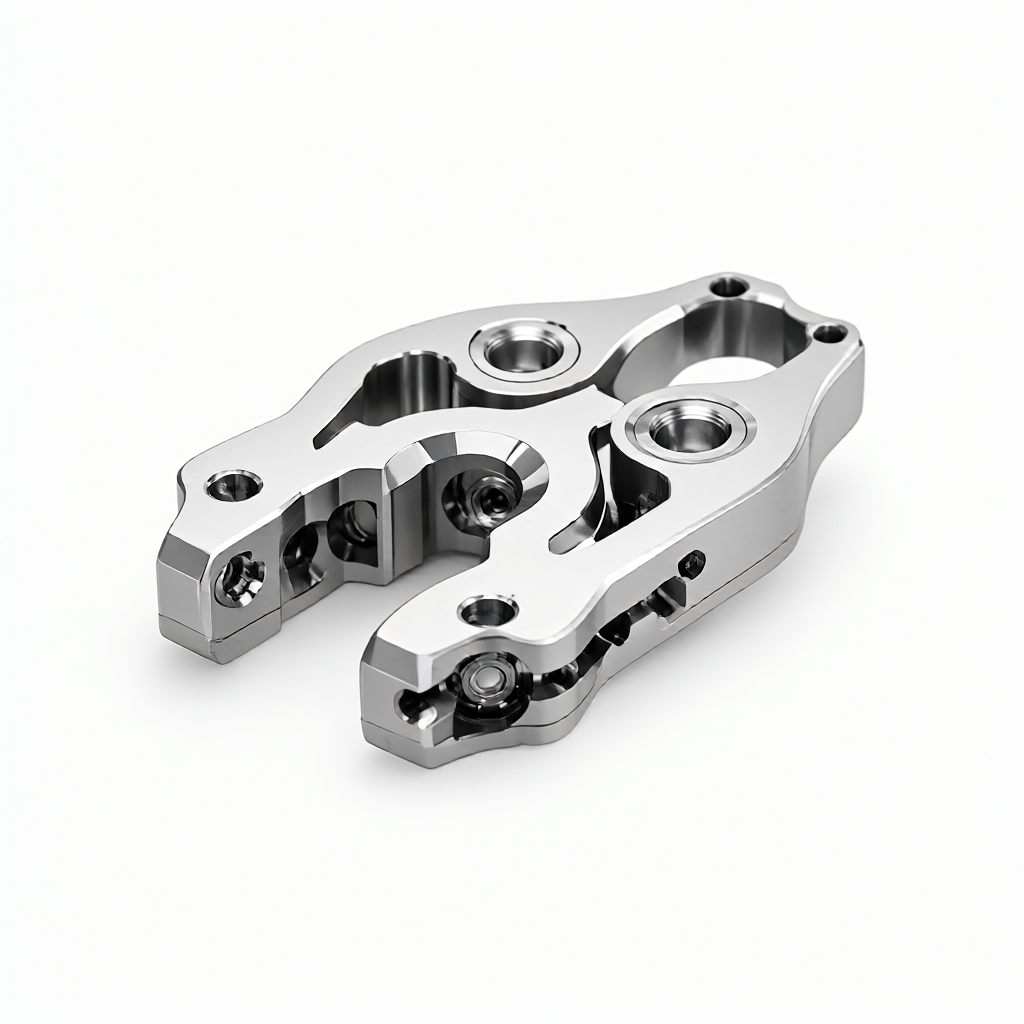
Spezifikationen und Verarbeitungsmöglichkeiten
Präzise CNC-gefräste Präzisionsgreiferkomponenten für chirurgische Roboter, speziell entwickelt für hochpräzise medizinische Geräte. Wir verwenden Titanlegierungen (Ti-6Al-4V), medizinischen Edelstahl (316L) oder Kobalt-Chrom-Legierungen (CoCr), um durch 5-Achsen-Fräsen oder Dreh-Fräs-Verbundprozesse eine Passung der Kieferzähne im Mikrometerbereich zu erreichen. Die kritische Maßtoleranz liegt bei ±0,01 mm und die Oberflächenrauheit kann Ra0,4 μm erreichen, was Flexibilität und Haltbarkeit beim Greifen biologischer Gewebe gewährleistet. Es unterstützt die individuelle Anpassung der Struktur, Zahnform und -größe gemäß Kundenzeichnungen, und die minimale Strukturgröße kann 0,5 mm betragen.
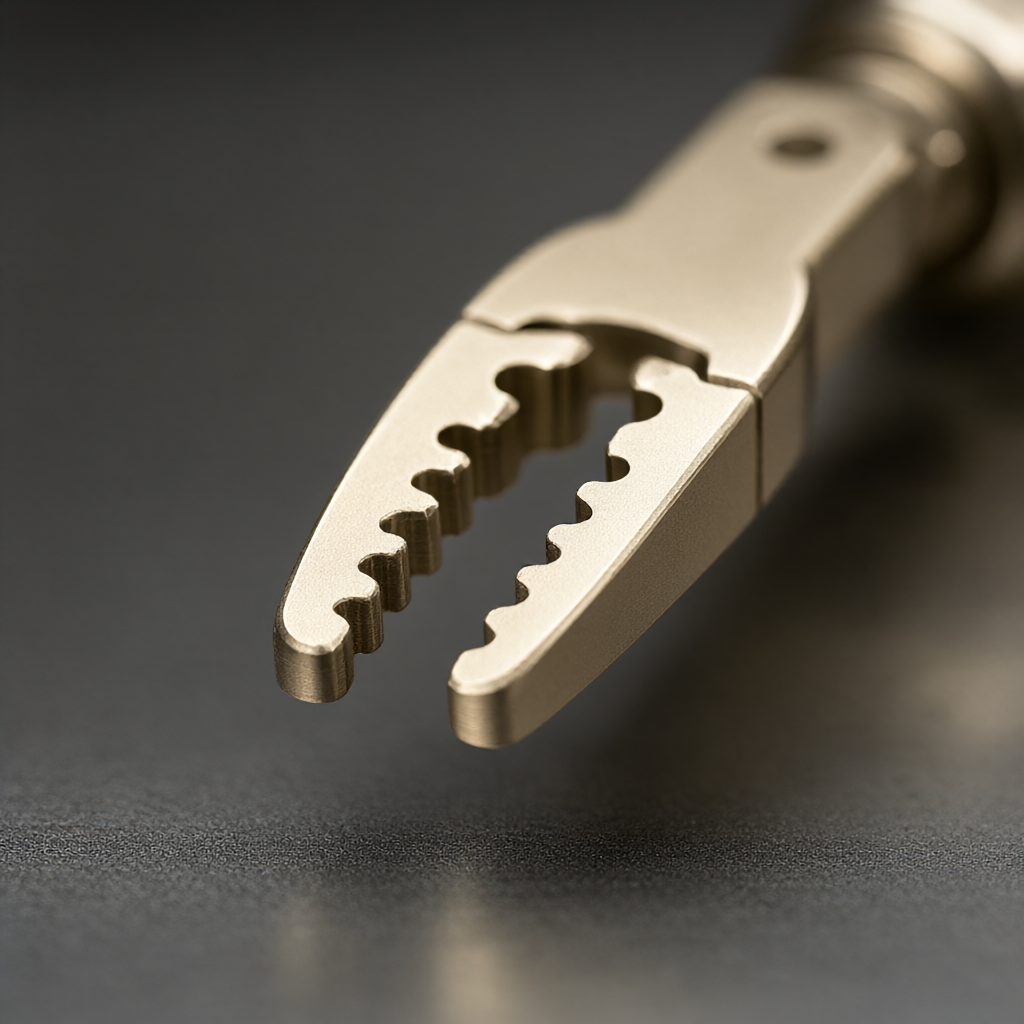
- Materialqualität:Titanlegierung Ti-6Al-4V (gute Biokompatibilität, hohe Festigkeit), medizinischer Edelstahl 316L (korrosionsbeständig, leicht zu sterilisieren), Kobalt-Chrom-Legierung CoCr (verschleißfest, hochfest), technischer Kunststoff PEEK (Isolierung, leicht).
- Größenbereich:Länge 50–300 mm, Durchmesser Φ2–Φ50 mm, komplexe Struktur individuell nach Zeichnung.
- Toleranzgenauigkeit:Die Schlüsselabmessungen betragen ±0,01 mm und die geometrische Toleranz beträgt ≤0,02 mm.
- Oberflächenbehandlung:Elektrolytisches Polieren (Spiegeloberfläche Ra0,2μm), Passivierungsbehandlung, Sandstrahlen, Eloxieren (Titanlegierung).
- Funktionsdetails:Es kann Mikrolöcher (mindestens Φ0,2 mm), tiefe Hohlräume und dünne Wände (mindeste Wandstärke 0,3 mm) bearbeiten.
Anwendbare Branchen und typische Anwendungen
Diese Greiferkomponente wird hauptsächlich in endoskopischen Operationsrobotern, laparoskopischen Operationssystemen und orthopädischen Navigationsinstrumenten eingesetzt. Zu den spezifischen Installationsorten gehören: Roboterarm-Endeffektor, Nadelhalter, Fasszange und Probenhalter. Während einer Operation müssen sich die Backen häufig öffnen und schließen, um Blutgefäße, Nerven oder Gewebefragmente zu greifen, was äußerst hohe Anforderungen an Dauerfestigkeit, Formstabilität und Oberflächengüte stellt. Grate oder übermäßige Rauheit können zu Geweberissen oder Schwierigkeiten bei der Sterilisation führen. Daher reagieren sie äußerst empfindlich auf die Präzision und den Spannungsabbau der CNC-Bearbeitung.
Aussehensqualität und Chargenkonsistenz
Für medizinische Teile gelten strenge Anforderungen an das Aussehen, und Kratzer können zu Brutstätten für Bakterien werden oder dazu führen, dass Sterilisationsmedium zurückbleibt. Hochglänzende Oberflächen und makellose Optik sind unsere Kernkompetenzen. Durch den Einsatz luftschwebender Vorrichtungen, berührungsloser Messungen und spezieller Werkzeuge während des gesamten Prozesses stellen wir sicher, dass es vom ersten bis zum 1.000sten Stück keine Unterschiede im Erscheinungsbild gibt. Die Oberfläche wird elektrolytisch poliert, um einen Spiegeleffekt ohne sichtbare Fingerabdrücke, oxidierte Farbe oder ungleichmäßige Textur zu erzielen und erfüllt medizinische ästhetische und hygienische Standards.
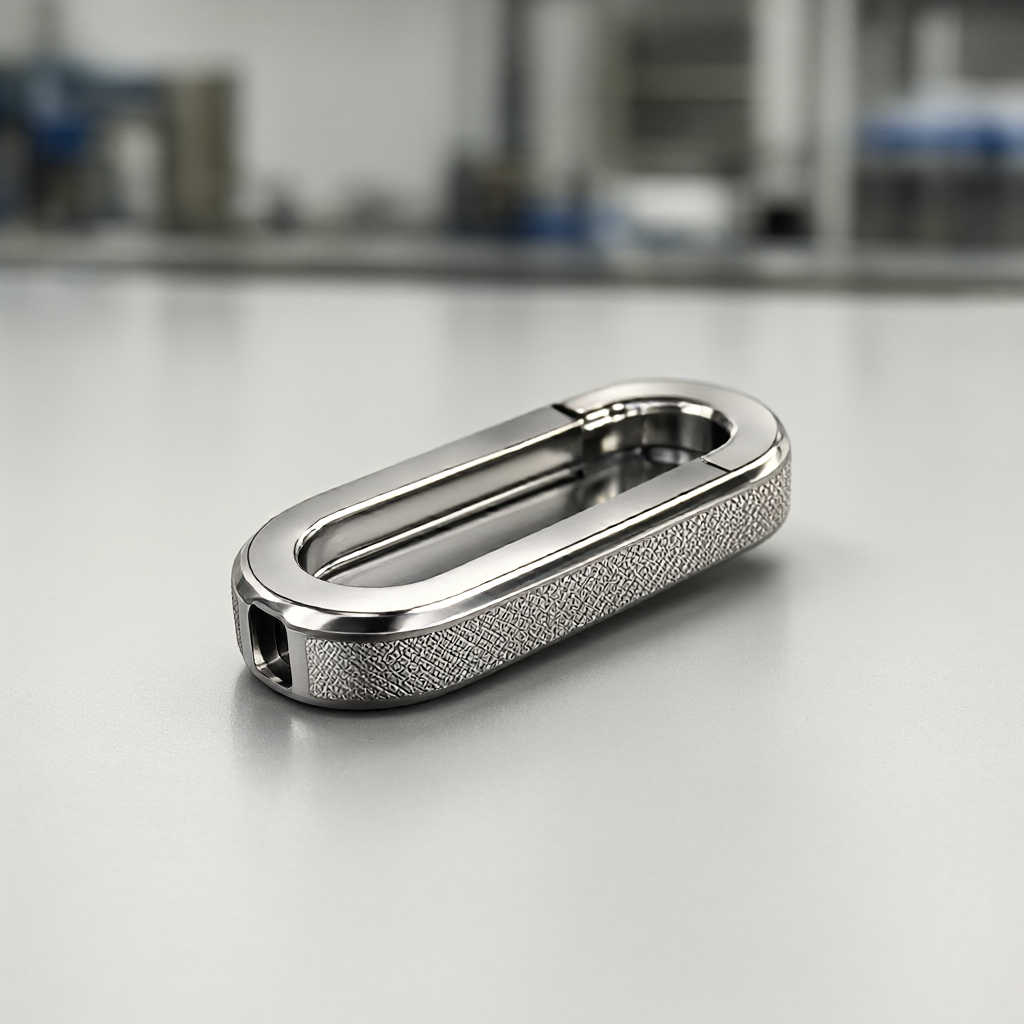
- Glatte Oberfläche:Die Rauheit nach dem elektrolytischen Polieren beträgt Ra0,2–0,4 μm, ohne optische Mängel.
- Kratzfreie Kontrolle:Während der Verarbeitung wird eine spezielle flexible Klemmung verwendet, um mechanische Beschädigungen zu vermeiden. Die Weiterverarbeitung erfolgt während des gesamten Prozesses mit Handschuhen.
- Konsistenz von Charge zu Charge:Richten Sie eine statistische SPC-Prozesskontrolle mit der kritischen Abmessung Cpk≥1,33 ein, um die Austauschbarkeit jeder Greifercharge sicherzustellen.
Prozess und Ausrüstung · Kapazität und Lieferzeit
Mithilfe einer Gruppe von 72 CNC-Geräten, darunter 5-Achsen-Bearbeitungszentren, Dreh- und Fräsmaschinen sowie Zentriermaschinen, haben wir integrierte Bearbeitungsmöglichkeiten für komplexe gekrümmte Oberflächen und schlanke Wellen erreicht. Bei Klammern für chirurgische Roboter wird normalerweise ein kombinierter Prozess aus „Drehen + 5-Achsen-Fräsen“ verwendet: Zuerst wird durch CNC-Drehen der Hauptkörperrand entfernt, dann wird durch 5-Achsen-Verbindungsfräsen die komplexe Zahnform und die Vermeidungsstruktur innerhalb der Klammer gefräst, und schließlich wird die Endfläche fein gedreht und gerändelt. Dieser Prozessweg reduziert die Anzahl der Spannzeiten und minimiert die Fehlerhäufigkeit. Für die Massenproduktion erstellen wir eine spezielle Werkzeugbibliothek und Standardarbeitsanweisungen (SOP), um ein Gleichgewicht zwischen Effizienz und Qualität sicherzustellen. Serienbestellungen werden in der Regel innerhalb von 15–25 Tagen an die Massenproduktion geliefert. Der Prototyping-Zyklus ist kurz und kann in Verbindung mit F&E-Projektknoten schnell iteriert werden.
| Merkmal | Titanlegierung Ti-6Al-4V | Medizinischer Edelstahl 316L |
|---|---|---|
| Dichte | 4,43 g/cm³ (leichter, reduziert die Belastung des Roboterarms) | 7,93 g/cm³ (schwer, aber stark) |
| Biokompatibilität | Hervorragend, wird oft bei Implantaten verwendet | Gut, wird häufig an der Außenseite von Instrumenten verwendet |
| Schwierigkeiten bei der Verarbeitung | Schwierig zu verarbeiten, erfordert Spezialwerkzeuge, etwas längere Zykluszeit | Einfach zu verarbeiten und kostengünstig |
| Oberflächenbehandlung | Eloxieren/Elektropolieren | Passivierung/Elektropolieren |
Qualität und Inspektion · Anpassungsprozess
Qualität ist die Lebensader medizinischer Geräte. Wir implementieren vier Stufen „Materialeingangsprüfung → Erstmusterbestätigung → Prozessprüfung → vollständige Sendungsprüfung“. Ausgestattet mit einem dreidimensionalen Koordinatenmessgerät (KMG), einem optischen Projektor und einem Rauheitsmessgerät führt es eine 100-prozentige Prüfung der wichtigsten Ausrichtungsmaße, Koaxialität und Oberflächenbeschaffenheit der Spannbacken durch. Im Lieferumfang sind ein vollständiger Materialbericht (Mill Cert) und ein Maßkontrollbericht enthalten. Der Anpassungsprozess ist transparent und effizient: Nach Erhalt der Zeichnungen unterbreiten die Ingenieure innerhalb von 24 Stunden DFM-Vorschläge (Herstellbarkeit) und weisen auf mögliche Verarbeitungsrisiken hin; Dann veranlassen Sie die Korrektur, bestätigen Sie, dass sie korrekt sind, gehen Sie in die Massenproduktion und überprüfen Sie schließlich die Verpackung für den Versand vollständig, um die Rückverfolgbarkeit aller Werkzeugwege zu gewährleisten.
FAQ: Häufig gestellte Fragen zur chirurgischen Roboterklauenbearbeitung
1. Wie viel Toleranz kann an den Kieferzähnen erreicht werden?
Die Toleranz der Schlüsselpassflächen kann ±0,01 mm erreichen, und die geometrische Toleranz (z. B. Parallelität) wird innerhalb von 0,02 mm kontrolliert. Bei chirurgischen Präzisionsinstrumenten empfehlen wir in der Regel die Inspektion in Originalgröße des KMG, um ein reibungsloses Öffnen und Schließen nach dem Zusammenbau zu gewährleisten.
2. Welche Möglichkeiten der Oberflächenbehandlung gibt es, um den Sterilisationsanforderungen gerecht zu werden?
Eine Passivierungsbehandlung nach dem elektrolytischen Polieren (EP) wird empfohlen. Das elektrolytische Polieren reduziert die Oberflächenrauheit auf weniger als Ra0,4 μm, beseitigt Mikroporen, erleichtert die Hochtemperatur- und Hochdrucksterilisation und hinterlässt keine Medienrückstände. Titanlegierungen werden optional eloxiert, um die Korrosionsbeständigkeit zu erhöhen.
3. Wie lang ist der Proofing-Zyklus? Kann es mit Notfall-Forschungs- und Entwicklungsknotenpunkten zusammenarbeiten?
Der Standard-Proofing-Zyklus beträgt 3-5 Werktage. Wenn eine dringende Lieferung erforderlich ist, kann der beschleunigte Kanal aktiviert und ungenutzte Maschinenressourcen genutzt werden, um Proben auf 24–48 Stunden zu komprimieren (abhängig von der strukturellen Komplexität), aber die Integrität der Zeichnungen muss bestätigt werden.
4. Wie lang ist die Lieferzeit der Charge? Wie kann die Konsistenz des Chargen-Erscheinungsbilds sichergestellt werden?
Bei Massenproduktion dauert die Lieferung 15–25 Tage. Überwachen Sie wichtige Prozesse durch SPC und verwenden Sie spezielle pneumatische Klemmen und kratzfeste Verpackungsmaterialien, um sicherzustellen, dass es keine Kratzer auf der Oberfläche und konsistente Farbunterschiede bei Chargen von mehr als 100 Stück gibt. Jeder Charge liegen Protokolle zur Aussehensprüfung bei.
5. Unterstützt es die individuelle Anpassung speziell geformter Spannbacken entsprechend dem 3D-Modell des Kunden?
Unterstützung. Mithilfe von Dateien im STEP/IGS/SLDPRT-Format können Ingenieure DFM-Analysen durchführen, Werkzeugwege optimieren, um tiefe Hohlräume oder dünnwandige Merkmale zu bewältigen, Verformungen zu vermeiden und angemessene Schrägen- oder Vermeidungskonstruktionen zu empfehlen, um die spätere Montage zu erleichtern.
Wenn Sie Bearbeitungsbedarf für chirurgische Robotergreiferkomponenten haben, senden Sie bitte Ihre 3D-Zeichnungen oder 2D-Konstruktionszeichnungen an das Anfrageportal. Unser Engineering-Team erstellt innerhalb von 24 Stunden eine DFM-Bewertung und ein Angebot, um Ihnen dabei zu helfen, den Forschungs- und Entwicklungszyklus zu verkürzen und zuverlässige Lieferanten zu gewinnen.



