





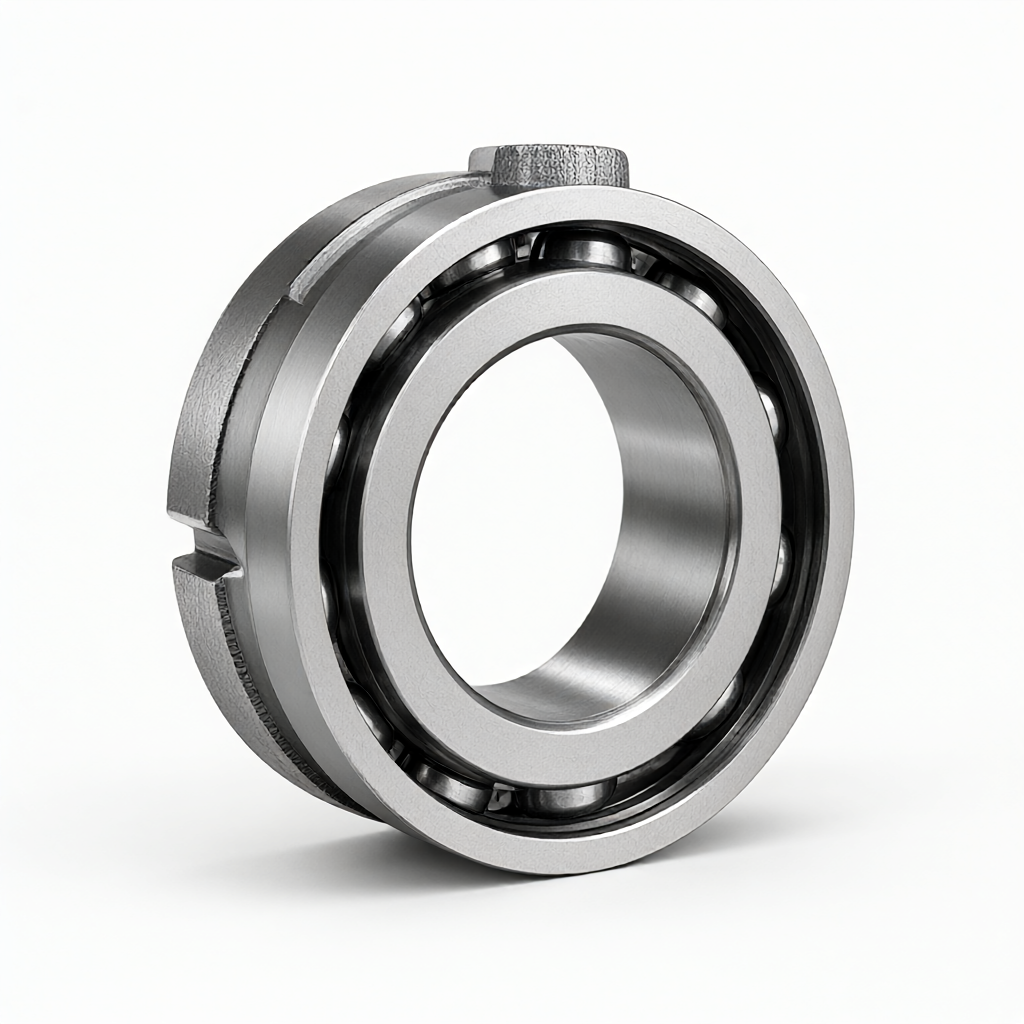
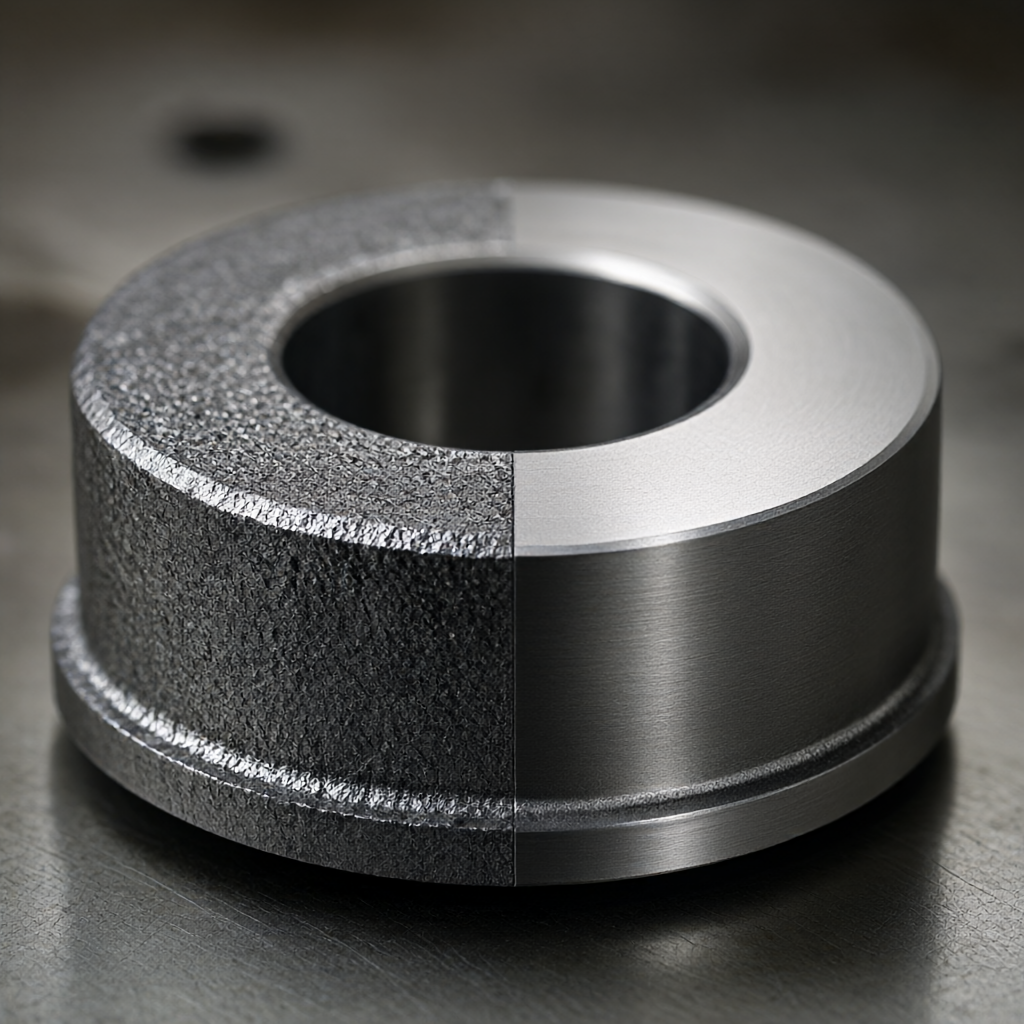
Die CNC-Drehbearbeitung von CNC-Werkzeugmaschinenspindellagersitz-Gusseisenteilen eignet sich für die Präzisionsmontage mittlerer und großer Werkzeugmaschinenspindelkästen. ShowyMetal bietet kundenspezifische Materialanpassungen aus hochfestem Grauguss HT250 oder Sphäroguss QT450-10. Es kombiniert CNC-Dreh- und Fräs-Verbundprozesse, um eine hochpräzise Bearbeitung der Innenlochrundheit ≤ 0,005 mm und der Koaxialität ≤ 0,01 mm zu erreichen. Nachdem die Oberfläche sandgestrahlt und entspannt wurde, kann eine Verchromung oder ein Dacromet-Korrosionsschutz gewählt werden, um einen geräuscharmen Betrieb und eine langfristige Stabilität des Lagers zu gewährleisten. Wir unterstützen eingehende Zeichnungen und Korrekturen und die Chargenlieferzeit beträgt 15-25 Tage. Darüber hinaus bieten wir während des gesamten Prozesses eine Erststückbestätigung und eine vollständige dreidimensionale Koordinatenprüfung an, um Ihnen dabei zu helfen, die Reparaturquote bei der Spindelkastenmontage zu reduzieren.
Spezifikationen und Verarbeitungsmöglichkeiten
Basierend auf den strukturellen Eigenschaften des Spindellagersitzes bieten wir die folgenden Anpassungsmöglichkeiten an, um sicherzustellen, dass die strukturelle Festigkeit und Maßhaltigkeit beiden Standards entspricht:
- Materialauswahl:HT250 (Grauguss, gute Stoßdämpfung, geeignet für hohe Steifigkeitsanforderungen), QT450-10 (Sphäroguss, Zugfestigkeit ≥ 450 MPa, geeignet für schwere Stoßbedingungen); Bereiten Sie Materialien gemäß der in der Zeichnung angegebenen Qualität vor und erstellen Sie Materialberichte.
- Größenbereich:Außendurchmesser Ø120–Ø350 mm, Wandstärke 8–25 mm, Gewicht 2–15 kg (typischer Wert, kann je nach Design angepasst werden).
- Wichtige Toleranzen:Innenlochtoleranz h5–h6 (typischer Wert Φ50H6 ±0,013 mm), Koaxialität ≤0,01 mm, Parallelität ≤0,02 mm/100 mm.
- Oberflächenrauheit:Lagersitzloch Ra0,8μm, Außenfläche Ra3,2μm; Teile mit hoher Nachfrage können einen Ra0,4μm erreichen.
- Oberflächenbehandlung:Sandstrahlen (Zunder entfernen, Beschichtungshaftung verbessern), Verzinken, Dacromet (hohe Temperaturbeständigkeit, keine Wasserstoffversprödung), Hartverchromen (Verschleißfestigkeit, Dicke 25–50 μm).
- Anpassungsunterstützung:Es werden STEP/IGES-3D-Dateien und 2D-Konstruktionszeichnungen akzeptiert, und die DFM-Phase bietet Wanddickenoptimierung, Empfehlungen für Entformungsschrägen und Empfehlungen für den Spannungsarmglühprozess.
Prozess- und Gerätekonfiguration
Aufgrund seiner großen Größe und konzentrierten Masse ist der Spindellagersitz anfällig für Drehverformungen und innere Spannungen und erfordert eine koordinierte Steuerung mehrerer Prozesse. Unsere 72 CNC-Produktionslinien sind mit speziellen Maschinen und einem speziellen Management ausgestattet, und die Schlüsselprozesse übernehmen den Prozess „Schruppdrehen – Altern – Feindrehen – Halbschlichtfräsen – Feinfräsen“, um Maßhaltigkeit zu gewährleisten:
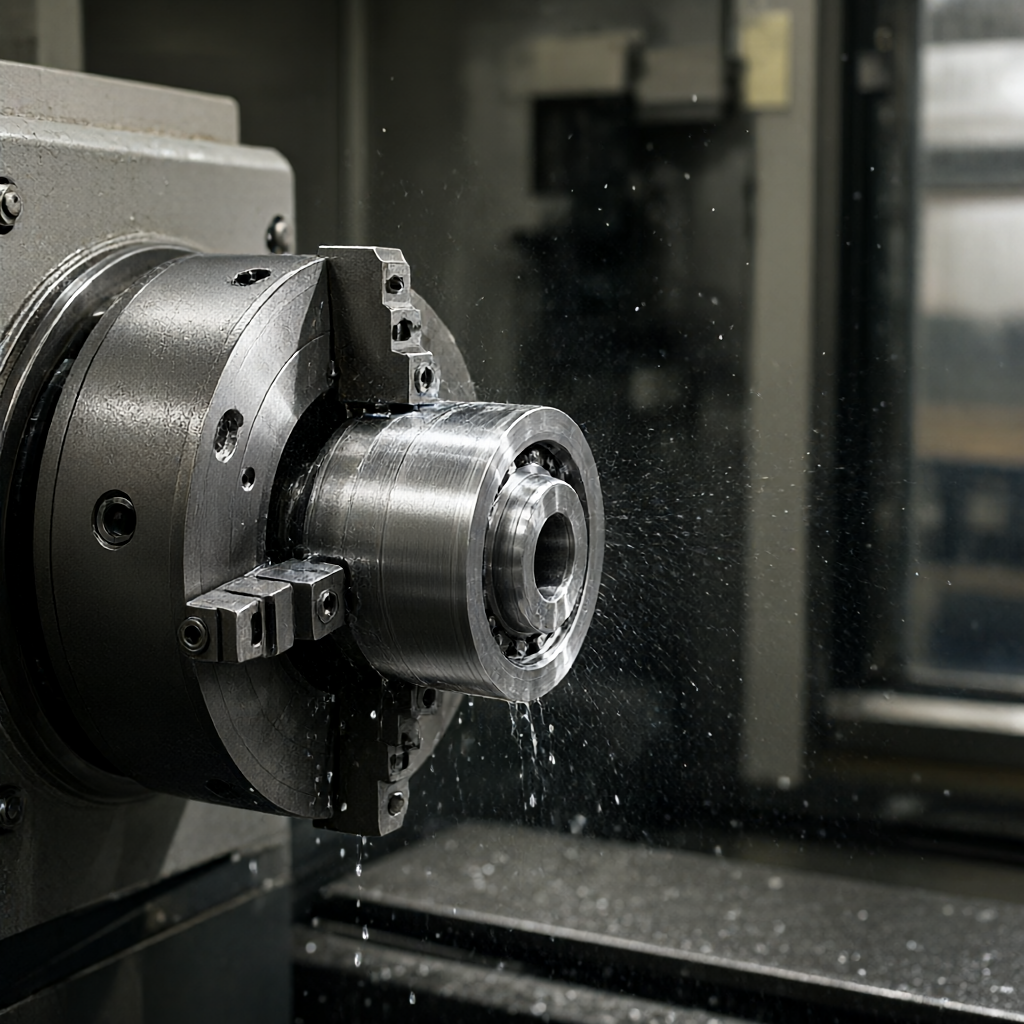
- CNC-Drehen:Wird zum Grob- und Feindrehen von Außenkreisen, Endflächen und Innenlöchern mit einer Drehzahl von 1200–1800 U/min und einem Vorschub von 0,15–0,25 mm/U (Endbearbeitungsstufe) verwendet, um Rundheit und Zylindrizität sicherzustellen.
- 4-Achsen-/5-Achsen-Fräsen:Es wird für die Verbundbearbeitung von Lagersitz-Montageflansch, Positionierungsstiftloch und Ölnut verwendet. Eine Klemmung reduziert den kumulativen Fehler und die Koaxialität ist besser als ±0,008 mm.
- Behandlung zum Stressabbau:Sowohl Rohlinge als auch die Rohbearbeitung werden einer künstlichen Alterung (550–570 °C, Hitzekonservierung für 4–6 Stunden) unterzogen, um Restspannungen zu beseitigen und spätere Maßabweichungen zu verhindern.
- Umwerfende Hilfe:Die kleinen Führungspfosten, Positionierungsstifte und andere Teile, die den Lagersitz tragen, werden kontinuierlich mit einer Zentriermaschine geschnitten, was die Effizienz um 30 % erhöht und eine höhere Maßhaltigkeit erreicht.
- Synergie bei der Oberflächenbehandlung:Die Galvanisierungs- und Sandstrahlprozesse werden in separaten Werkstätten durchgeführt, um Kreuzkontaminationen zu vermeiden, und die Gleichmäßigkeit der Beschichtungsdicke liegt innerhalb von ±5 μm.
Kapazität, Qualität und Lieferung
Eine stabile Lieferung und Rückverfolgbarkeit der Qualität stehen im Mittelpunkt der Kaufentscheidungen. Wir haben ein dreistufiges Kontrollsystem „Materialeingang – Prozess – Versand“ etabliert. Alle Daten werden 5 Jahre lang gespeichert und KMG-Inspektionsberichte können jederzeit abgerufen werden:
- Proofing-Zyklus:Die Bereitstellung des Erststück-Maßkontrollberichts und des Materialzertifikats dauert 5–7 Werktage (einschließlich Alterung und Oberflächenbehandlung).
- Lieferzeit für Großmengen:15–25 Tage (50–500 Stück typisches Sortiment), Kapazitätselastizität gegenüber ±20 % Auftragsschwankungen.
- Inspektionsausrüstung:ZEISS Contura dreidimensionale Koordinaten (Genauigkeit 2,5+0,002L mm), Mitutoyo Rauheitsmessgerät, pneumatisches Messgerät (Innenloch-Online-Erkennung), Härteprüfgerät (Rockwell/Brinell).
- Versandstandards:100 % Stichprobenprüfung in voller Größe, Schlüsselabmessungen werden streng nach AQL 0,65 geprüft; Bei der Verpackung werden Holzkisten + Trockenmittel + Rostschutzfolie verwendet, um Rost beim Versand oder beim Ferntransport zu verhindern.
- DFM unterstützt:Kostenlose Prozessüberprüfung, Aufzeigen potenzieller Risikobereiche für Gussfehler, Empfehlung der Bewehrungsanordnung, Optimierung von Spannplänen und Reduzierung der Trial-and-Error-Kosten.
Materialauswahl und Oberflächenbehandlungsvergleich
Unter unterschiedlichen Arbeitsbedingungen wirken sich die Material- und Oberflächenkombination des Spindellagersitzes direkt auf die Lebensdauer und den Wartungszyklus aus. Der folgende Vergleich dient als Designreferenz. Die endgültige Auswahl muss anhand von Geschwindigkeit, Belastung und Umgebungsfeuchtigkeit getroffen werden:
| Vergleichsartikel | HT250 + Dacromet | QT450-10 + Hartverchromung | HT250 + sandgestrahlt und verzinkt |
|---|---|---|---|
| Zugfestigkeit | ≈250 MPa | ≥450 MPa | ≈250 MPa |
| Stoßdämpfung | Hervorragend (Graphitplattenstruktur) | Gut (stoßdämpfendes Polster erforderlich) | Exzellent |
| Korrosionsbeständigkeit | 850°C hohe Temperaturbeständigkeit, Salzsprühnebel 720h | Säure- und alkalibeständig, Salzsprühnebel 480 Stunden, verschleißfest | Allgemein, Salzsprühnebel 120 Stunden, sparsamer Typ |
| Typische Anwendungen | Werkstatt mit schwerer Last, niedriger Geschwindigkeit und hohen Temperaturen | Hohe Geschwindigkeit, hohe Belastung und hohe Anforderungen an die Verschleißfestigkeit | Mittlere und niedrige Geschwindigkeit, trockene Umgebung, kostenempfindlich |
| Auswirkungen auf die Lieferzeit | Standardmäßig 15–25 Tage | +3 Tage (Beschichtungswarteschlange) | Standardmäßig 15–20 Tage |
Hinweis: Die Oberflächenhärte nach der Hartverchromung beträgt HV800–1000 und der Reibungskoeffizient wird auf 0,1–0,15 reduziert, was für häufiges Starten und Stoppen der Spindel geeignet ist; Dacromet birgt kein Risiko einer Wasserstoffversprödung und ist besser für die Verwendung mit Goldstahl-Wellensystemen geeignet.
FAQ
Kann die Innenlochtoleranz des Spindellagersitzes stabil das h5-Niveau erreichen?
Dürfen. Durch die Verwendung von 4-Achsen-Drehen und Fräsen in Kombination mit einer einmaligen Spannbearbeitung wird die Koaxialität der Innenbohrung auf ≤0,008 mm kontrolliert und die Chargenqualifizierungsrate der H5-Sorte (z. B. Φ60H5 +0,039/0 mm) beträgt mehr als 99 %. Vor dem Versand wird das pneumatische Messgerät einzeln geprüft und mit Datenaufzeichnungen versehen.
Beeinflusst die Spannungsarmalterung von Gusseisenteilen die Lieferzeit?
Keine Auswirkungen. Der Alterungsprozess wird nach der Grobbearbeitung und vor der Endbearbeitung geplant und parallel zur Wärmebehandlung/Oberflächenbehandlung geplant, ohne zusätzliche Kalenderzeit hinzuzufügen; Nur wenn das Bestellvolumen ansteigt, kann es um 1–2 Tage verschoben werden und wird im Voraus während der DFM-Phase benachrichtigt.
Unterstützt es nicht standardmäßige Anpassungen und Zeichnungsoptimierungen?
Unterstützung. STEP/IGES/SolidWorks-Dateien werden akzeptiert und das Ingenieurteam wird innerhalb von 24 Stunden Feedback zu den DFM-Meinungen geben, einschließlich Wanddickenausgleich, Gussrundung, Entformungsschräge und Vorschläge für Klemmpunkte. Eine optimierte Version der Zeichnung kann kostenlos zur Verfügung gestellt werden.
Wie wählt man eine Oberflächenbehandlung? Besteht die Gefahr einer Wasserstoffversprödung?
Beim Dacromet- und Sandstrahlverzinken besteht keine Gefahr einer Wasserstoffversprödung; Nach der Hartverchromung sind eine Behandlung zur Beseitigung der Wasserstoffversprödung (200 °C/2 Stunden) und eine Inspektion erforderlich. Wenn das Wellensystem aus hochfestem legiertem Stahl besteht, wird Dacromet oder Sandstrahlen + Epoxidbeschichtung bevorzugt, um eine Wasserstoffversprödung zu vermeiden, die zum Bruch der Spindel führen kann.
Was ist die Mindestbestellmenge (MOQ) für Großbestellungen?
MOQ 1 Stück (Proofing), empfohlen wird eine Chargengröße von ≥50 Stück, um die Kosten für die Fehlersuche in der Form und im Prozess zu verringern; Die Lieferzeit für 100–500 Stück liegt stabil bei 15–20 Tagen, ≥500 Stück können in mehreren Chargen geliefert werden und die erste Charge von Mustern wird innerhalb von 7 Tagen zur Bestätigung gesendet.
Starten Sie Ihr Spindelgehäuse-Anpassungsprojekt
Senden Sie 3D-Zeichnungen oder 2D-Konstruktionszeichnungen an Ihre geschäftliche E-Mail-Adresse und geben Sie dabei die Materialien, die Menge und den geplanten Liefertermin an. Wir werden Ihnen innerhalb von 4 Stunden mit einem Angebot und einer DFM-Stellungnahme antworten. Unterstützt die Proof-Verifizierung, reduziert die Risiken der Massenproduktion und sorgt dafür, dass die Spindelkastenmontage gleich beim ersten Mal erfolgreich ist.



