





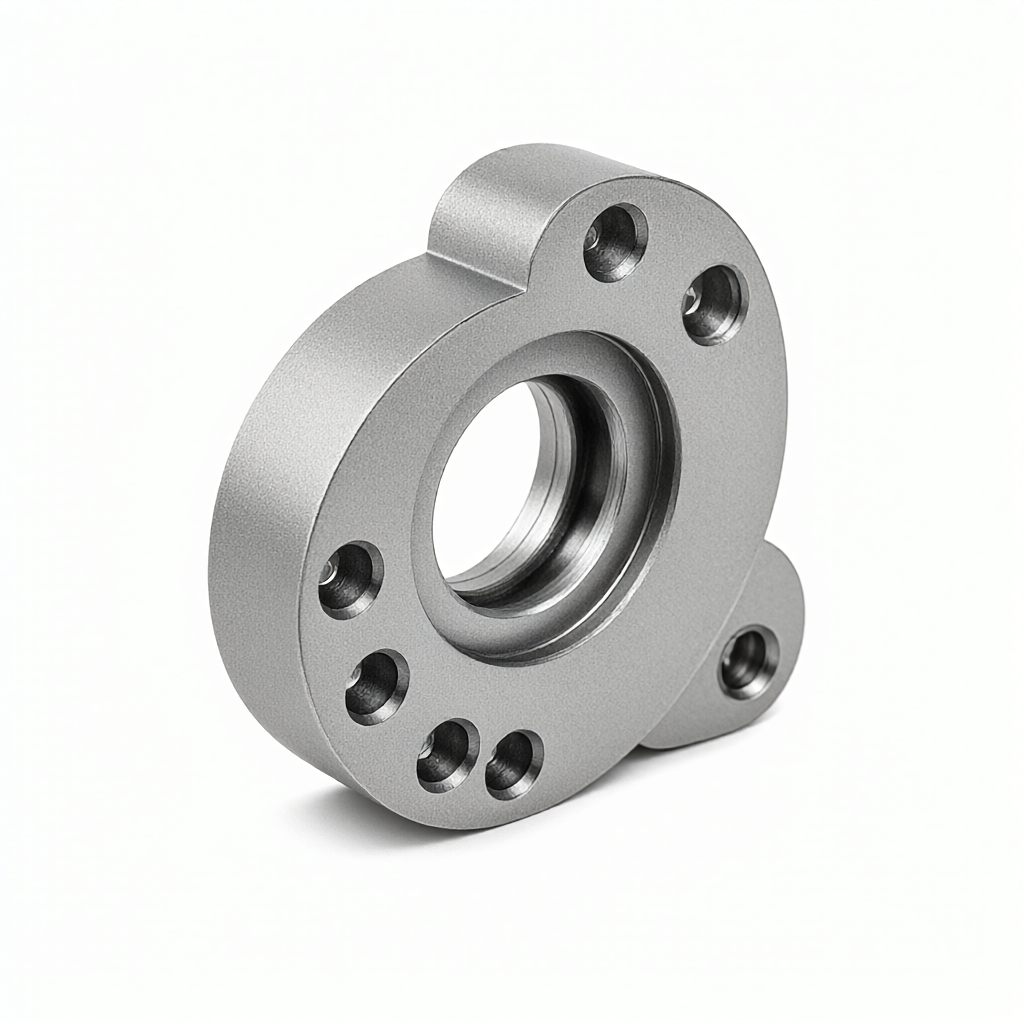
航空宇宙部品の加工において、陽極酸化前の電解研磨 (EP) は、フライス加工、旋削加工、または穴あけ加工によって残った表面の波紋を除去するための重要な前処理ステップです。アルミニウム合金構造部品の場合、機械仕上げ後に Ra 0.8 ~ 1.6 μm の微細な線が残ることがよくあります。直接陽極酸化すると、基材の凹凸により皮膜層の明暗が不均一になり、細孔分布が乱れて見えます。ひどい場合には気密性や耐食性に影響が出ます。制御された電解研磨により、表面粗さをRa0.4μm以下にまで低減することができ、酸化皮膜の外観安定性が大幅に向上します。この記事では、CNC 精密機械加工と表面処理エンジニアリングの実践を組み合わせて、EP プロセス パラメーター ウィンドウ、材料の適合性、および陽極酸化処理との協調制御ポイントを分析し、調達とエンジニアが適用可能な境界と許容基準を評価するのに役立ちます。
表面波打ちを除去する電解研磨の物理的メカニズムと適用範囲
電解研磨の本質は「マイクロカット」です。DC または AC 電場下で、高電流密度により金属マイクロバンプが優先的に溶解され、巨視的な山の除去と谷の埋め込みが実現します。 Al 7075-T6 などの一般的に使用される航空グレードの場合、基材 Ra ≤ 1.2 μm の場合、EP は 1 ~ 3 分で Ra を 0.3 ~ 0.5 μm に低減し、方向性のある切断マークを 90% 以上除去します。初期 Ra > 2.0 μm の場合、320# サンドペーパーまたは振動研磨で前処理する必要があります。そうしないと、EP は局所的な過剰溶解ピットを生成しやすくなります。ステンレス鋼 316L も適していますが、電解質システムが異なり (リン酸と硫酸の混合物)、より高い電圧 (12 ~ 15 V) が必要です。 Cu-Ni 90/10 などの銅合金は非常に強い導電性を持っているため、熱応力による変形を避けるために電流密度を 20 A/dm² 以下に厳密に制限する必要があります。
航空アルミニウム合金電解研磨の主要なプロセスパラメータの比較
パラメータの選択は、合金グレード、部品の幾何学的複雑さ、およびその後の酸化膜の厚さに関連する必要があります。以下は典型的なプロセス ウィンドウです (ShowyMetal 生産ラインの実測データに基づく)。
| パラメータ | 7075-T6(複雑構造部品) | 2024-T4 (スキン/フレーム) |
|---|---|---|
| 電解質 | リン酸40~60wt%、硫酸10~20wt% | リン酸50~70wt%、クロム酸2~5wt% |
| 温度 | 60~70℃ | 50~60℃ |
| 電流密度 | 25 ~ 40 A/dm² | 15 ~ 25 A/dm² |
| 電圧 | 8~12V | 10~15V |
| 処理時間 | 60~180秒 | 90~240秒 |
| 期待Ra | ≤0.4μm | ≤0.5μm |
注: 7075 は水素脆化を起こしやすいです。 EP 直後に中和してすすぐ必要があり、滞留時間を制御する必要があります。< 60 s;2024 因含铜相,EP 液需定期补充铬酸维持钝化膜,否则表面易发黄。
電解研磨とアルマイト処理の相乗制御の3つのポイント
1. 基板の平坦性に合わせた膜厚
航空シールには、8 ~ 12 μm の酸化膜と AS9102C クラス B 以上の気密レベルが必要です。基材 Ra は 0.4 μm 以下でなければなりません。 EP後もRa>0.6μmの場合、波形の谷部では酸化皮膜の膜厚が薄くなり、マイクロクラックが発生しやすくなります。 EP の後に 30 秒間のアルカリ洗浄 (5% NaOH、40 °C) を追加して電解質残留物を除去し、次に酸洗して活性化 (2% HNO₃) して界面をきれいにすることをお勧めします。
2. 膜細孔均一性に対する電圧変動の影響
EP中に電源リップルが5%を超える場合、微小領域の電流密度が不均一に分布し、その結果、局所的な過剰溶解または溶解不足が生じ、「フィッシュアイ」欠陥が形成されます。定電圧源の代わりに定電流源を選択し、リップルを制御します。< 1%。对于带深腔结构,需设置辅助阴极棒确保电场均匀。
3. バッチ一貫性制御戦略
72 台の CNC 生産ラインでは、複数のキャビティの干渉を避けるために、EP プロセス用に 2 つの専用タンクが独立して設置されています。各バッチの最初のピースについて、白色光干渉計 (倍率 10 倍、5 点平均) を使用して Ra を測定し、Cpk ≧ 1.33 を記録しました。電解液は 20 バッチごとに更新され、不純物の蓄積による研磨効率の低下を防ぐために、Fe/Al イオン濃度が 10 g/L 以下になるように監視されます。

一般的な障害モードと回避ソリューション
- ローカルピット: 理由 - 電流密度が制限を超えているか、電解液が局所的に過熱しています。回避 - J を 25 A/dm² に下げ、撹拌パドル速度を 300 rpm に上げます。
- 表面の曇り: 理由 - EP 後のすすぎが不完全で、残留酸ミストが酸化しています。回避 - 3 段階の向流すすぎ (純水→脱イオン水→純水)、合計時間 ≥ 2 分。
- フィルムの密着性が悪い: 原因 - EP 後の酸洗いと活性化が間に合わず、表面不動態皮膜がブロックしました。回避 - 自然酸化を避けるため、酸洗いは EP 後 10 分以内に完了する必要があります。
電解研磨効果に対する処理技術の違いによる影響の違い
CNC フライス加工 (5 軸連携) 後の表面は、Ra 0.8 ~ 1.2 μm の等方性の短い線がほとんどで、EP 応答は良好です。旋削部品の軸方向に長い線 Ra は 1.5 ~ 2.0 μm に達する可能性があり、EP 加工の前に 400# 研磨ベルトで方向性を研削する必要があります。センタリングマシンで加工する小径シャフト(Ø3~Ø10mm)は切りくず排出性が悪く工具痕がつきやすいため、320#の使用を推奨します。マイクロメーター研削は直接 EP に代わるもので、マイクロノッチの応力集中を防ぎます。板金曲げ部にRが入っている場合< 0.5 mm 内圆角,EP 液渗透性差,应拆分为平面件处理或改用化学抛光。

合格基準と推奨試験方法
航空宇宙産業の顧客は、Ra ≤ 0.4 μm、目に見えるピットがなく、EP 後の色の違いがないことを要求する AMS 2750 または企業仕様をよく引用します。推奨されるテストの組み合わせ: ① Ra および Rz を測定する白色光干渉計 (ZMap3D)、サンプリング領域 3×3 mm、≥5 ポイント。 ② 10 倍の実体顕微鏡で微細孔の分布を確認します。 ③ 100 グリッド試験 (ASTM D3363) により、その後の酸化膜結合強度 ≥ 5B を検証します。 ShowyMetal は三次元座標、粗さ計、光学測定装置を備えており、注文の要求に応じて実物大の検査レポートと EP 後の Ra 分布図を提供できます。

化学研磨や機械研磨ではなく電解研磨が必要になるのはどのような場合ですか?
機械研磨(振動・研削)は平坦な部品には効率的ですが、深い空洞や特殊な形状の部品には効率が悪く変形しやすいため、化学研磨(CP)は複雑な形状にも対応できますが、Raの管理上限が0.5~0.8μm程度であり、廃液処理コストが高くつきます。 EP は、Ra ≤ 0.4 μm で高仕上げ (外観グレード A) が必要なシナリオでは、よりコスト効率が高くなります。部品がチタン合金製の場合、EP は適用できず、代わりにメカニカル + CP の組み合わせを使用する必要があります。材料、幾何学的複雑さ、目標 Ra、バッチ サイズに基づいて総合的な決定を下すことをお勧めします。
電解研磨はすべての航空アルミニウム合金グレードに適していますか?
7050や7085などの高強度シリーズはEP化可能ですが、電流密度を10~15%下げる必要があり、時間を短縮する必要があります。 5086 はマグネシウム含有量が高いため、EP にはマグネシウム塩が析出しやすいため、電解液の温度を 75 °C に上げ、すすぎを強化する必要があります。特定のパラメータは小規模な実験によって検証する必要があります。
酸洗いを省略して電解研磨後に直接アルマイト処理はできますか?
お勧めしません。 EP表面にはマイクロパッシベーション膜があり、直接酸化すると膜厚の不均一や気孔率の変動が生じます。標準プロセスは、EP→中和およびリンス→酸洗い活性化 (2% HNO₃、20 ~ 30 秒)→前電解→酸化であり、膜の結合と耐食性を向上させることができます。
量産時の電解研磨液の交換頻度はどうやって決めるのですか?
総 Al/Fe イオン濃度 ≤ 10 g/L、pH 0.5 ~ 1.0 モニタリングに基づいています。通常、7075 のバッチでは 20 ~ 25 個ごとに液体を交換する必要があります。2024 の銅含有相はすぐに沈殿するため、クロム酸を 15 ~ 18 個ごとに追加し、導電率を監視する必要があります。
電解研磨により、高温のダイカストアルミニウム部品の気孔を除去できますか?
できません。 EPは表面の微細な輪郭にのみ作用するため、内部の気孔は真空ダイカストや熱処理によって除去する必要があります。表面に析出した細孔がある場合、EP はその開口部を拡大します。 EP の実現可能性を評価する前に、200 ~ 240 °C で固溶体処理を受けることをお勧めします。
電解研磨+アルマイト処理の明確な技術要件をサプライヤーに提案するにはどうすればよいですか?
図面中のマーク: ① ターゲット Ra ≤ 0.4 μm; ② EP プロセスパラメータ (電圧、時間、電解液の種類)。 ③ 酸化膜厚さ(10±1μmなど)と封止要件。 ④ 試験基準(白色光干渉計+百格子試験); ⑤ バッチの一貫性 Cpk ≧ 1.33。サプライヤーによる管理計画の策定を容易にするために、DFMEA に EP 関連のリスク項目を提供します。
要約すると、電解研磨は航空用アルミニウム合金の陽極酸化前の重要な前処理です。その真価は、表面粗さをRa0.4μm以下に安定的に制御し、酸化皮膜の外観均一性と機能信頼性を確保することにあります。選択する際には、材料グレード、幾何学的複雑さ、バッチサイズ、および合格基準を考慮する必要があります。深い空洞または特殊な形状の構造を備えた航空宇宙用アルミニウム部品が手元にある場合は、2D/3D 図面を ShowyMetal エンジニアリング チームに送信できます。 DFM 分析に基づいて EP パラメーター ウィンドウと全プロセスのプロセス計画を推奨し、小規模バッチのプロトタイピングと 15 ~ 25 日のバッチ納品をサポートします。



