





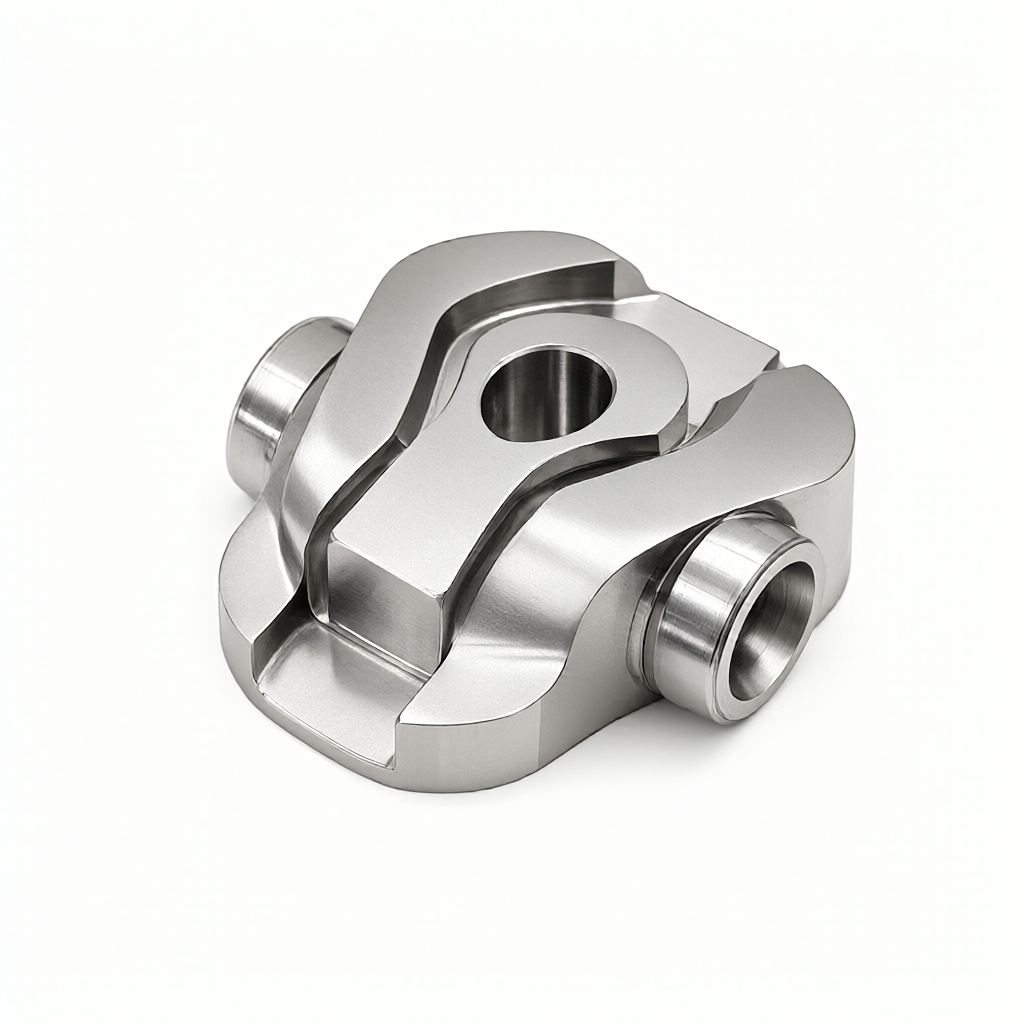
155PHステンレス鋼の加工性能と工具摩耗機構の解析
155PH ステンレス鋼は、航空グレードの析出硬化型マルテンサイトステンレス鋼で、高強度と優れた耐食性で知られています。ただし、非常に高い加工硬化傾向と切削抵抗により、303 や 316L などの従来のステンレス鋼よりも加工難易度が大幅に高くなります。精密 CNC 部品のカスタムメーカーとして、このような難削材を扱う際には、冶金的特性、工具の選択、パラメータ戦略に至るまで総合的な評価を行う必要があります。主要なキーワード「155PH ステンレス鋼の加工の難しさ」の核心は、残留引張応力による疲労破壊を回避するための硬度 (HRC 40 ~ 45) と表面の完全性のバランスにあります。この記事では、エンジニアリングの実践に基づいて、その切削機械的特性と最適化パスを分析します。
切削抵抗に対する材料特性の特定の影響
155PH の固溶体状態(焼きなまし状態)の硬さは HRC 30 程度ですが、時効処理後は大幅な加工硬化を伴い HRC 40 ~ 45 に上昇します。その引張強さは 2000 MPa 以上に達し、降伏強さは 1800 MPa に近くなります。この高強度特性は切削抵抗が30%~50%増加することに直結し、切りくずが断続的になるため振動や工具欠けが発生しやすくなります。また、熱伝導率が低い(約14W/m・K)ため、切削熱が切りくずに奪われにくいです。熱の約80%がワーク表面に残るため、工具の熱摩耗やワークの熱変形が起こりやすくなります。航空宇宙構造部品の場合、この熱影響が制御されないと、寸法の偏差や表面の微小亀裂の拡大につながります。
- 高い靭性:155PH の伸びは低い (約 4 ~ 6%) ものの、破壊エネルギーは脆性材料よりも高いため、切削層の塑性変形が大きくなり、エネルギー消費が高くなります。
- ナイフの固着傾向:高温では、鉄族元素は高速度鋼や通常の超硬合金と拡散結合しやすく、固着摩耗を悪化させます。
- 残留応力感受性:航空部品には、表面の完全性に関して非常に高い要件が求められます。不適切な切削は残留引張応力を引き起こし、疲労寿命を低下させます。
工具材料の選択とコーティングのマッチング戦略
155PH の高い摩耗特性と酸化摩耗特性を考慮すると、工具材料の選択が加工コストと効率に直接影響します。従来の超硬合金(K種、N種)は強度は高いものの、高温での靭性が不足し、欠けやすいという欠点がありました。したがって、PVD AlTiN または TiAlN コーティングを施した超硬ソリッド工具を使用することをお勧めします。これらのコーティングは、高温で緻密な Al2O3 保護層を形成し、効果的に酸化に抵抗し、摩擦係数を低減します。複雑なキャビティ加工の場合、CBN (立方晶窒化ホウ素) 工具は高速乾式切削下で優れた寸法安定性を示しますが、コストが高く、通常は仕上げまたはボトルネックプロセスにのみ使用されます。さらに、工具形状パラメータに関しては、刃先強度を高めるためにネガティブすくい角 (-6° ~ -8°) を使用し、切りくず除去スペースを最適化するために主偏向角を 45° または 58° に設定することをお勧めします。

| ツールの種類 | 該当するシナリオ | 利点 | 制限 |
|---|---|---|---|
| 超硬ソリッド+TiAlN | 荒加工、中仕上げ加工 | 高いコストパフォーマンスと優れた耐久性 | 高速では熱安定性がわずかに劣る |
| CBN微粒子切削工具 | 微細加工、高光沢仕上げ | 優れた寸法安定性と耐酸化性 | 非常に高いコストと脆化のリスク |
| 超硬+AlCrN | 高硬度仕上げ(HRC45+) | 高温耐性はTiAlNよりも優れています | 表面残留応力の影響を監視する必要がある |
切削パラメータの最適化と冷却および潤滑ソリューション
155PHを加工する場合は、荒加工の原則「低速、切込み量を大きく」、仕上げ加工の原則「高速、切込み量を小さく」に従ってください。荒加工の推奨切削速度(Vc)は80~120m/min、送り速度(fz)は0.08~0.12mm/刃、低温切削液またはMQL(微量潤滑)システムを使用してください。仕上げ段階では、面粗さをRa0.4~0.8μmに制御するにはVcを150~200m/minまで高めることができますが、工具先端半径の摩耗を抑えるために十分な冷却と組み合わせる必要があります。 155PH は冷却方法に敏感であることは注目に値します。従来の大量の切削液は、ワークピースに不均一な熱応力を引き起こす可能性があります。加圧内部クーラントドリルまたはMQLの使用をお勧めします。これにより、熱を奪うだけでなく、ワークピースの急激な冷却によって引き起こされるマイクロクラックを回避できます。細いシャフト部品の場合は、びびりを防止するためにサポート構造を使用する必要があります。びびりを防止すると、工具寿命が大幅に短縮され、表面品質が低下します。
重要なパラメータ設定の提案
- 主軸速度:工具径の計算に基づいて、低回転と深い切込みによる熱の蓄積を避けるために、Vc が推奨範囲内にあることを確認してください。
- 背面のカット量 (ap):荒加工は4~6mm、仕上げ加工は0.3~0.5mmまで可能です。
- ドライカット/ウェットカット:航空部品は通常、油残留物や特定の潤滑要件を必要とせず、顧客のプロセス仕様を明確にする必要があります。
表面の完全性管理と残留応力管理
航空宇宙サプライチェーンでは、部品のサイズを決定するだけでなく、表面欠陥や残留引張応力がないことも求められます。 155PH の表面層は機械加工後に微細構造変化を受けます。残留引張応力が大きすぎると応力腐食割れ(SCC)が発生します。仕上げ代を管理し(推奨0.2~0.5mm)、高仕上げ工具を使用することで、表面の山や谷を軽減します。検出に関しては、X 線回折 (XRD) を使用して残留応力を測定し、残留応力が圧縮応力状態またはゼロに近い状態であることを確認します。さらに、表面粗さ試験では、単一の Ra 値による誤解を避けるために、白色光干渉計または接触式粗さ計を使用してパラメータ S パラメータを設定する必要があります。局所的な引張応力が認められた場合、通常は後工程で低温焼戻しやレーザー衝撃強化(LSP)処理を追加する必要がありますが、お客様に加工ルートを確認する必要があります。

一般的な故障モードとエンジニアリング回避ソリューション
実際の生産では、155PH 部品の一般的な故障モードには、ツールマーク転写、表面焼け、応力亀裂などがあります。ナイフマークの転写は、多くの場合、ツールの不動態化または不適切なパラメータによって発生します。ツールのオンライン監視や定期的な交換体制の確立が必要です。表面焼けは、冷却が不十分であったり、回転速度が低すぎたりすることが原因で発生することが多く、その結果、局所的な温度が材料の焼き戻し温度を超え、硬度が変化します。回避策は、赤外線熱画像を導入して切断ゾーンの温度を監視するか、MQL ノズルの位置を調整することです。バッチの一貫性の問題については、SPC (統計的工程管理) チャートを確立して限界寸法と表面粗さの Cpk 値を監視し、Cpk が 1.33 より低い場合は直ちに工程調整に介入することをお勧めします。このタイプの予防保守は、事後検査よりも航空宇宙グレードの部品の信頼性を保証します。
量産時の精度維持・検査のポイント
航空宇宙部品の大量生産では、バッチ間の材料のわずかな違いが処理動作の変動につながる可能性があります。当社では、材料証明書の硬度値と化学成分を確認する受入材料検査(IQC)を実施しています。最初の製品確認工程では、三次元座標測定機(CMM)を使用して同軸度や平面度などの形状や位置の公差を中心に実物大検査を行います。製造プロセスでは、50 ~ 100 個ごとに完全な検査または重要な寸法のサンプリングが実行され、接触スタイラスで高光沢の表面に傷がつかないように、光学プロジェクターまたはレーザー スキャナーを使用して非接触測定が行われます。出荷前には従来の寸法検査に加え、微小なクラックの有無を検査する浸透探傷試験(PT)や磁粉探傷試験(MT)が必要です。陽極酸化や電気メッキなどの後続の表面処理では、対応する処理許容値を確保し、処理浴の成分が 155PH 表面不動態膜に及ぼす影響を伝える必要があります。

よくある質問 よくある質問
155PH ステンレス鋼の加工後に表面が黒くなった場合はどうすればよいですか?
表面の黒化は通常、高温酸化または切削液の残留物が原因です。切削速度が低すぎて構成刃の脱落が困難になっていないか、MQL 流量が不足していないかを確認することをお勧めします。冷却方法を調整し、仕上げ代を大きくしてください。発生した場合は、機械研磨やレーザー洗浄により修復できます。
155PH を加工するときに工具のどの部分が最も早く摩耗しますか?
通常、工具先端の円弧と逃げ面の摩耗領域に発生します。材質の硬度が高く熱伝導率が悪いため、熱が逃げにくく熱割れが発生しやすくなります。切削抵抗を軽減するために、小さな先端半径 (R0.2 ~ R0.3 mm) と鋭い刃先角度を持つ工具を使用することをお勧めします。
155PH 部品の疲労寿命リスクを評価するにはどうすればよいですか?
寸法公差に加えて、表面の残留応力状態にも注意する必要があります。 XRD検査により表面に圧縮応力または低引張応力があることを確認します。微細な亀裂の拡大の兆候がある場合は、構造の完全性を確認するために金属組織学的分析が必要であり、必要に応じて表面亀裂を除外するために磁粉試験が必要です。
155PHは他の金属材料と溶接できますか?
155PHは溶接性が悪く、低温割れが発生しやすいです。予熱と水素含有量の厳密な制御が必要です。通常、航空部品には機械的接続または拡散溶接が使用されます。溶接が必要な場合は、ニッケルベースの溶加材を使用し、応力を除去するために溶接後の時効処理を行うことをお勧めします。
量産時の155PHの寸法変動をどのように制御するか?
寸法のドリフトは主に、補正されていない工具の摩耗や材料の硬度の変動によって引き起こされます。厳格な工具寿命管理とオンライン補償手順を実装します。同時に、材料サプライヤーが安定した硬度のバッチを提供し、加工前にブランクの厚さ測定または硬度のサンプリング検査を実施し、実際に測定された硬度に基づいて切削パラメータを微調整することを保証します。
結論と協力への提案
155PH ステンレス鋼の加工の課題は、効率、精度、表面の完全性のバランスを取ることです。科学的なツールの選択、パラメータの最適化、厳格な検査システムを通じて、故障のリスクを効果的に回避し、航空グレードの部品の厳しい要件を満たすことができます。 ShowyMetal は 72 台の CNC マシンと完全な検査能力を備えており、このような困難な材料の取り扱いを得意としています。 155PH またはその他の特殊合金部品の加工が必要な場合は、図面を提供して当社のエンジニアリング チームと連絡を取ることができます。当社は、設計計画を最適化し、量産の一貫性と信頼性を確保するために、無料の DFM 分析とプロセスの提案を提供します。今すぐ設計ファイルを送信して、クイック見積もりプロセスを開始してください。



