





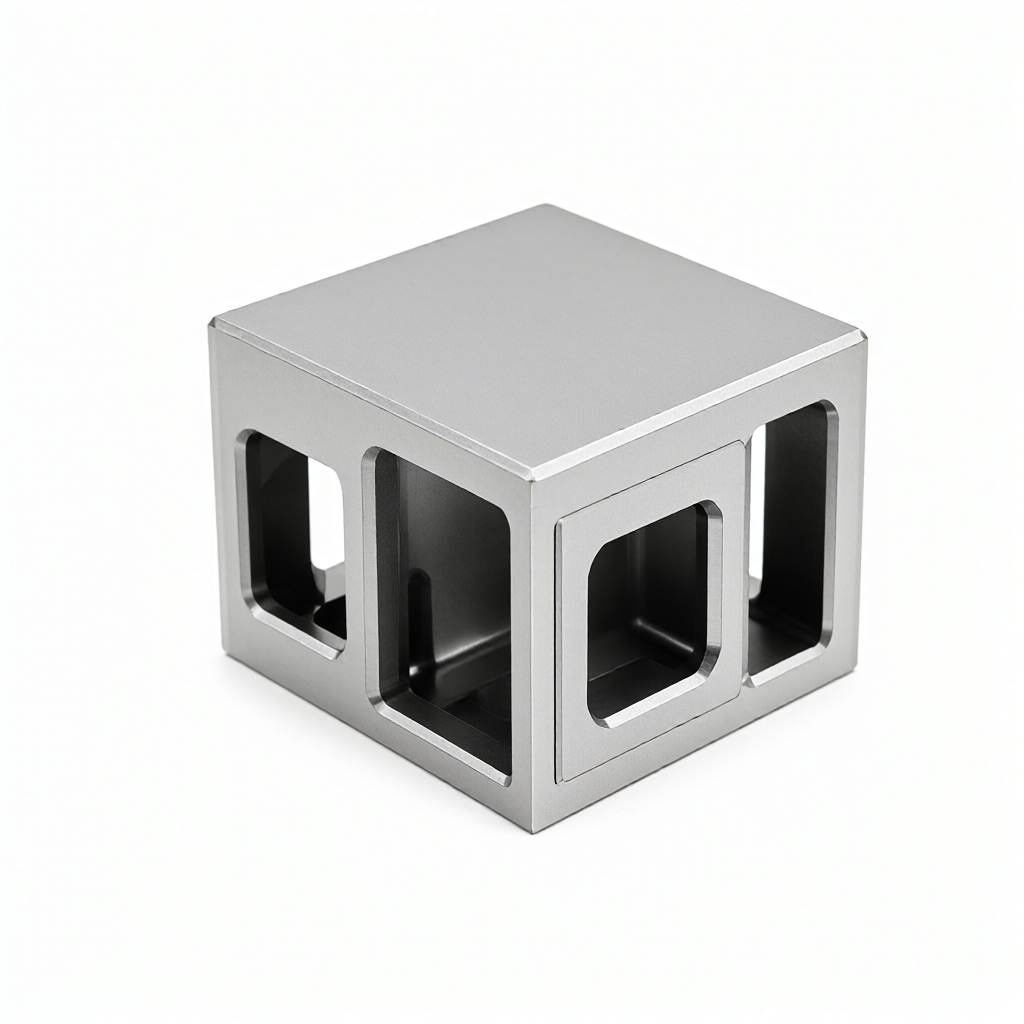
航空宇宙部品の CNC 加工における複雑なブラケットの切削応力の解放によって引き起こされる応力緩和の経年劣化とスプリングバックの問題を考慮すると、精密製造には材料の熱処理特性と多軸連結プロセスに基づいた協調制御が必要です。このガイドでは、複合材旋削加工および5軸フライス加工後のアルミニウム合金およびチタン合金ブラケットの残留応力分布ルールを分析し、最終的なワークピースの公差が±0.01mm以内で安定し、表面仕上げRa0.4μmの外観納品標準を達成するための、特定の時効炉温度曲線、クランプベンチマーク設定およびサイズ補正戦略を提供します。
残留応力の発生源と複雑なステントの変形メカニズム
航空ブラケットには通常、7075-T6 または Ti-6Al-4V 合金が使用されます。荒加工によって表面の加工硬化層と機械部品の内部の鋳造/鍛造応力が除去されると、応力の再分布が発生します。効果的な応力除去処理が行われていない場合、仕上げ加工後時間の経過とともにワークがゆっくりとクリープし、反発し、キーの位置決め穴や取付面の寸法が公差外となることがあります。
- ストレスをカットする: 高速フライス加工によって生成される塑性変形ゾーンには圧力がかかります。除荷後、表面には張力がかかり、内部には圧力がかかり、エッジの反りが発生します。
- 熱応力:切削熱による局所的な温度差により、ワーク冷却後に熱残留応力の勾配分布が形成されます。
- 組織ストレス:合金の微視的な相変態は不均一であり、長期保管後の格子歪みの調整が遅いために寸法ドリフトが発生します。
エンジニアリングの経験によれば、複雑な薄肉ブラケットのサイズは、精密フライス加工後 24 ~ 48 時間以内に最も大きく変化し、その後徐々に安定します。したがって、終了前にストレス軽減プロセスを挿入することが、バッチ間の一貫性を確保する鍵となります。
ストレスリリーフエージングプロセスのパラメータ仕様
応力除去時効は固溶強化ではありません。その核心は高温での応力緩和です。 7055-T6 アルミニウム合金ブラケットの場合、推奨される時効温度は 410°C ~ 425°C で、保持時間は壁の厚さに基づいて計算され、通常は壁の厚さ 10 mm ごとに 2 ~ 4 時間です。
注: 時効温度が高すぎると材料の強度が低下し (硬度が 2 ~ 3HBS 低下します)、最終的な機械的特性に影響します。保持時間が不足すると応力緩和率が80%を下回り、スプリングバックを効果的に抑制できなくなります。
チタン合金 Ti-6Al-4V の場合、応力除去アニール温度は通常 520°C ~ 540°C で、表面の酸化を防ぐために真空または保護雰囲気中で実行されます。保温時間が長くなり、中心温度が設定値に到達するためには最大断面厚さをカバーする必要があります。
応力除去エージング前後の工程比較
応力緩和スキームが異なれば、最終精度と納期への影響には大きな違いがあります。次の表は、自然時効、強制応力除去時効、および振動応力除去の 3 つの主流スキームを比較しています。
| ストレス解消プログラム | 適用材質 | サイクル/エネルギー消費量 | ストレス解消率 | 寸法安定性 | 該当するシナリオ |
|---|---|---|---|---|---|
| 自然な老化 | アルミニウム合金 | 7~30日 | 60-70% | 中くらい | 重要ではない構造部品、余裕のある納期 |
| 強制的なストレス解消老化 | アルミニウム/チタン合金 | 8~12時間 | 85-95% | 高い | 航空キーブラケット、高精度要件 |
| 振動ストレスの軽減 | スチール/ステンレススチール | 1~2時間 | 40-60% | 中低 | 溶接ストレスを軽減する大型溶接ブラケット |
量産では、強制応力除去時効により熱処理エネルギー消費量は増加しますが、サイクルタイムは大幅に短縮され、85% 以上の応力除去率を達成できます。これは、精密航空ブラケットに推奨されるソリューションです。肉厚が 50 mm を超える厚いブラケットの場合は、強制時効による粒子の粗大化のリスクを避けるために、自然時効と仕上げを組み合わせることが推奨されます。
5 軸ターニングおよびミーリング複合加工における変形防止クランプ戦略
複雑なブラケットには多面的で特殊な形状の特徴があり、クランプ変形も加工歪みの大きな原因となります。 5 軸マシニング センターを使用する場合は、「1 つのクランプ、複数の位置決め」の原則に従い、まず真空吸着、気密クランプ、またはソフト クロー サポートを使用して、カンチレバー端への切削力の影響を軽減する必要があります。
- 生爪自動締め付け: 材料の弾性変形を利用して薄肉部品をクランプし、局所的な応力集中を回避します。
- シンブルサポート:深いキャビティを加工する場合は、油圧エジェクタピンを使用して下からサポートし、工具のクリアランスを排除します。
- パスの最適化: ダウンミーリング戦略を採用して、ラジアル切削抵抗を低減し、薄肉びびりによる表面うねりの悪化を回避します。
ShowyMetal の 72 台の CNC マシンの中で、旋削およびフライス加工複合センターは、回転体や平面フィーチャーを備えたブラケットの加工に特に適しています。 1 回のクランプで旋削、フライス加工、穴あけの複数のプロセスを完了できるため、繰り返される位置決めエラーの蓄積が軽減されます。
寸法補正とオンライン検出閉ループ
応力除去の経年変化にもかかわらず、機械加工により新たな切削応力が発生します。サイズ補正モデルを確立する必要があります。最初のピースが処理された後、実際の変形が測定され、補正係数が計算され、後続のバッチに適用されます。

- 最初のピースのフルサイズ検査: 3 次元座標測定機 (CMM) を使用して、主要な特徴点を収集します。
- データ比較: 実際の測定値と CAD の公称値を比較して、偏差ベクトルを生成します。
- CAM 後処理: ツールパスに偏差補正を重ねてマイクロオーバーカットを実行します。
- バッチモニタリング: 生産された 50 個ごとにランダム検査が実行されます。 Cpk 値が 1.33 より低い場合、補正量は直ちに調整されます。
このクローズドループ制御により、量産時でも±0.01mmの精度の安定性が保証され、出荷前の全数検査と合わせて不良品の流出を効果的に阻止します。
表面処理と外観の品質管理
航空支援には、表面の完全性に関して非常に高い要件が求められます。応力除去および経年劣化後は、酸化スケールや塩汚れが表面に付着しやすくなるため、徹底的に洗浄する必要があります。後続の陽極酸化処理 (QAQ-300 標準など) の厚さは 10 ~ 25μm に制御する必要があり、酸化層の増分は確保する必要があります。

- サンドブラストとブラッシング:外観の質感を統一し、加工ナイフ跡をなくし、視覚的な一貫性を向上させます。
- 高光沢ポリッシュ:気密面や合わせ面の場合、応力集中の起点を避けるため、Ra0.4μmまでの精密フライス加工後、鏡面研磨が必要です。
- テスト: 粗さ計を使用して表面仕上げを検出し、白色光干渉計を使用して微細な傷を検出し、傷や欠陥がないことを確認します。
外観品質は美観だけでなく、応力腐食に対する感受性も重要です。高光沢の表面により、微細な欠陥が減少し、航空宇宙環境における疲労寿命が向上します。
よくある質問
航空アルミニウム合金ブラケットを仕上げる前に応力除去エージングが必要ですか?
肉厚が 20mm を超える、または公差要件が ±0.02mm を超える複雑なブラケットの場合は、強制応力除去時効処理を実行して、粗加工残留応力を除去し、仕上げ後の長期的な寸法安定性を確保することを強くお勧めします。
応力除去時効温度が高すぎるとどのような影響がありますか?
温度が高すぎると、アルミニウム合金が過度に老化し、強度が低下します。チタン合金は相変態を誘発し、疲労特性を低下させる可能性があります。材料グレードに対応する熱処理仕様に厳密に従う必要があり、炉の温度均一性を監視する必要があります。
ストレス解消効果が十分かどうかはどのように判断すればよいですか?
表面応力分布は残留応力計により測定することができる。応力値が 50MPa 未満で、測定点が均等に分布していれば十分と考えられますが、応力値が 50MPa 未満であれば十分です。または、仕上げ後の寸法安定性テスト (72 時間の再テストなど) を通じて直接検証することもできます。
5軸加工でブラケットの変形を完全に回避できるのでしょうか?
5軸加工では工具姿勢の最適化とクランプ回数の削減によりクランプ変形を大幅に低減できますが、内部の切削応力を完全にゼロにすることはできません。高精度の制御を実現するには、応力除去エージングおよびサイズ補正戦略と連携する必要があります。
量産時に外観の一貫性を確保するにはどうすればよいですか?
標準化された表面処理プロセスパラメータ(電流密度、温度、時間)を設定し、出荷前に完全な外観検査を実施します。バッチ製品に傷や色の違いがないことを保証するために、高仕上げの精密フライス工具が使用され、定期的に研がれています。
結論と行動への推奨事項
航空用複雑なブラケットの精密製造には、材料科学、熱処理、多軸 CNC テクノロジーが包括的に反映されています。科学的な応力除去時効処理、5 軸旋削およびフライス複合加工、および閉ループのサイズ補正を通じて、スプリングバックを効果的に制御して、厳しい公差と外観の要件を満たすことができます。プロジェクトに航空ブラケットの精密 CNC 加工が含まれる場合は、図面または 3D モデルを提供していただけます。当社のエンジニアリング チームは、プロジェクトの効率的な実装を支援するための DFM 分析とプロセス最適化の提案を提供します。



