





航空宇宙部品の CNC 加工におけるピンホール システムの位置誤差の主な原因
航空宇宙構造部品の製造において、ピンホール システムの位置公差は、組み立て干渉、応力分布の均一性、および疲労寿命を決定する重要な指標です。一般的な航空アルミニウム合金 (7075-T6、2024-T3 など) や高温合金部品では、多くの場合、複雑な曲面上に分散された複数の貫通穴または止まり穴が必要であり、それらの位置公差は通常、Ø0.1mm ~ Ø0.25mm、またはそれ以上の範囲で制御されます。加工工程で誤差が蓄積すると、組み立て時にピンを無理に押し込みやすくなり、局所的な応力集中が発生し、高地・高圧の差動繰返し荷重下での部品の疲労寿命が短くなります。エラーの原因を理解することは、制御戦略を策定するための最初のステップです。
5 軸リンクと治具の変形: 位置ずれの主な物理メカニズム
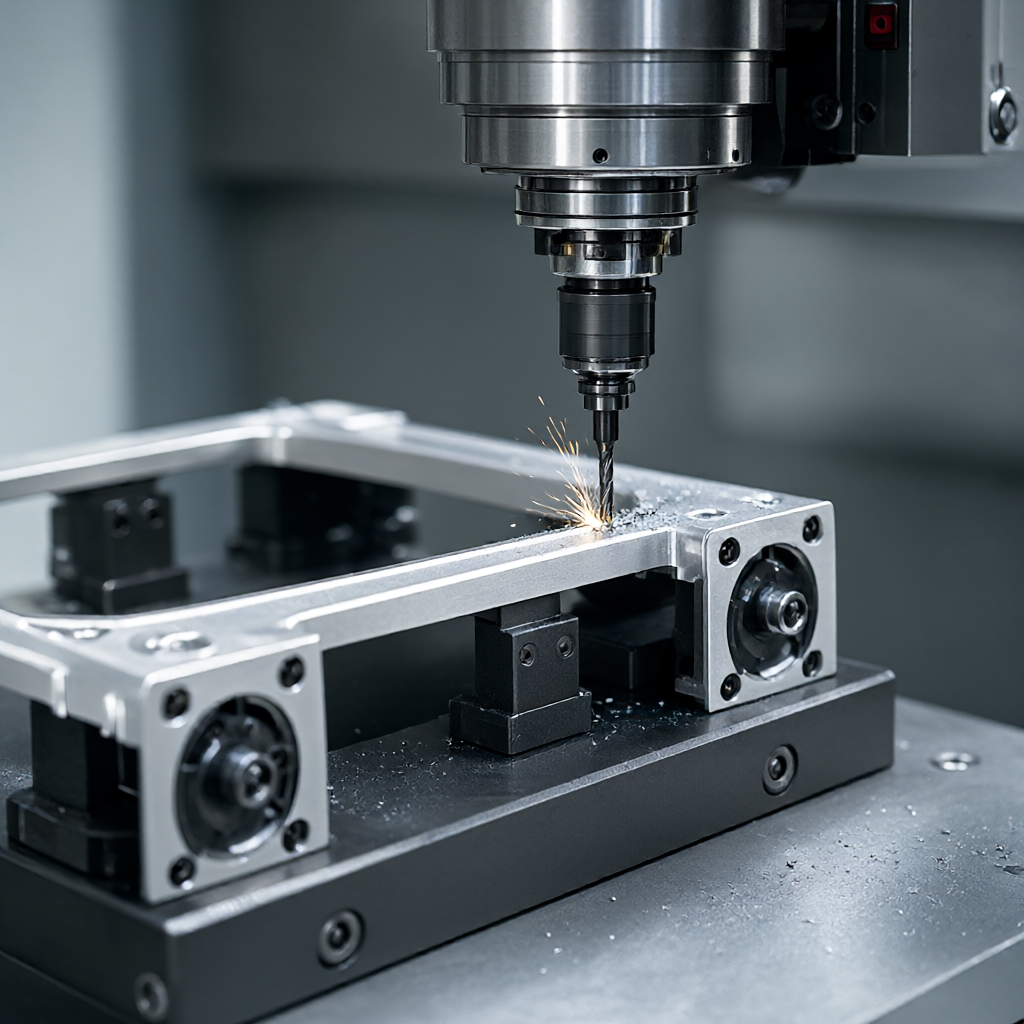
従来の 3 軸加工とは異なり、航空宇宙部品では多くの場合、多面システム加工を完了するために 5 軸リンクが必要です。エラーは主に 3 つのリンクから発生します。工作機械の幾何学的誤差(B軸/C軸揺動誤差、主軸熱変形など)、ワーククランプ変形(切削抵抗による薄肉部品の弾性変形)および基準変換エラー(複数のクランプにより、座標系の原点がずれます)。例えば、7075アルミニウム合金の薄肉フレームにΦ10のピン穴を20mm間隔で並べて加工する場合、クランプ力が不均一だと応力解放後の部品にミクロンレベルの反りが発生し、穴間の相対位置ずれが規格を超える直接的な原因となります。また、5軸工作機械の揺動軸の非線形誤差がボールバーやレーザー干渉計によって定期的に校正されていない場合、空間回転時に位置決め偏差も増幅されてしまいます。
高剛性治具設計とプレストレッチ工程が精度に与える影響
薄肉の航空宇宙構造部品の場合、従来の膨張式万力や真空吸着では十分な剛性が得られないことがよくあります。エンジニアリングの現場ではよく使われますカスタマイズされたアルミニウム合金弾性クランプまたはクイックチェンジゼロ位置決めシステム、油圧駆動と組み合わせて、均一な分布範囲内でクランプ力を制御します。より高度なソリューションを導入することは、プレストレッチ工程: 加工前に、加工中の応力解放変形を相殺するために、特殊なツールを使用して部品に逆プリテンション力が適用されます。例えば、ある種の翼リブプレートでは、補強穴を加工する際に、まずプレート表面に0.5~1.0MPaの均一な引張力を加え、応力が均衡した後に解放することで、変形量を大幅に低減することができます。この方法ではステップ数は増えますが、位置の安定性を 30% ~ 50% 向上させることができます。
複数のソリューションの比較: 従来の 3 軸、5 軸リンケージおよびレーザー支援位置決めの長所と短所の分析
ピンホール システムの位置を制御する処理ソリューションの能力には大きな違いがあります。次の表は、航空宇宙部品の量産における 3 つの主流ソリューションのパフォーマンスを比較しています。
| プランタイプ | 代表的な装置/プロセス | 適用部品の特徴 | 位置制御能力 | 主な制限事項 |
|---|---|---|---|---|
| 従来の 3 軸と複数のフリップ | 3軸高速フライス+カスタマイズ治具 | 比較的シンプルな構造、片面穴抜き部 | ベンチマークを手動で反転することに依存しているため、累積誤差が大きくなります (±0.05 ~ 0.1 mm)。 | クランプ回数が多く、変形の危険性が高く、効率が低い。 |
| 5軸リンケージワンタイムクランプ | 5軸連携マシニングセンタ+ゼロ位置決め | 複雑な曲面、多面穴、薄肉部品 | すべての穴システムは、ベンチマークの一貫性が良好 (±0.02 ~ 0.05mm) で 1 回のクランプ操作で完了できます。 | 工作機械の幾何学的精度は非常に高く、プログラミングは複雑です。 |
| 5軸 + レーザー干渉/視覚支援 | 5軸工作機械+オンラインビジュアルポジショニングシステム | 超精密航空宇宙部品、初回校正 | 熱変形とクランプ誤差をリアルタイムで補正 (±0.01 ~ 0.02mm) | 設備投資、メンテナンスコストが高く、バッチの適用性を評価する必要があります。 |
量産の場合、5 軸リンケージとゼロ点位置決めを組み合わせることで、コストパフォーマンスと精度のバランスが取れます。一方、オンライン視覚支援システムは、価値の高い、少量のプロトタイプ検証や非常に精度の高いシナリオに適しています。
ツールパスの最適化と熱補正: ソフトウェアレベルの精度保証
CNC プログラミング ソフトウェア (UG NX、PowerMill など)多軸ツールパス戦略位置に直接影響します。優先されるべきです固定軸スイングヘッド方式または4軸固定B軸方式、キーホールシステムを加工する際のスイング軸の激しい動きを回避し、動的位置決め誤差を軽減します。同時に工作機械を有効にする必要があります熱補償モデル。航空工場では通常、一定の温度と湿度(20±1℃)が維持されていますが、工作機械のスピンドルは連続切削後にも熱伸びを生じます。毎日の朝のシフト熱エンジン プログラム (スピンドルを 3000 ~ 5000 rpm まで加速し、15 分間アイドリングするなど) とソフトウェアの熱変形補正テーブルを通じて、熱誤差をミクロン レベルで制御できます。また、穴加工には、粗い順と細かい順に分かれています戦略: 粗フライス加工では 0.1 ~ 0.2 mm のマージンを残し、精密フライス加工では新しいドリル ビットに交換し、小さな送り (0.05 ~ 0.1 mm/rev) と高速 (材料の選択による) を使用して、穴壁の滑らかさと寸法安定性を確保します。
テスト方法と合格基準: 位置誤差を定量化する方法
位置の検出はノギスだけではなく、三次元測定機(CMM)または光学式座標測定システム。合格基準ではデータム (Datum) を明確に定義する必要があります。通常、部品の主取り付け面がデータム A として使用され、中心穴の軸がデータム B/C として使用されます。検査中は、各ピンホールの軸の空間座標を測定し、その理論上の位置と測定された位置の間のベクトル直径の差を計算し、最大値を取得して公差ゾーンと比較する必要があります。たとえば、図面で Ø0.15 の位置が必要な場合、穴の軸偏差ベクトルの長さは 0.15 mm を超えてはなりません。同時に組み合わせる必要があるのは、通過/停止ルール工具の磨耗による穴径の偏差によって位置決めの問題が隠蔽されないように、穴の限界サイズを確認してください。バッチ部品の場合は、AQL 1.0 に従って本格的なサンプリング検査を実施し、航空顧客監査の重要な証拠として完全な CMM 検査報告書と SPC トレンド チャートを保管することが推奨されます。

お問い合わせ先: 図面やバッチサイズに関する迅速な評価アドバイスを提供します。
航空グレードのピンホール システム処理能力を備えたサプライヤーを探している場合、重要なのは工場の機器の精度、熱安定性制御、および検査閉ループ能力を評価することです。 ShowyMetal は、3/4/5 軸マシニング センターと旋削およびフライス複合センターをカバーする 72 台の CNC 装置を備えており、アルミニウム、鋼、ステンレス鋼、高温合金などの材料の精密加工をサポートしています。当社の大量注文は、精度±0.01mm、表面仕上げRa0.4μmで15~25日以内に迅速に納品できます。航空宇宙部品の特殊な要件に対して、DFM の提案、治具設計、5 軸プログラミングから、バッチの一貫性を確保するための CMM 実物大検査までのワンストップ サービスを提供します。 3D 図面および 2D エンジニアリング図面の送信を歓迎します。部品の壁厚、材料グレード、位置公差の要件に基づいて、カスタマイズされたプロセス計画と正確な見積もりを提供します。
航空部品の CNC 加工中に、ピンホール システムの位置が許容範囲外になります。最初にどのような点を確認する必要がありますか?
工作機械の揺動軸校正データ、ワークのクランプ変形、工具の熱伸び補正の確認を優先してください。 CMM を使用してブランク ベンチマークを再テストして、受け入れられる材料公差の累積を排除し、その後、熱機械の記録と加工中のツール パスが妥当かどうかを分析することをお勧めします。
5軸同時加工でピンホールシステムの累積位置誤差を完全になくすことができるのでしょうか?
「完全に」除去することはできませんが、複数のクランプによって生じる基準変換誤差を大幅に減らすことができます。 5 軸の主な利点は、「1 つのクランプで多面加工」し、統一されたベンチマークを維持できることです。ミクロンレベルで誤差を制御するには、高精度のゼロ点位置決めシステムと熱補償と連携する必要があります。
薄肉アルミニウム合金の航空宇宙構造部品は、加工後に変形します。作業時間を犠牲にすることなく位置精度を確保するにはどうすればよいでしょうか?
「前伸ばし+小切込み仕上げ」の戦略が採用可能です。クランプ段階で均一なプレストレッチ力を加えて残留応力を相殺し、仕上げ加工では各ナイフの切り込み深さを 0.05 ~ 0.1 mm に減らし、旋削/仕上げ加工終了後 24 時間放置してからテストを行い、応力を完全に解放します。 ShowyMetal のプロセス検査には、放置後の再検査が含まれており、変形を効果的に制御できます。
大量生産において、何百ものピンホール システムの位置の一貫性を確保するにはどうすればよいでしょうか?
鍵となるのはプロセス制御です。同じバッチからの校正されたツールを使用する必要があり、標準化された熱エンジン プログラムを実行する必要があり、SPC (統計的プロセス制御) を使用してキーホールの位置の実測値を監視する必要があります。 CMM データがドリフト傾向を示したら、バッチの廃棄を避けるために、直ちに機械を停止して工作機械の幾何学的精度や治具の摩耗をチェックします。
ShowyMetal がサポートしている航空業界で一般的に使用されている特殊な材料と表面処理は何ですか?
7075/2024/6061 アルミニウム合金、316L ステンレス鋼、17-4PH 析出硬化鋼、インコネルなどの高温合金をサポートします。表面処理には、陽極酸化、サンドブラスト、無電解ニッケルめっきなどが含まれます。部品が航空組立基準を満たしていることを確認するため、後続の熱処理または非破壊検査要件と組み合わせてサポート ソリューションを提供できます。



